
310Sは1,000°Cで使えるでしょうか。メーカーが酸化性空気中の最大適用温度として1,050°Cを示しているため候補には残りますが、これは全部品に共通する上限ではありません。まず炉設定温度ではなく実際の金属温度を、雰囲気と熱サイクルに照らします。次に軽荷重ライナーと、応力・クリープ・寿命の設計データが必要な圧力保持部品または荷重部品を分けて考えます。
購入者向け要点
- 鋼種識別
- 識別記号:Type 310S / UNS S31008 · EN 1.4845
- 空気中の温度参考値
- 空気中の最高適用温度:1,050°C
- 最初に確認する使用条件
- 金属温度 · 雰囲気 · 熱サイクル · 荷重
- 荷重支持部品
- 実際の部品には設計規格の高温データを使用
- 310S厚板の寸法範囲
- 熱間圧延薄板・厚板3–16 mm、中厚板・厚板16–150 mm、幅最大2,500 mm
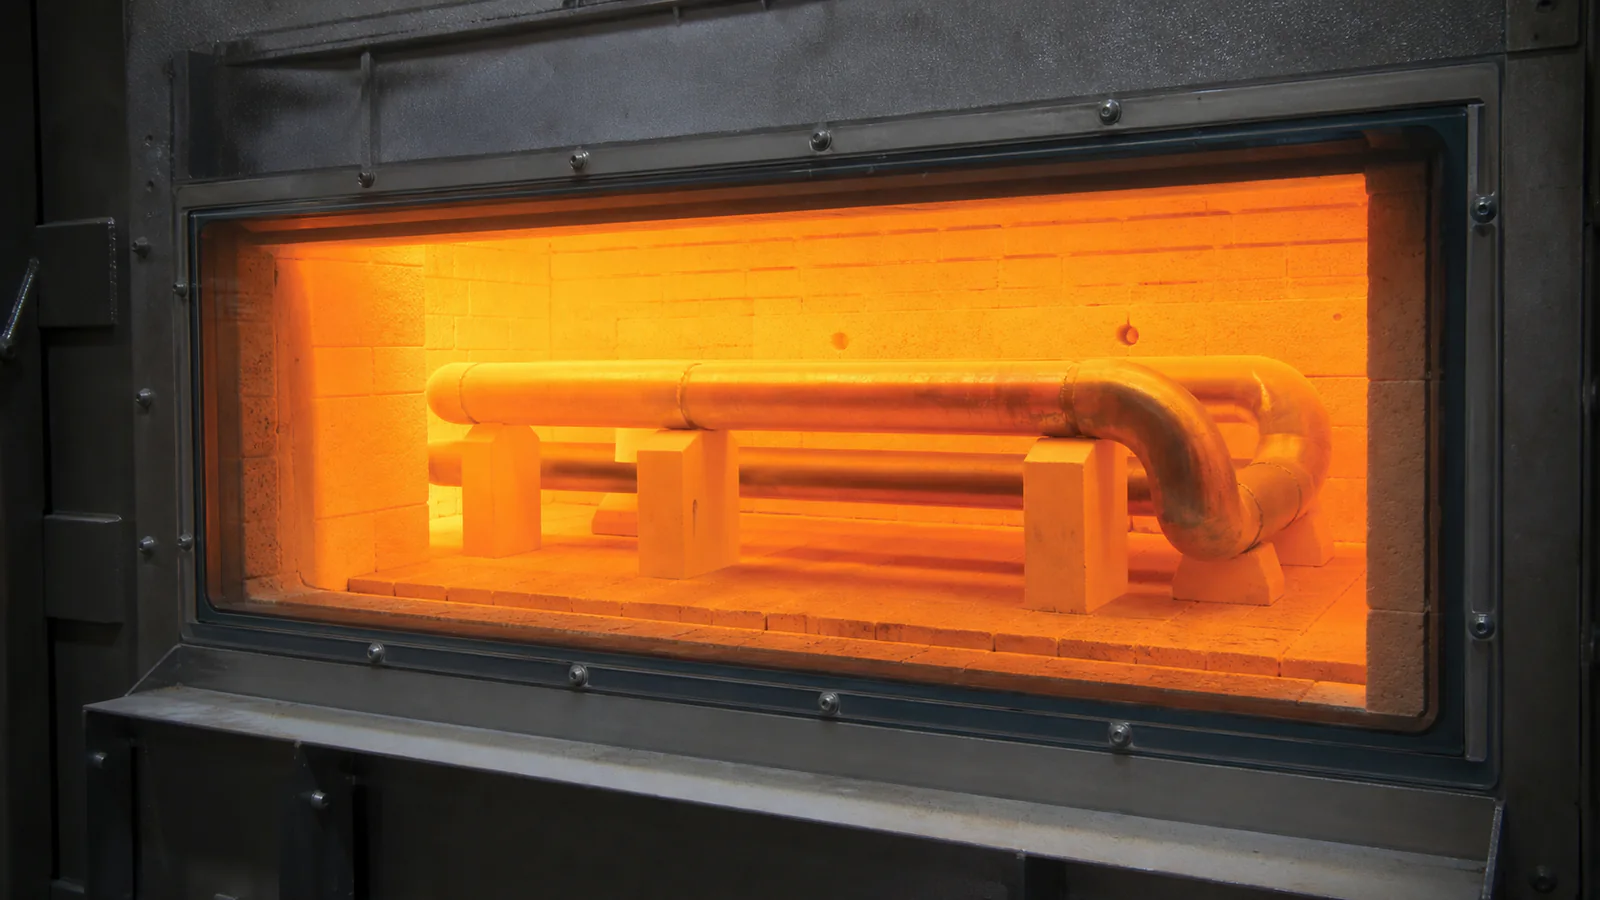
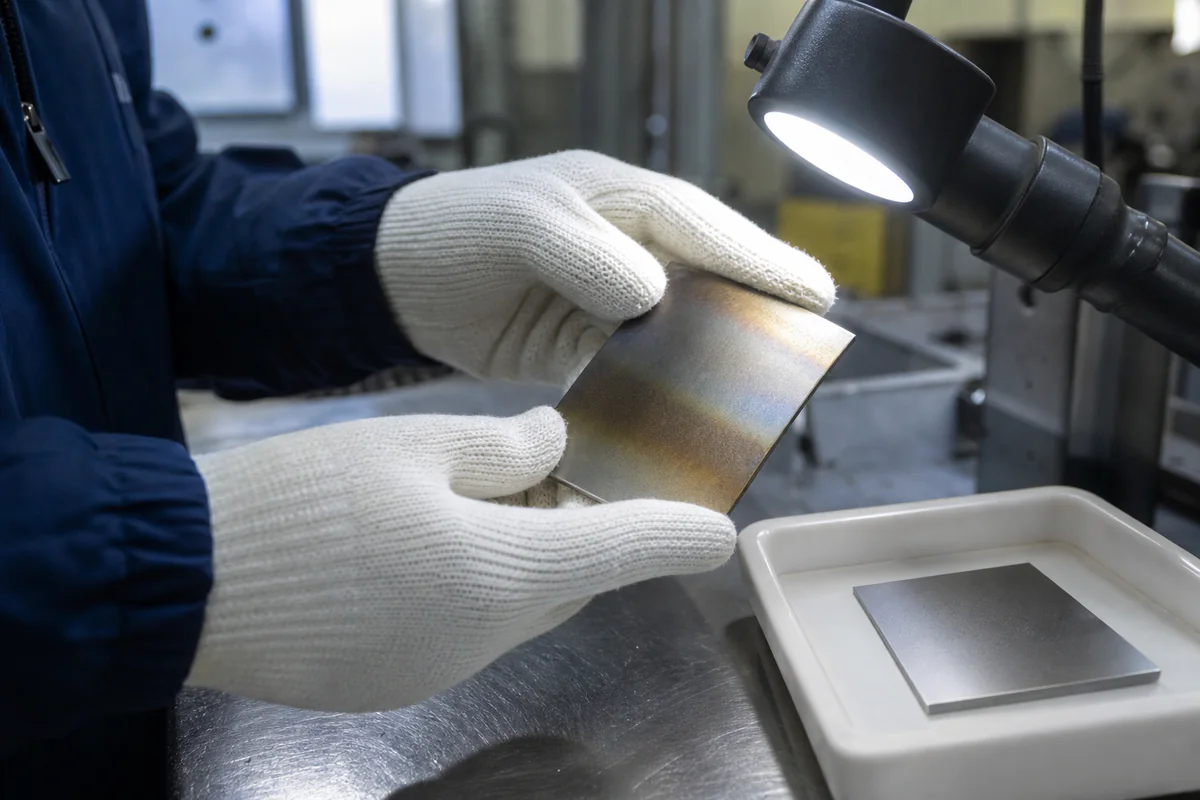
1,000°Cでは、実際の曝露条件が引用した酸化性空気中の条件に近い場合に限り、310Sを候補に残します。ガス組成の違い、高荷重、長時間保持、急速な熱サイクル、局所的な過熱があれば、製品の供給可否を検討する前に判断が変わることがあります。
酸化性能と荷重支持性能
酸化性の空気中では、1050°Cは310Sの一次選定用参考値であり、部品の設計上限ではありません。詳細検討に進むかの判断に使用し、許容メタル温度は実際の雰囲気、持続荷重、時間、板厚、接合部、熱サイクルで決めます。軽荷重のライナーと圧力管に同じ安全温度は適用できません。
耐酸化性は、明記された条件下で材料表面が高温環境とどのように反応するかに関わります。荷重支持性能は、必要な期間にわたり部品が圧力、重量、拘束、振動、熱応力に耐えられるかに関わります。両者は相互に影響しますが、同一ではありません。
メーカーによる高温特性の説明は、初期の材料選定に利用できます。しかし、それを最高壁温、許容応力、設計寿命、検査間隔へ直接置き換えることはできません。実質的な構造荷重を受けず高温ガスに曝される薄板と、圧力を保持する管、拘束された支持部、回転治具、溶接された荷重伝達経路では、問題が異なります。後者には、適用設計規格、その規格が認める材料特性、応力解析、プロジェクト承認が必要です。
二系統のレビューを組み立てる
材料選定記録には、次の二系統を設けます。
- 環境系統: 温度プロファイル、雰囲気、熱サイクル、付着物、洗浄、予想される表面侵食。
- 機械系統: 荷重、圧力、拘束、振動、断面、不連続部、許容変形、設計期間、適用規格。
両系統は、断面余裕と検査計画で交わります。表面侵食により厚さが減少する場合、技術者はその減肉を計算にどう反映するかを判断しなければなりません。高温部品が持続荷重下で変形し得る場合、室温強度は適切な代替指標ではありません。データが不足している場合は、カタログ温度で補完せず、未決事項として記録します。
1,000°Cでの判断手順
1,000°Cでは、炉の設定温度だけでなく、測定または計算した実際の金属温度を酸化性空気中の参考値と比較します。次に、酸素の供給状態と、浸炭性、硫黄含有、還元性となる時間帯を確認します。さらに、起動回数、昇温・冷却速度、付着物、清掃方法、ピークの最長継続時間を加えます。最後に、薄く低荷重のライナーと、支持材、軸、圧力保持部品を分けます。前者は酸化と変形が中心となる場合がありますが、後者には時間依存強度と適用規則のデータも必要です。
雰囲気
「空気」や「炉内ガス」だけでは、プロジェクトレビューの記述としてほとんどの場合不十分です。酸素供給量、水蒸気、硫黄含有種、炭素活量、窒素含有種、ハロゲン化物、灰、プロセスからの持込みを設計入力に含めるべきか、プロセスおよび材料の責任部門に確認してください。また、公称プロセス組成がすべての部品位置を表すと仮定せず、流速、滞留域、ガス漏れ、圧力も記録します。
空気中の耐酸化性データは、浸炭性、還元性、硫化性、混合環境にはそのまま適用できません。化学条件が不明確な場合は、腐食専門家による検討、実環境を代表する曝露試験、または保守的な検査計画を選択肢に含めます。試験では温度、熱サイクル、付着物の化学組成、ガス更新を実際の使用条件に合わせ、材料証明書とは別に評価してください。
熱サイクル
熱サイクルは、最低温度と最高温度だけを意味しません。昇温速度、冷却速度、保持時間、順序、サイクル数、拘束は、酸化皮膜の密着性、熱ひずみ、接合部の挙動に影響します。周囲温度までの停止は、高温定常状態付近での小さなプロセス変動とは異なる負荷を生じさせることがあります。
起動、定常運転、停止を分けて記載し、バーナーの影響、冷却空気、他より早く昇温する部分、熱膨張が拘束される部分も示してください。
熱サイクルは製造方法にも影響します。伸縮継手、滑り構造、溶接位置、成形遷移部、取付形状は、公称鋼種の比較より重要な場合があります。これらの詳細は責任ある技術者が承認すべきです。Hechuangは承認済み図面に基づいて製造可能性をレビューできますが、材料名から熱変位の仕組みを推定すべきではありません。
時間、速度、拘束を記録する
各運転状態について、次を記録します。
- 金属温度範囲と測定根拠。
- 昇温または冷却速度。
- 保持時間と予想サイクル数。
- 拘束、接触点、温度勾配。
- 通常時と異常時の頻度。
- 停止後の検査機会。
これにより、「繰返し使用」を設計、製作、検査の各チームが利用できる情報へ変換できます。
付着物
バルクガス情報が部品表面を網羅すると仮定せず、付着物を独立した使用条件として扱います。灰、スケール、塩、プロセス粉じん、凝縮物、洗浄残留物について、異なる局所曝露または金属温度の基準を設計で考慮する必要があるかを含め、プロジェクトの責任部門に評価を求めてください。
予想される付着物の組成、位置、厚さの推移、更新速度、除去方法を明記します。削り取り、ブラスト、洗浄、化学洗浄、熱衝撃のいずれを使用するかを特定します。材料レビューでは、高温運転時だけでなく、装置内に水分や空気が入った後の停止状態も検討すべきです。
310Sへ変更しても、洗浄、検査、交換の要否は実際の運転条件と保全計画に基づいて判断します。材料選定は、プロセス管理、形状、温度均一性、付着物除去、監視と並ぶ一つの対策です。既存部品がある場合は、写真、肉厚マップ、付着物の分析結果、損傷位置をお送りください。Hechuangはその設備条件に合わせて材料と供給形状を検討しますが、設計寿命や他設備での挙動は責任ある技術部門が別途評価します。
形状
形状は、温度分布、応力集中、製造可能性、検査性を左右します。急激な断面変化、剛な取付部、支持のないスパン、薄肉部と厚肉部の接合、曲げ部近傍の穴、アクセスできない隙間が性能を支配することがあります。公称肉厚も、公差、成形減肉、腐食代、製作後の最小許容断面がなければ、十分な情報とはいえません。
図面には高温側の面、支持部、溶接部、断面変化、膨張隙間を示してください。温度勾配と拘束によって損傷が集中し得る位置を把握できます。
リリース前に、設計、製作、検査の担当者による図面レビューを実施します。注記が寸法、溶接記号、購入仕様書と矛盾しないことを確認します。未決事項を図面領域ごとに一覧化し、承認者を指定し、承認された回答を改訂図面または正式な技術照会回答に記録します。これにより、現場での非公式な解釈が技術判断の唯一の記録になることを防ぎます。
接合
接合は使用設計の一部であり、最後に決める現場詳細ではありません。部品が310S、別のステンレス鋼種、炭素鋼、鋳物、既存組立品のいずれに溶接されるかを特定します。継手形式、断面の組合せ、アクセス、溶接姿勢、裏当て、拘束、検査アクセス、各側の使用環境を明記します。
プロジェクトの責任ある溶接部門または技術部門が、溶接方法、溶加材、WPS/PQRの根拠、必須変数、熱処理、受入規格を選定し、承認しなければなりません。メーカーの鋼種ページやHechuangの提案は、参考情報にすぎません。溶加材の選定を承認するものではなく、実際の母材条件、厚さ、継手、使用条件に対応する適格性確認済み手順の代わりにはなりません。
ボルト、機械式締結具、異材界面については、締結具材料、温度、荷重、熱膨張差、汚染管理を定義します。溶接取付部は図面上に配置し、熱変位への影響をレビューします。注文書には、WPSの提供者、承認者、必要な適格性確認記録、製造方法変更時の対応を明記すべきです。
製品形態
厚板、薄板、コイル、帯鋼、配管用パイプまたはチューブ、棒鋼、鍛造品、図面品は、同じ供給範囲ではありません。各形態には異なる製品規格、寸法範囲、公差、試験単位、熱処理条件、文書が適用される場合があります。ある形態で鋼種を入手できても、別の形態での入手可能性は示されません。
310Sの供給範囲は、熱間圧延薄板・厚板が厚さ3–16 mm、中厚板・厚板が16–150 mmです。平鋼製品の幅は最大2,500 mmです。これは全体の供給範囲であり、現在庫や各最大値を同時に組み合わせられることを示すものではありません。規格、正確な寸法、仕上げ、試験、数量、希望納期をお知らせください。
素材形態の選定には、耐熱ステンレス鋼の製品形態ガイドを利用してください。成形シェルは厚板または薄板から、機械加工軸は棒鋼または鍛造品から、ガス流路はパイプまたはチューブから製作する場合があります。検査文書を正しく追跡できるよう、図面と注文書では素材と納入品の両方を一致させるべきです。
検査
検査は、設計と購買で特定されたリスクに答えるものでなければなりません。まず、受入材料の識別とトレーサビリティとして、鋼種、製品規格、溶解番号またはロット参照、寸法、状態、表示、必要な材料証明書を確認します。次に、工程検査を承認済み図面および製造工程と結び付けます。
| 段階 | 買主が定める確認事項 | 承認記録 |
|---|---|---|
| 受入れ | 識別、寸法、状態、トレーサビリティ、文書の一致 | 受入れまたは材料リリース記録 |
| 接合前 | 継手準備、清浄度、組付け、WPSの利用可否 | 組付けまたはホールドポイント記録 |
| 工程中 | 合意した溶接変数、順序、寸法チェックポイント | トラベラーまたは溶接記録 |
| 最終 | 外観、寸法、表面、表示、指定NDE | 最終検査報告書 |
| リリース | 文書索引、逸脱、梱包 | リリースノートまたは検査一式書類 |
各検査方法、範囲、受入規格、報告形式、立会点またはホールドポイントを明記します。「NDE必須」だけでは不十分です。受入基準は、責任ある技術部門が承認すべきです。第三者検査が必要な場合は、RFQに機関または資格、通知期間、リリース権限を明記します。
トレーサビリティは加工後も維持されるべきです。溶解番号またはロット識別を母材から切断片、成形部、完成組立品へどのように移すか、高温面に表示を残せない場合にどの記録を作成するかについて合意します。最終一式書類には、MTC、材料移管記録、承認済み手順、検査報告書、特採、リリースノートの索引を含めることができます。報告書が厚いだけで、良い報告書になるわけではありません。各文書は、発注品と承認済み図面改訂版に結び付いている必要があります。
検査計画では、不適合への対応も定義すべきです。作業を停止できる者、逸脱をレビューする者、補修または修正後に再実施する確認、買主または第三者が再検査に立ち会う必要性を明記します。寸法修正、溶接補修、材料代替は、技術的に可能というだけで受け入れられたものとして扱ってはなりません。
使用条件を310Sの見積依頼にまとめる
- 技術入力: 買主が使用条件、荷重、規格根拠、承認済み材料判断を提示する。
- 図面入力: 買主が承認済み図面の形状、公差、接合部、受入注記を提示する。
- 供給レビュー: Hechuangが鋼種、規格、形態、寸法、状態、数量を実際の供給可否と照合する。
- 工程レビュー: 当事者が切断、成形、接合、機械加工、洗浄、中間確認を定義する。
- 検査レビュー: 当事者が方法、受入規格、立会点、記録について合意する。
- 注文リリース: 注文書、図面改訂版、承認済みの明確化事項を一つの管理文書一式とする。
提案された逸脱はすべて、買主の権限を与えられた部門による書面承認のために差し戻すべきです。沈黙、見積書の一行、見慣れた呼称は、代替の承認ではありません。
見積段階では、回答を提示済み、確認を条件とする、買主が定義、対象外に分けると有用です。照会表題だけを参照せず、材料規格、形態、主要寸法、加工範囲、検査、文書一式を再掲すべきです。注文段階では、それらの事項を注文書または承認済み技術添付書類へ移します。これにより、設計意図から製造、最終リリースまでを明確に引き継げます。
310Sの購入条件を整理するには、310S製品・技術情報、加工方法、品質・検査、製品形態ガイドを確認してください。最終的な受入条件は、プロジェクト図面、仕様書、注文書に明記します。
RFQチェックリスト
この構成を照会文にコピーし、角括弧内をすべて置き換えてください。
- 材料: プロジェクトで使用する310S呼称:[ ]、適用製品規格と版:[ ]、素材形態:[ ]、供給状態:[ ]。
- 使用条件: 通常時の金属温度:[ ]、ピーク値と継続時間:[ ]、サイクルプロファイル:[ ]、雰囲気と範囲:[ ]、付着物と洗浄:[ ]、圧力または真空:[ ]。
- 設計: 適用規格:[ ]、荷重と拘束:[ ]、腐食代または酸化代:[ ]、設計期間の根拠:[ ]、責任ある材料承認者:[ ]。
- 図面: 図面番号と改訂:[ ]、完成寸法:[ ]、個別公差と基準点:[ ]、高温面と界面:[ ]、検査アクセス:[ ]。
- 加工: 切断:[ ]、成形:[ ]、機械加工:[ ]、接合:[ ]、表面洗浄または処理:[ ]、矯正許可:[ ]。
- 溶接責任部門: WPS/PQR提供者:[ ]、溶加材の選定・承認者:[ ]、適格性確認・受入規格:[ ]、製造記録:[ ]。
- 検査: 受入確認:[ ]、工程内ポイント:[ ]、最終寸法測定方法:[ ]、NDE方法・範囲・受入れ:[ ]、第三者の関与:[ ]。
- 文書: MTCの種類と内容:[ ]、トレーサビリティ:[ ]、検査報告書:[ ]、逸脱承認:[ ]、最終一式書類の形式と言語:[ ]。
- 商務: 数量:[ ]、表示:[ ]、梱包:[ ]、仕向地:[ ]、Incoterm:[ ]、要求日程:[ ]。
管理図面と使用条件表を準備してください。不明な入力事項は、「標準」や「通常どおり」で代用せず、レビュー対象として明記します。
結論
310Sは、製品ページから温度を転記するだけで責任をもって選定できるものではありません。まず酸化のスクリーニングと荷重支持設計を分け、次に雰囲気、熱サイクル、付着物、形状、接合部、素材形態、検査を定義します。技術データは鋼種と製品形状の初期選定を支援しますが、プロジェクト判断は承認済み図面、注文書、設計根拠、検査計画によって決まります。
寸法と要件は詳細見積フォームからお送りください。図面や仕様書の添付は任意です。Hechuang Stainless Steelは、製品形状と生産方法の供給可否、必要な確認事項、 注文固有の例外を回答できますが、最終的な材料選定、設計温度、手順承認、 受入れは買主側の責任ある部門が担います。
よくあるご質問
310Sは何度まで安全に荷重を支持できますか?
安全な荷重支持温度を一律には定められません。責任ある技術者が、温度履歴、応力、時間、断面減少、クリープその他の該当する破損モード、接合部、拘束、適用設計規格を評価する必要があります。酸化情報だけでは、その上限を設定できません。
公表された酸化限界を部品の設計温度にできますか?
できません。公表された酸化データは、明記された試験条件下での材料応答を示すものです。部品温度、雰囲気、熱サイクル、荷重、設計寿命には、プロジェクトごとの別個の評価が必要です。
Type 310S、UNS S31008、EN 1.4845は自動的に相互代替できますか?
これらは鋼種識別子ですが、製品規格に代わるものではありません。代替を受け入れる前に、化学成分、形態、寸法、状態、試験、文書を購入仕様書と照合してください。
Hechuangは310S部品の正確な使用寿命を確認できますか?
プロジェクトの技術責任者が、設計方法、荷重、運転履歴、腐食または酸化代、検査間隔、廃却基準を定めます。Hechuangは、それらの要件に対して指定材料、加工、検査範囲を見積ります。
RFQにはどのような雰囲気情報を含めるべきですか?
ガス種と予想範囲、酸素ポテンシャル、水分、硫黄含有または炭素含有成分、流動または滞留、圧力、付着物、洗浄方法、起動・停止条件、およびプロジェクトで把握している異常時の曝露を明記してください。
図面に基づく310S部品の見積りには何が必要ですか?
承認済み図面と改訂番号、製品規格、素材形態、寸法と数量、使用条件、加工・接合範囲、公差、表面状態、検査方法、受入基準、文書、表示、梱包、仕向地を準備してください。
技術資料
資料は記載の材料指定、製品形状、状態に適用されます。個別納入品の認証ではありません。供給材料は注文書と材料証明書で特定します。
引合を作成
関連する鋼種・製品ページを開き、正確な材料記号、規格、形状、寸法、数量、加工、検査範囲を営業チームへお知らせください。