
310S加工品の見積りには、確認済みの母材仕様と管理図面に、切断、成形、継手、WPS/PQR、溶加材、溶接、洗浄、検査、補修の要件を添えてください。Type 310S / UNS S31008またはEN 1.4845は、適用製品規格とMTCを併記して発注します。ISOの切断等級や一般公差等級を適用する場合は図面に記載してください。設備の位置決め精度は機械の参考値であり完成部品の公差ではないため、仕上寸法、データム、公差は図面で定めます。実際の使用条件に対する溶加材、適格性確認済み施工法、合否基準は、責任ある溶接または技術部門が承認します。
購入者向け要点
- 確認可能な識別情報
- Type 310S / UNS S31008およびEN 1.4845
- 切断の参照規格
- ISO 9013は熱切断品質および公差の等級分類を扱います
- 溶接構造物の公差
- ISO 13920は溶接構造物の一般的な枠組みを示します
- 個別公差指示のない寸法
- ISO 2768-1は、個別の公差指示がない寸法に適用すると指定した場合に限り適用されます
- 工程の予備評価
- 縦継ぎおよび狭開先の工程は、注文ごとの実行可能性レビューが必要です
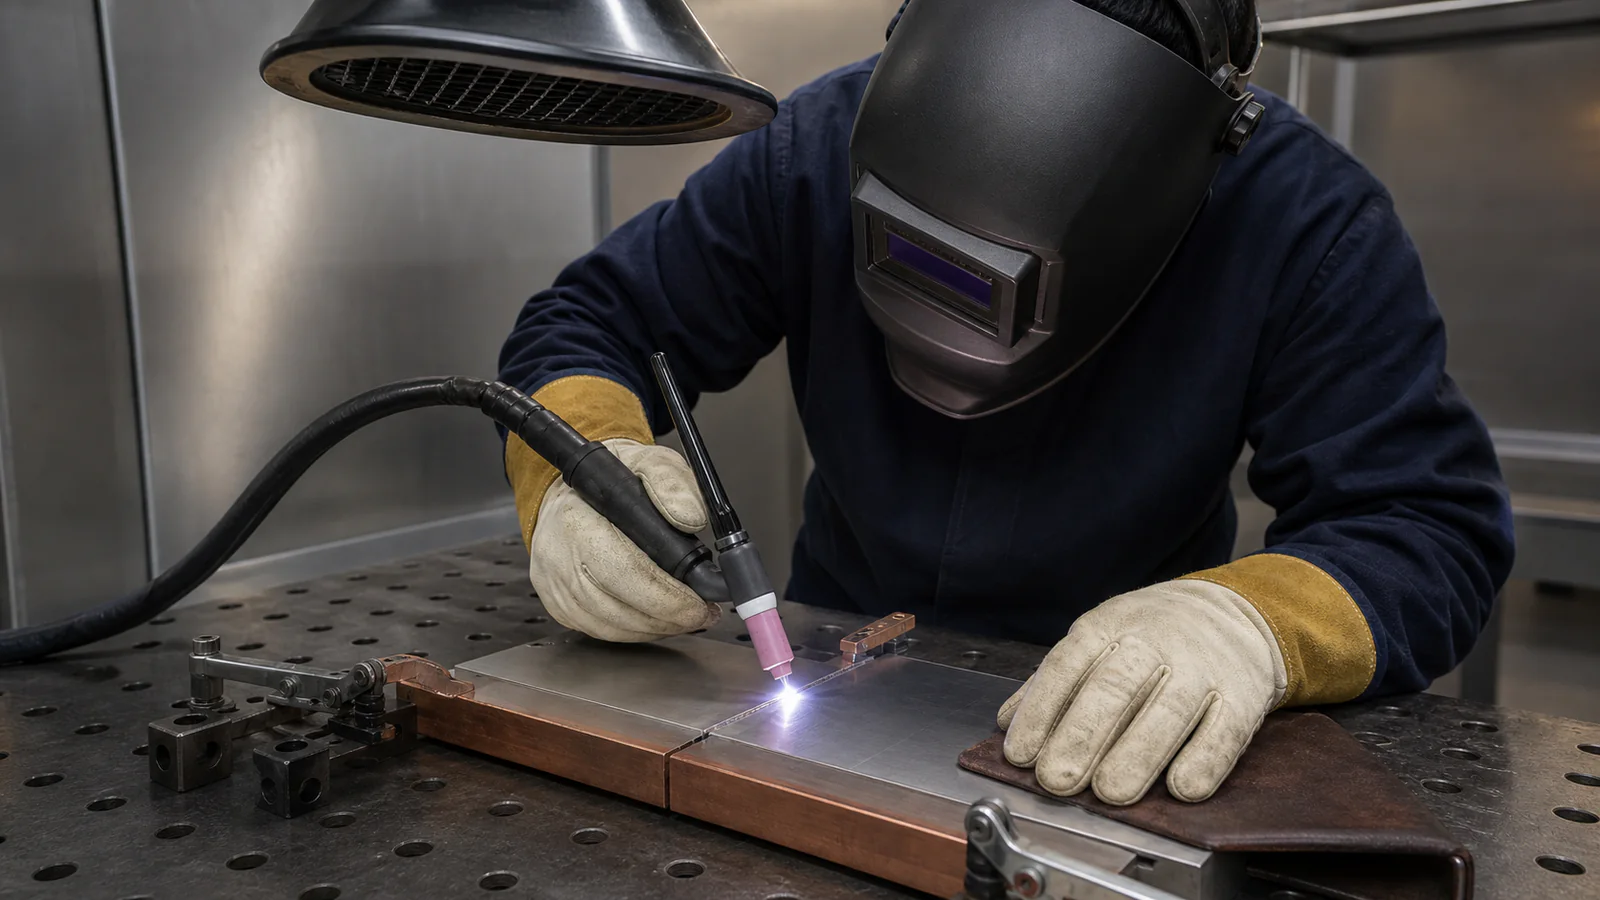
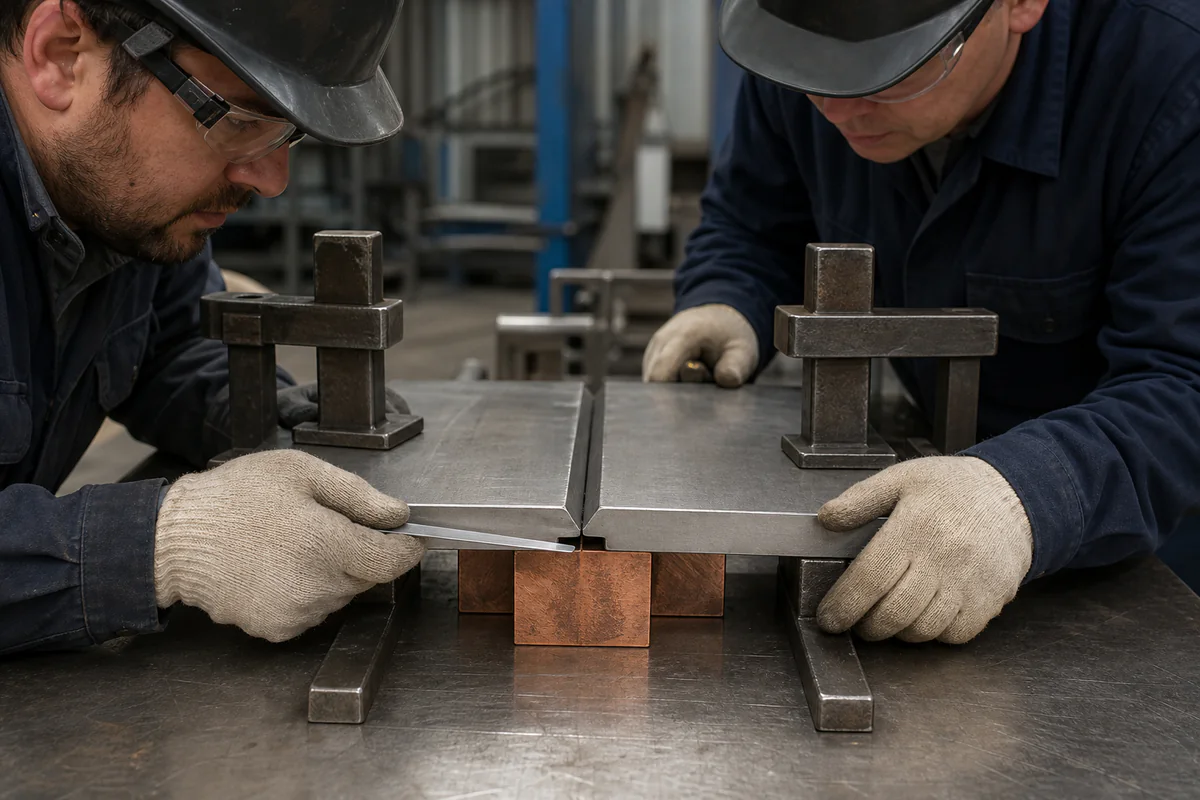
加工工程は注文ごとに連なる一連の流れであり、個別の工場能力を並べたものではありません。材料識別は施工法の適格性に、継手形状は入熱と検査に、変形は機械加工代に、洗浄は最終表面の合否判定に影響します。見積書では、どの情報が確認済みで、どれが条件付きであり、どれが生産前の承認を要するかを説明する必要があります。設備の位置決め精度、公表された工程例または材料データページが完成部品を保証すると示唆してはなりません。
310SのWPSを検討する際、メーカーガイダンスは3つの初期入力を示しています。304/316用の一般的な溶加材より溶込みと流動性が低いため、60–70°の開先角度と2–3 mmのルートギャップを検討します。高温使用後の補修溶接では、使用中に生成した酸化物を除去します。これらは実際の継手、厚さ、施工法、法規、当該案件のWPS/PQRで確定する初期値です。
完成部品を基準に切断と成形を計画する
納入時の形状から出発し、開始形状へ逆算します。部品が厚板、薄板、コイル、帯鋼、パイプまたはチューブ、棒鋼、鍛造品、既存の組立品のどれから始まるかを特定します。完成寸法、個別公差、データム、端部条件、成形半径、溶接部、機械加工代および表面要求を管理図面に記載します。
ISO 9013は、その適用範囲内で熱切断品質および公差の等級分類に指定できます。完成部品の図面に代わるものではありません。切断したブランクは、成形、組立、溶接、矯正または機械加工中にも変化します。設備の位置決め精度は機械の基準であって、完成部品の公差ではありません。特定の310S部品に対する工程全体の能力を確立するものでもありません。
重要な各寸法について検査段階を定義します。切断寸法は成形前に確認する一方、輪郭または穴位置は溶接・機械加工後に管理する場合があります。加工業者が展開形状を作成する必要がある場合は、購入者がそれを承認するか、どの完成データムを基準にするかを合意します。熱切断面に溶接前の機械加工またはその他の開先処理が必要かを明記します。
母材の確認
手順または価格を最終とみなす前に母材を確認します。引用したメーカー製品形状では、Type 310S / UNS S31008およびEN 1.4845が明示されています。これらの識別子は注文した製品規格に代わるものではなく、他の名称との自動的な同等性を成立させるものでもありません。
材料の項目には次を含めます。
- プロジェクトで採用された呼称
- 適用製品規格および版
- 製品形状、寸法および供給状態
- 購入者が指定する化学成分または試験のオプション
- 必要な検査文書およびトレーサビリティ
- 表面、端部および熱処理の状態
受入時に、表示、ヒートまたはロット、寸法および状態を材料証明書と注文書に照合します。材料識別試験が必要な場合は、方法、範囲、合否判定および記録を定義します。不一致品は、権限を与えられた購入者またはエンジニアリング部門が処置を決定するまで隔離します。
母材確認は、取付部品、裏当て、挿入材および異材部材にも及びます。ある母材条件に対して適格性確認済みのWPSは、規格、形状、板厚またはグループが変わると適用できない場合があります。既存の適格性確認が引き続き有効かどうかは、責任を負う溶接権限者が判断します。
継手設計
継手設計は、作業性、溶着量、希釈、拘束、ルート部品質および検査を左右します。継手形式、両側の断面、開先角度または加工形状、ルート面、ルート間隔、裏当て構成、溶接側、姿勢および接近性を記載した溶接マップを作成します。シール溶接、断続溶接、取付溶接または仮付け溶接も特定します。
設計権限者は、荷重経路、該当する場合の疲労または繰返し負荷、熱膨張および使用環境への暴露を確認する必要があります。適切な工程では狭開先によって溶着量を減らせる場合がありますが、接近性、側壁の溶込み不良リスク、設備要件および適格性確認変数も変化します。公表された狭開先または縦継ぎの例は、予備評価の根拠にすぎません。特定の310S継手、直径、板厚または合格等級を製造できることを証明するものではありません。
切断前に取合いを解決する
板厚移行部、成形コーナー、ノズル、支持部および異材部の継手をレビューします。検査のための接近箇所と、組立後に到達できない表面を明示します。継手を成形前と成形後のどちらで完成させるか、収縮がデータム体系にどう影響するかを決定します。裏当て材が使用中も残る場合は、その材質および合否判定を特定します。
Hechuangは製造可能な開先加工を提案できますが、変更は権限を与えられた設計・溶接部門が承認しなければなりません。見積書の注記に頼らず、承認済みの継手を図面およびWPSに記録します。
WPS / PQR
WPSは生産時の溶接方法を指示し、PQRは適用される適格性確認規則の範囲内でその施工法を裏付けます。RFQには、設計または建設規格、溶接施工法の適格性確認規格、必要な手順書の状態および承認手順を明記します。購入者が提供するのか、加工業者が作成するのか、第三者が適格性確認に立ち会うのか不明なままでは、「WPS必須」という記載は不十分です。
母材条件、板厚範囲、継手、溶接法、姿勢、溶加材の責任、シールドまたは裏当ての要件、使用条件および検査規格を提示します。そのうえで、責任を負う溶接権限者が、重要変数および補足変数、試験片、適格性確認範囲、溶接士またはオペレーターの資格を決定します。
文書ゲートを設定する
実用的なゲートの順序は次のとおりです。
- 見積用の予備工程をレビューする
- 継手および材料の情報を確定する
- WPS/PQR一式を提出する
- 責任権限者が承認またはコメントする
- 承認済みの改訂版に基づいて生産を開始する
- 溶接および検査記録を部品とともに返却する
生産変数が変わった場合は作業を止め、再承認または適格性再確認が必要かを確認します。各溶接部または溶接マップ位置には、実際に適用する承認済みWPSと有資格要員を記録し、工場の通常作業をWPSの代用にしないでください。
生産開始前に、作業指示票、溶接マップおよび承認台帳に記載されたWPSの改訂を照合します。文書一式では、旧版を作業場所で使用できないようにし、変更を承認できる責任者を定めます。これは溶接の確認であると同時に、文書管理の確認でもあります。
溶加材の承認
溶加材の選択責任は、責任を負う溶接またはエンジニアリングの権限者にあります。この判断は、母材条件、継手、希釈、使用温度、雰囲気、機械設計、規格、入手性および検査によって変わる場合があります。一般的な市販分類またはHechuangの提案は、普遍的な指示ではありません。
承認済みWPSには、溶加材の分類、適用規格、製品形状またはサイズ、必要な場合のメーカー名または商品名の管理、バッチまたはロットのトレーサビリティ、保管・コンディショニングおよび変更管理規則を記載します。異材継手では、両方の母材、希釈および継手部の使用条件をレビューします。組合せのうち強度が低い部分または環境への暴露が大きい部分が支配要因となる場合があります。
注文書には、溶加材を誰が供給し、証明書を誰が確認し、代替品を誰が承認できるかを記載します。Hechuangに候補の推奨を求める場合は、その推奨に「溶接/エンジニアリング権限者の承認が条件」と明記し、承認が文書化されるまで生産を開始しません。
入熱
入熱は、電流、電圧、溶接速度、溶接法の効率に関する前提、ビード寸法、パス間条件および順序と並ぶ施工法情報の一つです。溶込み、熱影響部、変形および生産性に影響しますが、適格性確認済み施工法を確認せず、一般的な数値範囲を注文書に転記してはなりません。
必要な変数の測定・記録方法を溶接権限者に定義してもらいます。施工法で要求される場合は、パス間管理、各パス間の洗浄、アーク開始・終了部の処理、ランオンまたはランオフの措置、ウィービングまたはビード配置の制限を特定します。自動溶接では、設備、制御およびデータ記録の要件を定義します。
入熱は形状にも関係します。薄板、拘束の大きい厚肉継手、異材取付部では、それぞれ異なる工程レビューが必要です。生産計画には、寸法確認を行う箇所と、溶接を両側または各区間で交互に行うかを示します。溶接前後の熱処理には設計および施工法の承認が必要であり、鋼種の識別だけから推定してはなりません。
変形
310Sの加工では、切断、成形、組立および溶接収縮による変位が累積する場合があります。工程では最終データムに対してその変位を管理し、「変形なし」と約束してはなりません。継手の対称性、溶着量、順序、拘束、予設定、バランス溶接、仮取付部品および機械加工代から検討します。
許容する矯正を明記します。機械的矯正、局部加熱または再成形は、板厚、表面、残留応力および寸法に影響する場合があります。責任権限者は、矯正方法およびその検査を承認する必要があります。重要表面で矯正を禁止する場合は、その制限を図面に記載します。
寸法確認点を設定します。
| 段階 | 一般的な確認 | 判断 |
|---|---|---|
| 切断ブランク | 輪郭、端部および基準マーク | 成形工程へ移行 |
| 成形部品 | 必要に応じて半径、輪郭、開口および板厚 | 組立工程へ移行 |
| 組立 | ルート部の状態、位置合わせおよび拘束 | 溶接のホールドポイント |
| 溶接中 | 順序の影響を受ける寸法 | 計画内で続行または調整 |
| 最終 | 図面寸法、輪郭およびデータム | 合格、機械加工または承認済み補修 |
契約で指定されている場合、ISO 13920は溶接構造物の一般公差の枠組みを示すことができます。公式の適用範囲でも、個別に図示された公差が優先され、複雑な構造には特別な規定が必要となる場合があることを認めています。加工前に、等級、測定条件およびより厳しい個別要件を解決します。
洗浄
洗浄要件は、材料受入から最終梱包まで及びます。該当する場合は、炭素鋼による汚染、マーキング材、切断残留物、成形潤滑剤、研削材、溶接スラグまたはスパッタ、焼け色、酸洗薬品およびすすぎ品質の管理を定義します。指定されたステンレス鋼表面に適した工具および消耗品を使用します。
図面または仕様書には、最終表面とその評価方法を記載します。「ステンレス仕上げ」では曖昧すぎます。溶接部を溶接ままとするか、局部洗浄するか、定義された輪郭にならすか、指定された化学処理を施すかを特定します。研削を許容する場合は、許容範囲および最小断面を定義します。
洗浄では、溶込み不良、許容できないアンダーカットまたは寸法欠陥を補修できません。また、洗浄だけで表面の特定用途に対する適格性が確認されたとみなすこともできません。必要な表面処理および合否判定規格は、プロジェクト権限者が選定します。合格した表面を、取扱い、組立、マーキングおよび輸出梱包中に保護します。
検査
検査は承認済みの設計および手順に従わなければなりません。方法、範囲、時期、合否判定規格、要員資格および記録を明記します。これらの項目がなければ、「全数検査」には実用的な意味がありません。
受入検査では材料および文書を確認します。組立検査では継手加工、清浄度、位置合わせおよびWPSの配備を確認します。工程内検査では、必要な施工法変数および中間寸法を確認できます。最終検査には、外観検査、寸法検査および指定された非破壊検査を含め、その後にマーキングおよび文書一式のレビューを行うことができます。
ISO 2768-1は、個別の公差指示がない長さ寸法および角度寸法の一般公差を扱います。図面または契約で指定し、適用等級を定義した場合に限り使用します。個別寸法、溶接固有の公差またはデータムに基づく幾何学的要求を上書きするものではありません。ISO 13920も同様に、合意された適用範囲内でのみ適用されます。
寸法検査では、データム体系、重要な場合の測定器または方法、温度条件、抜取または対象範囲および報告書形式を記載します。NDEでは、溶接位置、方法、範囲および合否判定基準を特定します。第三者が材料識別、施工法の適格性確認または最終試験に立ち会う場合は、通知期限およびリリース権限者を含めます。
補修
承認済みの補修工程は、技術的な合否判定とトレーサビリティの両方を保護します。何を補修とみなすか、誰が承認できるか、いつエンジニアリングレビューが必須となるかを定義します。表面の研磨ならし、溶接部の掘削、挿入材の交換および寸法矯正では、それぞれ異なる管理が必要な場合があります。
補修指示には次を含めます。
- 欠陥の識別および位置
- 処置および承認の参照情報
- 除去方法および限度
- 欠陥が除去されたことの確認
- 補修継手の加工およびWPS
- 溶加材および要員の要件
- 外観、寸法およびNDEの再検査範囲
- 最終マーキングおよび記録更新
補修の繰返しを既定で許可してはなりません。責任権限者は、規格および部品に基づいて、回数制限または適格性再確認要件を設定します。特採または逸脱では、影響を受ける図面要求を特定し、リリース前に書面による承認を得なければなりません。最終文書には、当初の所見、実施した補修および合格の証拠を示します。
見積前に製作条件を確定する
見積依頼に設計根拠、図面、材料、溶接、検査の条件を含めてください。Hechuang Stainless Steelは、提示された情報に基づき、対応可能な材料と製作工程を見積書にまとめます。
購入者が設計根拠、承認済み図面、使用条件、合否判定要件を提示すると、製作見積書に次の内容を記載できます。
- 確認済みの素材形状、製造方法および文書根拠
- 提案する切断、成形、継手および溶接の順序
- WPS/PQRおよび溶加材の承認責任
- 寸法確認点および機械加工代
- 洗浄、検査および補修の管理
- 例外事項、質問および承認ゲート
- 最終文書および梱包予定
技術的な変更はすべて、購入者が指定した権限者に承認を求める必要があります。承認された図面改訂、注文書、承認済み手順書および検査計画が生産基準となります。
材料情報には310S製品・技術情報、工程区分には加工ページ、検査項目の整理には品質ページ、開始材料の定義には製品形状ガイドを使用してください。これらのページは引き合い準備を補助するもので、プロジェクト仕様書に代わるものではありません。
加工RFQ
次の引き合い書式をコピーして記入してください。
- 母材: 呼称:[ ]、製品規格および版:[ ]、形状および板厚:[ ]、状態:[ ]、MTCおよびトレーサビリティ:[ ]。
- 図面: 番号および改訂:[ ]、数量:[ ]、完成データムおよび公差:[ ]、切断面の等級または状態:[ ]、成形形状:[ ]、機械加工代:[ ]。
- 使用条件: 通常時およびピーク時の金属温度:[ ]、雰囲気:[ ]、サイクル:[ ]、荷重および拘束:[ ]、適用設計または建設規格:[ ]。
- 継手: 溶接マップ:[ ]、開先加工:[ ]、接近性および姿勢:[ ]、異材:[ ]、裏当て:[ ]、仮取付部品:[ ]。
- 施工法: 適格性確認規格:[ ]、WPS/PQR提供者:[ ]、承認権限者:[ ]、溶接士またはオペレーターの資格:[ ]、生産記録:[ ]。
- 溶加材: 選定権限者:[ ]、分類および管理:[ ]、証明書およびトレーサビリティ:[ ]、代替品の承認:[ ]。
- 工程管理: 入熱変数:[ ]、パス間管理:[ ]、順序および拘束:[ ]、寸法確認点:[ ]、矯正の許可:[ ]。
- 洗浄: 汚染管理:[ ]、溶接部の洗浄:[ ]、表面仕上げ:[ ]、酸洗または不動態化の要件:[ ]、梱包時の保護:[ ]。
- 検査: 受入:[ ]、組立ホールドポイント:[ ]、外観:[ ]、寸法:[ ]、NDEの方法、範囲および合否判定:[ ]、第三者:[ ]。
- 補修およびリリース: 補修承認:[ ]、再検査:[ ]、逸脱の承認権限者:[ ]、文書一式:[ ]、マーキング:[ ]、仕向地および予定:[ ]。
図面、溶接マップおよびプロジェクト仕様書を準備します。未決事項はすべて、見積受諾前に未解決の技術照会として明示します。
結論
信頼できる310S加工注文では、材料識別、図面、継手、適格性確認済み施工法、溶加材の承認、工程管理、洗浄、検査、補修を整合させます。合意した切断や一般公差には適用規格を用い、完成部品の要件は図面に明記してください。実際の継手、板厚、設備、施工法の適格性、検査範囲に照らして溶接可否を確認します。
寸法と要件は詳細見積フォームからお送りください。図面や仕様書の添付は任意です。Hechuang Stainless Steelは、明示された 部品について、工程の実行可能性、文書および例外事項をレビューできます。材料、 WPS/PQR、溶加材、公差、検査の合否判定および補修の承認権限は、責任を負う設計、溶接および品質の各権限者にあります。
よくあるご質問
310Sは工場の標準WPSで溶接できますか?
責任を負う権限者が、そのWPS/PQRが実際の母材条件、板厚、継手、溶接法、姿勢、重要変数、設計規格および使用条件を対象としていると確認した場合に限ります。一般的な鋼種の記述は承認ではありません。
310Sの溶加材は誰が承認しますか?
責任を負う溶接またはエンジニアリングの権限者が、プロジェクトのWPS/PQRおよび使用条件のレビューを通じて溶加材を選定し、承認します。メーカーまたはHechuangの情報はその判断を補助できますが、普遍的な指示にはなりません。
ISO 9013は溶接部品の最終公差を定めていますか?
いいえ。適用範囲内で熱切断品質および公差の等級分類を示します。成形後の戻り、組立、溶接収縮、拘束、機械加工、データムおよび測定のすべてが完成部品に影響します。
図面に記載がない場合、ISO 2768-1の適用を前提にできますか?
前提にしないでください。ISO 2768-1を適用するか、どの等級を指定するか、どの寸法に個別公差があるかを図面または注文書に明記してください。発行前に不整合を解消します。
購入者は溶接変形をどのように管理すべきですか?
レビュー済みの継手、順序、拘束および入熱計画を要求し、寸法確認点、許容される矯正、機械加工代、データムおよび最終合否判定を定義します。具体的な管理事項は、承認済みの手順書および生産計画に記載します。
補修指示には何を含める必要がありますか?
欠陥の限度、除去・確認方法、補修WPS、再検査範囲、寸法再確認、トレーサビリティ、承認権限者および処置を明記します。未承認の外観上の研磨ならしは補修計画ではありません。
技術資料
資料は記載の材料指定、製品形状、状態に適用されます。個別納入品の認証ではありません。供給材料は注文書と材料証明書で特定します。
引合を作成
関連する鋼種・製品ページを開き、正確な材料記号、規格、形状、寸法、数量、加工、検査範囲を営業チームへお知らせください。