
Une demande de fabrication du 310S exploitable part d’un matériau de base confirmé et d’un plan maîtrisé, puis relie la conception des joints, le WPS/PQR, l’approbation du métal d’apport, la découpe, le formage, le soudage, le nettoyage, le contrôle et les réparations. Type 310S / UNS S31008 et EN 1.4845 sont des identifiants visibles dans la spécification citée du producteur, mais la norme d’achat et le MTC régissent le matériau reçu. Les normes ISO de découpe et de tolérances générales ne s’appliquent que dans leur domaine déclaré et contractuel. L’autorité responsable du soudage ou du service technique — et non le guide général du fournisseur — doit approuver le métal d’apport, le mode opératoire et les critères d’acceptation pour le service réel.
Repères essentiels pour les acheteurs
- Identité visible
- Désignation : Type 310S / UNS S31008 et EN 1.4845
- Référence de découpe
- ISO 9013 traite de la classification de la qualité et des tolérances des coupes thermiques
- Tolérances des constructions soudées
- ISO 13920 fournit un cadre général pour les constructions soudées
- Dimensions sans tolérance individuelle
- ISO 2768-1 ne s’applique que lorsqu’elle est invoquée pour des dimensions dépourvues d’indications individuelles de tolérance
- Présélection du procédé
- Les options avec soudure longitudinale et à chanfrein étroit exigent un examen de faisabilité propre à la commande
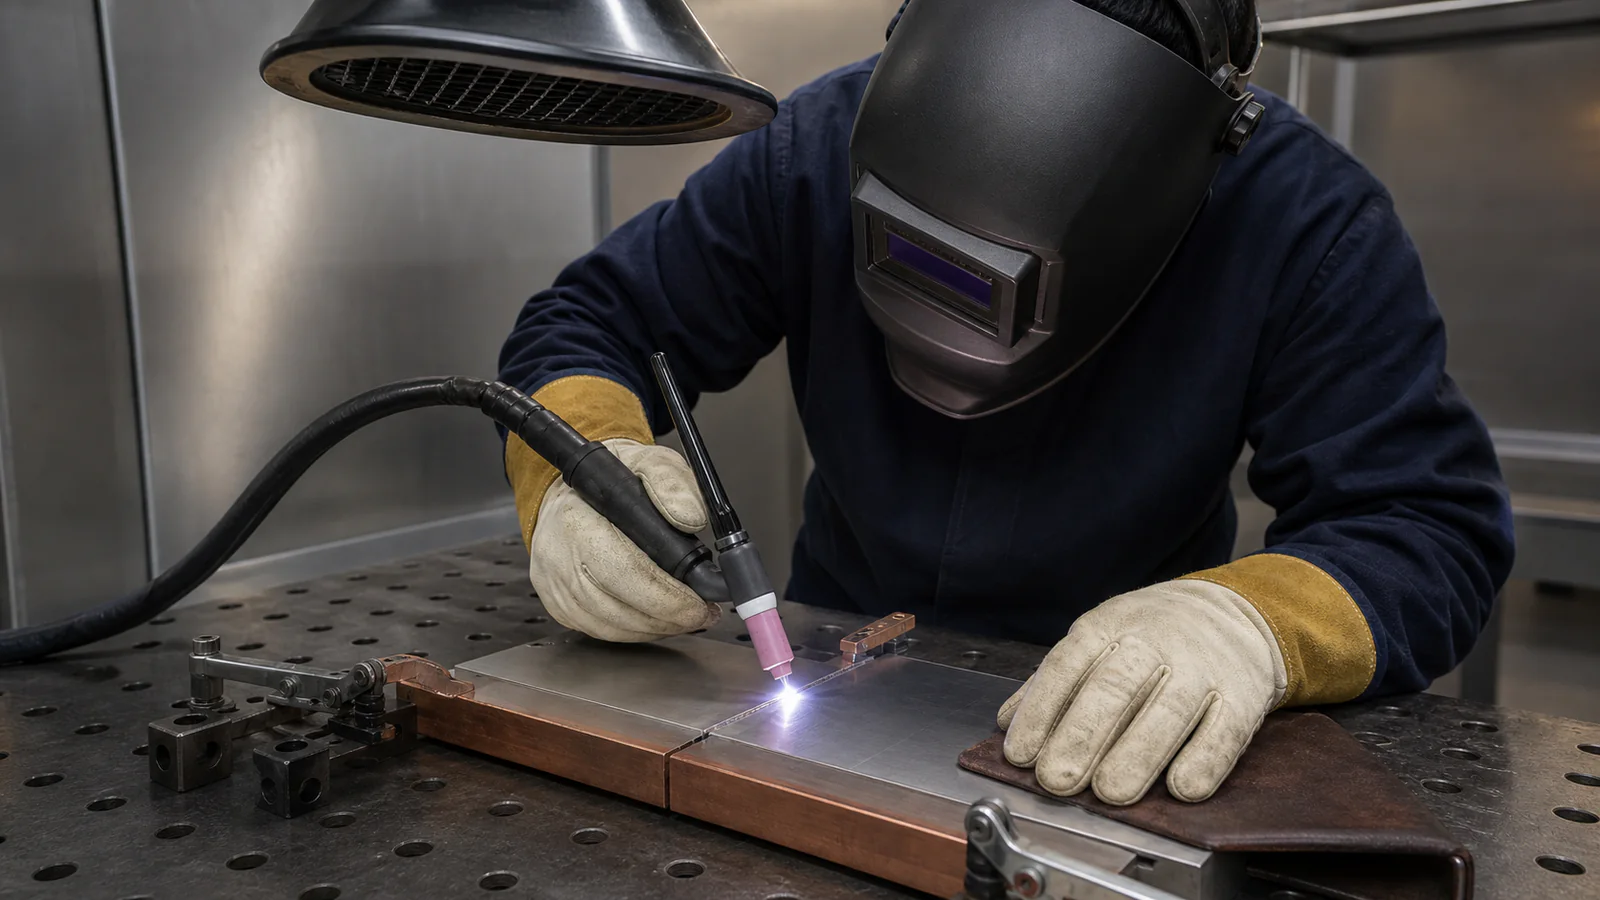
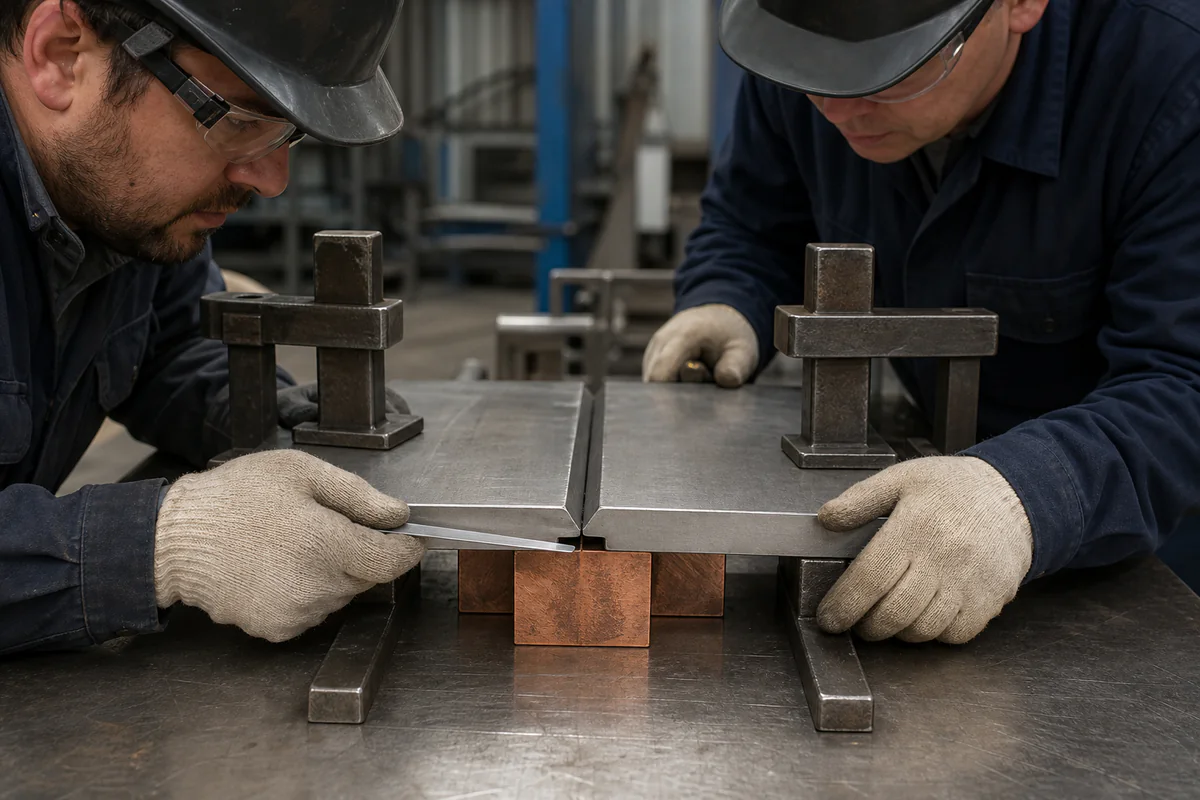
Le procédé de fabrication est une chaîne propre à la commande et non une liste de capacités d’atelier isolées. L’identité du matériau influe sur la qualification du mode opératoire ; la géométrie du joint, sur l’apport thermique et le contrôle ; les déformations, sur la surépaisseur d’usinage ; le nettoyage, sur l’acceptation finale de la surface. L’offre doit expliquer quelles données sont confirmées, lesquelles sont conditionnelles et lesquelles exigent une approbation avant la production. La précision de positionnement d’un équipement, un exemple de procédé publié ou une page de données matière sont des informations que l’offre ne doit pas présenter comme décisives. Cet ensemble d’éléments ne constitue pas une garantie pour la pièce finie.
Pour le 310S, les recommandations du producteur donnent trois entrées utiles au WPS : la pénétration et la fluidité du métal d’apport pouvant être inférieures à celles des produits courants pour 304/316, il faut évaluer un angle de chanfrein de 60–70° et un jeu à la racine de 2–3 mm ; avant une soudure de réparation, retirez l’oxyde formé en service à haute température. Ces valeurs restent des points de départ à valider par la conception du joint, l’épaisseur, le procédé, le code et le WPS/PQR du projet.
Planifier la découpe et le formage à partir de la pièce finie
Partez de la géométrie livrée et remontez jusqu’à la forme de départ. Déterminez si la pièce part d’une plaque, d’une tôle, d’une bobine, d’une bande, d’un tuyau ou d’un tube, d’une barre, d’une pièce forgée ou d’un ensemble existant. Inscrivez sur le plan maîtrisé les dimensions finies, les tolérances individuelles, les références, l’état des rives, les rayons de formage, les soudures, la surépaisseur d’usinage et les exigences de surface.
ISO 9013 peut être invoquée, dans son domaine d’application, pour les classifications de qualité et de tolérances des coupes thermiques. Elle ne remplace pas le plan de la pièce finie. Un flan découpé peut encore évoluer pendant le formage, l’ajustage, le soudage, le redressage ou l’usinage. La précision de positionnement de l’équipement est une référence machine et non une tolérance de la pièce finie. Elle n’établit pas la capacité globale du procédé pour un composant 310S particulier.
Définissez l’étape de contrôle de chaque dimension importante. Une cote de découpe peut être vérifiée avant le formage, tandis qu’un profil ou la position d’un trou peut prévaloir après le soudage et l’usinage. Si le fabricant doit développer un flan, convenez de son approbation éventuelle par l’acheteur et des références finies qui prévalent. Indiquez si les rives découpées thermiquement exigent un usinage ou une autre préparation avant le soudage.
Confirmation du matériau de base
Confirmez le matériau de base avant de considérer le mode opératoire ou le prix comme définitif. La spécification citée du producteur identifie visiblement Type 310S / UNS S31008 et EN 1.4845. Ces identifiants ne remplacent pas la norme produit commandée et ne créent pas d’équivalence automatique avec d’autres désignations.
La ligne matière doit comprendre :
- la désignation acceptée par le projet ;
- la norme produit applicable et son édition ;
- la forme du produit, les dimensions et l’état de livraison ;
- toute option de composition ou d’essai demandée par l’acheteur ;
- le document de contrôle et la traçabilité requis ;
- l’état de surface, des rives et du traitement thermique.
À réception, faites correspondre le marquage, la coulée ou le lot, les dimensions et l’état au certificat matière et au bon de commande. Si une identification positive des matériaux est exigée, définissez la méthode, l’étendue, les critères d’acceptation et les enregistrements. Mettez tout écart en quarantaine jusqu’à ce que l’acheteur habilité ou le service technique rende une décision.
La confirmation du matériau de base s’étend aux fixations, supports envers, inserts et éléments dissemblables. Un WPS qualifié pour une filière peut ne pas couvrir une modification de norme, de forme, d’épaisseur ou de groupe. L’autorité responsable du soudage décide si la qualification existante reste valable.
Conception du joint
La conception du joint détermine l’accès, le volume déposé, la dilution, le bridage, la qualité de la racine et l’examen. Préparez une cartographie des soudures indiquant le type de joint, la section des deux côtés, l’angle inclus ou la préparation, le méplat de racine, l’ouverture à la racine, la disposition du support envers, la face soudée, la position et l’accessibilité. Identifiez toute soudure d’étanchéité, intermittente, de fixation ou provisoire.
L’autorité de conception doit vérifier le chemin de charge, la fatigue ou les sollicitations cycliques le cas échéant, la dilatation thermique et l’exposition en service. Un chanfrein étroit peut réduire le volume déposé dans un procédé adapté, mais il modifie aussi l’accès, le risque de manque de fusion des faces latérales, les exigences relatives aux équipements et les variables de qualification. Les exemples publiés de soudage à chanfrein étroit ou avec soudure longitudinale ne constituent que des données de présélection. Ils ne prouvent pas qu’un joint, un diamètre, une épaisseur ou une classe d’acceptation donnés en 310S puissent être produits.
Résoudre les interfaces avant la découpe
Examinez les joints aux transitions d’épaisseur, aux angles formés, aux piquages, aux supports et aux matériaux dissemblables. Repérez l’accès au contrôle et toute surface qui deviendra inaccessible après l’assemblage. Décidez si le joint est réalisé avant ou après le formage et comment le retrait affectera le système de références. Si une pièce support envers reste en service, indiquez son matériau et ses critères d’acceptation.
Le fournisseur peut proposer une préparation réalisable, mais les fonctions habilitées de conception et de soudage doivent approuver toute modification. Reportez le joint approuvé sur le plan et dans le WPS au lieu de vous appuyer sur une note d’offre.
WPS / PQR
Le WPS précise à la production comment souder ; le PQR justifie le mode opératoire selon les règles de qualification applicables. La demande de prix doit préciser le code de calcul ou de construction, la norme de qualification du soudage, le statut requis du mode opératoire et la filière d’approbation. La mention « WPS exigé » est incomplète si personne ne sait si l’acheteur le fournit, si le fabricant le développe ou si un tiers assiste à la qualification.
Indiquez la spécification du matériau de base, la plage d’épaisseurs, le joint, le procédé, la position, la responsabilité relative au métal d’apport, les exigences de protection gazeuse ou de support envers, les conditions de service et la norme d’examen. L’autorité responsable du soudage détermine ensuite les variables essentielles et supplémentaires, les éprouvettes, les domaines de qualification ainsi que toute qualification de soudeur ou d’opérateur.
Établir des jalons documentaires
Une séquence pratique de jalons comprend :
- plan préliminaire examinée pour l’offre ;
- données du joint et du matériau figées ;
- dossier WPS/PQR soumis ;
- approbation ou observations de l’autorité responsable ;
- production libérée selon l’indice approuvé ;
- relevés de soudage et de contrôle remis avec la pièce.
Si les variables de production changent, arrêtez les travaux et vérifiez si une nouvelle approbation ou requalification est nécessaire. Ne décrivez pas rétrospectivement une pratique d’atelier comme un WPS approuvé. Le dossier du projet doit relier chaque soudure ou emplacement de la cartographie au mode opératoire applicable et au personnel qualifié.
Avant la libération, comparez l’indice du WPS indiqué dans la fiche suiveuse, la cartographie des soudures et le registre d’approbation. Le dossier doit rendre les indices périmés indisponibles au poste de travail et préciser qui peut autoriser une modification maîtrisée. Il s’agit autant d’un contrôle documentaire que d’un contrôle de soudage.
Approbation du métal d’apport
Le choix du métal d’apport reste du ressort de l’autorité responsable du soudage ou du service technique. Cette décision peut dépendre de la spécification du matériau de base, du joint, de la dilution, de la température de service, de l’atmosphère, du calcul mécanique, du code, de la disponibilité et de l’examen. Une classification commerciale connue ou une proposition du fournisseur ne constitue pas une instruction universelle.
Le WPS approuvé doit préciser la classification du métal d’apport, la norme applicable, la forme ou la dimension du produit, la maîtrise du fabricant ou du nom commercial lorsqu’elle est exigée, la traçabilité du lot, le stockage et le conditionnement, ainsi que toute règle de maîtrise des modifications. Pour les joints dissemblables, examinez les deux matériaux de base, la dilution et les conditions de service au niveau du joint. L’élément le plus faible ou le plus exposé à l’environnement peut être déterminant.
Le bon de commande doit préciser qui fournit le métal d’apport, qui contrôle les certificats et qui peut en approuver la substitution. Si le fournisseur doit recommander une solution, accompagnez la recommandation de la mention « sous réserve d’approbation de l’autorité responsable du soudage ou du service technique » et ne libérez pas la production avant que cette approbation soit documentée.
Apport thermique
L’apport thermique est une donnée du mode opératoire parmi l’intensité, la tension, la vitesse de déplacement, les hypothèses d’efficacité du procédé, la taille des cordons, l’état entre passes et la séquence. Il influe sur la fusion, la zone affectée thermiquement, les déformations et la productivité, mais une plage numérique générique ne doit pas être reportée dans une commande sans vérification du mode opératoire qualifié.
Demandez à l’autorité responsable du soudage de définir la mesure et l’enregistrement des variables exigées. Indiquez la maîtrise de la température entre passes, le nettoyage entre passes, le traitement des amorçages et arrêts d’arc, les dispositions d’amorçage ou d’extinction hors pièce et toute restriction relative au balayage ou au placement des cordons lorsque le mode opératoire l’exige. Pour le soudage automatisé, définissez les attentes relatives à l’équipement, à la commande et à l’enregistrement des données.
L’apport thermique est également lié à la géométrie. Une tôle fine, un joint épais bridé et une fixation dissemblable exigent des études de faisabilité distinctes. Le plan de production doit indiquer les étapes de contrôle dimensionnel et préciser si le soudage alterne entre les faces ou les segments. Tout traitement thermique avant ou après le soudage exige l’approbation de la conception et du mode opératoire ; ne le déduisez pas de l’identité de la nuance.
Déformations
La fabrication du 310S peut cumuler les déplacements dus à la découpe, au formage, à l’ajustage et au retrait de soudage. Le procédé doit maîtriser ces déplacements par rapport aux références finales et non promettre une « absence de déformation ». Partez de la symétrie du joint, du volume déposé, de la séquence, du bridage, de la prédéformation, du soudage équilibré, des fixations provisoires et de la surépaisseur d’usinage.
Indiquez les corrections autorisées. Le redressage mécanique, le chauffage localisé ou le reformage peuvent affecter l’épaisseur, la surface, les contraintes résiduelles et les dimensions. L’autorité responsable doit approuver une méthode de correction et son contrôle. Si toute correction est interdite sur une surface critique, inscrivez cette restriction sur le plan.
Utilisez des points de contrôle dimensionnel :
| Étape | Contrôle type | Décision |
|---|---|---|
| Flan découpé | Contour, rive et repères | Libération pour formage |
| Pièce formée | Rayon, profil, ouverture et épaisseur si nécessaire | Libération pour ajustage |
| Ajustage | État de la racine, alignement et bridage | Point d’arrêt avant soudage |
| Pendant le soudage | Dimensions sensibles à la séquence | Poursuivre ou ajuster dans les limites du plan |
| Final | Dimensions du plan, profil et références | Accepter, usiner ou réparer selon une méthode approuvée |
ISO 13920 peut fournir un cadre général de tolérances pour les constructions soudées lorsque le contrat l’invoque. Son domaine officiel reconnaît également que les tolérances indiquées individuellement sur le plan prévalent et que les structures complexes peuvent exiger des dispositions particulières. Résolvez la classe, les conditions de mesure et toute exigence individuelle plus stricte avant la fabrication.
Nettoyage
Les exigences de nettoyage s’étendent de la réception du matériau jusqu’à l’emballage final. Définissez les moyens de maîtrise de la contamination par l’acier au carbone, des produits de marquage, des résidus de découpe, des lubrifiants de formage, des abrasifs de meulage, du laitier ou des projections de soudage, des couleurs de revenu, des produits de décapage chimique et de la qualité du rinçage le cas échéant. Utilisez des outils et consommables adaptés à la surface inoxydable spécifiée.
Le plan ou la spécification doit indiquer l’état final de surface et sa méthode d’évaluation. La mention « finition inoxydable » est trop imprécise. Indiquez si les soudures restent brutes, sont nettoyées localement, raccordées selon un contour défini ou traitées par un procédé chimique spécifié. Si le meulage est autorisé, définissez la zone permise et la section minimale.
Le nettoyage ne peut réparer un manque de fusion, une morsure inacceptable ou un défaut dimensionnel. Il ne peut pas non plus être présumé qualifier une surface pour un service particulier. L’autorité du projet choisit le traitement de surface nécessaire et la norme d’acceptation. Protégez la surface acceptée pendant la manutention, l’assemblage, le marquage et l’emballage d’exportation.
Contrôle
Le contrôle doit suivre la conception et le mode opératoire approuvés. Indiquez la méthode, l’étendue, le moment, la norme d’acceptation, la qualification du personnel et l’enregistrement. La mention « contrôle intégral » n’a pas de sens exploitable sans ces champs.
Le contrôle à réception confirme le matériau et les documents. Le contrôle de l’ajustage examine la préparation du joint, la propreté, l’alignement et la disponibilité du WPS. Le contrôle en cours de fabrication peut vérifier les variables exigées du mode opératoire et les dimensions intermédiaires. Le contrôle final peut comprendre l’examen visuel, le contrôle dimensionnel et les CND spécifiés, puis le marquage et l’examen du dossier.
ISO 2768-1 traite des tolérances générales applicables aux dimensions linéaires et angulaires sans indication individuelle de tolérance. Utilisez-la uniquement lorsque le plan ou le contrat l’invoque et définit la classe applicable. Elle ne prévaut ni sur une cote individuelle, ni sur une tolérance propre à une soudure, ni sur une exigence géométrique fondée sur des références. De même, ISO 13920 ne s’applique que selon l’accord contractuel et dans son domaine.
Pour le contrôle dimensionnel, indiquez le système de références, l’instrument ou la méthode lorsqu’il est important, les conditions de température, l’échantillonnage ou la couverture et le format du rapport. Pour les CND, identifiez les emplacements des soudures, la méthode, l’étendue et les critères d’acceptation. Si un tiers assiste à l’identification du matériau, à la qualification du mode opératoire ou aux essais finaux, indiquez le délai de notification et l’autorité de libération.
Réparation
Un plan de réparation approuvée protège l’acceptation technique et la traçabilité. Définissez ce qui constitue une réparation, qui peut l’autoriser et quand un examen technique est obligatoire. Le meulage de surface, l’excavation d’une soudure, le remplacement d’un insert et la correction dimensionnelle peuvent relever de contrôles différents.
Une instruction de réparation doit comprendre :
- l’identification et l’emplacement du défaut ;
- la décision et la référence d’approbation ;
- la méthode et les limites d’élimination ;
- la vérification de l’élimination du défaut ;
- la préparation du joint de réparation et le WPS ;
- les exigences relatives au métal d’apport et au personnel ;
- le périmètre du nouvel examen visuel, dimensionnel et par CND ;
- le marquage final et la mise à jour du dossier.
N’autorisez pas par défaut des cycles de réparation répétés. L’autorité responsable doit fixer toute limite ou exigence de requalification selon le code et le composant. Une dérogation ou un écart doit identifier l’exigence du plan concernée et recevoir une approbation écrite avant la libération. La documentation finale doit indiquer le constat initial, la réparation effectuée et les preuves d’acceptation.
Préparez la demande de fabrication
Hechuang Stainless Steel peut chiffrer le matériau de départ et la séquence de production à partir du plan et des exigences communiqués.
L’acheteur fournit la base de calcul, le plan approuvé, les conditions de service et les exigences d’acceptation. L’examen de fabrication peut alors produire :
- le matériau de départ confirmé et la base documentaire ;
- la séquence proposée de découpe, formage, préparation des joints et soudage ;
- les responsabilités d’approbation du WPS/PQR et du métal d’apport ;
- les points de contrôle dimensionnel et la surépaisseur d’usinage ;
- les contrôles de nettoyage, d’inspection et de réparation ;
- les exceptions, les questions et les jalons d’approbation ;
- le calendrier des documents finaux et de l’emballage.
Toute modification technique doit être soumise à l’approbation de l’autorité désignée par l’acheteur. L’indice de plan accepté, le bon de commande, les modes opératoires approuvés et le plan de contrôle constituent la base de production.
Utilisez la page de référence principale sur le 310S pour le contexte matière, la page des transformations pour les catégories de procédés, la page qualité pour structurer les questions de contrôle et le guide des formes de produits pour définir le matériau de départ. Ces pages facilitent la préparation de la demande ; elles ne remplacent pas les spécifications du projet.
Demande de prix pour la fabrication
Copiez et complétez cette structure de demande :
- Matériau de base : désignation : [ ] ; norme produit et édition : [ ] ; forme et épaisseur : [ ] ; état : [ ] ; MTC et traçabilité : [ ].
- Plan : numéro et indice : [ ] ; quantité : [ ] ; références et tolérances finies : [ ] ; classe ou état des rives découpées : [ ] ; géométrie formée : [ ] ; surépaisseur d’usinage : [ ].
- Service : températures normale et maximale du métal : [ ] ; atmosphère : [ ] ; cycles : [ ] ; charges et bridage : [ ] ; code de calcul ou de construction applicable : [ ].
- Joints : cartographie des soudures : [ ] ; préparation : [ ] ; accès et position : [ ] ; matériaux dissemblables : [ ] ; support envers : [ ] ; fixations provisoires : [ ].
- Mode opératoire : norme de qualification : [ ] ; WPS/PQR fourni par : [ ] ; autorité d’approbation : [ ] ; qualification du soudeur ou de l’opérateur : [ ] ; relevé de production : [ ].
- Métal d’apport : autorité de sélection : [ ] ; classification et maîtrise : [ ] ; certificat et traçabilité : [ ] ; approbation des substitutions : [ ].
- Maîtrise du procédé : variables d’apport thermique : [ ] ; maîtrise de la température entre passes : [ ] ; séquence et bridage : [ ] ; points de contrôle dimensionnel : [ ] ; corrections autorisées : [ ].
- Nettoyage : maîtrise des contaminations : [ ] ; nettoyage des soudures : [ ] ; finition de surface : [ ] ; exigence de décapage ou de passivation : [ ] ; protection de l’emballage : [ ].
- Contrôle : réception : [ ] ; point d’arrêt à l’ajustage : [ ] ; visuel : [ ] ; dimensionnel : [ ] ; méthode, étendue et acceptation des CND : [ ] ; tiers : [ ].
- Réparation et libération : approbation des réparations : [ ] ; nouvel examen : [ ] ; autorité compétente pour les écarts : [ ] ; dossier documentaire : [ ] ; marquage : [ ] ; destination et calendrier : [ ].
Préparez le plan, la cartographie des soudures et les spécifications du projet. Signalez toute décision manquante comme une question technique ouverte avant l’acceptation de l’offre.
Conclusion
Une commande fiable de fabrication en 310S aligne l’identité du matériau, le plan, le joint, le mode opératoire qualifié, l’approbation du métal d’apport, la maîtrise du procédé, le nettoyage, le contrôle et les réparations. Les normes officielles peuvent définir des aspects convenus de la découpe ou des tolérances générales, mais elles ne remplacent pas les exigences relatives à la pièce finie. Les options d’approvisionnement d’équipements de soudage peuvent étayer une étude de faisabilité, mais non la qualification du mode opératoire ni une promesse de capacité.
Envoyez les dimensions et exigences via le formulaire complet de demande de prix ; vous pouvez y joindre des plans et spécifications si nécessaire. Hechuang Stainless Steel peut examiner la faisabilité de fabrication, la documentation et les exceptions pour la pièce indiquée. Les autorités responsables de la conception, du soudage et de la qualité conservent l’approbation du matériau, du WPS/PQR, du métal d’apport, des tolérances, de l’acceptation des contrôles et de toute réparation.
Questions fréquentes
Le 310S peut-il être soudé avec un WPS standard de l’atelier ?
Uniquement si l’autorité responsable confirme que le WPS/PQR couvre la spécification réelle du matériau de base, l’épaisseur, le joint, le procédé, la position, les variables essentielles, le code de calcul et le service. Une indication générique relative à la nuance ne constitue pas une approbation.
Qui approuve le métal d’apport pour le 310S ?
L’autorité responsable du soudage ou le service technique sélectionne et approuve le métal d’apport au moyen du WPS/PQR du projet et de l’examen du service. Les informations du producteur ou du fournisseur peuvent étayer cette décision, mais ne peuvent servir d’instruction universelle.
ISO 9013 définit-elle les tolérances finales d’une pièce soudée ?
Non. Elle fournit, dans son domaine, des classifications de qualité et de tolérances pour les coupes thermiques. Le retour de formage, l’ajustage, le retrait de soudage, le bridage, l’usinage, les références et la mesure influent tous sur la pièce finie.
Peut-on présumer qu’ISO 2768-1 s’applique lorsqu’un plan ne précise rien ?
Ne le présumez pas. Indiquez dans le plan ou la commande si ISO 2768-1 s’applique, quelle classe est invoquée et quelles dimensions comportent des tolérances individuelles. Résolvez les contradictions avant la libération.
Comment l’acheteur doit-il maîtriser les déformations dues au soudage ?
Exigez un plan examiné pour le joint, la séquence, le bridage et l’apport thermique ; définissez les points de contrôle dimensionnel, les corrections autorisées, la surépaisseur d’usinage, les références et l’acceptation finale. Les dispositions exactes doivent figurer dans le mode opératoire approuvé et le plan de production.
Que doit contenir une instruction de réparation ?
Indiquez les limites du défaut, la méthode d’élimination et de vérification, le WPS de réparation, le périmètre du nouveau contrôle, le contrôle dimensionnel répété, la traçabilité, l’autorité d’approbation et la décision. Un meulage esthétique n’est pas approuvé comme plan de réparation.
Sources techniques
Les références concernent le matériau EN, la forme et l’état décrits. Elles ne certifient pas une livraison particulière ; la commande et le certificat identifient le matériau fourni.
Préparez votre demande
Consultez les pages correspondant à la nuance et au produit, puis transmettez à l’équipe commerciale la désignation exacte, la norme demandée, la forme, les dimensions, la quantité, la transformation et le périmètre d’inspection.