
Untuk meminta penawaran komponen 310S hasil fabrikasi, kirim spesifikasi logam dasar yang telah dikonfirmasi dan gambar terkendali beserta persyaratan pemotongan, pembentukan, sambungan, WPS/PQR, logam pengisi, pengelasan, pembersihan, inspeksi, dan perbaikan. Pesan Type 310S / UNS S31008 atau EN 1.4845 dengan standar produk dan MTC yang berlaku. Cantumkan kelas pemotongan atau toleransi umum ISO pada gambar jika digunakan. Akurasi pemosisian peralatan adalah acuan mesin, bukan toleransi komponen jadi; nyatakan dimensi akhir, datum, dan toleransi pada gambar. Otoritas pengelasan atau teknik yang bertanggung jawab harus menyetujui logam pengisi, prosedur terkualifikasi, dan kriteria penerimaan untuk layanan aktual.
Fakta Ringkas bagi Pembeli
- Identitas yang tercantum
- Identitas grade: Type 310S / UNS S31008 dan EN 1.4845
- Acuan pemotongan
- ISO 9013 membahas klasifikasi mutu dan toleransi hasil pemotongan termal
- Toleransi konstruksi las
- ISO 13920 memberikan kerangka umum untuk konstruksi las
- Dimensi tanpa toleransi individual
- ISO 2768-1 hanya berlaku jika dicantumkan untuk dimensi tanpa keterangan toleransi individual
- Penyaringan proses
- Las memanjang dan celah sempit perlu dikonfirmasi kelayakannya untuk setiap pesanan
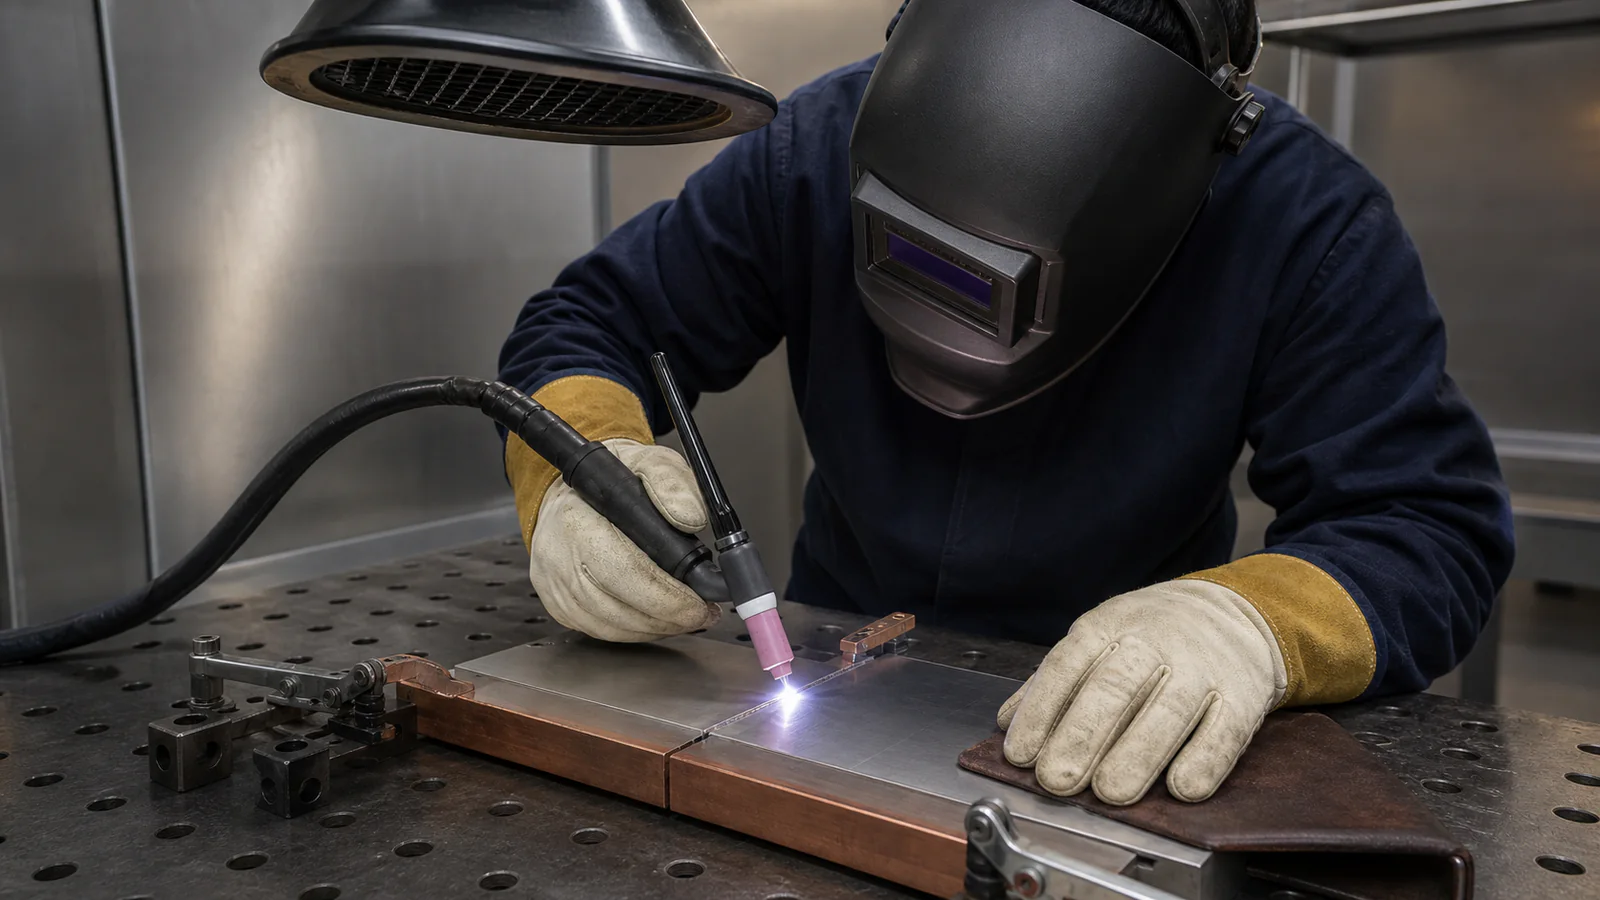
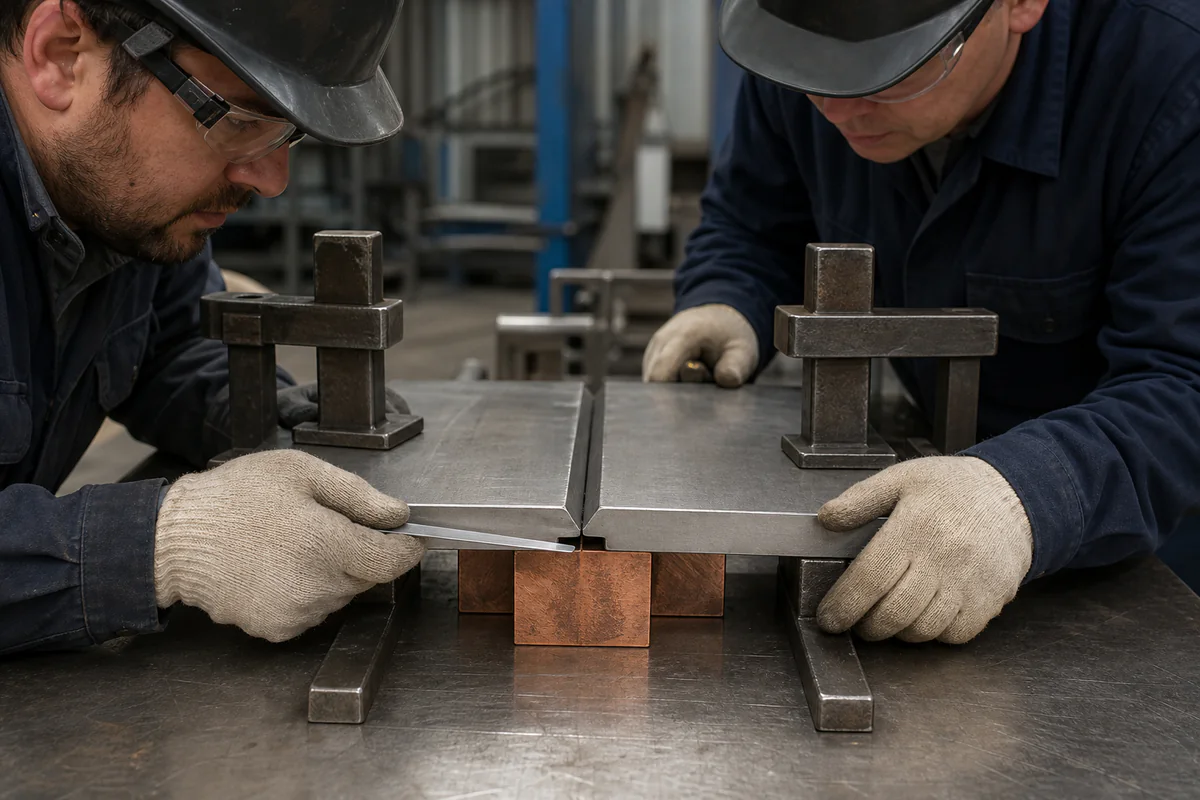
Proses fabrikasi merupakan rangkaian khusus untuk setiap pesanan, bukan daftar kemampuan bengkel yang berdiri sendiri. Identitas material memengaruhi kualifikasi prosedur; geometri sambungan memengaruhi masukan panas dan inspeksi; distorsi memengaruhi allowance pemesinan; dan pembersihan memengaruhi penerimaan permukaan akhir. Penawaran harus menjelaskan data mana yang telah dikonfirmasi, mana yang bersyarat, dan mana yang memerlukan persetujuan sebelum produksi. Penawaran tidak boleh menyiratkan bahwa akurasi posisi peralatan, contoh proses yang dipublikasikan, atau lembar data material menjamin komponen akhir.
Untuk 310S, panduan produsen memberi tiga masukan awal bagi WPS: karena penetrasi dan fluiditas logam pengisi dapat lebih rendah daripada bahan pengisi umum untuk 304/316, evaluasi sudut kampuh 60–70° dan celah akar 2–3 mm; sebelum pengelasan perbaikan, hilangkan oksida yang terbentuk selama servis suhu tinggi. Nilai tersebut harus dikonfirmasi terhadap sambungan, ketebalan, proses, kode, dan WPS/PQR untuk pesanan tersebut.
Rencanakan pemotongan dan pembentukan berdasarkan komponen akhir
Mulailah dari geometri produk yang akan dikirim, kemudian susun tahapan secara mundur hingga bentuk awal. Tentukan apakah komponen berawal dari pelat, lembaran, koil, strip, pipa atau tabung, batang, produk tempa, atau rakitan yang sudah ada. Cantumkan dimensi akhir, toleransi individual, datum, kondisi tepi, radius pembentukan, las, allowance pemesinan, dan persyaratan permukaan pada gambar terkendali.
ISO 9013 dapat dicantumkan untuk klasifikasi mutu dan toleransi hasil pemotongan termal dalam lingkupnya. Standar tersebut tidak menggantikan gambar komponen akhir. Blank hasil pemotongan masih dapat berubah selama pembentukan, fit-up, pengelasan, pelurusan, atau pemesinan. Akurasi posisi peralatan merupakan acuan mesin, bukan toleransi komponen akhir. Akurasi tersebut tidak menetapkan kemampuan proses keseluruhan untuk komponen 310S tertentu.
Tetapkan tahap inspeksi untuk setiap dimensi penting. Ukuran potong dapat diperiksa sebelum pembentukan, sedangkan profil atau posisi lubang dapat menjadi acuan setelah pengelasan dan pemesinan. Jika fabrikator harus mengembangkan pola bentangan, sepakati apakah pembeli menyetujuinya dan datum akhir mana yang menjadi acuan. Nyatakan apakah tepi hasil pemotongan termal memerlukan pemesinan atau persiapan lain sebelum pengelasan.
Konfirmasi Logam Dasar
Konfirmasikan logam dasar sebelum prosedur atau harga dianggap final. Spesifikasi produsen yang dirujuk secara jelas mencantumkan Type 310S / UNS S31008 dan EN 1.4845. Pengenal tersebut tidak menggantikan standar produk yang dipesan dan tidak menciptakan kesetaraan otomatis dengan nama lain.
Baris material harus mencantumkan:
- sebutan yang diterima proyek;
- standar produk yang berlaku beserta edisinya;
- bentuk produk, dimensi, dan kondisi pasokan;
- setiap opsi komposisi kimia atau pengujian yang diminta pembeli;
- dokumen inspeksi dan ketertelusuran yang diperlukan;
- kondisi permukaan, tepi, dan perlakuan panas.
Saat penerimaan, cocokkan penandaan, heat atau lot, dimensi, dan kondisi dengan sertifikat material serta pesanan pembelian. Jika identifikasi material positif diwajibkan, tetapkan metode, cakupan, kriteria penerimaan, dan catatannya. Karantina setiap ketidaksesuaian sampai pembeli atau fungsi teknik yang berwenang menerbitkan disposisi.
Konfirmasi material dasar juga mencakup attachment, backing, insert, dan komponen dari material tak sejenis. WPS yang dikualifikasi untuk satu opsi belum tentu mencakup perubahan standar, bentuk, ketebalan, atau pengelompokan. Otoritas pengelasan yang bertanggung jawab memutuskan apakah kualifikasi yang ada tetap berlaku.
Desain Sambungan
Desain sambungan mengendalikan akses, volume deposit, dilution, kekangan, mutu root, dan pemeriksaan. Siapkan peta las yang mencantumkan jenis sambungan, penampang pada kedua sisi, sudut atau bentuk persiapan, root face, root opening, susunan backing, sisi pengelasan, posisi, dan aksesibilitas. Cantumkan setiap seal weld, intermittent weld, attachment, atau las sementara.
Otoritas desain harus memeriksa alur beban, tuntutan kelelahan atau siklik jika berlaku, pemuaian termal, dan paparan layanan. Alur sempit dapat mengurangi volume deposit pada proses yang sesuai, tetapi juga mengubah akses, risiko kurang fusi pada dinding samping, kebutuhan peralatan, dan variabel kualifikasi. Contoh celah sempit atau las memanjang yang dipublikasikan hanya menjadi bukti penyaringan. Contoh tersebut tidak membuktikan bahwa sambungan, diameter, ketebalan, atau kelas penerimaan 310S tertentu dapat diproduksi.
Selesaikan antarmuka sebelum pemotongan
Tinjau sambungan pada peralihan ketebalan, sudut hasil pembentukan, nozzle, support, dan material tak sejenis. Tandai akses inspeksi dan setiap permukaan yang tidak dapat dijangkau setelah perakitan. Putuskan apakah sambungan diselesaikan sebelum atau sesudah pembentukan dan bagaimana penyusutan akan memengaruhi skema datum. Jika backing tetap berada pada komponen selama layanan, cantumkan material dan penerimaannya.
Hechuang dapat mengusulkan persiapan sambungan yang dapat diproduksi. Otoritas desain dan pengelasan harus menyetujui perubahan tersebut, lalu mencatat sambungan yang disetujui pada gambar dan WPS.
WPS / PQR
WPS memberi petunjuk kepada bagian produksi mengenai cara mengelas; PQR mendukung prosedur dalam aturan kualifikasi yang berlaku. RFQ harus mencantumkan kode desain atau konstruksi, standar kualifikasi pengelasan, status prosedur yang diperlukan, dan proses persetujuan. Pernyataan “WPS diperlukan” belum lengkap jika tidak jelas apakah pembeli menyediakannya, fabrikator mengembangkannya, atau pihak ketiga menyaksikan kualifikasi.
Berikan spesifikasi material dasar, rentang ketebalan, sambungan, proses, posisi, tanggung jawab logam pengisi, persyaratan gas pelindung atau backing, kondisi layanan, dan standar pemeriksaan. Otoritas pengelasan yang bertanggung jawab kemudian menetapkan variabel esensial dan suplementer, kupon uji, rentang kualifikasi, serta setiap kualifikasi juru las atau operator.
Tetapkan gerbang dokumen
Urutan gerbang yang praktis adalah:
- rencana awal ditinjau untuk penawaran;
- data sambungan dan material ditetapkan;
- paket WPS/PQR diajukan;
- otoritas yang bertanggung jawab menyetujui atau memberikan komentar;
- produksi dirilis berdasarkan revisi yang disetujui;
- catatan las dan inspeksi dikembalikan bersama komponen.
Jika variabel produksi berubah, hentikan pekerjaan dan periksa apakah diperlukan persetujuan ulang atau kualifikasi ulang. Jangan menyebut praktik bengkel sebagai WPS yang disetujui setelah pekerjaan dilakukan. Catatan proyek harus menghubungkan setiap las atau lokasi pada peta las dengan prosedur yang berlaku dan personel berkualifikasi.
Sebelum rilis, bandingkan revisi WPS yang tercantum pada lembar pengantar produksi, peta las, dan daftar persetujuan. Paket tersebut harus mencegah penggunaan revisi kedaluwarsa di lokasi kerja dan menetapkan pihak yang dapat memberi otorisasi atas perubahan terkendali. Pemeriksaan ini merupakan bagian pengendalian dokumen sekaligus pengendalian pengelasan.
Persetujuan Logam Pengisi
Pemilihan logam pengisi tetap menjadi tanggung jawab otoritas pengelasan atau teknik. Keputusan tersebut dapat bergantung pada spesifikasi material dasar, sambungan, dilution, suhu layanan, atmosfer, desain mekanis, kode, ketersediaan, dan pemeriksaan. Klasifikasi komersial yang dikenal atau usulan Hechuang bukan petunjuk yang berlaku universal.
WPS yang disetujui harus mencantumkan klasifikasi logam pengisi, standar yang berlaku, bentuk atau ukuran produk, pengendalian produsen atau nama dagang bila diwajibkan, ketertelusuran batch atau lot, penyimpanan dan pengondisian, serta setiap aturan pengendalian perubahan. Untuk sambungan material tak sejenis, tinjau kedua logam dasar, dilution, dan kondisi layanan pada sambungan. Bagian yang lebih lemah atau lebih terpapar lingkungan dalam kombinasi tersebut dapat menjadi faktor penentu.
Pesanan pembelian harus menyatakan siapa yang memasok logam pengisi, siapa yang memverifikasi sertifikat, dan siapa yang dapat menyetujui substitusi. Jika Hechuang diminta merekomendasikan opsi, beri keterangan “menunggu persetujuan otoritas pengelasan/teknik” dan jangan merilis produksi sampai persetujuan tersebut didokumentasikan.
Masukan Panas
Masukan panas merupakan salah satu data prosedur bersama arus, tegangan, kecepatan gerak, asumsi efisiensi proses, ukuran jalur las, kondisi interpass, dan urutan. Masukan panas memengaruhi fusi, zona terpengaruh panas, distorsi, dan produktivitas, tetapi rentang angka umum tidak boleh disalin ke dalam pesanan tanpa memeriksa prosedur yang telah dikualifikasi.
Minta otoritas pengelasan menetapkan cara mengukur dan mencatat variabel yang diwajibkan. Cantumkan pengendalian interpass, pembersihan antarlapis, perlakuan arc-start dan stop, ketentuan run-on atau run-off, serta setiap pembatasan weaving atau penempatan bead yang diwajibkan prosedur. Untuk pengelasan otomatis, tetapkan ekspektasi terkait peralatan, pengendalian, dan pencatatan data.
Masukan panas juga berkaitan dengan geometri. Lembaran tipis, sambungan tebal dengan kekangan, dan attachment tak sejenis memerlukan tinjauan kelayakan yang berbeda. Rencana produksi harus menunjukkan lokasi pemeriksaan dimensi dan apakah pengelasan dilakukan bergantian pada sisi atau segmen. Setiap perlakuan termal sebelum atau setelah pengelasan memerlukan persetujuan desain dan prosedur; jangan menyimpulkannya dari identitas grade.
Distorsi
Fabrikasi 310S dapat mengakumulasi pergerakan akibat pemotongan, pembentukan, fit-up, dan penyusutan las. Proses harus mengendalikan pergerakan tersebut terhadap datum akhir, bukan menjanjikan “tanpa distorsi”. Mulailah dengan simetri sambungan, volume deposit, urutan, kekangan, preset, pengelasan berimbang, attachment sementara, dan allowance pemesinan.
Nyatakan koreksi yang diizinkan. Pelurusan mekanis, pemanasan lokal, atau pembentukan ulang dapat memengaruhi ketebalan, permukaan, tegangan sisa, dan dimensi. Otoritas yang bertanggung jawab harus menyetujui metode koreksi dan inspeksinya. Jika koreksi dilarang pada permukaan kritis, cantumkan pembatasan tersebut pada gambar.
Gunakan titik pemeriksaan dimensi:
| Tahap | Pemeriksaan umum | Keputusan |
|---|---|---|
| Blank hasil pemotongan | Garis luar, tepi, dan tanda acuan | Rilis untuk pembentukan |
| Komponen setelah pembentukan | Radius, profil, bukaan, dan ketebalan jika diwajibkan | Rilis untuk fit-up |
| Perakitan awal | Kondisi akar las, keselarasan, dan kekangan | Titik tahan pengelasan |
| Selama pengelasan | Dimensi yang peka terhadap urutan | Lanjutkan atau sesuaikan dalam rencana |
| Akhir | Dimensi gambar, profil, dan datum | Terima, lakukan pemesinan, atau perbaikan yang disetujui |
ISO 13920 dapat memberikan kerangka toleransi umum untuk konstruksi las jika dicantumkan dalam kontrak. Lingkup resmi juga mengakui bahwa toleransi individual yang dicantumkan pada gambar menjadi acuan dan bahwa struktur kompleks mungkin memerlukan ketentuan khusus. Selesaikan kelas, kondisi pengukuran, dan setiap persyaratan individual yang lebih ketat sebelum fabrikasi.
Pembersihan
Persyaratan pembersihan berlaku mulai dari penerimaan material hingga pengemasan akhir. Tetapkan pengendalian terhadap kontaminasi baja karbon, media penandaan, residu pemotongan, pelumas pembentukan, abrasif gerinda, terak atau percikan las, warna oksida panas, bahan kimia pickling, dan mutu pembilasan jika relevan. Gunakan alat dan bahan habis pakai yang sesuai dengan permukaan baja tahan karat yang ditentukan.
Gambar atau spesifikasi harus menyatakan kondisi permukaan akhir dan cara penilaiannya. Istilah “finishing stainless” terlalu samar. Tentukan apakah las dibiarkan dalam kondisi as-welded, dibersihkan setempat, diratakan hingga kontur tertentu, atau diberi perlakuan kimia yang ditentukan. Jika penggerindaan diizinkan, tetapkan area yang diperbolehkan dan penampang minimum.
Pembersihan tidak dapat memperbaiki kurang fusi, undercut yang tidak dapat diterima, atau cacat dimensi. Pembersihan juga tidak dapat dianggap membuat permukaan layak untuk layanan tertentu. Otoritas proyek memilih perlakuan permukaan dan standar penerimaan yang diperlukan. Lindungi permukaan yang telah diterima selama penanganan, perakitan, penandaan, dan kemasan ekspor.
Inspeksi
Inspeksi harus mengikuti desain dan prosedur yang disetujui. Sebutkan metode, cakupan, waktu pelaksanaan, standar penerimaan, kualifikasi personel, dan catatannya. Istilah “inspeksi penuh” tidak memiliki arti yang dapat diterapkan tanpa semua kolom tersebut.
Inspeksi penerimaan mengonfirmasi material dan dokumen. Inspeksi perakitan awal memeriksa persiapan sambungan, kebersihan, keselarasan, dan ketersediaan WPS. Inspeksi selama proses dapat memverifikasi variabel prosedur yang diwajibkan dan dimensi antara. Inspeksi akhir dapat mencakup pemeriksaan visual, dimensi, dan pemeriksaan nondestruktif yang ditentukan, kemudian dilanjutkan dengan peninjauan penandaan dan berkas dokumen.
ISO 2768-1 membahas toleransi umum untuk dimensi linier dan sudut tanpa keterangan toleransi individual. Gunakan hanya jika dicantumkan pada gambar atau kontrak dan kelas yang berlaku telah ditetapkan. Standar tersebut tidak mengesampingkan dimensi individual, toleransi khusus las, atau persyaratan geometris berdasarkan datum. ISO 13920 juga hanya berlaku sebagaimana disepakati dan dalam lingkupnya.
Untuk inspeksi dimensi, nyatakan skema datum, instrumen atau metode jika penting, kondisi suhu, pengambilan sampel atau cakupan, dan format laporan. Untuk NDE, cantumkan lokasi las, metode, cakupan, dan kriteria penerimaan. Jika pihak ketiga menyaksikan identifikasi material, kualifikasi prosedur, atau pengujian akhir, cantumkan waktu pemberitahuan dan otoritas rilis.
Perbaikan
Rencana perbaikan yang disetujui melindungi penerimaan teknis sekaligus ketertelusuran. Tetapkan apa yang dianggap sebagai perbaikan, siapa yang dapat memberi otorisasi, dan kapan peninjauan teknik diwajibkan. Perataan permukaan, penggalian las, penggantian insert, dan koreksi dimensi dapat memiliki pengendalian yang berbeda.
Petunjuk perbaikan harus mencantumkan:
- identifikasi dan lokasi cacat;
- disposisi dan acuan persetujuan;
- metode dan batas penghilangan;
- verifikasi bahwa cacat telah dihilangkan;
- persiapan sambungan perbaikan dan WPS;
- persyaratan logam pengisi dan personel;
- lingkup pengulangan pemeriksaan visual, dimensi, dan NDE;
- penandaan akhir dan pembaruan catatan.
Jangan izinkan siklus perbaikan berulang secara otomatis. Otoritas yang bertanggung jawab harus menetapkan batas atau persyaratan kualifikasi ulang berdasarkan kode dan komponennya. Konsesi atau penyimpangan harus mencantumkan persyaratan gambar yang terdampak dan memperoleh persetujuan tertulis sebelum rilis. Dokumentasi akhir harus menunjukkan temuan awal, perbaikan yang dilakukan, dan bukti penerimaan.
Tetapkan Proses Fabrikasi Sebelum Penawaran
Cantumkan dasar desain, gambar, material, pengelasan, dan inspeksi dalam permintaan penawaran. Hechuang Stainless Steel akan menyiapkan opsi material dan proses fabrikasi yang dapat ditawarkan berdasarkan informasi tersebut.
Setelah pembeli memberikan dasar desain, gambar yang disetujui, kondisi layanan, dan persyaratan penerimaan, penawaran fabrikasi dapat mencantumkan:
- spesifikasi material awal dan dasar dokumen yang telah dikonfirmasi;
- usulan urutan pemotongan, pembentukan, penyambungan, dan pengelasan;
- tanggung jawab WPS/PQR dan persetujuan logam pengisi;
- titik pemeriksaan dimensi dan allowance pemesinan;
- pengendalian pembersihan, inspeksi, dan perbaikan;
- pengecualian, pertanyaan, dan gerbang persetujuan;
- jadwal dokumen akhir dan pengemasan.
Setiap perubahan teknis harus diajukan untuk mendapatkan persetujuan dari otoritas pembeli yang ditunjuk. Revisi gambar yang diterima, pesanan pembelian, prosedur yang disetujui, dan rencana inspeksi menjadi dasar produksi.
Gunakan pusat informasi 310S untuk konteks material, halaman pemrosesan untuk kategori proses, halaman mutu untuk menyiapkan persyaratan inspeksi, dan panduan bentuk produk untuk menetapkan material awal. Halaman tersebut membantu menyiapkan RFQ; halaman tersebut tidak menggantikan spesifikasi proyek.
RFQ Fabrikasi
Salin dan lengkapi struktur permintaan berikut:
- Logam dasar: sebutan: [ ]; standar produk dan edisi: [ ]; bentuk dan ketebalan: [ ]; kondisi: [ ]; MTC dan ketertelusuran: [ ].
- Gambar: nomor dan revisi: [ ]; jumlah: [ ]; datum dan toleransi akhir: [ ]; kelas atau kondisi tepi potong: [ ]; geometri hasil pembentukan: [ ]; allowance pemesinan: [ ].
- Layanan: suhu logam normal dan puncak: [ ]; atmosfer: [ ]; siklus: [ ]; beban dan kekangan: [ ]; kode desain atau konstruksi yang berlaku: [ ].
- Sambungan: peta las: [ ]; persiapan: [ ]; akses dan posisi: [ ]; material tak sejenis: [ ]; backing: [ ]; attachment sementara: [ ].
- Prosedur: standar kualifikasi: [ ]; WPS/PQR disediakan oleh: [ ]; otoritas persetujuan: [ ]; kualifikasi juru las atau operator: [ ]; catatan produksi: [ ].
- Logam pengisi: otoritas pemilihan: [ ]; klasifikasi dan pengendalian: [ ]; sertifikat dan ketertelusuran: [ ]; persetujuan substitusi: [ ].
- Pengendalian proses: variabel masukan panas: [ ]; pengendalian interpass: [ ]; urutan dan kekangan: [ ]; titik pemeriksaan dimensi: [ ]; izin koreksi: [ ].
- Pembersihan: pengendalian kontaminasi: [ ]; pembersihan las: [ ]; kondisi permukaan: [ ]; persyaratan pickling atau passivation: [ ]; perlindungan kemasan: [ ].
- Inspeksi: penerimaan: [ ]; titik tahan perakitan awal: [ ]; visual: [ ]; dimensi: [ ]; metode, cakupan, dan penerimaan NDE: [ ]; pihak ketiga: [ ].
- Perbaikan dan rilis: persetujuan perbaikan: [ ]; pemeriksaan ulang: [ ]; otoritas penyimpangan: [ ]; berkas dokumen: [ ]; penandaan: [ ]; tujuan dan jadwal: [ ].
Siapkan gambar, peta las, dan spesifikasi proyek. Tandai setiap keputusan yang belum ditetapkan sebagai pertanyaan teknis terbuka sebelum menerima penawaran.
Kesimpulan
Pesanan fabrikasi 310S yang andal menyelaraskan identitas material, gambar, sambungan, prosedur terkualifikasi, persetujuan logam pengisi, pengendalian proses, pembersihan, inspeksi, dan perbaikan. Gunakan standar yang berlaku untuk persyaratan pemotongan atau toleransi umum yang disepakati, lalu cantumkan persyaratan komponen jadi pada gambar. Pastikan kelayakan pengelasan terhadap sambungan, ketebalan, peralatan, kualifikasi, dan lingkup inspeksi aktual.
Kirim dimensi dan kebutuhan melalui formulir penawaran lengkap; gambar dan spesifikasi dapat dilampirkan bila diperlukan. Hechuang Stainless Steel dapat meninjau kelayakan produksi, dokumentasi, dan pengecualian untuk komponen yang dinyatakan. Otoritas desain, pengelasan, dan mutu yang bertanggung jawab tetap memegang persetujuan atas material, WPS/PQR, logam pengisi, toleransi, penerimaan inspeksi, dan setiap perbaikan.
Pertanyaan yang sering diajukan
Dapatkah 310S dilas menggunakan WPS standar bengkel?
Hanya jika otoritas yang bertanggung jawab memastikan bahwa WPS/PQR mencakup spesifikasi material dasar, ketebalan, sambungan, proses, posisi, variabel esensial, kode desain, dan layanan aktual. Pernyataan umum tentang grade bukan persetujuan.
Siapa yang menyetujui logam pengisi untuk 310S?
Otoritas pengelasan atau teknik yang bertanggung jawab memilih dan menyetujui logam pengisi melalui WPS/PQR proyek dan peninjauan layanan. Informasi produsen atau Hechuang dapat mendukung keputusan tersebut, tetapi tidak dapat dijadikan petunjuk yang berlaku universal.
Apakah ISO 9013 menetapkan toleransi akhir komponen yang dilas?
Tidak. Standar tersebut memberikan klasifikasi mutu dan toleransi hasil pemotongan termal dalam lingkupnya. Pemulihan setelah pembentukan, fit-up, penyusutan las, kekangan, pemesinan, datum, dan pengukuran turut memengaruhi komponen akhir.
Dapatkah ISO 2768-1 diasumsikan berlaku ketika gambar tidak memberikan ketentuan?
Jangan berasumsi demikian. Nyatakan dalam gambar atau pesanan apakah ISO 2768-1 berlaku, kelas mana yang digunakan, dan dimensi mana yang memiliki toleransi individual. Selesaikan setiap pertentangan sebelum rilis.
Bagaimana pembeli harus mengendalikan distorsi akibat pengelasan?
Wajibkan peninjauan atas sambungan, urutan, kekangan, dan rencana masukan panas; tetapkan titik pemeriksaan dimensi, koreksi yang diizinkan, allowance pemesinan, datum, dan penerimaan akhir. Pengendalian terperinci harus dicantumkan dalam prosedur yang disetujui dan rencana produksi.
Apa saja yang harus dicantumkan dalam petunjuk perbaikan?
Cantumkan batas cacat, metode penghilangan dan verifikasi, WPS perbaikan, lingkup inspeksi ulang, pemeriksaan ulang dimensi, ketertelusuran, otoritas persetujuan, dan disposisi. Perataan kosmetik tanpa persetujuan bukan rencana perbaikan.
Sumber teknis
Referensi berlaku untuk material yang ditentukan, bentuk dan kondisi yang disebutkan. Referensi bukan sertifikasi kiriman tertentu; pesanan dan sertifikat menentukan material yang dipasok.
Siapkan Kebutuhan Anda
Buka halaman grade dan produk yang relevan, lalu kirimkan sebutan, standar, bentuk, dimensi, jumlah, pemrosesan, dan ruang lingkup inspeksi secara tepat kepada tim penjualan.