
Для расчета изготовленной детали из 310S передайте подтвержденную спецификацию основного материала и управляемый чертеж вместе с требованиями к резке, формовке, соединениям, WPS/PQR, присадке, сварке, очистке, контролю и ремонту. Заказывайте Type 310S / UNS S31008 или EN 1.4845 с определяющим стандартом на продукцию и сертификатом испытаний материала (MTC). Укажите на чертеже применимый класс ISO для резки или общих допусков. Точность позиционирования оборудования — характеристика станка, а не допуск готовой детали; готовые размеры, базы и допуски должны быть на чертеже. Присадку, аттестованную технологию и критерии приемки для фактических условий эксплуатации утверждает ответственное сварочное или инженерное подразделение.
Краткие сведения для покупателей
- Видимая идентификация
- Type 310S / UNS S31008 и EN 1.4845
- Стандарт резки
- ISO 9013 рассматривает классификацию качества и допусков термической резки
- Допуски сварных конструкций
- ISO 13920 предоставляет общую систему для сварных конструкций
- Размеры без указанных допусков
- ISO 2768-1 действует только при его назначении для размеров без индивидуальных указаний допусков
- Предварительная оценка процесса
- Продольные швы и узкощелевая сварка требуют проверки возможности выполнения конкретного заказа
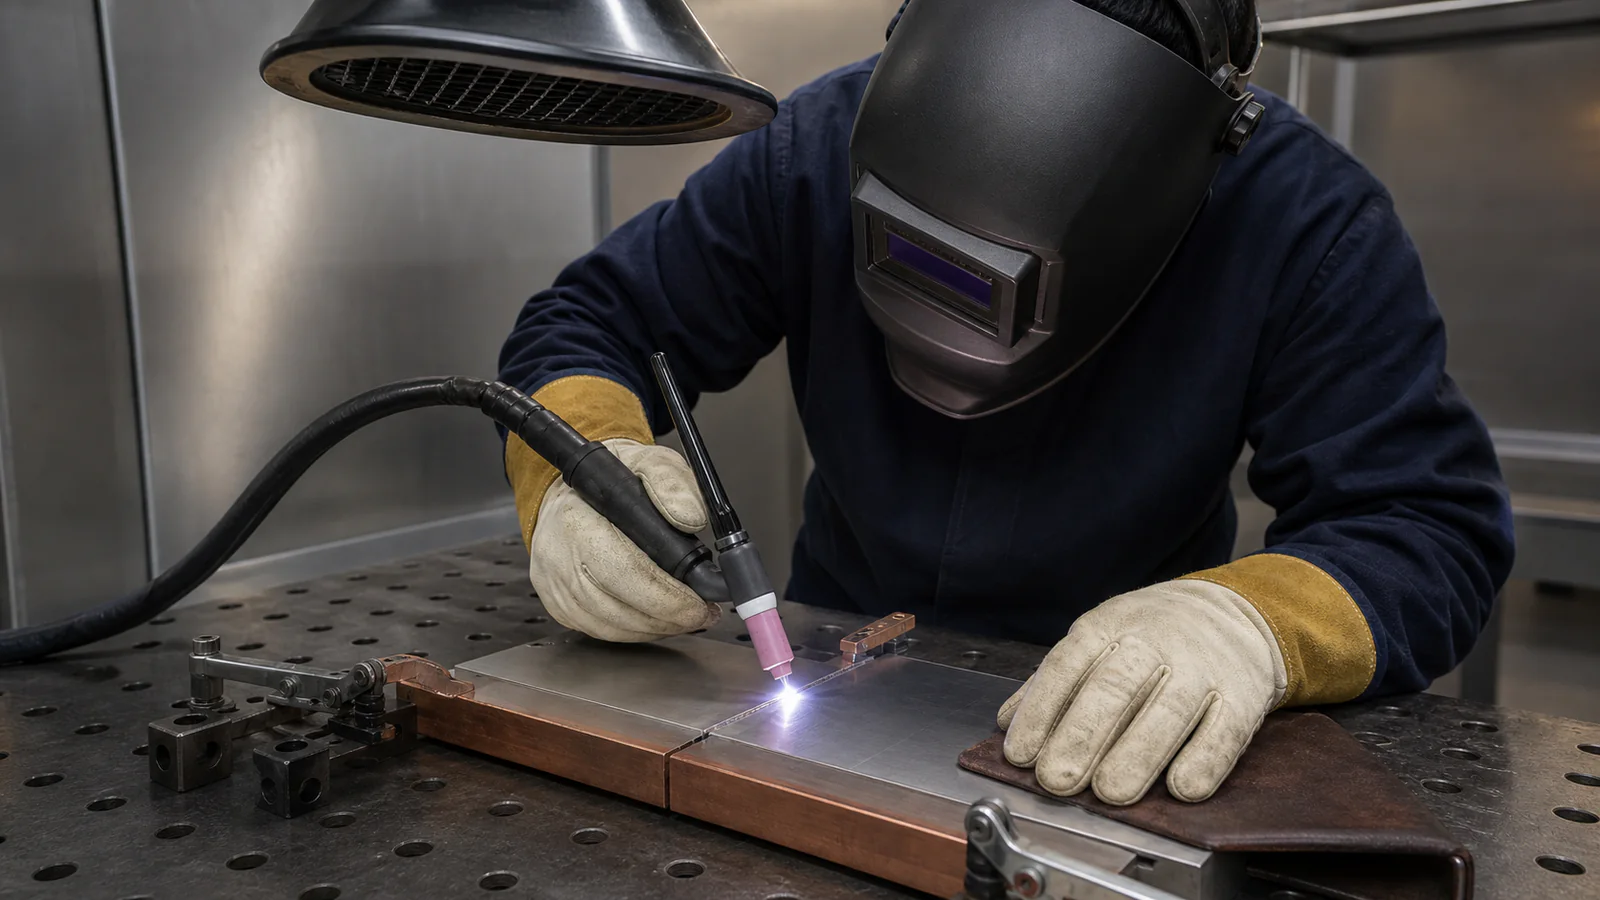
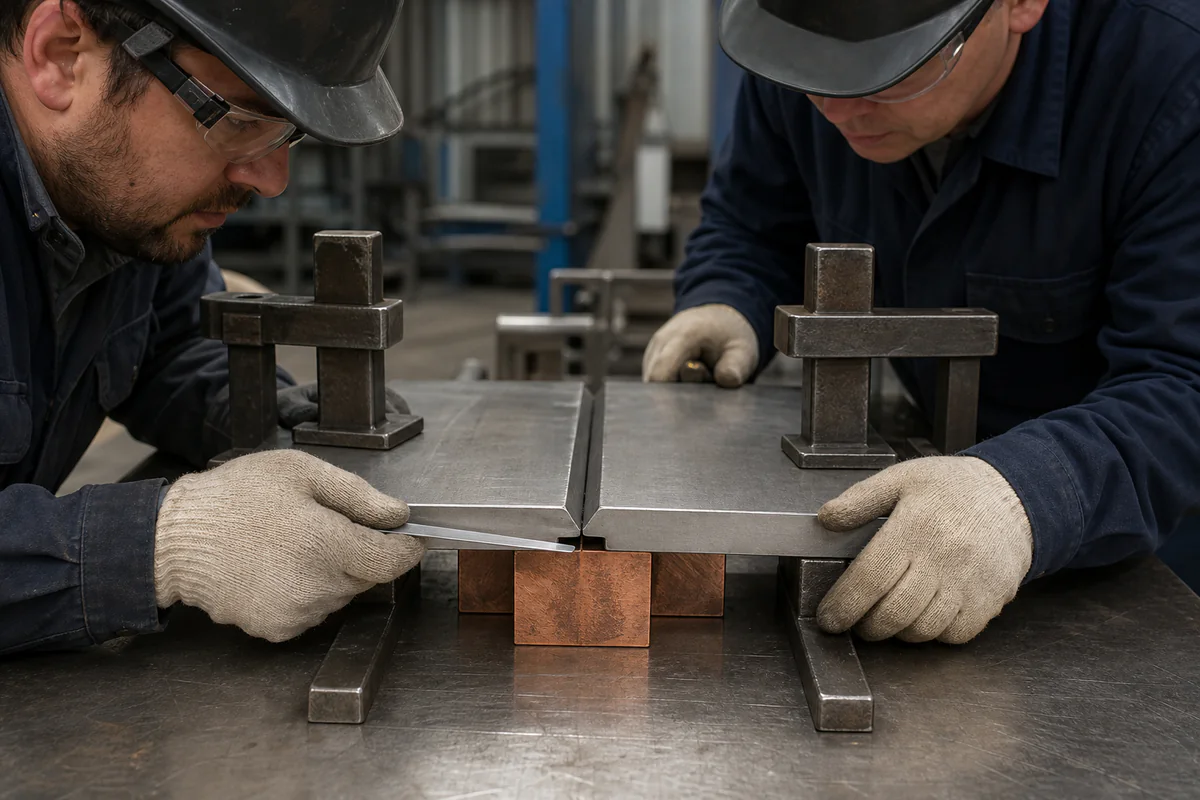
Вариант изготовления — это цепочка для конкретного заказа, а не перечень разрозненных возможностей цеха. Идентификация материала влияет на аттестацию технологии; геометрия соединения — на тепловложение и контроль; деформация — на припуск под обработку; очистка — на окончательную приемку поверхности. В предложении следует указать, какие исходные данные подтверждены, какие условны и какие требуют утверждения до производства. Нельзя создавать впечатление, что точность позиционирования оборудования, опубликованный пример процесса или страница данных материала гарантируют готовую деталь.
Для 310S рекомендации производителя дают три исходных пункта для WPS: из-за меньшей глубины проплавления и жидкотекучести присадки по сравнению с обычными присадками для 304/316 следует оценить угол разделки 60–70° и корневой зазор 2–3 mm; перед ремонтной сваркой удалите оксиды, возникшие в высокотемпературной службе. Это входные данные для WPS/PQR данного заказа, а не готовая технология.
Планируйте резку и формовку от готовой детали
Начните с поставляемой геометрии и двигайтесь назад к исходной форме. Определите, начинается ли деталь с толстого листа, тонкого листа, рулона, ленты, трубы, прутка, поковки или существующей сборки. Укажите на чертеже с управлением редакциями готовые размеры, индивидуальные допуски, базы, состояние кромок, радиусы формовки, сварные швы, припуск на обработку и требования к поверхности.
ISO 9013 можно назначить для классификации качества и допусков термической резки в его области. Укажите требуемый класс для вырезанной заготовки, а размеры готовой детали задайте отдельно, поскольку формовка, сборка, сварка, правка и механическая обработка могут их изменить. Точность позиционирования оборудования — характеристика станка, а не допуск готовой детали. Подтвердите возможность изготовления по фактическому компоненту из 310S, последовательности операций и методу контроля.
Определите этап контроля для каждого важного размера. Размер заготовки можно проверить до формовки, тогда как профиль или положение отверстия может быть определяющим после сварки и обработки. Если изготовитель должен разработать развертку, согласуйте, утверждает ли ее покупатель и какие готовые базы являются определяющими. Укажите, требуют ли термически вырезанные кромки механической или иной подготовки перед сваркой.
Подтверждение основного металла
Подтвердите основной металл до того, как технология или цена станут окончательными. В указанном варианте производителя явно приведены Type 310S / UNS S31008 и EN 1.4845. Эти обозначения не заменяют заказанный стандарт на продукцию и не создают автоматической эквивалентности с другими наименованиями.
Строка материала должна включать:
- обозначение, принятое проектом;
- определяющий стандарт на продукцию и редакцию;
- форму продукции, размеры и состояние поставки;
- любые опции покупателя по химическому составу или испытаниям;
- требуемый документ контроля и прослеживаемость;
- состояние поверхности, кромок и термообработки.
При приемке сопоставьте маркировку, плавку или партию, размеры и состояние с сертификатом материала и заказом. Если требуется положительная идентификация материала, задайте метод, объем, приемку и записи. Несоответствующий материал поместите в карантин до решения уполномоченного представителя покупателя или инженерного подразделения.
Подтверждение основного материала распространяется на крепления, подкладки, вставки и разнородные элементы. WPS, аттестованная для одного варианта, может не охватывать изменение стандарта, формы, толщины или группы. Ответственный за сварку решает, остается ли существующая аттестация действующей.
Конструкция соединения
Конструкция соединения определяет доступ, объем наплавленного металла, разбавление, закрепление, качество корня и возможность контроля. Подготовьте карту швов с типом соединения, сечением с обеих сторон, углом раскрытия или подготовкой, притуплением, зазором в корне, подкладкой, стороной сварки, положением и доступностью. Укажите все герметизирующие, прерывистые, крепежные и временные швы.
Проектное подразделение должно проверить силовой контур, усталостную или циклическую нагрузку, если применимо, тепловое расширение и эксплуатационные воздействия. Узкая разделка при подходящей технологии может уменьшить объем наплавленного металла, но также изменяет доступ, риск несплавления боковой стенки, требования к оборудованию и переменные аттестации. Опубликованные примеры узкощелевой сварки или продольного шва — только материалы для предварительной оценки. Они не доказывают возможность изготовления конкретного соединения 310S, диаметра, толщины или класса приемки.
Согласуйте сопряжения до резки
Проверьте соединения в местах перехода толщины, формованных углах, патрубках, опорах и разнородных материалах. Обозначьте доступ для контроля и поверхности, недоступные после сборки. Решите, выполняется ли соединение до или после формовки и как усадка повлияет на систему баз. Если подкладка остается в эксплуатации, укажите ее материал и критерии приемки.
Поставщик может предложить технологичную подготовку, но изменения должны утвердить уполномоченные проектное и сварочное подразделения. Зафиксируйте утвержденное соединение в чертеже и WPS, а не только в примечании к предложению.
WPS / PQR
WPS указывает производству, как выполнять сварку; PQR подтверждает технологию в пределах применимых правил аттестации. В RFQ следует назвать расчетный или строительный код, стандарт аттестации сварки, требуемый статус технологии и порядок утверждения. Формулировка «требуется WPS» неполна, если неизвестно, предоставляет ли ее покупатель, разрабатывает изготовитель или аттестацию освидетельствует третья сторона.
Укажите вариант основного материала, диапазон толщины, соединение, процесс, положение, ответственность за присадку, требования к защитному газу или подкладке, условия эксплуатации и стандарт контроля. Затем ответственный за сварку определяет существенные и дополнительные переменные, образцы для испытаний, диапазоны аттестации и аттестацию сварщика или оператора.
Установите контрольные этапы документов
Практическая последовательность:
- предварительный вариант проверен для предложения;
- данные по соединению и материалу зафиксированы;
- комплект WPS/PQR представлен;
- ответственное подразделение утверждает или комментирует;
- производство разрешено по утвержденной редакции;
- журналы сварки и контроля возвращаются с деталью.
При изменении производственных переменных остановитесь и проверьте необходимость повторного утверждения или аттестации. Не называйте задним числом цеховой прием утвержденной WPS. Документация проекта должна связывать каждый шов или позицию карты швов с применимой технологией и аттестованным персоналом.
До выпуска сравните редакцию WPS, указанную в вариантной карте, карте швов и реестре утверждений. Комплект должен исключать доступ устаревших редакций на рабочем месте и определять, кто вправе разрешить управляемое изменение. Это проверка управления документами не меньше, чем сварочная проверка.
Утверждение присадочного материала
Выбор присадочного материала остается за ответственным сварочным или инженерным подразделением. Решение может зависеть от варианта основного материала, соединения, разбавления, рабочей температуры, атмосферы, механического расчета, кода, доступности и контроля. Знакомая коммерческая классификация или предложение поставщика не являются универсальной инструкцией.
Утвержденная WPS должна указывать классификацию присадки, применимый стандарт, форму или размер продукции, контроль производителя или торгового наименования, если требуется, прослеживаемость партии, хранение и подготовку, а также правила управления изменениями. Для разнородных соединений оцените оба основных металла, разбавление и условия эксплуатации в зоне соединения. Определяющей может стать более слабая или сильнее подверженная среде часть сочетания.
В заказе следует указать, кто поставляет присадочный материал, кто проверяет сертификаты и кто может утвердить замену. Если поставщика просят рекомендовать вариант, отметьте рекомендацию «при условии утверждения ответственным за сварку/проектирование» и не запускайте производство, пока утверждение не оформлено документально.
Тепловложение
Тепловложение — один из параметров технологии наряду с током, напряжением, скоростью сварки, допущениями об эффективности процесса, размером валика, межслойным состоянием и последовательностью. Оно влияет на сплавление, зону термического влияния, деформации и производительность, но общий числовой диапазон нельзя копировать в заказ без проверки аттестованной технологии.
Попросите ответственного за сварку определить порядок измерения и регистрации требуемых переменных. Укажите межслойный контроль, очистку между проходами, обработку мест зажигания и гашения дуги, заходные и выходные планки и ограничения на колебания или расположение валиков, если они предусмотрены технологией. Для автоматизированной сварки задайте требования к оборудованию, управлению и регистрации данных.
Тепловложение связано и с геометрией. Тонкий лист, толстое жестко закрепленное соединение и разнородное крепление требуют разных оценок варианта. Производственный план должен показывать, где выполняется размерный контроль и чередуется ли сварка между сторонами или участками. Любая термообработка до или после сварки требует проектного и технологического утверждения; не выводите ее из обозначения марки.
Деформации
При изготовлении из 310S могут накапливаться перемещения от резки, формовки, сборки и сварочной усадки. Управляйте ими относительно окончательных баз с помощью симметрии соединения, объема наплавленного металла, последовательности, закрепления, предварительного выгиба, уравновешенной сварки, временных креплений и припуска на обработку.
Укажите разрешенные исправления. Механическая правка, локальный нагрев или повторная формовка могут повлиять на толщину, поверхность, остаточные напряжения и размеры. Метод исправления и его контроль должно утвердить ответственное подразделение. Если исправление на критической поверхности запрещено, внесите это ограничение в чертеж.
Используйте точки размерного контроля:
| Этап | Типовая проверка | Решение |
|---|---|---|
| Вырезанная заготовка | Контур, кромка и контрольные метки | Разрешить формовку |
| Формованная деталь | Радиус, профиль, раскрытие и толщина, где требуется | Разрешить сборку |
| Сборка | Состояние корня, совмещение и закрепление | Точка приостановки перед сваркой |
| Во время сварки | Размеры, зависящие от последовательности | Продолжить или скорректировать в пределах плана |
| Окончательный этап | Размеры, профиль и базы по чертежу | Принять, обработать или выполнить утвержденный ремонт |
ISO 13920 может предоставить общую систему допусков сварных конструкций, если он назначен договором. Официальная область также признает приоритет индивидуальных допусков чертежа и возможность специальных требований для сложных конструкций. Согласуйте класс, условия измерения и более жесткие индивидуальные требования до изготовления.
Очистка
Требования к очистке действуют от входного материала до окончательной упаковки. Определите меры против загрязнения углеродистой сталью, требования к маркировочным составам, остаткам резки, смазкам для формовки, шлифовальным абразивам, сварочному шлаку или брызгам, цветам побежалости, химикатам травления и качеству промывки, где существенно. Используйте инструменты и расходные материалы, подходящие для заданной нержавеющей поверхности.
Чертеж или спецификация должны задавать окончательную поверхность и способ ее оценки. Формулировка «отделка нержавеющей стали» слишком неопределенна. Укажите, остаются ли швы после сварки без обработки, очищаются локально, зачищаются до заданного контура или обрабатываются указанным химическим процессом. Если шлифование разрешено, задайте допустимую область и минимальное сечение.
Очистка не устраняет несплавление, недопустимый подрез или размерный дефект. Также нельзя считать, что она автоматически делает поверхность пригодной для конкретной эксплуатации. Необходимую обработку поверхности и стандарт приемки выбирает ответственное подразделение проекта. Защищайте принятую поверхность при обращении, сборке, маркировке и экспортной упаковке.
Контроль
Контроль должен следовать утвержденной конструкции и технологии. Укажите метод, объем, время, стандарт приемки, квалификацию персонала и запись. Без этих полей выражение «полный контроль» не имеет применимого смысла.
Входной контроль подтверждает материал и документы. Контроль сборки проверяет подготовку соединения, чистоту, совмещение и наличие WPS. Контроль в процессе может подтверждать требуемые параметры технологии и промежуточные размеры. Окончательный контроль может включать визуальный, размерный и заданный неразрушающий контроль с последующей проверкой маркировки и досье.
ISO 2768-1 рассматривает общие допуски линейных и угловых размеров без индивидуальных указаний. Применяйте его только тогда, когда чертеж или договор прямо назначает стандарт и определяет класс. Он не отменяет индивидуальный размер, специальный допуск сварки или геометрическое требование на основе базы. ISO 13920 также действует только по соглашению и в пределах области.
Для размерного контроля укажите систему баз, важные приборы или методы, температурные условия, выборку или охват и формат отчета. Для NDE определите расположение швов, метод, объем и критерии приемки. Если третья сторона освидетельствует идентификацию материала, аттестацию технологии или окончательные испытания, включите срок уведомления и полномочия на выпуск.
Ремонт
Письменная технология ремонта защищает техническую приемку и прослеживаемость. Определите, что считается ремонтом, кто вправе его разрешить и когда обязательна проверка ответственным инженерным подразделением. Зачистка поверхности, выборка сварного шва, замена вставки и размерное исправление могут иметь разные меры управления.
Инструкция по ремонту должна включать:
- идентификацию и расположение дефекта;
- решение и ссылку на утверждение;
- метод и пределы удаления;
- подтверждение удаления дефекта;
- подготовку ремонтного соединения и WPS;
- требования к присадке и персоналу;
- объем повторного визуального, размерного и NDE-контроля;
- обновление итоговой маркировки и записей.
Не разрешайте неограниченные повторные циклы ремонта по умолчанию. Ответственное подразделение должно установить предел или требование повторной аттестации на основе кода и компонента. Разрешение на отступление или отклонение должно указывать затронутое требование чертежа и иметь письменное утверждение до выпуска. Итоговая документация должна показывать исходную находку, выполненный ремонт и подтверждающие записи приемки.
Определите технологию изготовления до расчета предложения
Hechuang Stainless Steel может проверить заданный основной материал, чертеж и производственные требования и подготовить предложение на материал, резку, формовку, сварку, контроль, документы и упаковку.
Покупатель предоставляет расчетную основу, утвержденный чертеж, условия эксплуатации и требования к приемке. Затем оценка изготовления может вернуть:
- подтвержденный вариант поставки исходного материала и основание для комплекта документов;
- предлагаемую последовательность резки, формовки, соединения и сварки;
- ответственность за WPS/PQR и утверждение присадки;
- точки размерного контроля и припуск на обработку;
- меры по очистке, контролю и ремонту;
- исключения, вопросы и этапы утверждения;
- итоговый график документов и упаковки.
Любое техническое изменение следует направить на утверждение указанному подразделению покупателя. Принятая редакция чертежа, заказ, утвержденные технологии и план контроля становятся обязательным комплектом исходных производственных документов.
Используйте страницу марки 310S для сведений о материале, страницу обработки для определения объема изготовления, страницу качества для задания контроля и руководство по формам продукции для выбора исходного материала. Перенесите окончательные требования в спецификацию проекта и заказ.
RFQ на изготовление
Скопируйте и заполните эту структуру запроса:
- Основной металл: обозначение: [ ]; стандарт на продукцию и редакция: [ ]; форма и толщина: [ ]; состояние: [ ]; MTC и прослеживаемость: [ ].
- Чертеж: номер и редакция: [ ]; количество: [ ]; готовые базы и допуски: [ ]; класс или состояние вырезанных кромок: [ ]; формованная геометрия: [ ]; припуск на обработку: [ ].
- Эксплуатация: нормальная и пиковая температура металла: [ ]; атмосфера: [ ]; циклы: [ ]; нагрузки и условия закрепления: [ ]; определяющий расчетный или строительный код: [ ].
- Соединения: карта швов: [ ]; подготовка: [ ]; доступ и положение: [ ]; разнородные материалы: [ ]; подкладка: [ ]; временные крепления: [ ].
- Технология: стандарт аттестации: [ ]; WPS/PQR предоставляет: [ ]; утверждающее подразделение: [ ]; аттестация сварщика или оператора: [ ]; производственная запись: [ ].
- Присадка: ответственное за выбор подразделение: [ ]; классификация и контроль: [ ]; сертификат и прослеживаемость: [ ]; утверждение замены: [ ].
- Управление процессом: параметры тепловложения: [ ]; межслойный контроль: [ ]; последовательность и закрепление: [ ]; точки размерного контроля: [ ]; разрешенные исправления: [ ].
- Очистка: защита от загрязнения: [ ]; очистка швов: [ ]; отделка поверхности: [ ]; требование к травлению или пассивации: [ ]; защита упаковки: [ ].
- Контроль: входной: [ ]; точка приостановки на этапе сборки: [ ]; визуальный: [ ]; размерный: [ ]; метод, объем и критерии приемки NDE: [ ]; третья сторона: [ ].
- Ремонт и выпуск: утверждение ремонта: [ ]; повторный контроль: [ ]; полномочия по отклонениям: [ ]; комплект документов: [ ]; маркировка: [ ]; пункт назначения и график: [ ].
Подготовьте чертеж, карту швов и спецификации проекта. До принятия предложения отметьте каждое отсутствующее решение как открытый технический вопрос.
Заключение
Надежный заказ на изготовление 310S согласует идентификацию материала, чертеж, соединение, аттестованную технологию, утверждение присадки, управление процессом, очистку, контроль и ремонт. Применяйте соответствующие стандарты к согласованным требованиям резки или общих допусков, а требования к готовой детали задайте на чертеже. Подтвердите возможность сварки по фактическому соединению, толщине, оборудованию, аттестации и объему контроля.
Отправьте размеры и требования через полную форму запроса предложения; при необходимости приложите чертежи и спецификации. Hechuang Stainless Steel может оценить возможность изготовления, требования к документации и исключения для указанной детали. Утверждение материала, WPS/PQR, присадки, допусков, приемки контроля и любого ремонта остается за ответственными проектным, сварочным подразделениями и службой качества.
Часто задаваемые вопросы
Можно ли сваривать 310S по стандартной цеховой WPS?
Только если ответственное подразделение подтвердит, что WPS/PQR охватывает фактический вариант основного материала, толщину, соединение, процесс, положение, существенные переменные, расчетный стандарт и условия эксплуатации. Общее утверждение о марке не является разрешением.
Кто утверждает присадочный металл для 310S?
Ответственное сварочное или инженерное подразделение выбирает и утверждает присадочный материал через проектную WPS/PQR и оценку условий эксплуатации. Сведения производителя или поставщика можно использовать при принятии решения, но они не служат универсальной инструкцией.
Задает ли ISO 9013 окончательный допуск сварной детали?
Нет. Он предоставляет классификации качества и допусков термической резки в своей области. На готовую деталь также влияют пружинение после формовки, сборка, сварочная усадка, закрепление, механическая обработка, базы и метод измерения.
Можно ли считать ISO 2768-1 действующим, если чертеж ничего не говорит?
Не предполагайте этого. Укажите в чертеже или заказе, применяется ли ISO 2768-1, какой класс назначен и какие размеры имеют индивидуальные допуски. Устраните противоречия до выпуска.
Как покупателю управлять сварочными деформациями?
Требуйте проверенного плана соединения, последовательности, закрепления и тепловложения; задайте точки размерного контроля, разрешенные исправления, припуск на обработку, базы и окончательную приемку. Точные меры должны быть в утвержденной технологии и производственном плане.
Что должна содержать инструкция по ремонту?
Укажите пределы дефекта, метод удаления и подтверждения, ремонтную WPS, объем повторного контроля, повторную проверку размеров, прослеживаемость, полномочия на утверждение и решение по приемке. Неутвержденная косметическая зачистка не является планом ремонта.
Технические источники
Справочные данные относятся к указанным материалу, форме продукции и состоянию. Они не сертифицируют отдельную поставку; материал определяется заказом и сертификатом.
Составьте свой запрос
Откройте соответствующие страницы марки стали и продукции, затем направьте отделу продаж точное обозначение, стандарт, вид, размеры, количество, объем обработки металла и контроля.