
От складского материала до обработанных деталей
Мы поставляем лист, плиту, рулон, ленту и детали по чертежам с резкой, формовкой, отделкой и экспортной упаковкой. Ресурсы группы и партнёров позволяют выполнять обычные заказы и крупные проекты после рассмотрения чертежей.
Диапазоны зависят от марки, толщины и геометрии. Мы подтверждаем нужное сочетание; крупные работы партнёров и сложное изготовление требуют рассмотрения чертежа.
Для 310Si2 и 309Si2 предлагаем резку, формовку и печные детали по чертежу. Высокое содержание кремния требует проверки чертежа и технологии сварки, включая радиусы гибки и контроль деформаций.
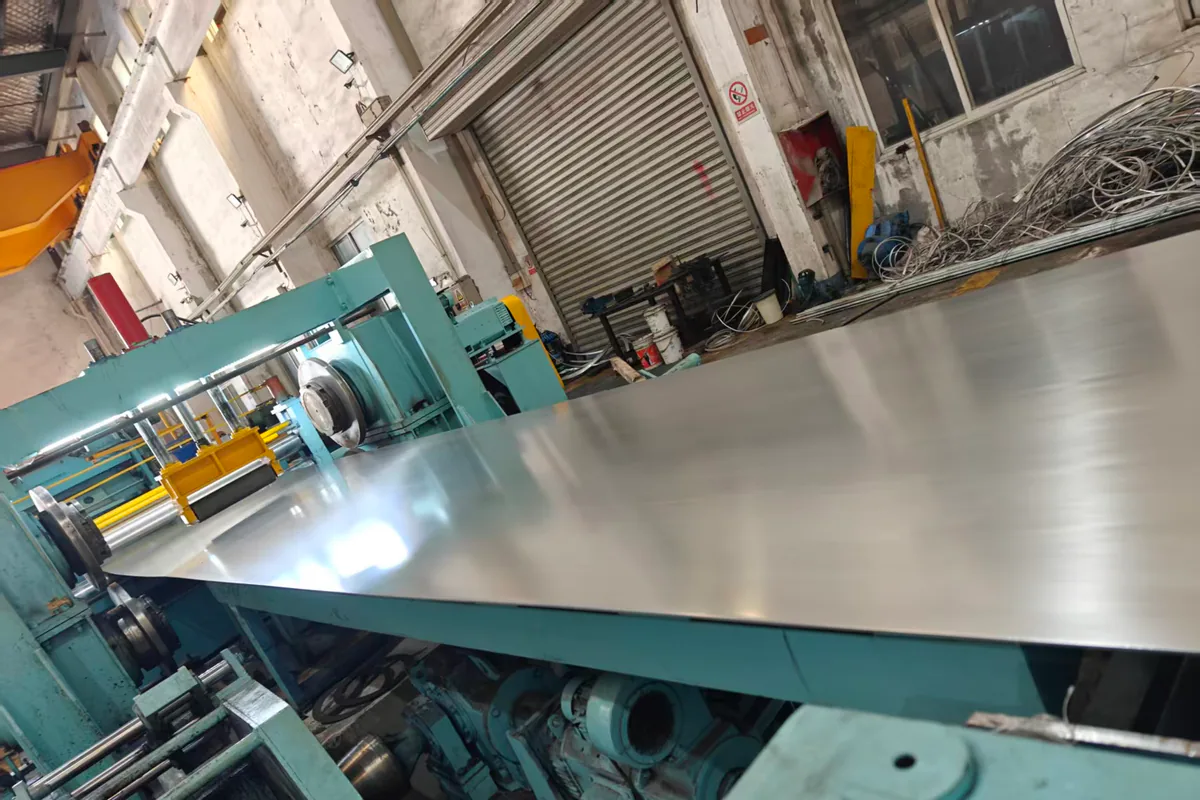
310Si2 · 309Si2Поперечная резка в размер
Преобразуйте рулон в тонкий лист или толстый лист заданной длины с контролем плоскостности, кромок и поверхности, необходимым для следующей операции.
Мы режем в длину холоднокатаный рулон толщиной 0,25–8 mm и горячекатаный рулон толщиной 3–16 mm. Ширина исходного рулона — до 2 500 mm; точное сочетание ширины, длины, плоскостности и поверхности подтверждается в предложении.
Чертёж и контроль
Укажите марку стали и стандарт на материал, толщину и ширину рулона, длину листа, диагональ, плоскостность, серповидность, защиту поверхности и допуски на заусенец.
До начала обработки согласуйте метод измерения и приёмочные пределы для длины, диагонали, плоскостности, серповидности, защиты поверхности и заусенца после резки.
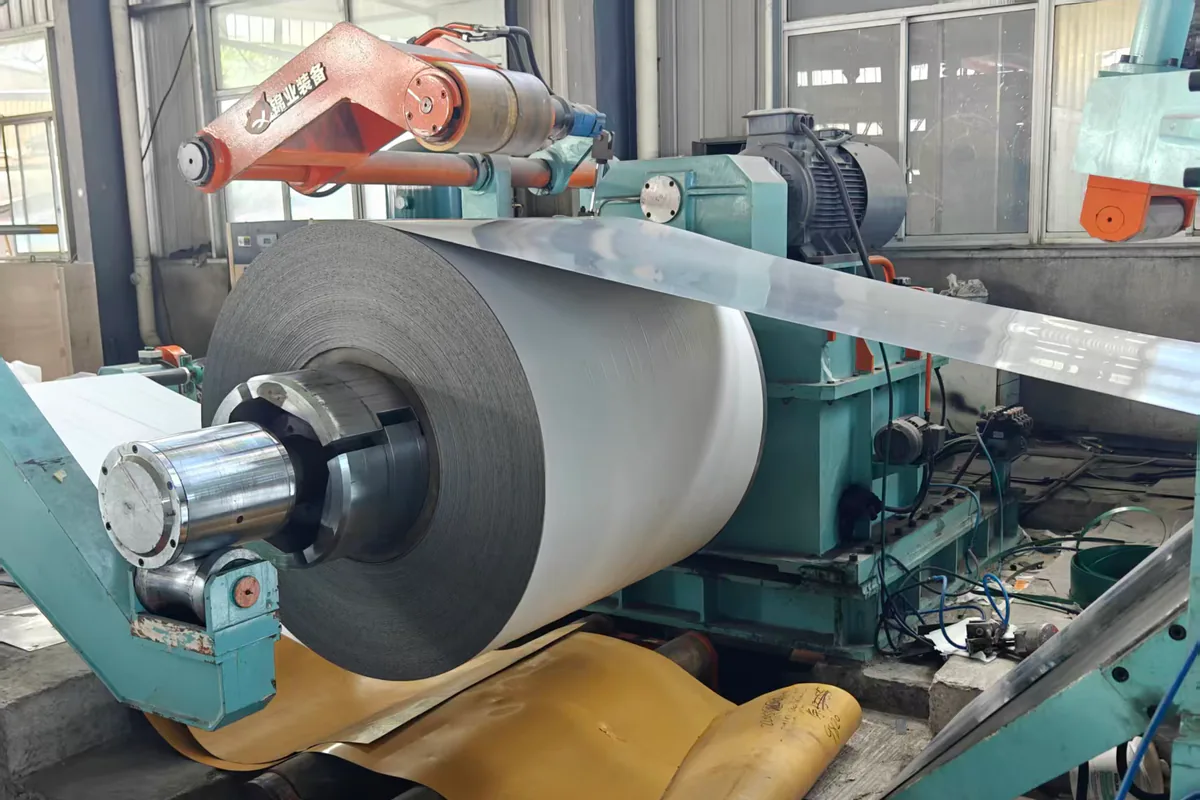
Продольная резка
Подготовьте более узкие рулоны или ленты с требуемой шириной, намоткой рулона и состоянием кромок для штамповки, формовки или перепродажи.
Мы выполняем продольную резку рулонов толщиной от 0,25 до 16 mm и материнских рулонов шириной до 2 500 mm; для подходящих прецизионных заказов доступен допуск ширины полосы от ±0,10 mm.
Чертёж и контроль
Укажите материал и данные исходного рулона, ширину ленты и допуск, предельные значения заусенца и серповидности, массу рулона, ID/OD и требования к поверхности.
В протоколе контроля могут быть зафиксированы ширина и толщина ленты, заусенец, серповидность, масса рулона и ID/OD в соответствии с согласованным планом выборочного контроля и приёмки.
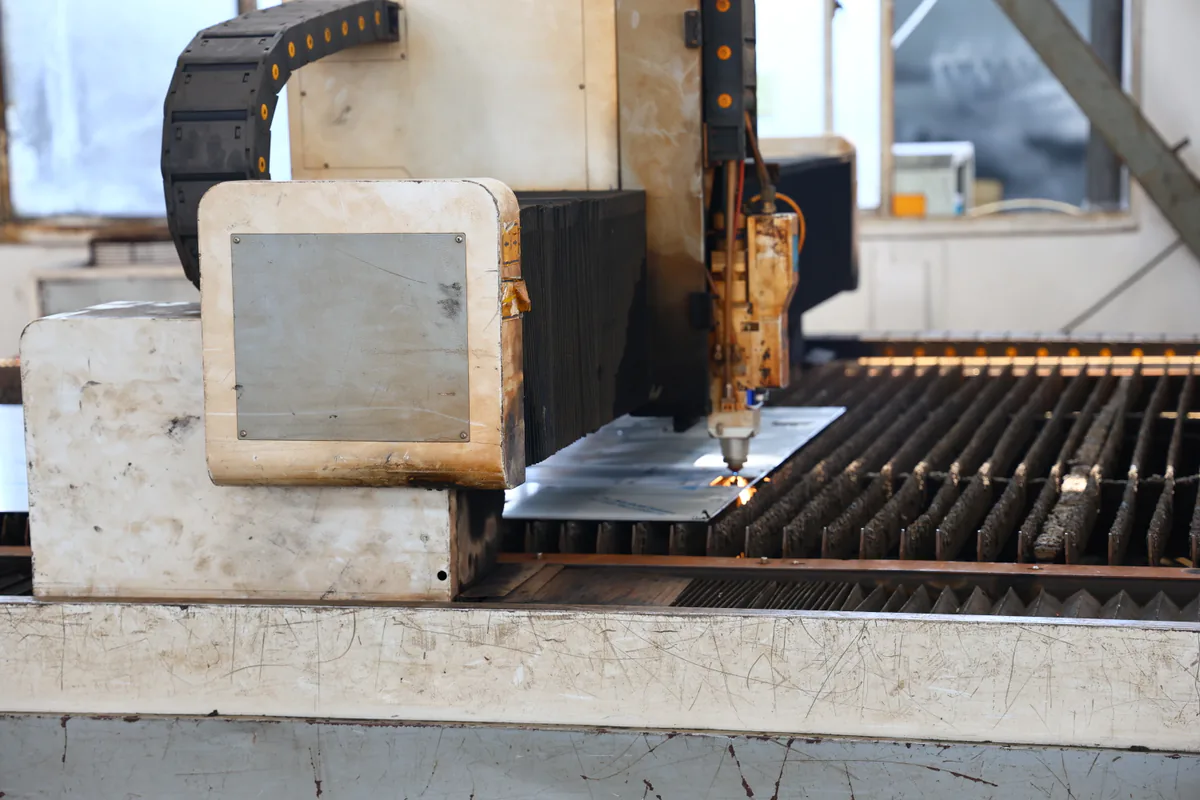
Лазерная резка
Изготовьте профили и элементы по чертежу для задач, где важны точность контура реза, повторяемость и контролируемая кромка с термическим воздействием.
Наша обычная лазерная резка охватывает лист и плиту толщиной 0,5–20 mm, размером до 4 000 × 2 000 mm. Более толстые или крупные детали могут выполняться партнёрами после рассмотрения чертежа.
Чертёж и контроль
Предоставьте контролируемый чертёж, укажите материал и толщину, геометрию элементов, допуски размеров, качество кромок и любой припуск на механическую обработку.
Укажите на чертеже критерии приёмки по размерам, качеству кромок и термическому воздействию. Для подходящих деталей перед изготовлением всей партии можно выполнить пробный рез или оформить отчёт по первому образцу.
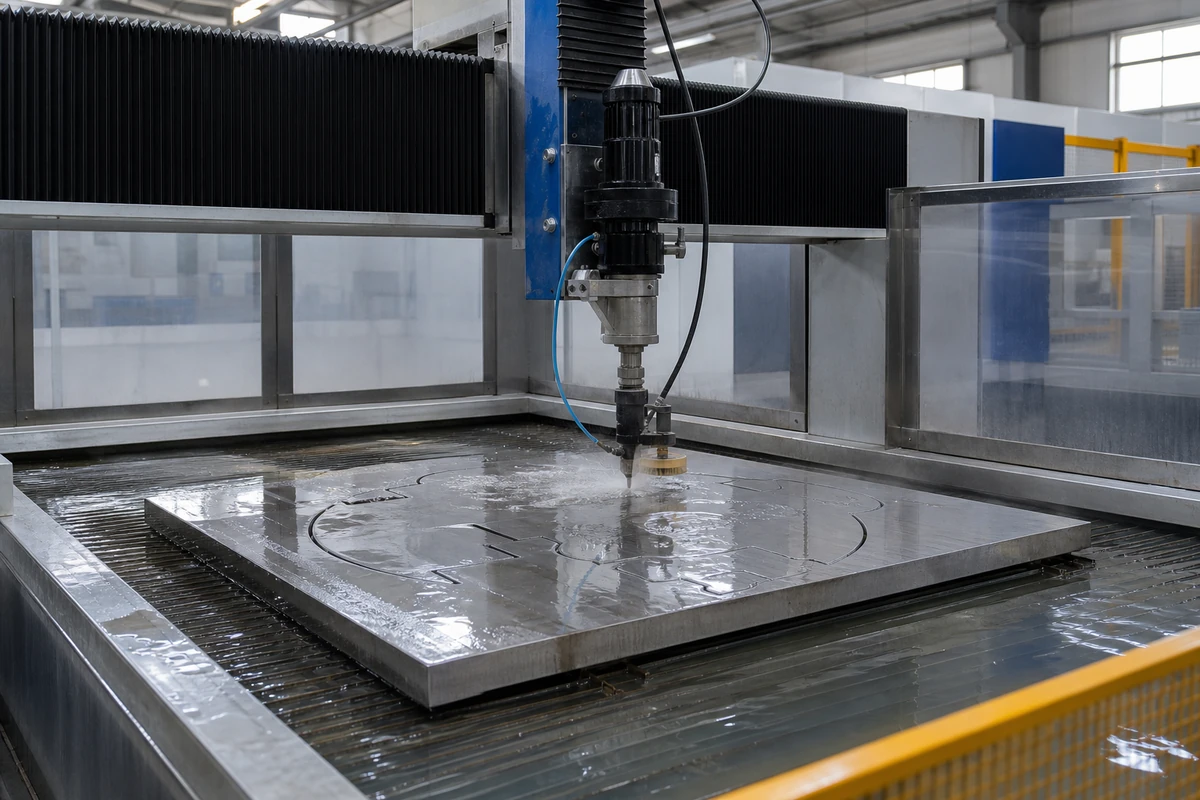
Гидроабразивная резка
Вырезайте толстые, крупноразмерные или чувствительные к нагреву профили без зоны термического влияния, контролируя конусность и качество поверхности реза.
Мы выполняем гидроабразивную резку нержавеющих плит толщиной до 150 mm и шириной до 2 500 mm с допуском резки от ±0,10 mm для подходящих сочетаний материала, толщины и качества кромки.
Чертёж и контроль
Предоставьте контролируемый чертёж, укажите материал, толщину, общие размеры, допуски элементов, ограничения по пробивке и требования к поверхности реза.
Для максимального размера стола и максимальной толщины могут требоваться разные конфигурации оборудования. Укажите порядок контроля размеров, конусности, пробивки и качества поверхности реза.
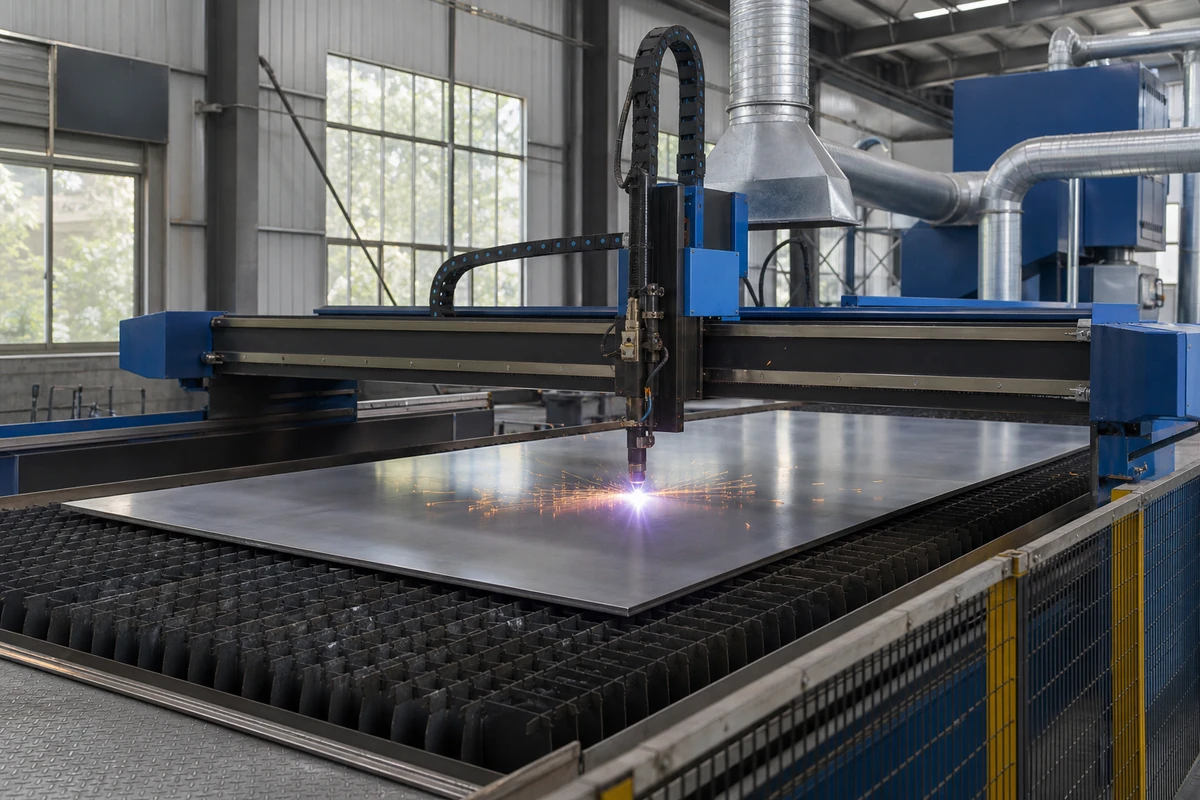
Плазменная резка
Подготовьте готовые к производству заготовки из толстого листа и профили, для которых чертёж определяет качество термической резки и припуск на чистовую обработку.
Мы выполняем плазменную резку нержавеющей стали с пробивкой при толщине до 64 mm и разделительную резку подходящих деталей толщиной до 130 mm с типичным допуском размеров от ±1,0 mm.
Чертёж и контроль
Предоставьте материал, толщину и чертёж с указанием класса качества по ISO 9013, углового отклонения, грата, допусков отверстий и припуска на чистовую обработку.
На чертеже укажите класс качества по ISO 9013 и требования к контролю углового отклонения, грата, отверстий и размеров, включая любой припуск на механическую обработку после резки.
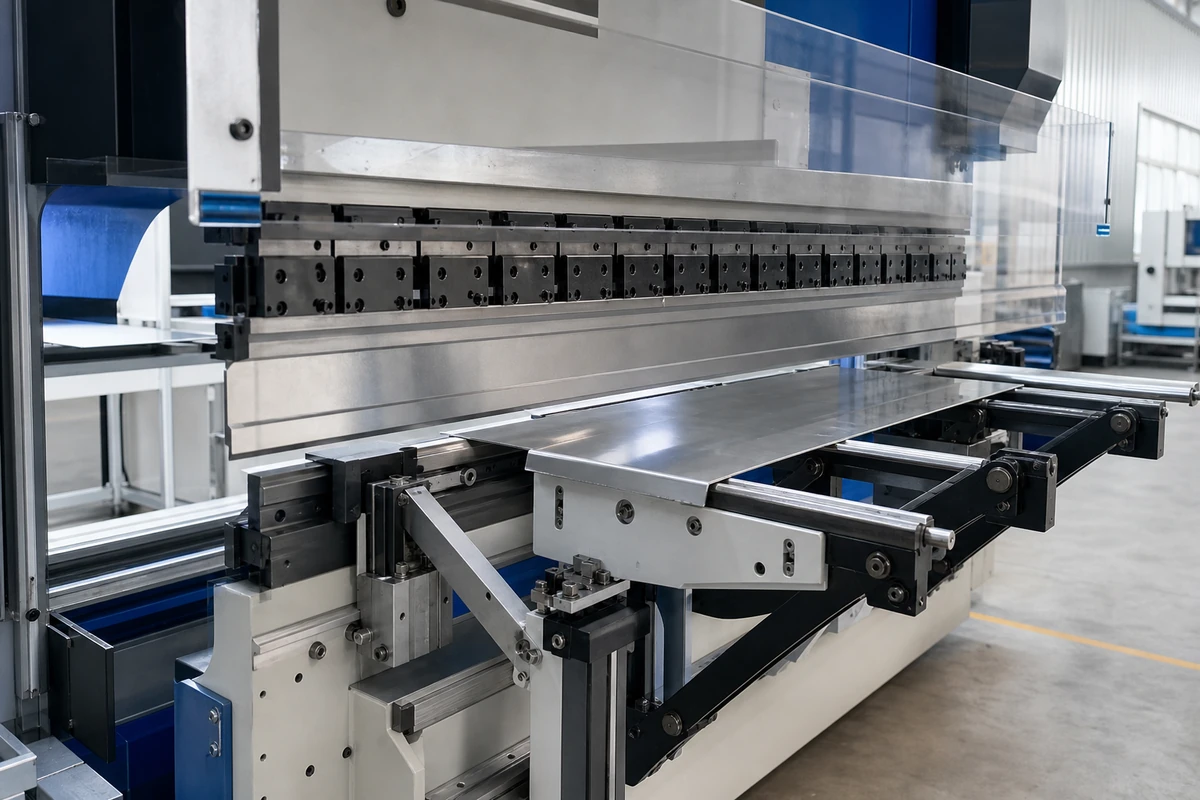
Гибка на станке с ЧПУ
Формуйте длинномерные детали или детали с несколькими гибами с требуемыми углами, радиусами и присоединительными размерами.
Мы выполняем гибку на станке с ЧПУ длиной до 12 000 mm с допуском угла от ±0,5°, если это допускают материал, геометрия и оснастка.
Чертёж и контроль
Предоставьте чертёж и укажите материал, направление прокатки, толщину, длину гиба, внутренний радиус, допуски углов, ограничения оснастки и количество деталей.
Укажите базу и порядок контроля угла, радиуса, полки и присоединительных размеров. Для длинномерных или многооперационных деталей можно предусмотреть контроль первого образца до изготовления оставшегося количества.
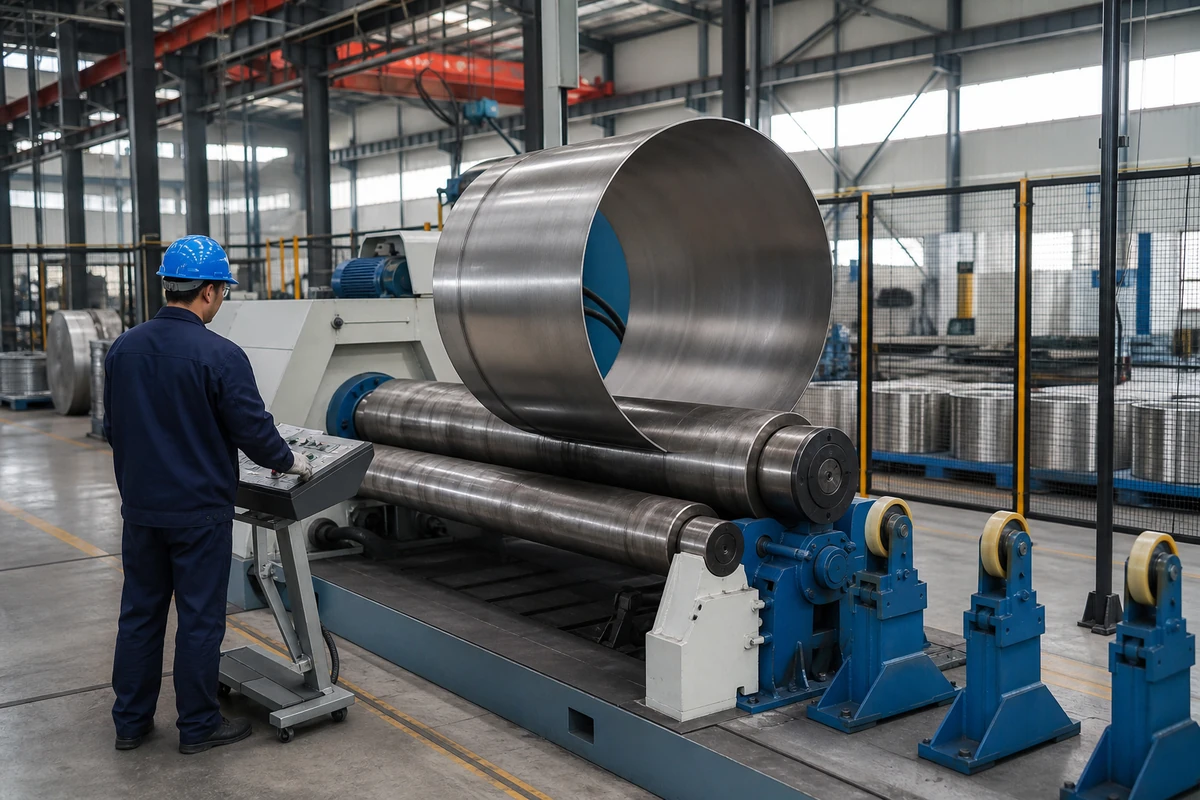
Вальцовка толстого листа
Изготавливайте обечайки, цилиндры и криволинейные секции из толстого листа с учётом заданного диаметра, дуги и плана соединения.
Мы выполняем гибку нержавеющих плит шириной до 2 500 mm, включая средние и толстые плиты толщиной до 150 mm, если это допускают материал и чертёж; диаметр, длина дуги и круглость задаются для предложенной конфигурации.
Чертёж и контроль
Предоставьте чертёж и укажите материал, толщину, ширину, заданный внутренний диаметр и его допуск, длину дуги, предварительную подгибку и требования к сварке.
Согласуйте порядок измерения внутреннего диаметра, круглости, прямого участка, кромок и сборки, включая этап контроля до или после сварки.
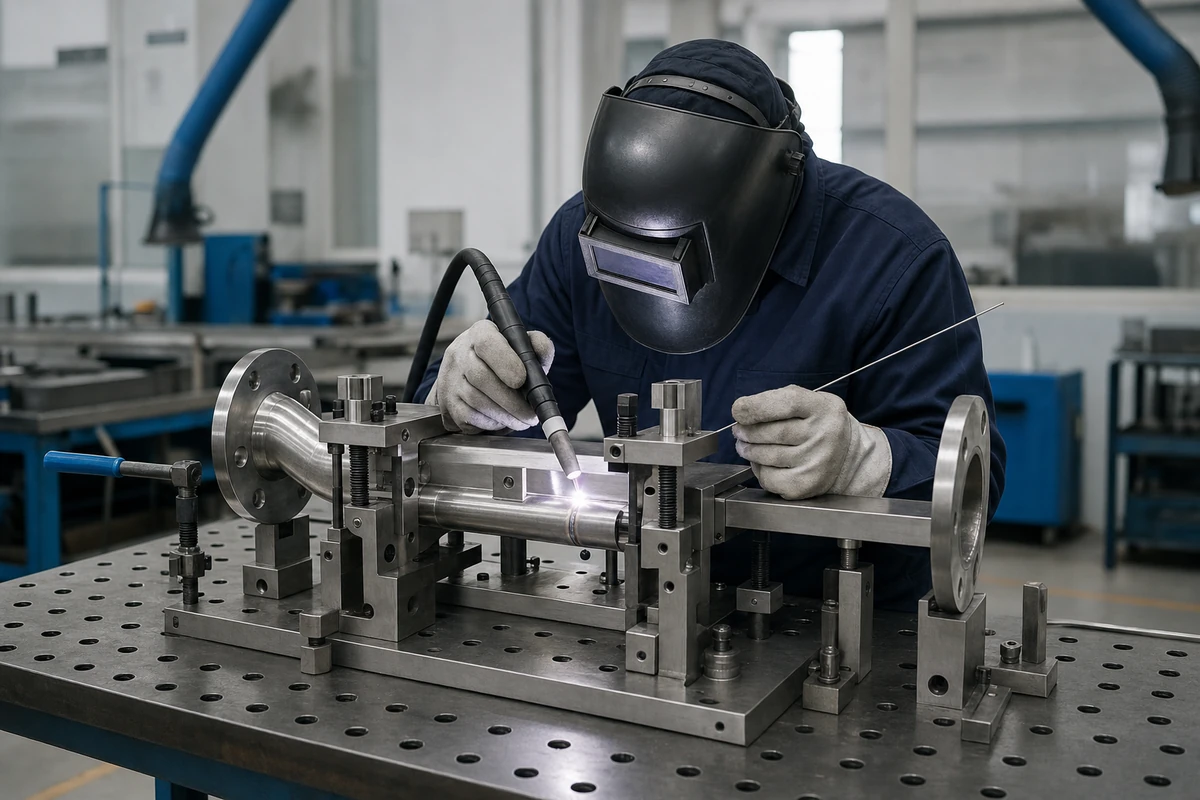
Сварка и изготовление конструкций
Получите подготовленные и сваренные конструкции из нержавеющей стали с требуемыми заказом протоколами контроля размеров и сварных швов.
Мы выполняем TIG, MIG, MAG, PAW и узкощелевую сварку конструкций из нержавеющей стали толщиной от 0,4 до 150 mm; допуски размеров устанавливаются по чертежу или ISO 13920.
Чертёж и контроль
Предоставьте данные о материале и чертёж, карту соединений, требования к WPS/PQR, присадочный материал, тепловложение, допуски на деформацию, требования к очистке и объёму NDT.
Укажите необходимые WPS/PQR, визуальный контроль и контроль размеров, NDT, протоколы очистки или пассивации и точки разрешения на выпуск; отдельно укажите все требования соответствия, связанные с давлением.
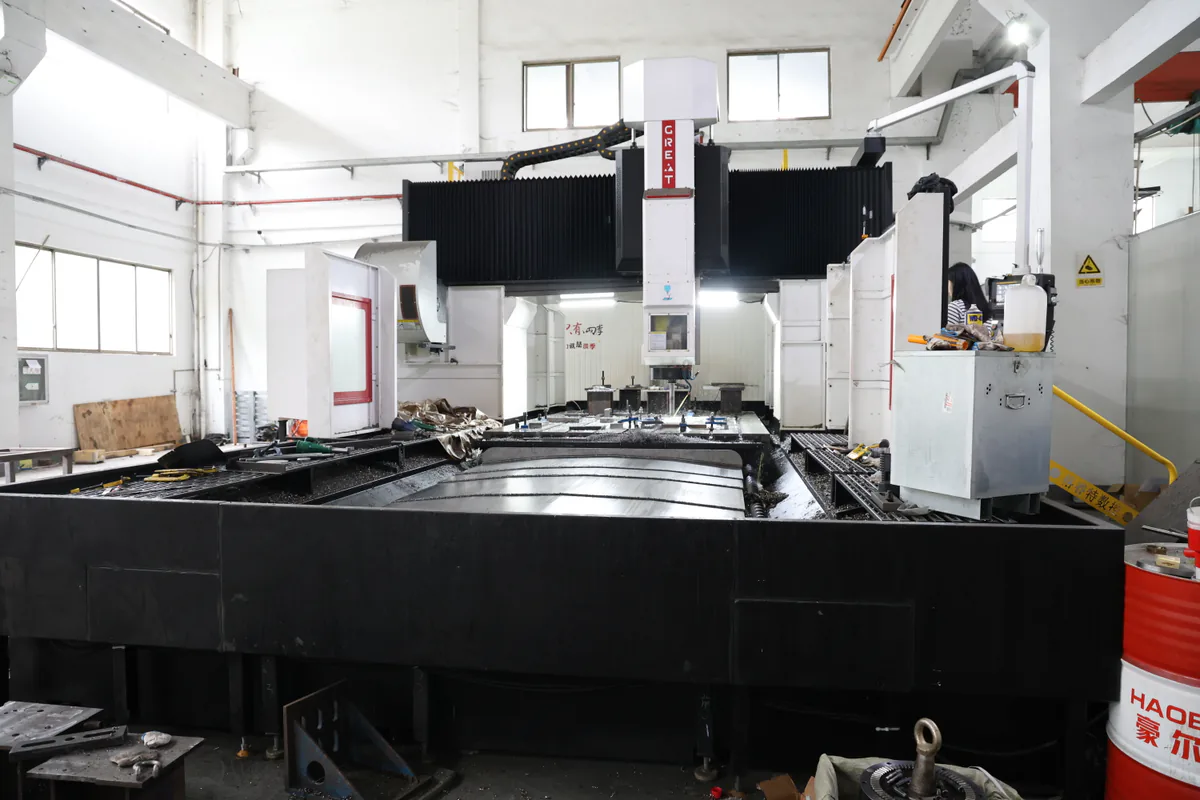
Механическая обработка на станках с ЧПУ
Выполните чистовую обработку ответственных элементов, баз и сопряжений в соответствии с чертежом и согласованным методом измерения.
Мы выполняем прецизионную механическую обработку на станках с ЧПУ с допусками элементов от ±0,005 mm для подходящих деталей; стандартные заказные изделия из нержавеющей стали обычно рассчитываются с допуском ±0,02–0,05 mm.
Чертёж и контроль
Предоставьте контролируемый чертёж и укажите исходный материал, систему баз, цепь допусков, доступ инструмента, чистоту поверхности, этап контроля и метод измерения.
Для элементов, определяющих приёмку, согласуйте базу, размерную цепь, межоперационный контроль, метод окончательного измерения, измерительный прибор и формат отчёта.
Финишная обработка поверхности
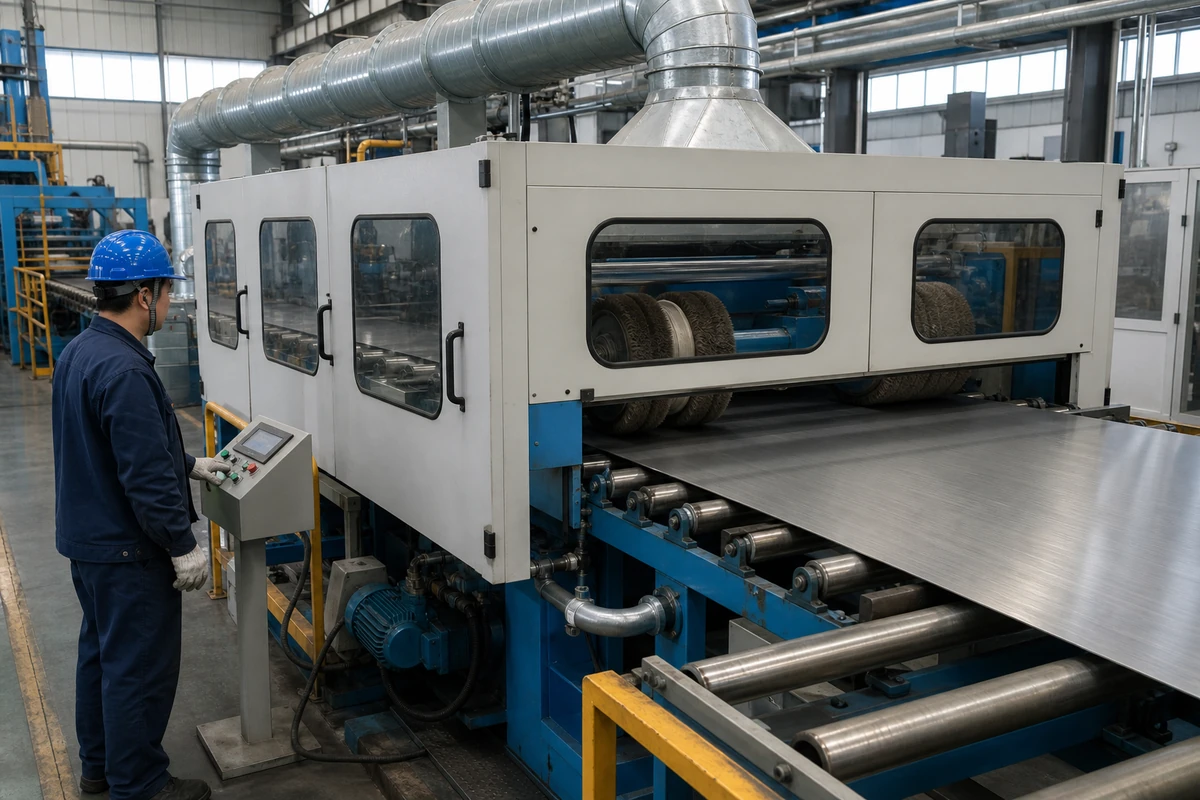
Получите требуемую для компонента, последующего процесса или внешнего вида отделку поверхности с заданными визуальными характеристиками, направлением риски или шероховатостью.
Мы выполняем отделку 2B, BA/2R, No.4, HL, mirror/2P, травление и пассивацию; для подходящих прецизионных работ доступна шероховатость до Ra <0,10 μm.
Чертёж и контроль
Укажите материал и исходную отделку поверхности, требуемую отделку, допуск шероховатости, направление риски, блеск или цвет, эталонный образец и защитную плёнку.
Согласуйте эталонный образец и метод контроля шероховатости, направления риски, блеска, цвета, мест измерения, чистоты и защитной плёнки.
Экспортная упаковка
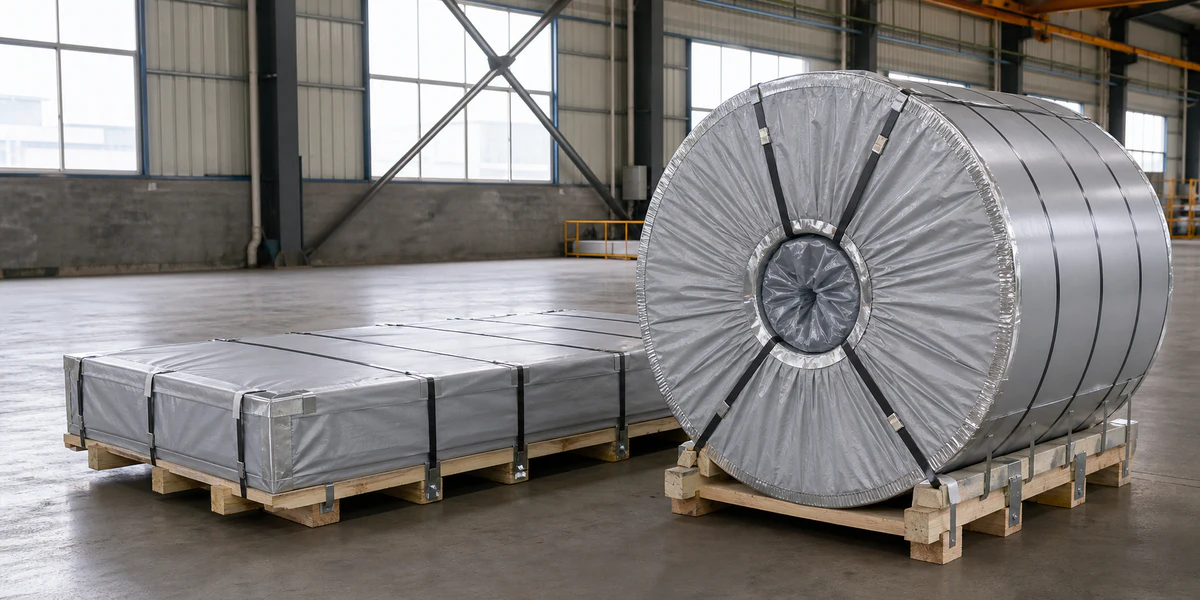
Обеспечьте защиту материала и изготовленных деталей при погрузочно-разгрузочных операциях, морской перевозке, хранении и разгрузке в пункте назначения.
Доступны экспортная морская упаковка и изготовление ящиков по индивидуальному проекту; упаковочные чертежи, маркировка и влагозащита планируются для конкретной отгрузки.
Чертёж и контроль
Предоставьте перечень материалов или деталей, при необходимости чертёж упаковки, пункт назначения, ограничения по грузовым местам, требования к подъёму и работе вилочного погрузчика, маркировке, влагозащите и плану загрузки.
Контроль готовых грузовых мест может включать маркировку, количество изделий, защиту, массу грузового места, точки подъёма, проёмы для вил и размещение в контейнере по плану упаковки, указанному в заказе.
Команда Kongfang Metal Group
Упаковка, спланированная с учетом отгрузки
Li Qingzhi руководит логистикой Kongfang Metal Group. Логистическая команда сопровождает заказы Hechuang и организует упаковку, погрузочно-разгрузочные операции, маркировку и загрузку с учётом места назначения и способа перевозки.
Li QingzhiРуководитель отдела логистики
Официальный профиль группыПробивка отверстий
Мы поставляем перфорированный лист и плиту для сит, ограждений, панелей и деталей по чертежам.
Схему отверстий и размеры подтверждаем после проверки марки, толщины и оснастки.
Чертёж и контроль
Передайте размер и шаг отверстий, открытую площадь, расстояние до края и требования к плоскостности.
Мы проверяем расположение отверстий, заусенцы, кромки и плоскостность по согласованному чертежу.
Тиснение
Мы поставляем лист с рельефным рисунком для заданных визуальных или функциональных требований к поверхности.
Рисунок согласуется после проверки марки, толщины и валков или оснастки; тиснение не определяет жаростойкость материала.
Чертёж и контроль
Передайте образец рисунка, размер листа, направление и требования к защите поверхности.
Мы проверяем согласованный рисунок, поверхность, размеры и защитную упаковку.
Команда Kongfang Metal Group
Поддержка обработки для вашего проекта
Xie Huakun руководит производственными операциями Kongfang Metal Group. Производственная команда помогает Hechuang преобразовать чертежи, допуски и требования к контролю в выполнимое предложение по обработке.
Xie HuakunДиректор завода
Официальный профиль группы