
Du matériau en stock aux pièces transformées
Nous fournissons tôles, plaques, bobines, feuillards et pièces sur plan avec découpe, formage, finition et emballage export. Les ressources du groupe et de nos partenaires répondent aux commandes courantes et aux projets plus importants après étude du plan.
Les plages dépendent de la nuance, de l’épaisseur et de la géométrie. Nous confirmons la combinaison nécessaire ; les travaux plus importants chez nos partenaires et la fabrication complexe nécessitent une étude du plan.
Pour 310Si2 et 309Si2, nous proposons découpe, formage et pièces de four sur plan. Le silicium élevé nécessite l’examen du plan et du mode opératoire de soudage, notamment des rayons de pliage et des déformations.
310Si2 · 309Si2Découpe à longueur
Transformez la bobine en tôles ou en plaques à la longueur demandée, avec les contrôles de planéité, de rive et de surface nécessaires à l’opération suivante.
Nous coupons à longueur les bobines laminées à froid de 0,25–8 mm d’épaisseur et les bobines laminées à chaud de 3–16 mm d’épaisseur. Les largeurs d’entrée vont jusqu’à 2 500 mm ; la combinaison exacte de largeur, longueur, planéité et surface est confirmée dans l’offre.
Détails du plan et des contrôles
Communiquez la nuance et la norme du matériau, l’épaisseur et la largeur de la bobine, la longueur de la tôle, la diagonale, la planéité, le cambrage, la protection de surface et les tolérances de bavures.
Convenez avant la transformation de la méthode de mesure et des limites d’acceptation applicables à la longueur, à la diagonale, à la planéité, au cambrage, à la protection de surface et aux bavures de coupe.
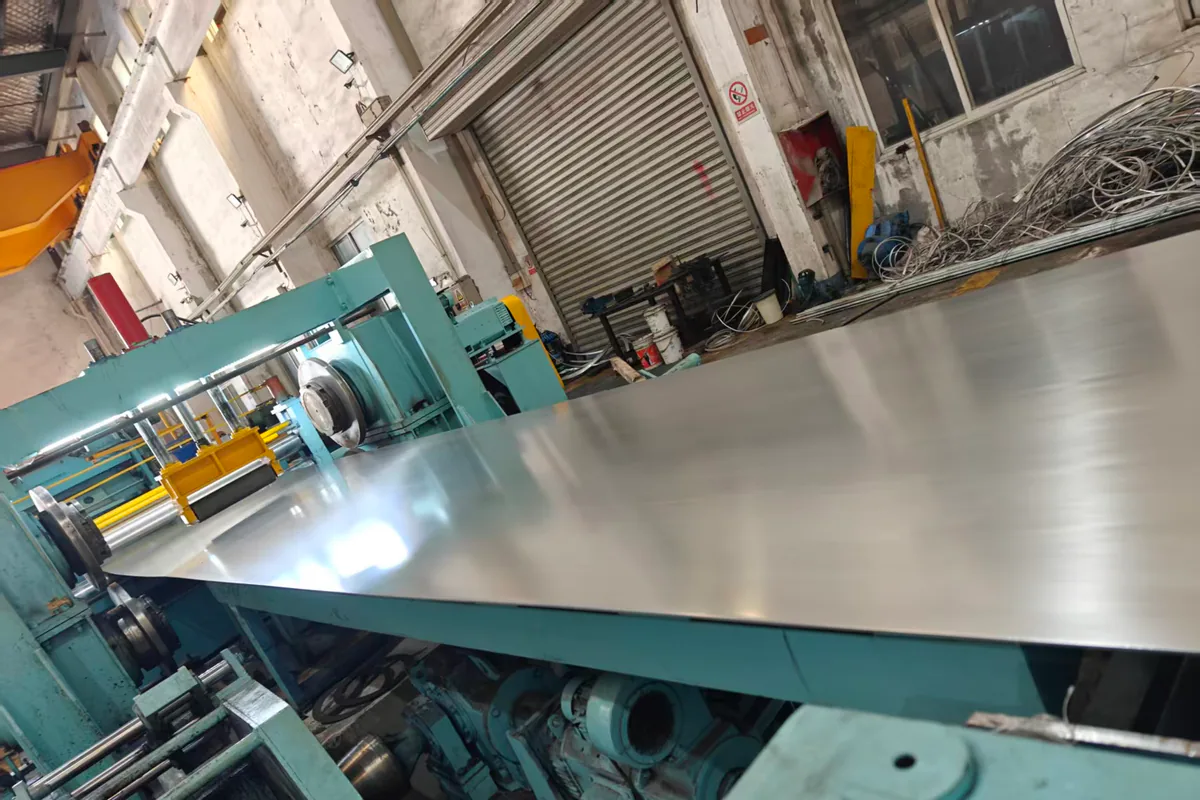
Refendage
Préparez des bobines ou des bandes plus étroites selon la largeur, la configuration de bobine et l’état des rives requis pour l’emboutissage, le formage ou la revente.
Nous refendons des bobines de 0,25 à 16 mm d’épaisseur et des bobines mères jusqu’à 2 500 mm de large ; les commandes de précision adaptées sont disponibles avec une tolérance de largeur refendue à partir de ±0,10 mm.
Détails du plan et des contrôles
Communiquez les données du matériau et de la bobine d’entrée, la largeur et la tolérance de la bande, les limites de bavures et de cambrage, le poids de bobine, les diamètres intérieur et extérieur ainsi que les exigences de surface.
Le contrôle peut consigner la largeur de bande, l’épaisseur, les bavures, le cambrage, le poids de bobine ainsi que les diamètres intérieur et extérieur, conformément au plan d’échantillonnage et d’acceptation convenu.
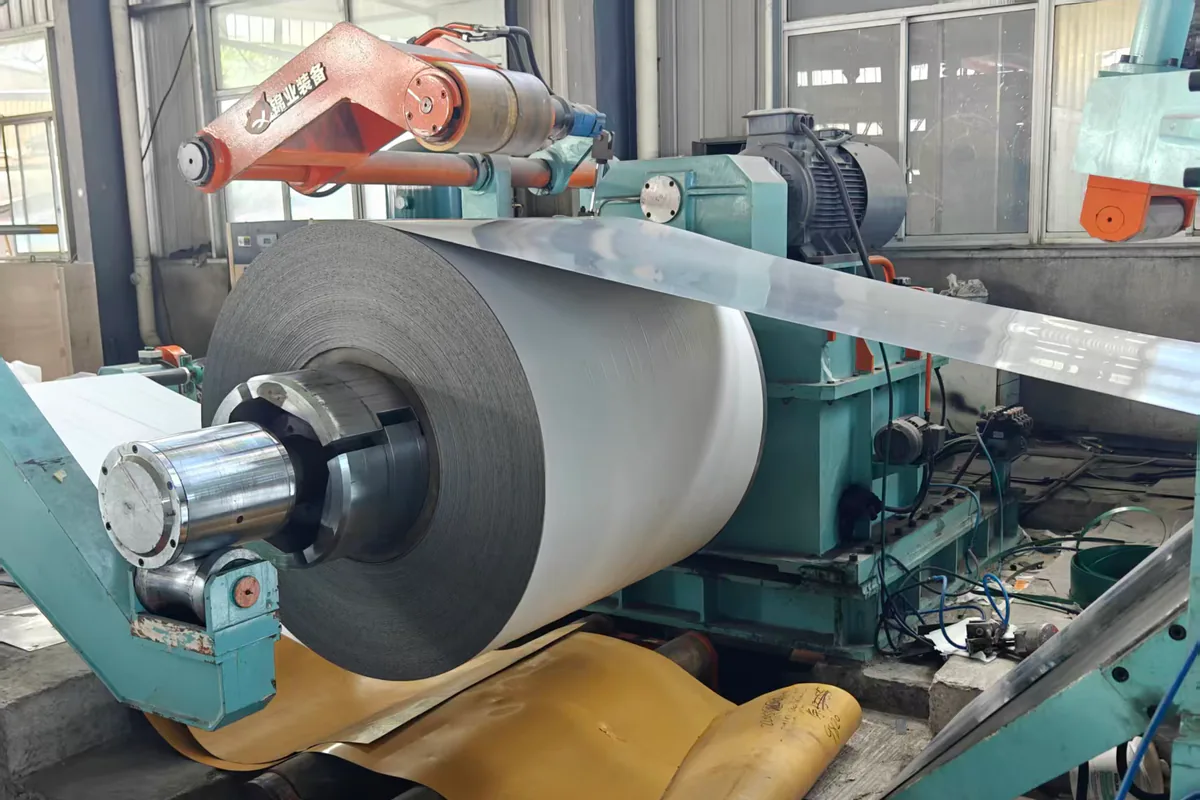
Découpe laser
Produisez des profils et des formes définis par plan lorsque la finesse de découpe, la répétabilité et la maîtrise de la zone de rive affectée thermiquement sont importantes.
Notre découpe laser courante couvre les tôles et plaques de 0,5–20 mm, jusqu’à 4 000 × 2 000 mm. Les pièces plus épaisses ou plus grandes peuvent être réalisées avec nos partenaires après étude du plan.
Détails du plan et des contrôles
Communiquez le plan contrôlé, le matériau et l’épaisseur, ainsi que la géométrie de la pièce, les tolérances dimensionnelles, la qualité des rives et toute surépaisseur d’usinage.
Définissez sur le plan les critères d’acceptation des dimensions, de la qualité des rives et de l’effet thermique. Pour les pièces adaptées, une découpe d’essai ou un rapport de contrôle du premier article peut précéder la quantité de production.
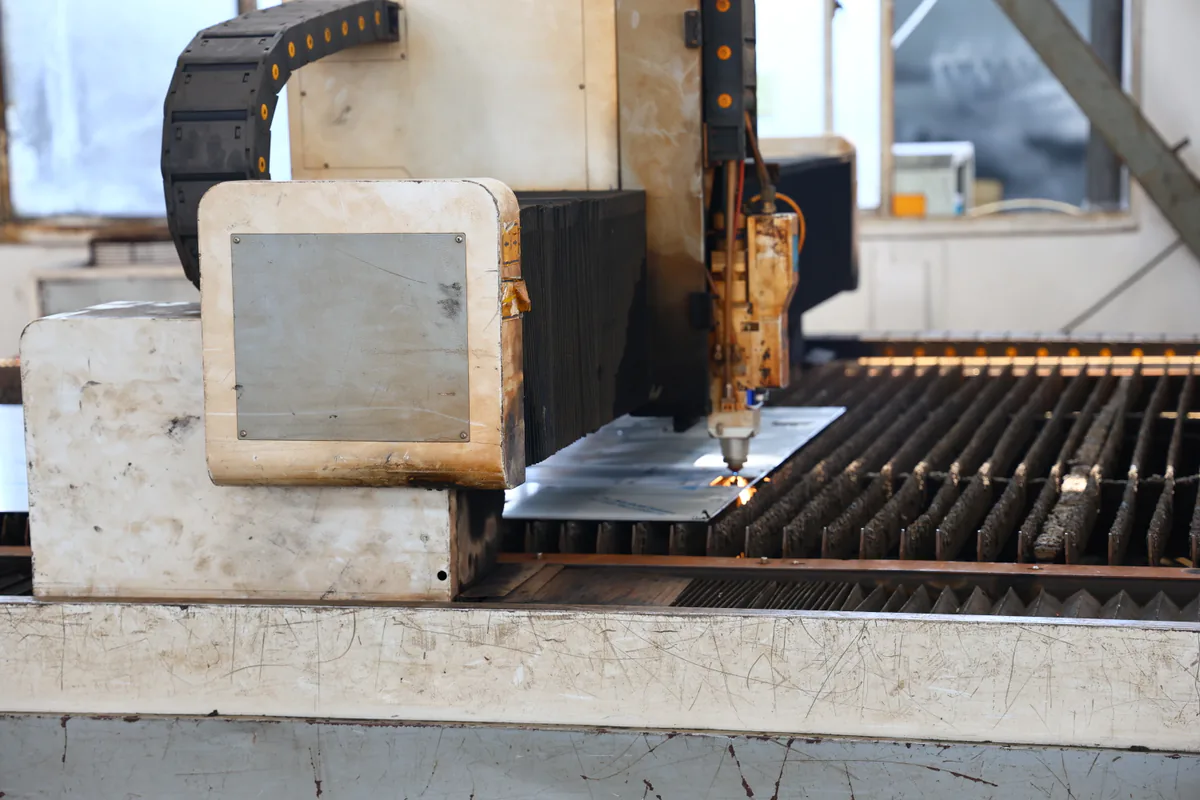
Découpe au jet d’eau
Découpez des profils épais, de grandes dimensions ou sensibles à la chaleur sans zone affectée thermiquement, tout en maîtrisant la dépouille et la qualité de la face découpée.
Nous découpons au jet d’eau des plaques inoxydables jusqu’à 150 mm d’épaisseur et 2 500 mm de large, avec une tolérance de découpe à partir de ±0,10 mm pour les combinaisons adaptées de matière, épaisseur et qualité de rive.
Détails du plan et des contrôles
Communiquez le plan contrôlé, le matériau, l’épaisseur, l’encombrement, les tolérances des formes, les limites de perçage initial et les exigences relatives à la face découpée.
La table maximale et l’épaisseur maximale peuvent correspondre à des configurations de machine différentes. Convenez de la manière dont seront vérifiés les dimensions, la dépouille, le perçage initial et la qualité de la face découpée pour la option retenue.
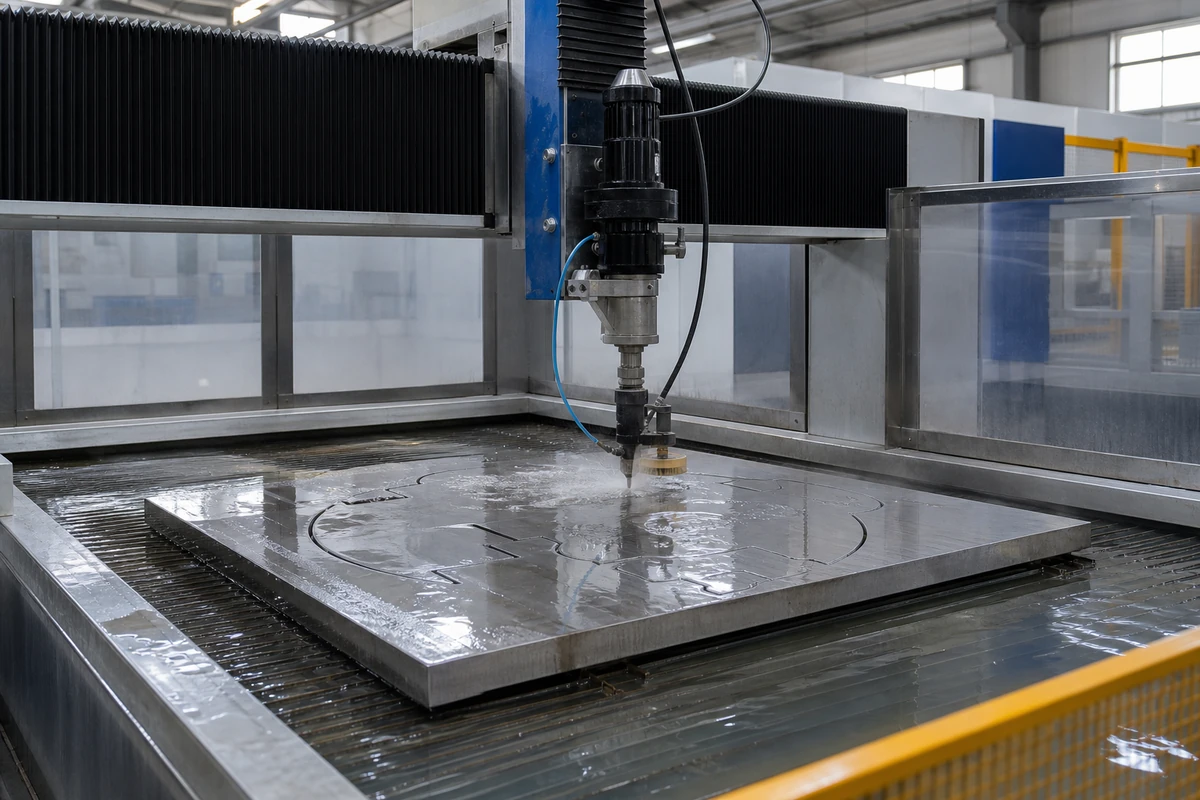
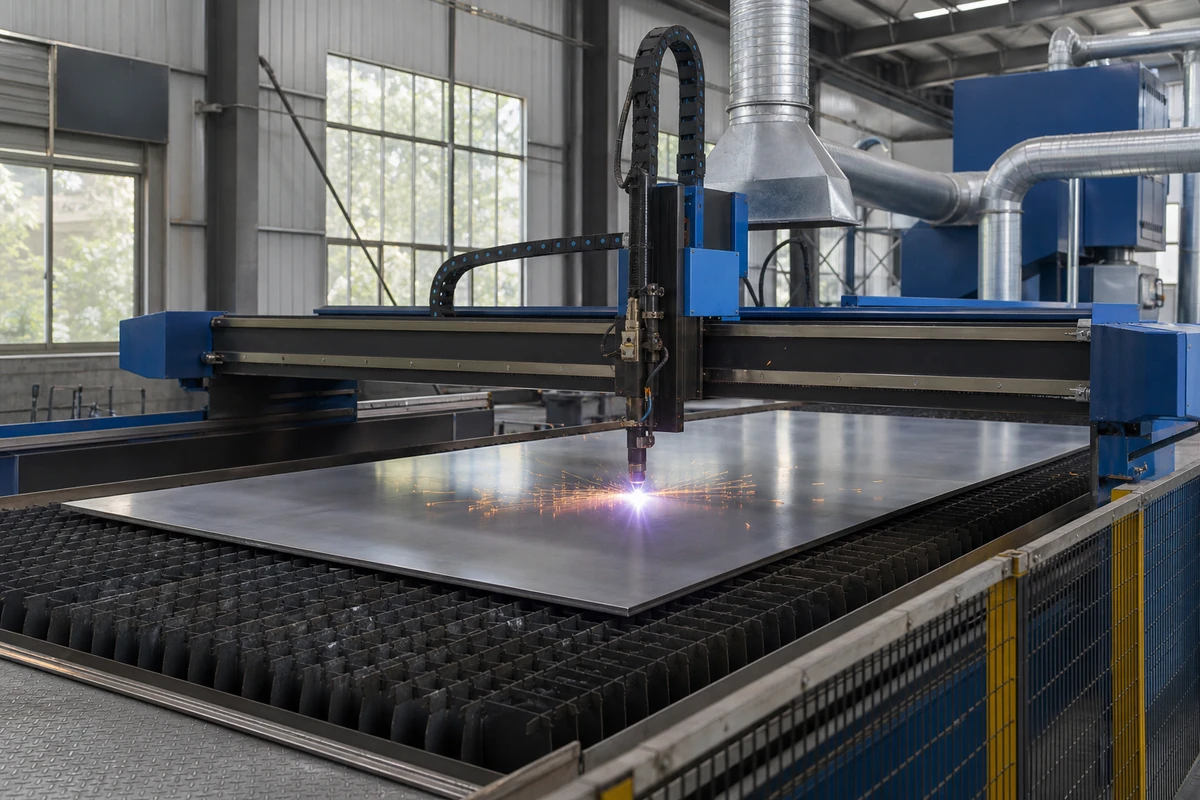
Découpe plasma
Préparez des ébauches de plaques et des profils prêts pour la production lorsque le plan définit la qualité de découpe thermique et la surépaisseur de finition.
Découpe plasma de production de l’acier inoxydable jusqu’à une épaisseur de perçage de 64 mm ; coupes de séparation jusqu’à 130 mm sous réserve d’étude. Tolérance dimensionnelle habituelle de ±1,0 mm.
Détails du plan et des contrôles
Communiquez le matériau, l’épaisseur et le plan avec la classe de qualité ISO 9013, l’écart d’angularité, les bavures, les tolérances des perçages et la surépaisseur de finition.
Utilisez le plan pour définir la classe de qualité ISO 9013, l’écart d’angularité, les scories, les perçages et les contrôles dimensionnels, y compris toute surépaisseur d’usinage après découpe.
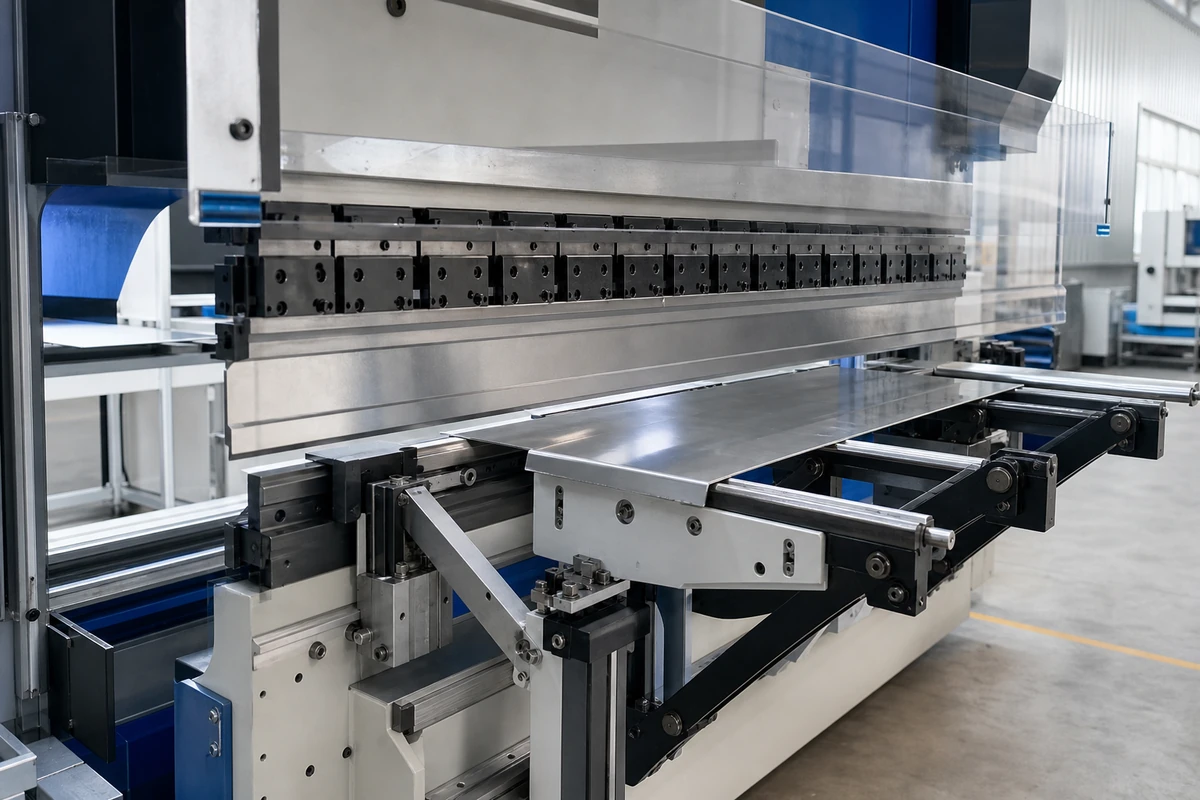
Pliage CNC
Formez des pièces longues ou comportant plusieurs plis selon les angles, rayons et dimensions d’interface requis.
Pliage CNC jusqu’à 12 000 mm selon l’équipement disponible, avec une tolérance angulaire de ±0,5° lorsque le matériau, la géométrie et l’outillage le permettent.
Détails du plan et des contrôles
Communiquez le plan, le matériau, le sens du grain, l’épaisseur, la longueur de pliage, le rayon intérieur, les tolérances angulaires, les limites de l’outillage et la quantité de pièces.
Convenez des contrôles des références, des angles, des rayons, des ailes et des interfaces. Pour les pièces longues ou réalisées en plusieurs étapes, un contrôle de la première pièce peut précéder la quantité restante.
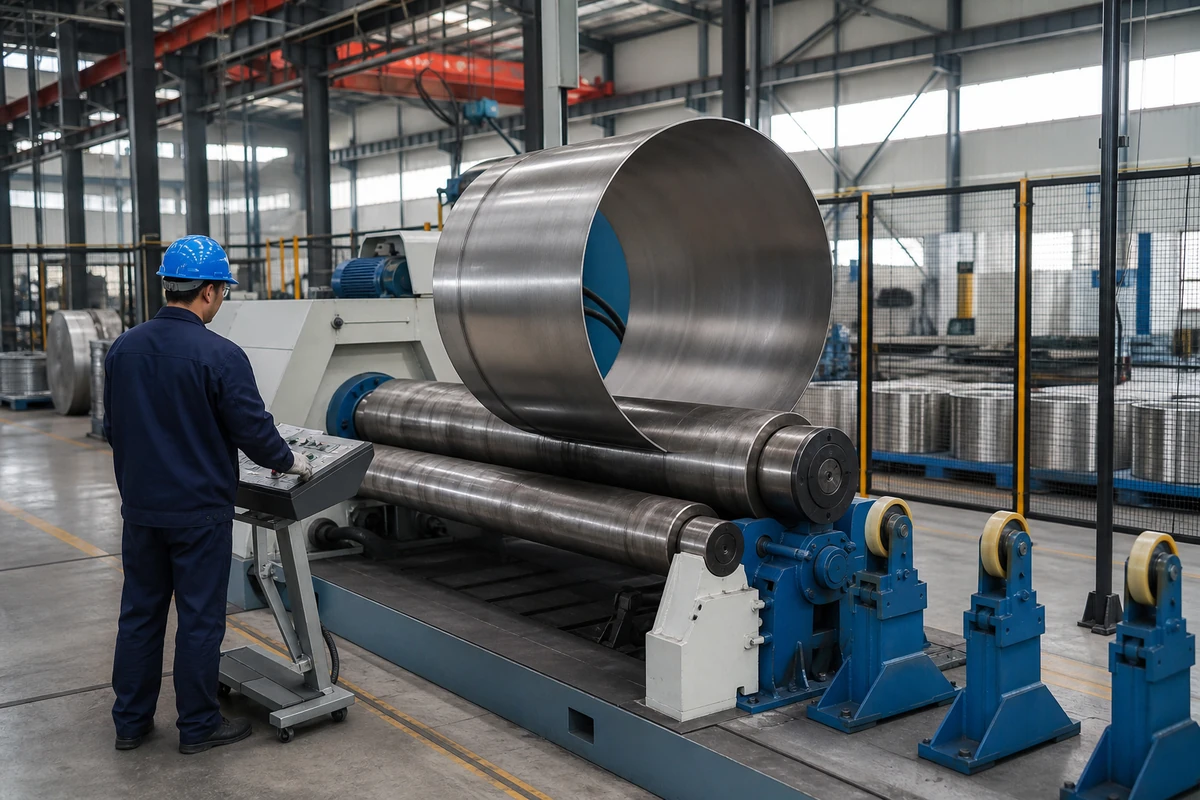
Roulage de plaques
Réalisez des enveloppes, des cylindres et des sections de plaques cintrées selon le diamètre cible, l’arc et le plan d’assemblage.
Nous roulons des plaques inoxydables jusqu’à 2 500 mm de large, y compris des plaques moyennes et fortes jusqu’à 150 mm d’épaisseur lorsque la matière et le plan le permettent ; le diamètre, la longueur d’arc et la circularité sont définis pour la configuration chiffrée.
Détails du plan et des contrôles
Communiquez le plan, le matériau, l’épaisseur, la largeur, le diamètre intérieur cible et sa tolérance, la longueur d’arc ainsi que les exigences de pré-cintrage et de soudage.
Convenez de la méthode de mesure du diamètre intérieur, de la circularité, des parties droites, des rives et de l’ajustage, ainsi que de l’étape de contrôle avant ou après soudage.
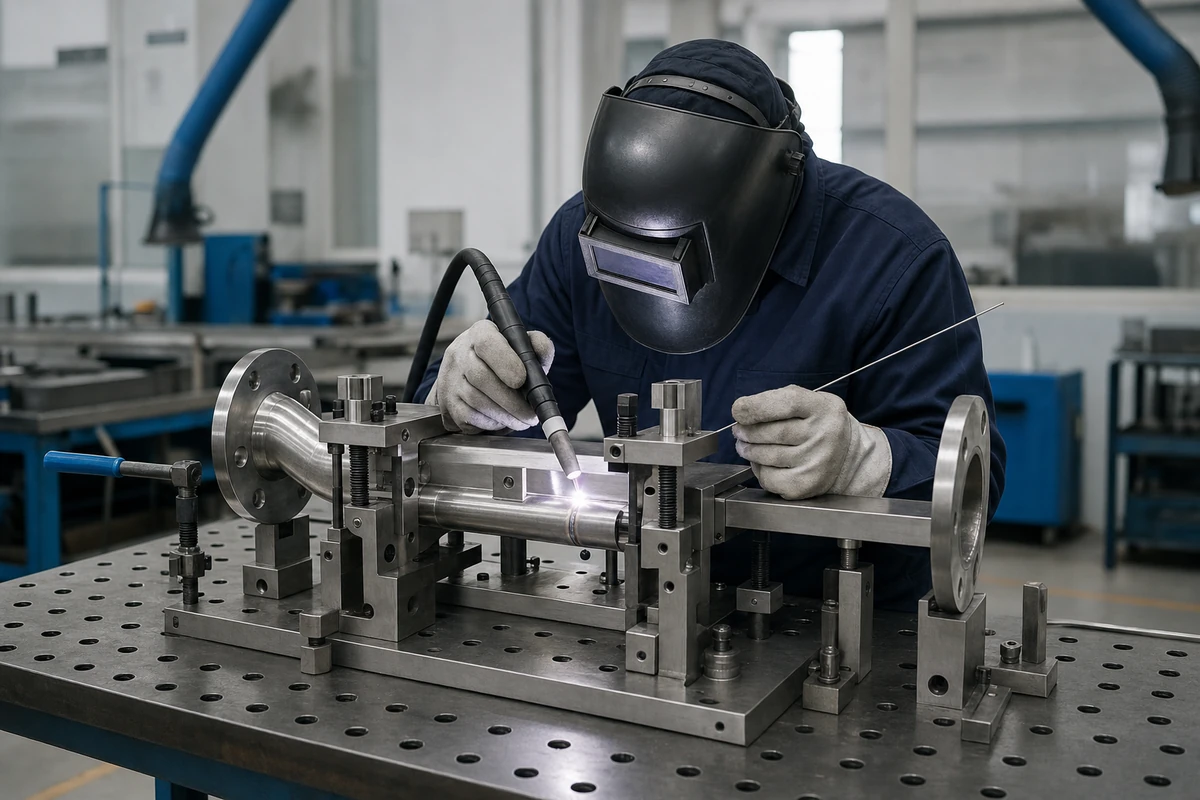
Soudage et fabrication
Coordonnez la préparation des matériaux et l’assemblage dans un périmètre de fabrication unique, avec une acceptation documentée des dimensions et des soudures.
Les procédés de soudage TIG, MIG, MAG, PAW et à chanfrein étroit peuvent être étudiés pour des fabrications en acier inoxydable de 0,4 à 150 mm, avec des tolérances dimensionnelles définies par le plan ou l’ISO 13920.
Détails du plan et des contrôles
Communiquez le matériau et le plan, le repérage des joints, les exigences WPS/PQR, le métal d’apport, l’énergie de soudage, les tolérances de déformation, la propreté et l’étendue du CND.
Définissez les WPS/PQR requis, les contrôles visuels et dimensionnels, le CND, les enregistrements de nettoyage ou de passivation et les points de libération ; indiquez séparément toute exigence de conformité applicable aux équipements sous pression.
Usinage CNC
Finissez les caractéristiques critiques, les références et les interfaces conformément au plan et à la méthode de mesure convenue.
L’usinage CNC de précision avec des tolérances fonctionnelles de ±0,005 mm peut être évalué pour les pièces adaptées ; les travaux courants sur des pièces en acier inoxydable sur mesure sont généralement chiffrés avec des tolérances de ±0,02–0,05 mm.
Détails du plan et des contrôles
Communiquez le plan contrôlé, le brut de départ, le système de références, la chaîne de cotes, l’accès des outils, la finition, l’étape de contrôle et la méthode de mesure.
Convenez des références, de la chaîne de cotes, des contrôles en cours de fabrication, de la méthode de mesure finale, de l’instrument et du format de rapport pour les caractéristiques déterminant l’acceptation.
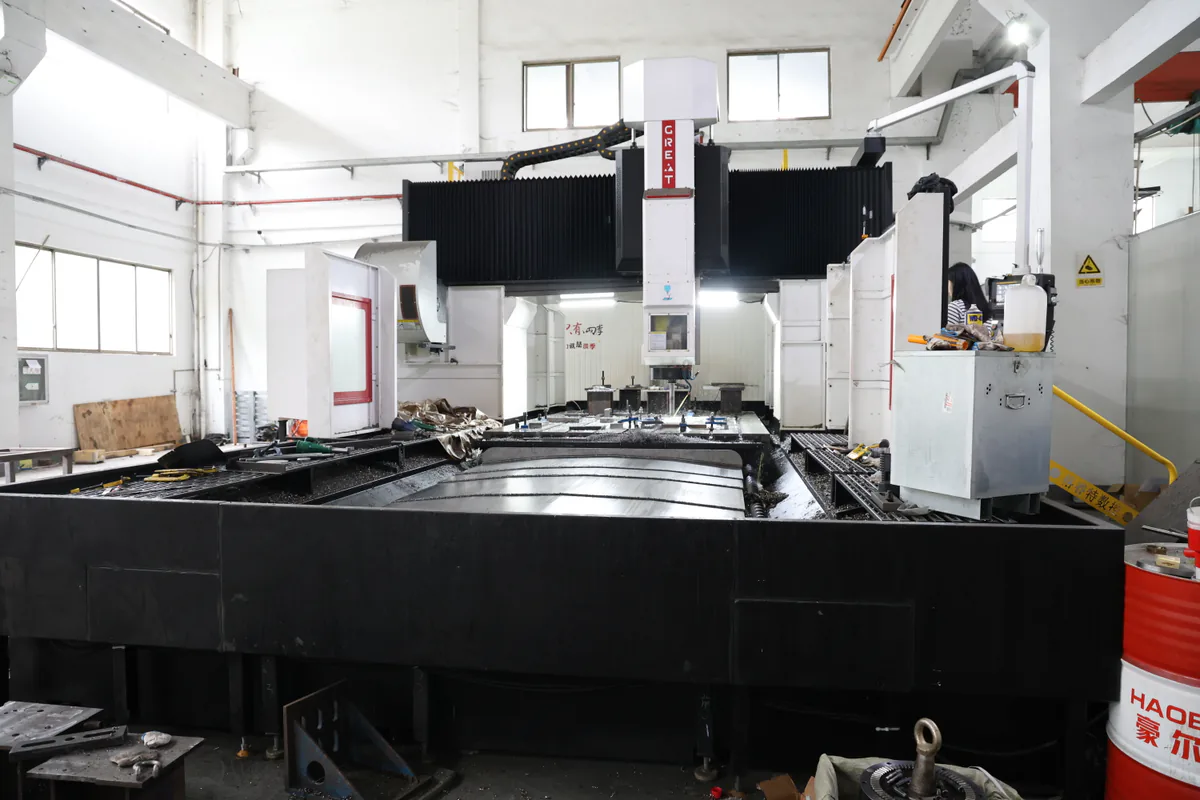
Finition de surface
Obtenez la finition visuelle, directionnelle ou définie par la rugosité requise pour le composant, l’opération suivante ou la présentation.
Les finitions 2B, BA/2R, No.4, HL et miroir/2P, ainsi que le décapage et la passivation, sont disponibles ; une rugosité pouvant atteindre Ra <0,10 μm peut être évaluée pour les travaux de précision adaptés.
Détails du plan et des contrôles
Précisez le matériau et la finition d’origine, la finition souhaitée, la tolérance de rugosité, le sens du grain, la brillance ou la couleur, l’échantillon de référence et le film protecteur.
Convenez de l’échantillon de référence et de la méthode de contrôle de la rugosité, du sens du grain, de la brillance, de la couleur, des emplacements de mesure, de la propreté et du film protecteur.
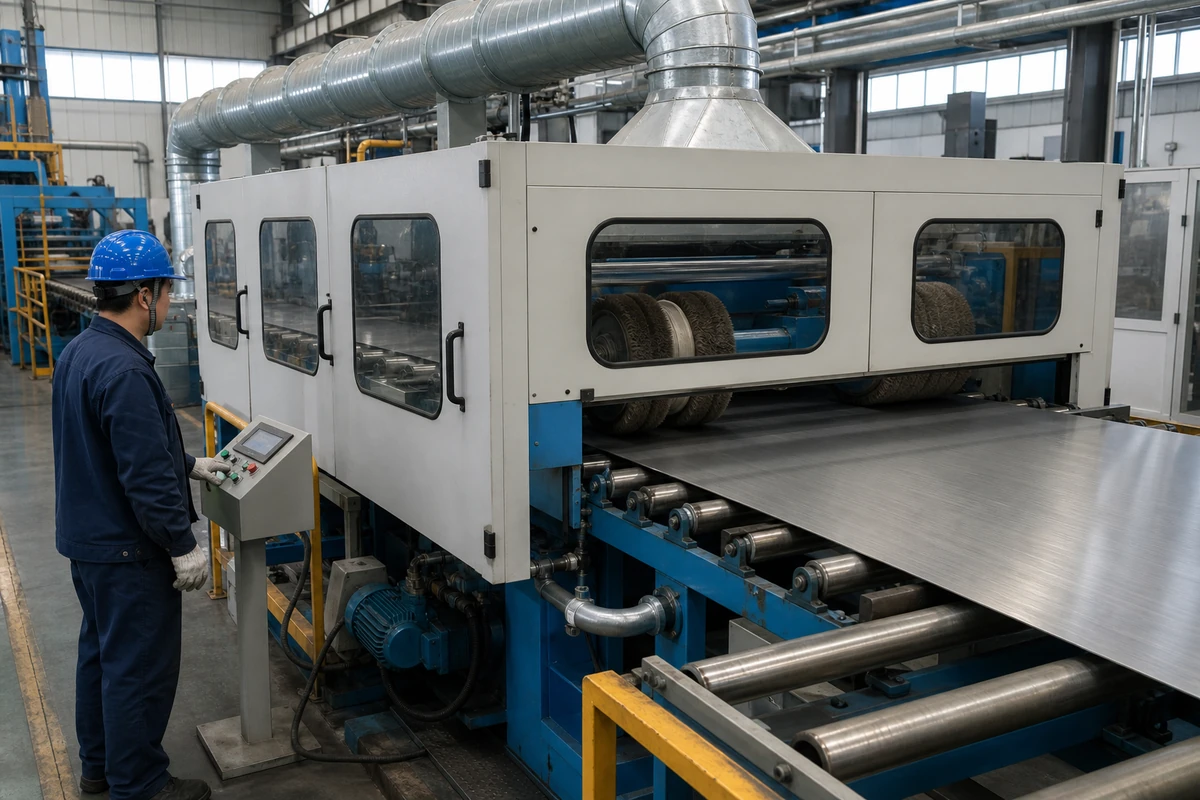
Emballage export
Protégez le matériau et les pièces fabriquées pendant la manutention, le transport maritime, le stockage et le déchargement à destination.
Un emballage adapté au transport maritime et des caisses sur mesure sont disponibles, avec des plans d’emballage, un marquage et une protection contre l’humidité définis pour l’expédition.
Détails du plan et des contrôles
Communiquez le matériau ou la nomenclature des pièces, le plan d’emballage si nécessaire, la destination, les limites du colis, les exigences de levage et de manutention par chariot élévateur, le marquage, la protection contre l’humidité et le plan de chargement.
Contrôlez les colis terminés afin de vérifier le marquage, le nombre d’articles, la protection, le poids du colis, les points de levage, les passages de fourches et le chargement du conteneur conformément au plan d’emballage convenu.
Équipe de Kongfang Metal Group
Un emballage conçu en fonction de l’expédition
Li Qingzhi dirige la logistique pour Kongfang Metal Group. L’équipe logistique accompagne les commandes Hechuang avec un emballage, une manutention, un marquage et un chargement adaptés à la destination et au mode d’expédition.
Li QingzhiResponsable logistique
Voir le profil officiel du groupePoinçonnage
Nous fournissons des tôles et plaques poinçonnées pour grilles, protections, panneaux et composants sur plan.
Les motifs de trous et dimensions sont confirmés après étude de la nuance, de l’épaisseur et de l’outillage.
Détails du plan et des contrôles
Envoyez diamètre, pas, surface ouverte, distance au bord et exigences de planéité.
Nous contrôlons la disposition des trous, les bavures, les bords et la planéité selon le plan convenu.
Embossage
Nous fournissons des tôles inox à motifs pour les exigences visuelles ou fonctionnelles de surface.
Les motifs dépendent de la nuance, de l’épaisseur et des rouleaux ou outils ; l’embossage ne détermine pas la tenue à haute température.
Détails du plan et des contrôles
Envoyez un échantillon du motif, les dimensions, le sens et la protection de surface souhaitée.
Nous contrôlons le motif, la surface, les dimensions et l’emballage protecteur convenus.
Équipe de Kongfang Metal Group
Assistance de transformation pour votre projet
Xie Huakun dirige les opérations de l’usine pour Kongfang Metal Group. L’équipe des opérations aide Hechuang à traduire les plans, les tolérances et les exigences d’inspection en une offre de transformation réalisable.
Xie HuakunResponsable d’usine
Voir le profil officiel du groupe