
Partez du 309S lorsque la conception et le retour d’exploitation existants le justifient. Évaluez le 310S lorsque sa teneur plus élevée en chrome et nickel est pertinente pour l’exposition réelle ou que le plan l’impose. Aucune nuance n’est une amélioration universelle : potentiel d’oxygène, soufre ou carburation, dépôts, cycles thermiques, charge et géométrie comptent aussi. Le 309S est UNS S30908 / EN 1.4833 ; le 310S est UNS S31008 / EN 1.4845.
Repères essentiels pour les acheteurs
- Identités vérifiées
- 309S : UNS S30908 / EN 1.4833 · 310S : UNS S31008 / EN 1.4845
- Chrome typique
- 309S : 22,3 % · 310S : 25,5 %
- Nickel typique
- 309S : 12,3 % · 310S : 19,1 %
- Quand présélectionner le 310S
- Lorsque sa teneur plus élevée en chrome et nickel répond au service
- Édition ISO en vigueur
- ISO 15510:2014 · confirmée en 2025
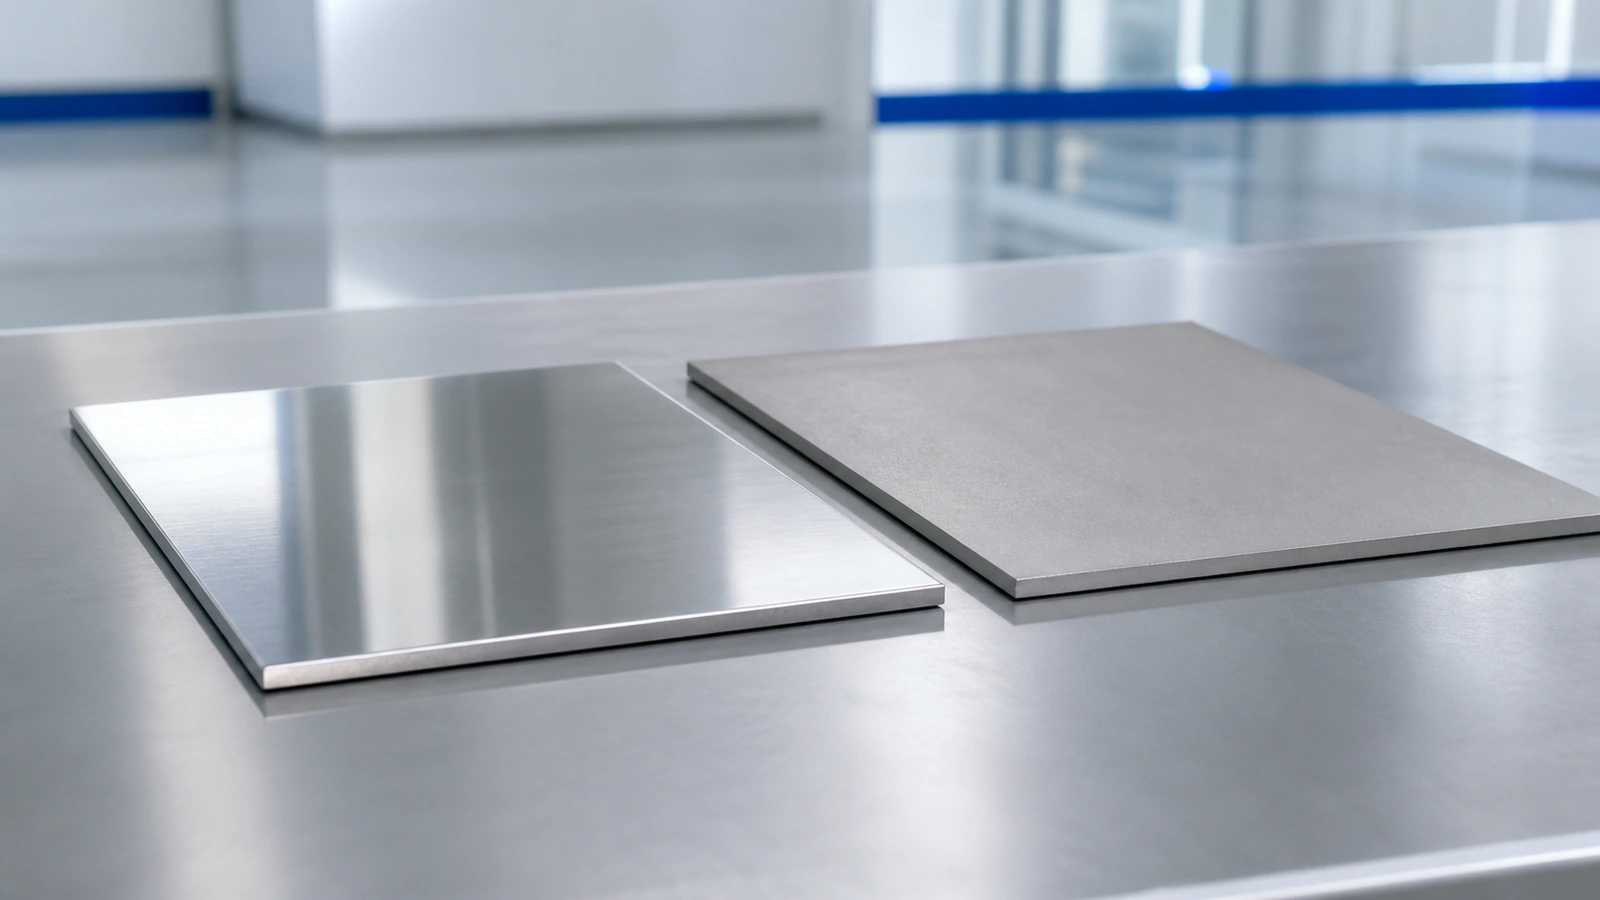
Synthèse de la sélection
Évaluez le 310S lorsque sa voie d’alliage à plus forte teneur en chrome et nickel est pertinente en air oxydant ou qu’une conception 310S est déjà établie. Conservez le 309S lorsque le composant spécifié et le retour d’exploitation ne justifient pas un changement de nuance. Passer au 310S ne résout pas à lui seul la sulfuration, la carburation, les dommages dus aux cycles thermiques ni le fluage sous charge.
Choisissez entre le 309S et le 310S en faisant correspondre une spécification matière approuvée au composant, et non en classant deux noms de nuances. Le 309S est le type 309S / UNS S30908 avec EN 1.4833, tandis que le 310S est le type 310S / UNS S31008 avec EN 1.4845. ISO 15510:2014 est l’édition en vigueur confirmée en 2025 ; ses métadonnées publiques n’établissent aucune relation particulière entre les désignations.
Produit / état : la comparaison porte principalement sur les formats de produits plats. Les compositions affichées sont des valeurs typiques, et non un tableau de spécifications fusionné ni le résultat d’un MTC propre à une coulée.
Applicabilité : utilisez le tableau pour structurer l’examen technique et la demande de prix. La nuance exacte, la norme produit et son édition, la forme, l’état, le bon de commande et le document de contrôle régissent l’acceptation.
Synthèse de la sélection et de l’achat du 309S et du 310S
Point de décision 309S 310S Action de l’acheteur Désignation du producteur Type 309S / UNS S30908 ; EN 1.4833 est une désignation associée. Type 310S / UNS S31008 ; EN 1.4845 est une désignation associée. Indiquez une nuance exacte et la norme produit applicable sur chaque ligne d’offre. Contexte de composition typique C 0,06, Cr 22,3, Ni 12,3 C 0,05, Cr 25,5, Ni 19,1 Considérez ces données comme un contexte de comparaison et non comme des limites commandées universelles. Formes de produits plats indiquées Bobine laminée à chaud, bobine laminée à froid et plaque quarto Bobine laminée à chaud, bobine laminée à froid et plaque quarto Confirmez les dimensions, l’état, le procédé de production, la quantité et le périmètre de contrôle pour la demande. Base de sélection Spécification S30908 approuvée, complétée par l’examen du service, du calcul et de la fabrication Spécification S31008 approuvée, complétée par l’examen du service, du calcul et de la fabrication Ne procédez à aucune substitution et ne promettez aucune performance sur le seul nom de la nuance.
Les valeurs typiques montrent une différence nette de conception de l’alliage : les teneurs en chrome et en nickel de la 310S sont supérieures à celles de la 309S. Cette différence est pertinente pour la présélection technique, mais elle ne permet pas à elle seule de décider pour un composant et ne constitue pas l’affirmation commerciale qu’une filière dure toujours plus longtemps. L’atmosphère, le cycle thermique, la section, la charge, le code de calcul, la fabrication et le contrôle peuvent modifier le résultat.
Une présélection plus rapide par le service
Commencez par quatre données : fonction du composant, plage réelle de température du métal, atmosphère et charge. Ajoutez ensuite la fréquence des cycles, les dépôts et l’épaisseur de section. Si le plan et le retour d’exploitation justifient déjà le 309S, il constitue le point de départ logique. Comparez le 310S lorsque sa teneur plus élevée en chrome et nickel compte pour l’exposition décrite, lorsque la conception le nomme ou lorsque la forme disponible modifie la fabrication. Une valeur de catalogue isolée ne décide pas du composant.
Exemple pédagogique : un écran léger en air principalement oxydant à température stable peut rester sur la voie 309S existante. Un support chargé près d’un brûleur, avec démarrages fréquents, impact de flamme et dépôts de cendres, demande une analyse distincte de la tenue à chaud, de la dilatation, de l’oxydation et des attaches.
Composition chimique et références de nuances
Distinguer les valeurs typiques des limites commandées
Les valeurs typiques de composition sont C 0,06, Cr 22,3 et Ni 12,3 pour la 309S/4833, et C 0,05, Cr 25,5 et Ni 19,1 pour la 310S/4845. Ces chiffres montrent que les deux produits reposent sur des stratégies d’alliage différentes. Ils ne doivent pas être reportés dans un bon de commande comme s’ils constituaient les tableaux complets des valeurs maximales et minimales de toutes les spécifications produit ASTM, EN, JIS ou autres.
Pour l’acceptation, utilisez les limites chimiques fixées par la norme et l’édition indiquées dans la commande. Comparez ensuite l’analyse de coulée figurant sur le MTC à ces limites. Si l’acheteur exige des limites de projet plus strictes, celles-ci doivent faire l’objet d’un examen technique, être réalisables dans le procédé de production retenu et figurer dans le bon de commande. La composition exacte de chaque coulée conforme n’est pas garantie par une valeur typique.
La teneur en carbone exige une formulation tout aussi rigoureuse. Les deux noms comportent S, mais
l’acheteur ne doit pas en déduire que leur composition complète est similaire. Les profils publiés
de chrome et de nickel diffèrent sensiblement. Inversement, les valeurs typiques plus élevées de
chrome et de nickel indiquées pour le 310S ne démontrent ni une aptitude universelle, ni une
contrainte admissible, ni un taux d’oxydation, ni une durée de vie du composant. Elles constituent
des éléments d’appréciation pour une évaluation technique.
Utiliser les comparaisons de désignations comme aide de correspondance
Le type 309S / UNS S30908 correspond à EN 1.4833, et le type 310S / UNS S31008 à EN 1.4845. ISO 15510:2014 est l’édition en vigueur confirmée en 2025. Les métadonnées du catalogue établissent uniquement l’édition en vigueur et le champ d’application du résumé ; elles n’établissent aucune ligne particulière de désignation ou d’équivalence.
Ces correspondances aident l’acheteur à reconnaître la désignation visée par un plan ou un certificat. Elles ne signifient pas que tous les produits relevant de normes voisines présentent une composition, des propriétés, un état, des tolérances, des essais ou des dimensions admissibles identiques. La comparaison de désignations entre normes est un exercice de dénomination maîtrisé ; l’équivalence pour une commande exige l’examen des normes réelles et de la base de calcul.
Rédigez la description d’achat selon le référentiel qui régit le projet. Si le calcul prévoit le ASTM Type 309S, indiquez la norme produit ASTM applicable et son édition au lieu de la remplacer par « équivalent 1.4833 ». Si le calcul prévoit EN 1.4845, indiquez la désignation matière EN et la norme produit exigée par le projet. D’autres identifiants peuvent figurer dans une note pour faciliter l’examen de l’offre, mais la spécification applicable doit rester sans ambiguïté.
Le contrôle à réception doit vérifier la cohérence du bon de commande, du marquage matière et du MTC. Un MTC portant une désignation incorrecte n’est pas régularisé par une note commerciale affirmant que les nuances sont similaires. Suspendez la libération, retracez la spécification proposée et obtenez une décision documentée avant la découpe ou la fabrication.
Température, atmosphère et cycles
L’examen du service commence par la température du métal au cours du temps. Consignez la température normale de fonctionnement, les valeurs maximales et perturbées, la durée de maintien au maximum, les vitesses de montée et de refroidissement, les arrêts programmés et les chocs thermiques imprévus. Indiquez si le composant reste continuellement chaud, s’il est chauffé par intermittence ou s’il est soumis à un gradient prononcé. Un panneau de paroi de four, un plateau, un déflecteur, un élément de brûleur et un doigt de gant peuvent subir des charges et températures différentes, même lorsqu’ils sont installés dans le même système.
Ces nuances sont utilisées pour des équipements de four, des caisses de recuit, des doigts de gant, des plaques déflectrices et des pots à sel ; le 310S est également employé dans des équipements de fours industriels, des paniers de traitement thermique, des échangeurs de chaleur et des chaudières. Il s’agit d’exemples d’application et non de la confirmation qu’un composant proposé est approuvé ou que ses performances sont garanties.
La composition des gaz peut être déterminante dans la comparaison. Identifiez les conditions oxydantes ou réductrices, le potentiel d’oxygène, l’activité du carbone, les composés soufrés, l’azote, la vapeur d’eau et les produits de combustion. Ajoutez les cendres, les sels, les fondants, les entraînements du procédé et les dépôts. Une indication de résistance à l’oxydation dans l’air ne peut pas être appliquée sans modification à une surface pauvre en oxygène, carburante, contenant du soufre ou couverte de dépôts.
Les cycles sont importants, car la croissance répétée de l’oxyde ainsi que la dilatation et la contraction thermiques peuvent entraîner un écaillage, une déformation ou une fatigue. Indiquez la fréquence et l’amplitude des cycles plutôt que la seule mention « service intermittent ». Décrivez les démarrages, les arrêts, les ouvertures de portes, les trempes ou refroidissements rapides et tout impact local de flamme. Si le régime de service a changé depuis la conception du composant initial, joignez le nouvel historique d’exploitation à l’examen du remplacement.
Ajoutez les données mécaniques et géométriques : charge permanente, pression, espacement des supports, épaisseur de paroi ou de plaque, emplacement des soudures, bridage, flèche admissible et surépaisseur de corrosion. À température élevée, la résistance au fluage ou les déplacements thermiques peuvent dimensionner le composant. L’identité de la nuance et la composition typique ne fournissent ni les contraintes admissibles du code, ni une prévision de la durée de vie du composant.
Ne transformez pas une indication du producteur telle que « utilisation optimale jusqu’à » en une limite universelle de température. Cette recommandation dépend de la spécification produit et de l’environnement indiqués. La décision du projet doit tenir compte de l’atmosphère réelle, de la charge, de la section, de la durée, des cycles et des règles de calcul. Lorsque des données critiques manquent, ouvrez une demande technique ou prévoyez des essais représentatifs ; ne formulez pas une promesse accrocheuse.
Fabrication et soudage
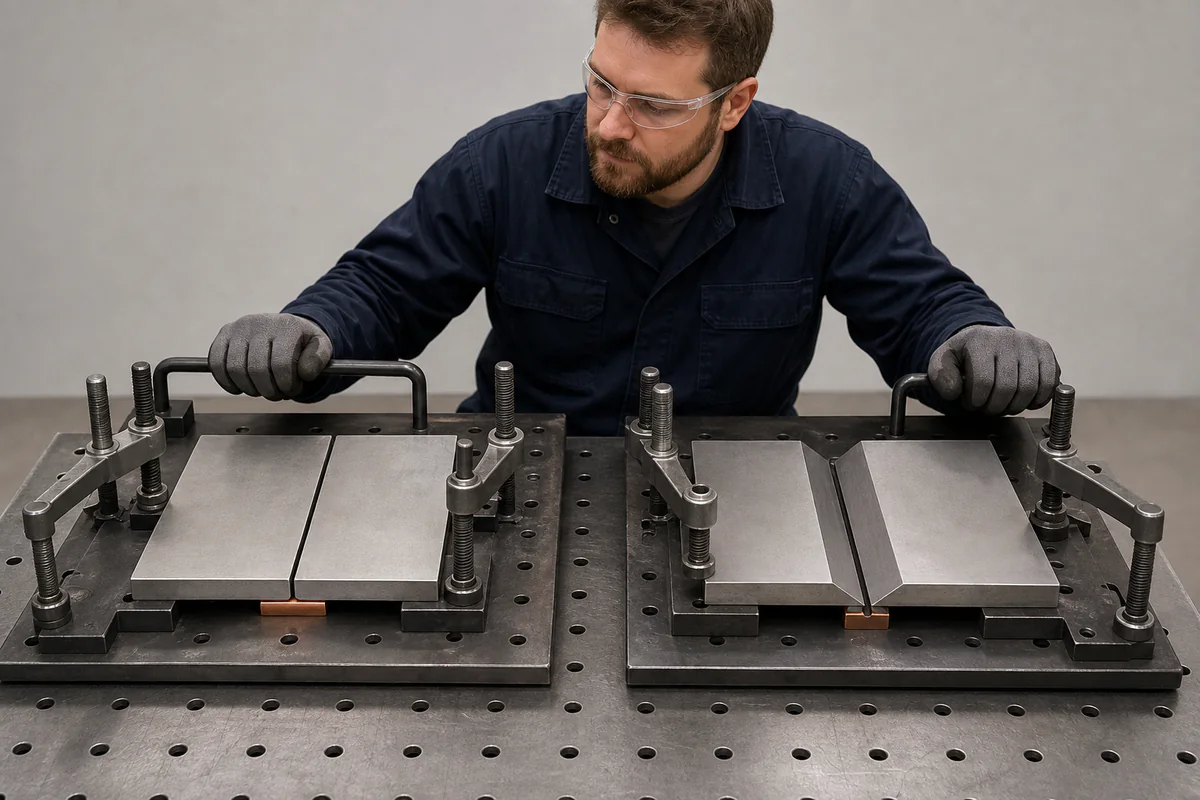
Le 309S et le 310S relèvent tous deux de nuances austénitiques ; le plan de fabrication doit donc tenir compte de la dilatation thermique, de la conductivité thermique relativement faible et des déformations dues au soudage. Cette famille métallurgique commune ne signifie pas qu’un WPS couvre automatiquement les deux nuances. Le fabricant doit confronter la plage qualifiée des métaux de base, la forme du produit, l’épaisseur, le procédé, le joint, le consommable et les paramètres thermiques au matériau effectivement commandé.
Pour le 310S, les recommandations générales de soudage prévoient l’emploi d’électrodes 310S pour le soudage par fusion. Aucune règle aussi sommaire relative au métal d’apport ne s’applique au 309S. Le projet doit donc désigner ou approuver le consommable et le WPS applicables, au lieu d’utiliser une instruction commune « acier inoxydable résistant à la chaleur ».
Préservez l’identité de la nuance et de la coulée pendant la découpe et le formage. Si une PMI est prévue, elle complète le rapprochement avec le marquage et le MTC, sans remplacer le MTC ni la traçabilité de la coulée.
Évitez toute contamination de la surface inoxydable par de l’acier au carbone en maîtrisant les outils, les tables et la manutention. Précisez l’élimination des contaminations d’atelier et l’état final de surface requis. Si l’élimination des couleurs de revenu ou un traitement après fabrication est exigé, rattachez-le au mode opératoire approuvé et au contrôle final, sans présumer qu’il est inclus dans le nom de la nuance.
Toute proposition de passage du 309S au 310S — ou inversement — doit rouvrir l’examen de fabrication. Confirmez le comportement au pliage dans l’état fourni, la couverture du WPS, le consommable, les déformations, le contrôle et le service. Consignez l’approbation avant la fabrication afin que la fiche suiveuse d’atelier, le marquage et les documents finaux suivent tous la même filière.
Formes de fourniture et contrôle
Les bobines laminées à chaud, les bobines laminées à froid et les plaques quarto constituent des formes pertinentes de ces familles de produits. Elles ne prouvent toutefois pas qu’une épaisseur, une largeur, une longueur, une finition, une origine de production ou une quantité donnée soit actuellement disponible. Indiquez ces données dans votre demande de prix afin que nous confirmions la forme de fourniture disponible et toute exception.
Définissez précisément les exigences relatives aux produits plats : épaisseur, largeur, longueur ou poids de bobine, diamètre intérieur/extérieur de la bobine le cas échéant, état des rives, finition de surface, planéité, cintrage et tolérances. Si des pièces découpées sur mesure sont nécessaires, préparez le plan maîtrisé et son indice, indiquez la méthode de découpe et les tolérances des pièces finies, puis précisez le marquage et la gestion des chutes. Une tolérance de plaque de production ne devient pas automatiquement une tolérance de pièce fabriquée.
Si le composant emploie un tuyau, un tube, une barre, une pièce forgée ou un raccord, sélectionnez la norme produit correspondant à cette forme. Ces articles ne sont pas certifiés selon une page consacrée aux produits plats au seul motif que le nom de la nuance paraît similaire. Confirmez la disponibilité de la nuance, le procédé de fabrication, le traitement thermique, les dimensions et les essais requis par la spécification applicable.
Définissez le dossier de contrôle dès la demande de prix. Selon la conception et la norme produit, il peut comprendre le type de document d’inspection, l’analyse de coulée, les résultats mécaniques, les rapports dimensionnel et de surface, la PMI, les CND ainsi que les points de convocation ou d’arrêt. Fixez l’intervention de la tierce partie et le délai de préavis avant la fabrication.
À réception, faites correspondre le marquage et le numéro de coulée au MTC et au bon de commande. Vérifiez la désignation, la norme et l’édition, la forme, les dimensions, l’état et les résultats consignés. Séparez chaque coulée et chaque filière dans le registre de réception. Si une exception a été approuvée, conservez la décision technique avec la commande au lieu de vous fier à une formule abrégée dans un courriel.
Aucun article ne peut confirmer un stock, réserver une matière ou prouver qu’un contrôle a été effectué pour une demande. La disponibilité et l’état des essais doivent ressortir de l’offre, de la commande et des documents réels. Cette distinction empêche que des preuves générales relatives au produit soient présentées comme un historique client fabriqué.
Choisissez et chiffrez la nuance
Quand choisir une filière
- Reconstituer le service. Consignez l’atmosphère réelle, les dépôts, les températures normales et maximales du métal, les cycles, la charge, les supports, les déformations et les dommages observés.
- Confirmer la base de calcul. Identifiez le code applicable, les contraintes admissibles, l’indice du plan, la surépaisseur de corrosion et l’autorité d’approbation.
- Comparer les spécifications matière. Examinez les limites de composition et les propriétés des S30908 et S31008 dans les normes produit applicables, et pas seulement les valeurs typiques du producteur.
- Vérifier la faisabilité du produit. Confirmez la forme, les dimensions, l’état, le procédé de production, la quantité, les contrôles dimensionnels et le dossier documentaire requis.
- Valider la fabrication. Vérifiez pour chaque candidat le formage, la couverture WPS/PQR, le métal d’apport, les paramètres thermiques, le nettoyage, la maîtrise des déformations et les CND.
- Émettre des variantes maîtrisées. Chiffrez séparément le 309S et le 310S, avec leurs normes, hypothèses, exceptions et bases de livraison exactes.
- Approuver et assurer la traçabilité. Le service technique sélectionne ou approuve une filière par écrit ; les achats la reportent dans la commande ; le contrôle à réception examine les marquages et les MTC avant libération.
Ce processus rend les incertitudes visibles et laisse la décision matière à l’autorité technique désignée. Si les données de service ne peuvent pas être vérifiées, le service technique peut définir des contrôles, prélèvements ou essais supplémentaires avant d’approuver la nuance.
Liste de contrôle de la demande de prix
Informations à inclure dans la demande
- Désignations, norme produit et édition, forme, dimensions et quantité de chaque option chiffrée.
- Température du métal, atmosphère, cycles, charge et exigences du plan qui déterminent la comparaison.
- État de livraison, documents de contrôle, points de présence et calendrier de contrôle par étapes pour comparer les offres.
- les critères d’approbation des variantes et la personne ou fonction habilitée à approuver une modification.
Utilisez la page de référence principale sur le 310S pour consulter les désignations et les données produit du 310S, et la page des plaques 310S pour préparer la commande de produits plats. Envoyez les dimensions et exigences via le formulaire complet de demande de prix ; vous pouvez y joindre des plans et spécifications si nécessaire. L’objectif est d’obtenir des offres claires et comparables, et non une substitution rapide et ambiguë.
Conclusion
Le 309S et le 310S sont deux filières distinctes d’aciers inoxydables austénitiques résistants à la chaleur. Les informations actuelles des producteurs identifient UNS S30908 et S31008, montrent des profils typiques de chrome et de nickel différents et indiquent des bobines laminées à chaud, des bobines laminées à froid et des plaques quarto pour les deux familles de produits. Ces éléments étayent la comparaison ; ils n’établissent ni équivalence, ni performance universelle.
Un choix justifiable relie l’identité de la nuance à l’atmosphère, au cycle de température, à la charge, à la section, à la fabrication, à la forme de fourniture et au contrôle. Indiquez la norme applicable et son édition, maintenez les désignations d’autres normes dans leur contexte, obtenez une approbation écrite des substitutions et vérifiez la coulée livrée par rapport au bon de commande. Cette méthode aboutit à une décision technique et d’achat exploitable, sans inventer une promesse de température, de durée de vie ou d’historique de projet.
Questions fréquentes
Le 309S et le 310S sont-ils interchangeables ?
Non. Il s’agit de spécifications de nuances distinctes, avec des identifiants et des profils de composition publiés par les producteurs qui diffèrent. Toute substitution doit être examinée au regard de la norme produit, du service, de la fabrication, des dimensions et des exigences de contrôle.
Quels sont les identifiants UNS courants du 309S et du 310S ?
Le 309S correspond à UNS S30908 et le 310S à UNS S31008. Dans la description d’achat, associez l’identifiant à la norme produit applicable et à son édition.
Quelles désignations EN vérifier pour comparer 309S et 310S ?
EN 1.4833 est associé à 309S / UNS S30908 et EN 1.4845 à 310S / UNS S31008. Précisez la désignation et la norme produit requises, puis vérifiez composition, état et essais proposés ; les noms ne créent pas d’équivalence automatique entre normes.
Le 310S est-il toujours la meilleure nuance à haute température ?
Non. La décision dépend de l’atmosphère, du profil de température, des cycles, de la charge, de la géométrie, du procédé de fabrication, du code de calcul et de la norme produit approuvée. Une indication de température du producteur ne constitue pas une garantie pour le composant.
Le même mode opératoire de soudage peut-il être utilisé pour les deux nuances ?
Ne le présumez pas. Examinez l’identité du métal de base, l’épaisseur, le joint, le métal d’apport, l’apport thermique, le nettoyage, le service et le WPS qualifié pour la nuance et le composant concernés.
Quelles informations permettent de comparer des offres de 309S et de 310S ?
Transmettez la désignation et la norme exactes, la forme, les dimensions, la quantité, l’atmosphère et le cycle de service, le périmètre de fabrication, de contrôle et du MTC, la destination et la date de livraison.
Sources techniques
Les références concernent le matériau EN, la forme et l’état décrits. Elles ne certifient pas une livraison particulière ; la commande et le certificat identifient le matériau fourni.
Préparez votre demande
Consultez les pages correspondant à la nuance et au produit, puis transmettez à l’équipe commerciale la désignation exacte, la norme demandée, la forme, les dimensions, la quantité, la transformation et le périmètre d’inspection.