
Parta de 309S cuando el diseño y el historial de servicio existentes lo respalden. Evalúe 310S cuando su mayor contenido de cromo y níquel sea relevante para la exposición real o cuando el plano lo especifique. Ninguno es una mejora universal: el potencial de oxígeno, el azufre o la carburización, los depósitos, los ciclos térmicos, la carga y la geometría también deciden. 309S es UNS S30908 / EN 1.4833; 310S es UNS S31008 / EN 1.4845.
Datos rápidos para compradores
- Identidades verificadas
- 309S: UNS S30908 / EN 1.4833 · 310S: UNS S31008 / EN 1.4845
- Cromo típico
- 309S: 22,3 % · 310S: 25,5 %
- Níquel típico
- 309S: 12,3 % · 310S: 19,1 %
- Cuándo incluir 310S
- Cuando su mayor contenido de cromo y níquel sea relevante para el servicio
- Edición ISO vigente
- ISO 15510:2014 · confirmada en 2025
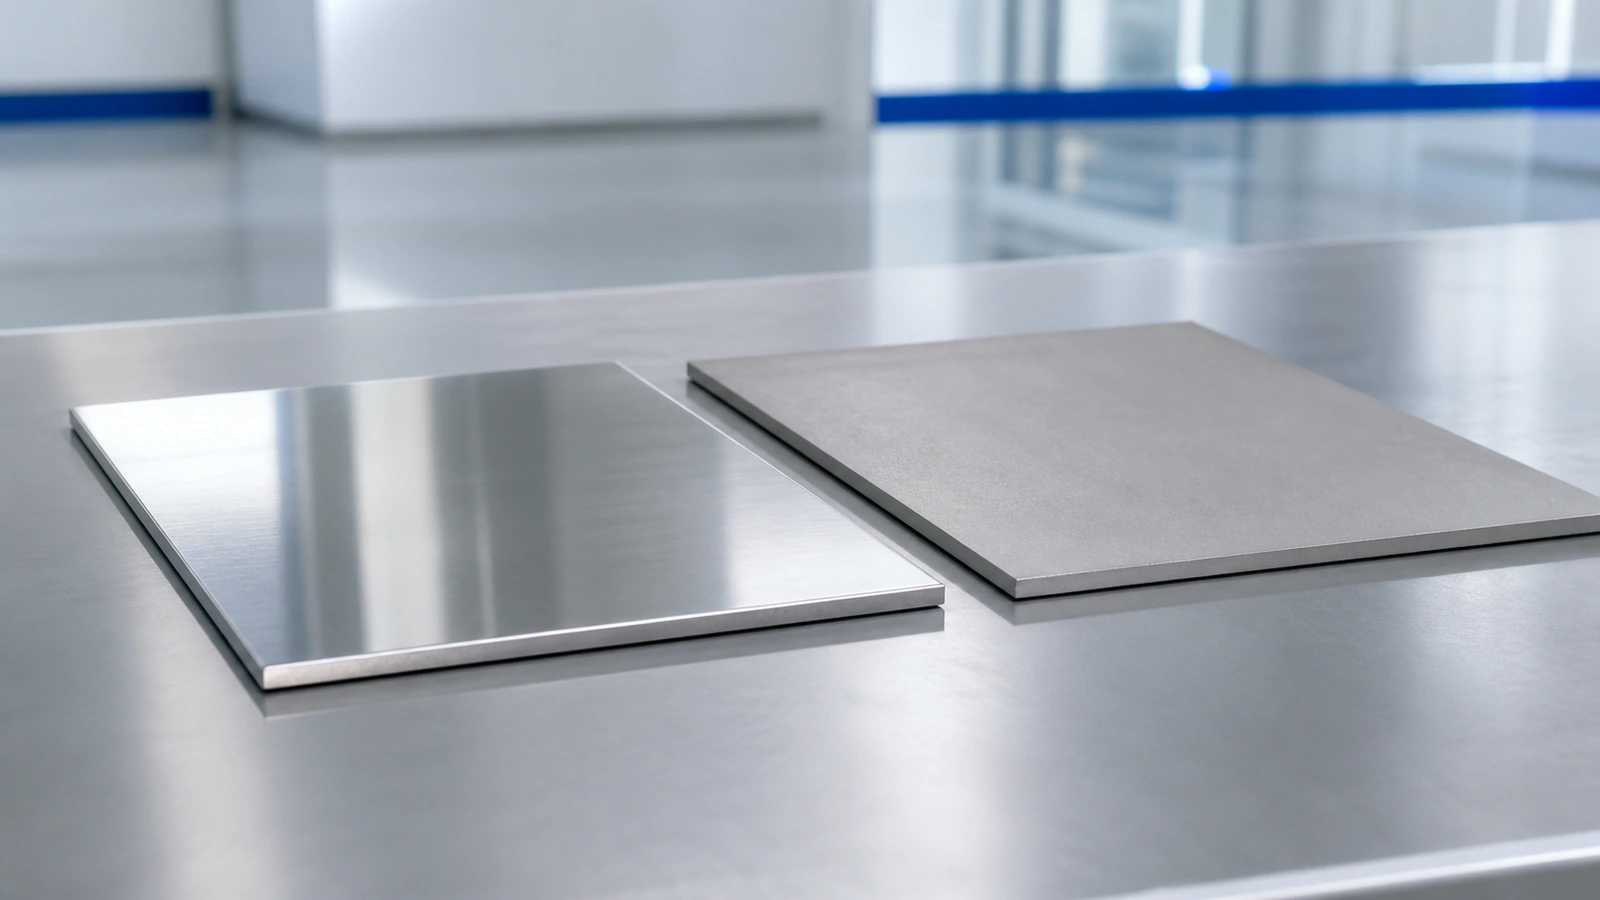
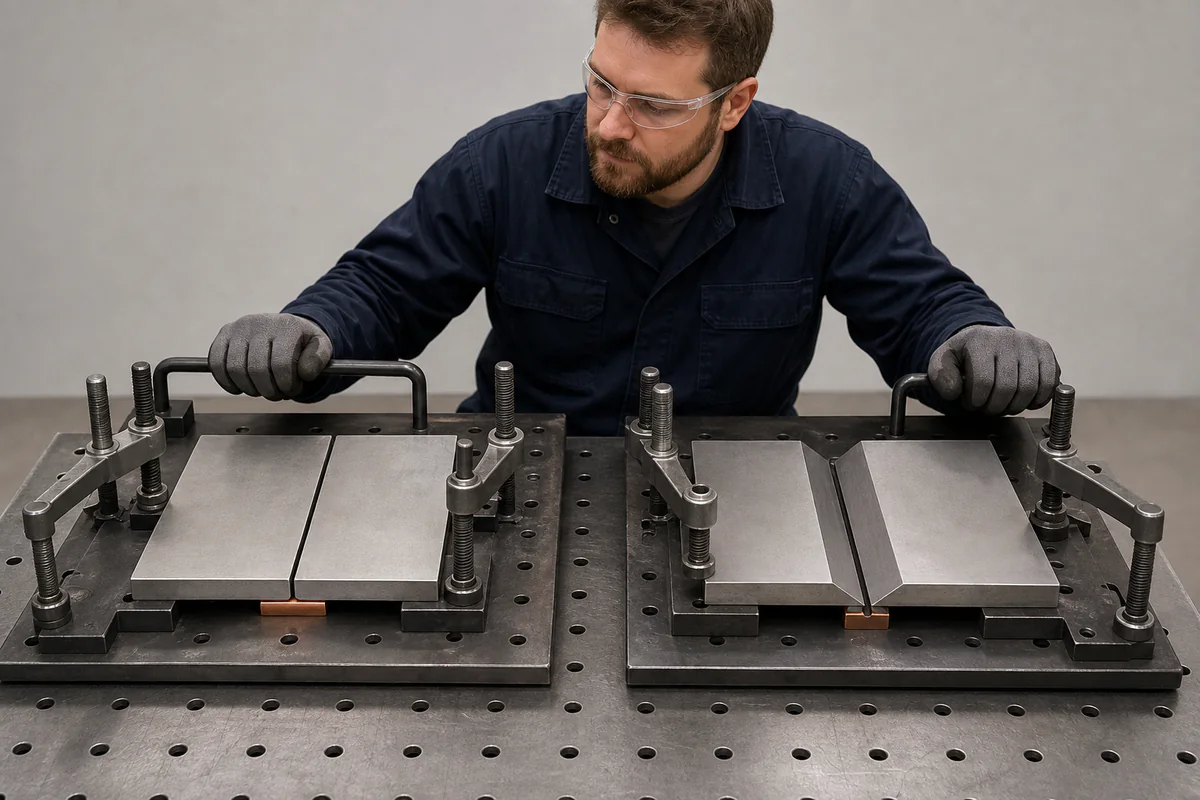
Resumen de selección
Evalúe 310S cuando su diseño de aleación con más cromo y níquel sea pertinente para servicio en aire oxidante o para un diseño 310S ya establecido. Mantenga 309S cuando el componente especificado y su historial de operación no justifiquen cambiar de grado. Pasar a 310S no resuelve por sí solo la sulfuración, carburación, daño por ciclos térmicos ni fluencia bajo carga.
Elija entre 309S y 310S haciendo coincidir una especificación de material aprobada con el componente, no clasificando dos nombres de grado. 309S es el tipo 309S / UNS S30908 con EN 1.4833, mientras que 310S es el tipo 310S / UNS S31008 con EN 1.4845. ISO 15510:2014 es la edición actual confirmada en 2025; sus metadatos públicos no establecen relaciones de designación individual.
Producto/condición: La comparación se centra en formatos de productos planos. Las cifras de composición mostradas son valores típicos, no una tabla de especificaciones fusionada ni un resultado MTC específico de la colada.
Aplicabilidad: Utilice la tabla para comparar las dos opciones de la RFQ. El grado exacto, la norma y la edición del producto, la forma, la condición, la orden de compra y el documento de inspección controlan la aceptación.
Resumen de selección y compra de 309S y 310S
Punto de decisión 309S 310S Acción del comprador Designación del productor Tipo 309S / UNS S30908; EN 1.4833 es una designación relacionada. Tipo 310S / UNS S31008; EN 1.4845 es una designación relacionada. Indique el grado exacto y la norma de producto aplicable en cada partida de la cotización. Contexto de composición típica C 0.06, Cr 22.3, Ni 12.3 C 0.05, Cr 25.5, Ni 19.1 Trátelos como datos de contexto, no como límites contractuales universales. Formas de producto plano indicadas Bobina laminada en caliente, bobina laminada en frío y chapa cuarto Bobina laminada en caliente, bobina laminada en frío y chapa cuarto Confirme el tamaño, la condición, el proceso de producción, la cantidad y el alcance de la inspección para la consulta. Base de selección Especificación S30908 aprobada, más la revisión del servicio, el diseño y la fabricación Especificación S31008 aprobada, más la revisión del servicio, el diseño y la fabricación No sustituya ni prometa desempeño solo por el nombre del grado.
Los valores típicos muestran una clara diferencia en el diseño de la aleación: la 310S tiene cifras de cromo y níquel más altas que la 309S. Esa diferencia es relevante para la evaluación técnica, pero no es una decisión de componente completa y no es una afirmación comercial de que una ruta siempre dura más. La atmósfera, el ciclo térmico, la sección, la carga, el código de diseño, la fabricación y la inspección pueden cambiar el resultado.
Un filtro de servicio más rápido
Empiece con cuatro datos: función del componente, intervalo real de temperatura del metal, atmósfera y carga. Añada después la frecuencia de los ciclos, los depósitos y el espesor de la sección. Si el plano y el historial de operación ya respaldan 309S, ese es el punto de partida lógico. Incorpore 310S a la comparación cuando su mayor contenido de cromo y níquel sea relevante para la exposición indicada, cuando lo nombre el diseño o cuando la forma disponible cambie el plan de fabricación. Un valor aislado de catálogo no decide el componente.
Ejemplo didáctico: Una pantalla ligera en aire mayoritariamente oxidante y temperatura estable puede mantenerse en la ruta 309S existente. Un soporte cargado junto al quemador, con arranques frecuentes, contacto de llama y cenizas, exige revisar por separado resistencia en caliente, expansión, oxidación y uniones.
Composición química y referencias de grado
Distinga los valores típicos de los límites del pedido
Los valores químicos típicos son C 0.06, Cr 22.3 y Ni 12.3 para la 309S/4833, y C 0.05, Cr 25.5 y Ni 19.1 para la 310S/4845. Estos números ayudan a explicar que los dos productos siguen diferentes estrategias de aleación. No deben copiarse en una orden de compra como si fueran las tablas completas de máximos y mínimos de cada especificación ASTM, EN, JIS u otra especificación de producto.
Para la aceptación, utilice los límites químicos en la norma y edición mencionadas en el pedido. Luego compare el análisis de colada en el MTC con esos límites. Si el comprador necesita límites de proyecto más estrictos, estos deben revisarse técnicamente, ser factibles para el proceso de acería seleccionada y escribirse en la orden de compra. Un valor típico no garantiza que cada colada tenga esa química exacta.
El carbono merece una redacción igualmente cuidadosa. Ambos nombres contienen S, pero los
compradores no deben inferir que, por lo tanto, su química completa es similar. Los perfiles de
cromo y níquel publicados difieren sustancialmente. Por el contrario, los valores típicos más altos
de cromo/níquel que se muestran para 310S no demuestran la idoneidad universal, la tensión
permitida, la tasa de oxidación o la vida útil del componente. Son datos de apoyo para una evaluación de
ingeniería.
Utilice comparaciones de designaciones como ayuda para la traducción
El tipo 309S / UNS S30908 se alinea con EN 1.4833 y el tipo 310S / UNS S31008 se alinea con EN 1.4845. ISO 15510:2014 es la edición actual confirmada en 2025. Los metadatos del catálogo establecen únicamente la edición actual y el alcance del resumen; no establecen una designación individual ni filas de equivalencia.
Esas filas ayudan al comprador a reconocer a qué se puede referir un plano o certificado. No declaran que todos los elementos bajo las normas adyacentes tengan química, propiedades, condición, tolerancias, ensayos o dimensiones permitidas idénticas. La comparación de designaciones entre normas es un ejercicio de denominación controlado; la equivalencia de un pedido requiere una revisión de las normas vigentes y de la base de diseño.
Redacte la descripción de compra según el sistema rector del proyecto. Si el diseño requiere la especificación ASTM del tipo 309S, indique la norma y la edición de producto ASTM aplicables en lugar de sustituirlas por “1.4833 equivalente”. Si el diseño requiere EN 1.4845, indique el nombre del material EN y la norma del producto requerida por el proyecto. Es posible que aparezcan otros identificadores en una nota para ayudar en la confirmación de la cotización, pero la especificación aplicable debe permanecer inequívoca.
La inspección entrante debe verificar la coherencia entre la orden de compra, el marcado del material y MTC. Un MTC con la designación incorrecta no se soluciona con una nota de venta que indique que los grados son similares. Detenga la liberación, rastree la especificación ofrecida y obtenga una decisión documentada antes del corte o la fabricación.
Temperatura, atmósfera y ciclos térmicos
La revisión del servicio comienza con la temperatura del metal a lo largo del tiempo. Registre la temperatura de funcionamiento normal, los valores máximos y alterados, la permanencia en el pico, la tasa de rampa, la tasa de enfriamiento, las paradas planificadas y los choques térmicos no planificados. Indique si el componente está continuamente caliente, intermitentemente calentado o expuesto a una pendiente pronunciada. El panel de pared del horno, la bandeja, el deflector, la parte del quemador y el termopozo pueden soportar diferentes cargas y temperaturas incluso cuando se instalan en un solo sistema.
Los grados se utilizan para equipos de hornos, cajas de recocido, termopozos, chapas deflectoras y recipientes de sal; 310S también se utiliza en equipos de hornos industriales, cestas de tratamiento térmico, intercambiadores de calor y calderas. Son ejemplos de aplicación; no garantizan que un componente propuesto esté aprobado o garantizado.
La química de los gases puede dominar una comparación. Identifique las condiciones oxidantes o reductoras, potencial de oxígeno, actividad del carbono, compuestos de azufre, nitrógeno, vapor de agua y los productos de combustión. Incluya cenizas, sales, fundentes, residuos del proceso y depósitos. Una declaración de servicio aéreo sobre la resistencia a la oxidación en el aire no se puede aplicar sin cambios a una superficie con bajo contenido de oxígeno, carburante, que contenga azufre o cubierta de depósitos.
El ciclo es importante porque el crecimiento repetido de óxido, la expansión y contracción térmica pueden provocar desprendimiento de la cascarilla, distorsión o fatiga. Indique la frecuencia y la amplitud del ciclo en lugar de escribir sólo “servicio intermitente”. Describa arranques, paradas, aperturas de puertas, extinción o enfriamiento rápido y cualquier incidencia local de llama. Si la función cambió después de que se diseñó el componente original, incluya el nuevo historial operativo en la revisión de reemplazo.
Añada los datos mecánicos y geométricos: carga sostenida, presión, distancia entre soportes, espesor de pared o chapa, ubicación de la soldadura, restricción, deflexión permitida y tolerancia a la corrosión. A temperatura elevada, la resistencia a la fluencia o el movimiento térmico pueden controlar el diseño. La identidad de grado y la química típica no proporcionan las tensiones permitidas por el código ni predicen la vida útil de los componentes.
Evite convertir la indicación del productor sobre la temperatura máxima recomendada de uso en un límite de temperatura universal. Dicha orientación depende de la especificación del producto y del entorno indicado. La decisión del proyecto debe considerar la atmósfera real, la carga, la sección, la duración, el ciclo y las reglas de diseño. Cuando falten datos críticos, emita una consulta técnica o planifique ensayos representativas; no cree una promesa en el titular.
Fabricación y soldadura
Tanto 309S como 310S son grados austeníticos, por lo que un plan de fabricación debe anticipar la expansión térmica, la conductividad térmica relativamente baja y la distorsión durante la soldadura. Esa familia metalúrgica compartida no significa que un WPS cubra automáticamente ambos grados. El fabricante debe verificar el intervalo cualificado del metal base, la forma del producto, el espesor, el proceso, las juntas, los consumibles y los controles térmicos con el material solicitado exacto.
Para 310S, la guía general de soldadura admite el uso de electrodos 310S para soldadura por fusión. No se aplica ninguna regla de material de aportación de una línea equivalente a 309S. Por lo tanto, el proyecto debe indicar o aprobar el consumible y el WPS aplicables, en lugar de utilizar una instrucción genérica de “acero inoxidable resistente al calor”.
Mantenga la identidad del grado y de la colada durante el corte y el conformado. Si se ha acordado la PMI, esta complementa la comprobación del marcado y del MTC, pero no sustituye ni al MTC ni a la trazabilidad de la colada.
Mantenga la contaminación del acero al carbono alejada de la superficie inoxidable controlando las herramientas, las mesas y la manipulación. Especifique la eliminación de la contaminación del taller y la condición final requerida de la superficie. Si se requiere eliminación del tinte térmico o tratamiento posterior a la fabricación, conéctelo al procedimiento aprobado y a la inspección final en lugar de asumir que está incluido en el nombre del grado.
Un cambio propuesto de 309S a 310S (o en la otra dirección) debería reabrir la revisión de fabricación. Confirme el comportamiento durante el doblado para el estado suministrado, la cobertura del WPS, los consumibles, la distorsión, la inspección y el servicio. Registre la aprobación antes de fabricar para que la hoja de ruta del taller, el marcado y los documentos finales sigan la misma ruta.
Forma de suministro e inspección
Las bobinas laminadas en caliente, las bobinas laminadas en frío y las chapas en cuarto son formas relevantes de familias de productos, pero esto no prueba que haya disponible actualmente un espesor, ancho, largo, acabado, origen o cantidad en particular. Envíenos esos datos en la RFQ para que confirmemos la forma de suministro disponible e identifiquemos cualquier excepción.
Defina con precisión los requisitos del producto plano: espesor, ancho, largo o peso de la bobina, diámetros interior y exterior de la bobina cuando sea relevante, condición del borde, acabado de la superficie, planitud, curvatura y tolerancias. Si se requieren piezas cortadas a medida, prepare el plano controlado y la revisión, indique el procedimiento de corte y la tolerancia de la pieza terminada, y especifique el marcado y el control de remanentes. Una tolerancia de la chapa suministrada no se convierte automáticamente en una tolerancia de pieza fabricada.
Si el componente utiliza tubería, tubo, barra, forjado o accesorio, seleccione la norma de producto relevante para esa forma. No certifique esos artículos en una página de producto plano simplemente porque el nombre del grado parece similar. Confirme la disponibilidad del grado, la ruta de fabricación, el tratamiento térmico, las dimensiones y los ensayos requeridos por la especificación aplicable.
Defina el paquete de inspección en la solicitud de oferta. Según el diseño y la norma del producto, puede incluir el tipo de documento de inspección, análisis de colada, resultados mecánicos, informes dimensionales y de superficie, PMI, END y puntos de presencia o espera. Establezca la intervención de terceros y los plazos de aviso antes de fabricar.
Al recibirlo, haga coincidir la marca y el número de colada con el MTC y la orden de compra. Verifique la designación, norma y edición, forma, dimensiones, condición y resultados reportados. Separe cada colada y ruta en el registro de recepción. Si hubo una excepción aprobada, conserve la disposición técnica con el pedido en lugar de depender de la taquigrafía del correo electrónico.
Ningún artículo puede confirmar stock, reservar material o acreditar que se realizó una inspección para una consulta. La disponibilidad y el estado de los ensayos deben constar en la cotización, el pedido y los documentos reales. Esa distinción impide que la evidencia general del producto se presente como una historia inventada del cliente.
Elija y cotice el grado
Cuándo elegir cada ruta
- Reconstruir el servicio. Registre la atmósfera real, los depósitos, las temperaturas normales y máximas del metal, los ciclos, la carga, los soportes, la distorsión y los daños observados.
- Confirme la base del diseño. Identifique el código vigente, las tensiones permitidas, la revisión del plano, el margen de corrosión y la autoridad de aprobación.
- Compare las rutas de los materiales. Revise los límites y propiedades químicos S30908 y S31008 en las normas de producto aplicables, no solo los valores típicos del productor.
- Verifique la viabilidad del producto. Confirme la forma, el tamaño, el estado, el plan de procesamiento, la cantidad, los controles dimensionales y el paquete documental requerido.
- Valide la fabricación. Verifique el conformado, la cobertura del WPS/PQR, el material de aportación, los controles térmicos, la limpieza, el control de la distorsión y los END de cada candidato.
- Emita alternativas controladas. Cotice 309S y 310S por separado, con sus normas, supuestos, excepciones y bases de entrega exactos.
- Apruebe y mantenga la trazabilidad. Ingeniería selecciona o aprueba una ruta por escrito; compras la incorpora al pedido; inspección de recepción verifica las marcas y los MTC antes de la liberación.
Este proceso deja claras las incertidumbres y mantiene la decisión del material en la autoridad técnica designada. Si no pueden verificarse los datos de servicio, ingeniería puede definir inspecciones, muestreos o ensayos adicionales antes de aprobar el grado.
Lista de verificación de la RFQ
Qué incluir en la RFQ
- Designaciones, norma de producto y edición, forma, dimensiones y cantidad de cada opción cotizada.
- Temperatura del metal, atmósfera, ciclos, carga y requisitos del plano que determinan la comparación.
- Estado de suministro, documentos de inspección, puntos de presencia y fechas de inspección por etapas para comparar ofertas.
- criterios de aprobación alternativos y la persona o función autorizada para aprobar un cambio.
Utilice la página central de referencia sobre 310S para consultar las designaciones y los datos de producto del 310S, y la página de chapa 310S para preparar la compra de productos planos. Envíe dimensiones y requisitos mediante el formulario completo de cotización; puede adjuntar planos y especificaciones de forma opcional. El objetivo es recibir ofertas claras y comparables, no una sustitución rápida y ambigua.
Conclusión
309S y 310S son rutas inoxidables austeníticas resistentes al calor distintas. La información actual del productor identifica UNS S30908 y S31008, muestra diferentes perfiles típicos de cromo y níquel y enumera bobinas laminadas en caliente, bobinas laminadas en frío y chapas en cuarto para ambas familias de productos. Esos hechos apoyan la comparación; no establecen equivalencia o desempeño universal.
La elección defendible une la identidad del grado con la atmósfera, el ciclo de temperatura, la carga, la sección, la fabricación, la forma de suministro y la inspección. Nombre la norma y la edición aplicables, mantenga en contexto las designaciones de otras normas, obtenga aprobación por escrito para las sustituciones y verifique la colada entregada con la orden de compra. Ese proceso produce una decisión de compra y de ingeniería utilizable sin inventar una promesa de temperatura, un reclamo de vida útil o un historial de proyecto.
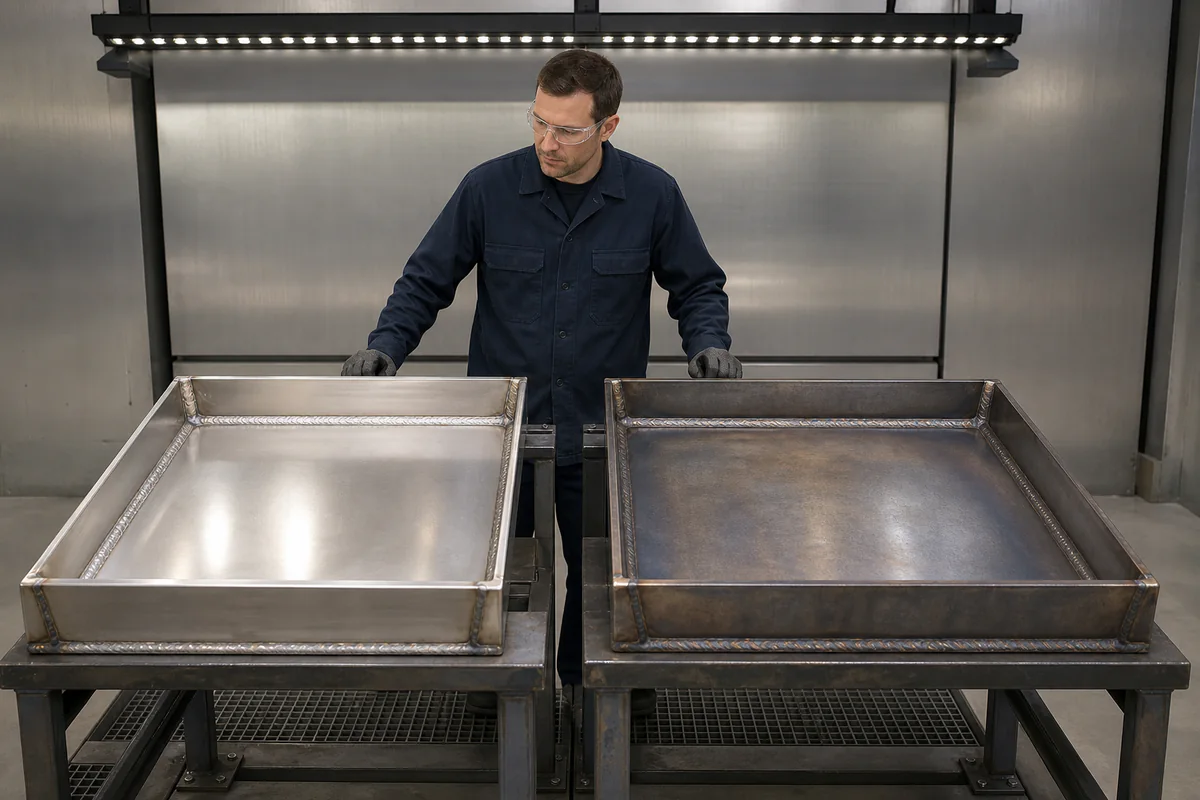
Preguntas frecuentes
¿Son 309S y 310S intercambiables?
No. Son especificaciones de grado separadas con diferentes identificadores y perfiles de composición de productores. Una sustitución necesita una revisión según la norma del producto, el servicio, la fabricación, las dimensiones y los requisitos de inspección.
¿Cuáles son los identificadores UNS comunes para 309S y 310S?
309S es UNS S30908 y 310S es UNS S31008. Empareje el identificador con la norma y la edición del producto vigente en la descripción de compra.
¿Qué designaciones EN debo comprobar al comparar 309S y 310S?
EN 1.4833 se asocia con 309S / UNS S30908 y EN 1.4845 con 310S / UNS S31008. Especifique designación y norma de producto, y compruebe composición, estado y ensayos ofertados; los nombres no establecen equivalencia automática entre normas.
¿Es 310S siempre el mejor grado de alta temperatura?
No. La decisión depende de la atmósfera, el perfil de temperatura, los ciclos, la carga, la geometría, el proceso de fabricación, el código de diseño y la norma de producto aprobada. Una declaración de temperatura del fabricante no es una garantía del componente.
¿Se puede utilizar el mismo procedimiento de soldadura para ambos grados?
No lo dé por supuesto. Revise la identidad del metal base, el espesor, la junta, el material de aportación, el aporte de calor, la limpieza, el servicio y el WPS cualificado para el grado y el componente reales.
¿Qué información ayuda a comparar una cotización 309S y 310S?
Envíe la designación y la norma exactas, la forma, las dimensiones, la cantidad, la atmósfera y el ciclo de servicio, la fabricación, el alcance de inspección y del MTC, el destino y la fecha de entrega.
Fuentes técnicas
Las referencias corresponden al material especificado, la forma y el estado indicados. No certifican una entrega concreta; el pedido y el certificado identifican el material suministrado.
Prepare su consulta
Abra las páginas correspondientes al grado y producto, luego envíe la designación exacta, norma, forma, dimensiones, cantidad, procesamiento y alcance de inspección al equipo de ventas.