
Una consulta viable para fabricar en 310S comienza con el material base confirmado y un plano controlado; después conecta el diseño de la junta, el WPS/PQR, la aprobación del material de aportación, el corte, el conformado, la soldadura, la limpieza, la inspección y la reparación. El tipo 310S / UNS S31008 y EN 1.4845 son identificadores visibles en la especificación del productor citado, pero la norma de compra y el MTC controlan el material recibido. Las normas ISO de corte y tolerancias generales se aplican únicamente dentro de su alcance declarado y contractual. La autoridad de ingeniería o soldadura responsable, no la guía general del proveedor, debe aprobar el material de aportación, el procedimiento y los criterios de aceptación para el servicio real.
Datos rápidos para compradores
- Identidad visible
- Tipo 310S / UNS S31008 y EN 1.4845
- Referencia de corte
- ISO 9013 aborda la clasificación de tolerancia y calidad del corte térmico
- Tolerancia soldada
- ISO 13920 proporciona un marco general de construcción soldada
- Dimensiones no toleradas
- ISO 2768-1 se aplica solo cuando se invoca para dimensiones sin indicaciones de tolerancia individuales
- Selección de procesos
- Las opciones de costura longitudinal y de espacio estrecho requieren una revisión de viabilidad específica del pedido
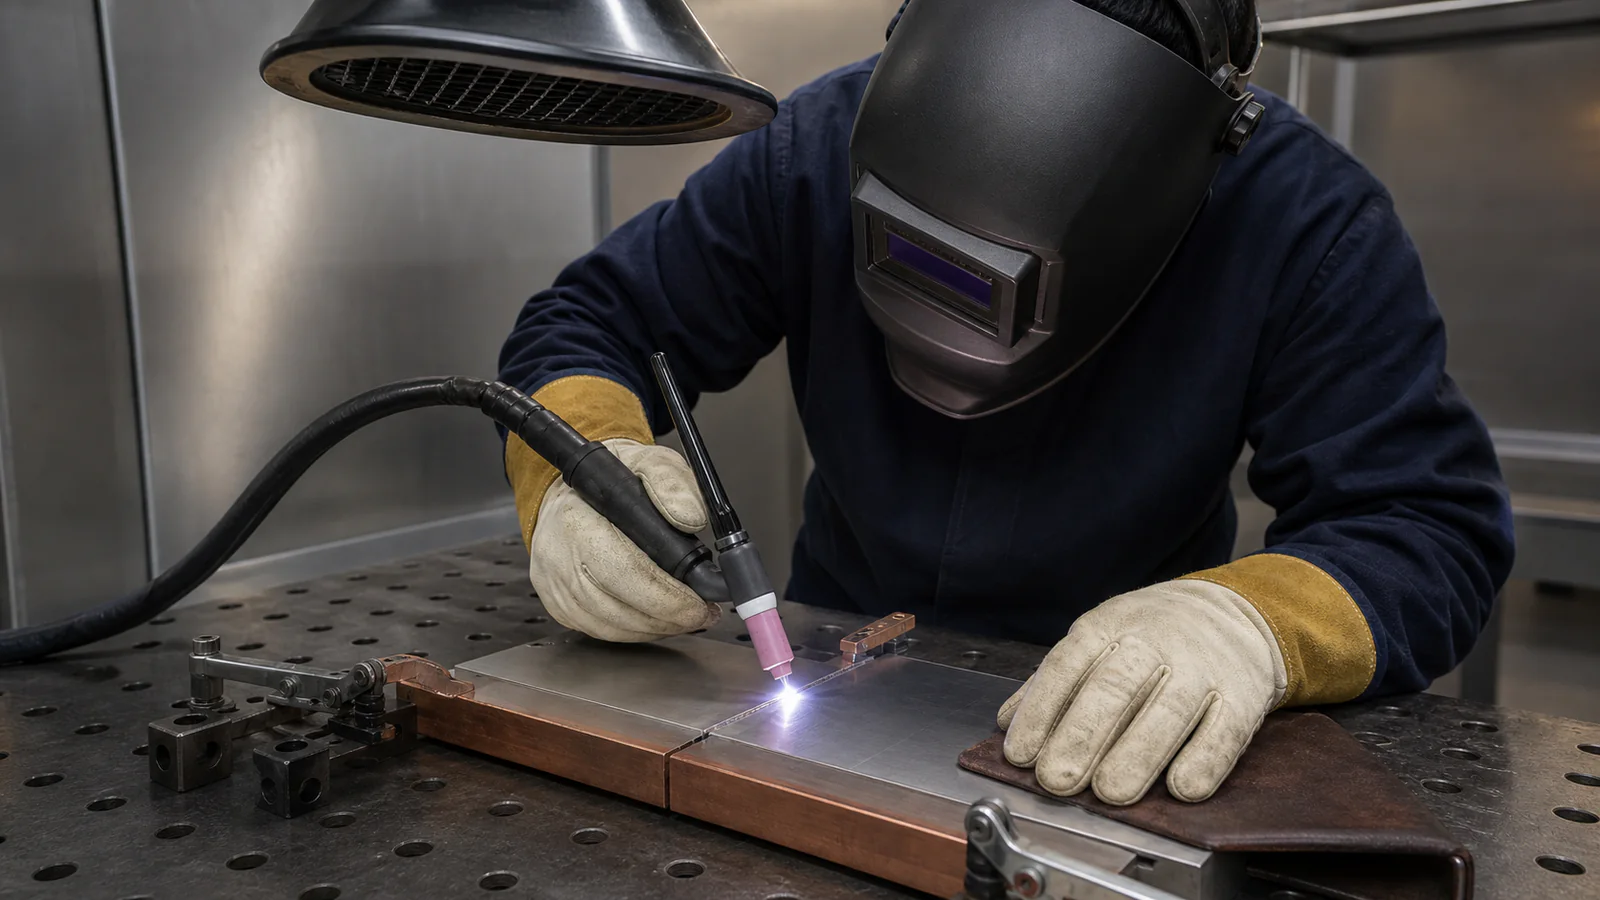
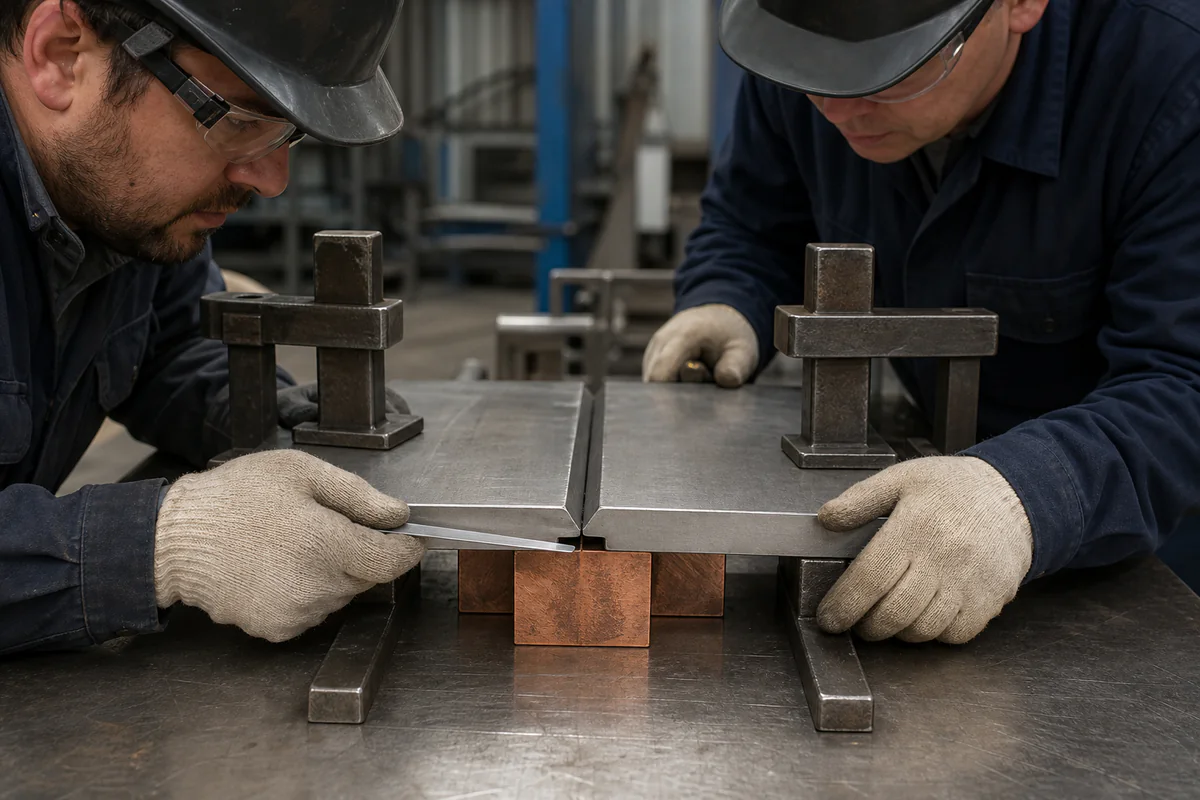
El proceso de fabricación es una cadena específica para cada pedido, no una lista de capacidades de taller aisladas. La identidad del material afecta a la cualificación del procedimiento; la geometría de las juntas afecta al aporte de calor y a la inspección; la distorsión afecta a la tolerancia de mecanizado; la limpieza afecta a la aceptación final de la superficie. La cotización debe explicar qué datos están confirmados, cuáles son condicionales y cuáles requieren aprobación antes de la producción. No debe implicar que la precisión del posicionamiento del equipo, un ejemplo de proceso publicado o una página de datos del material garanticen la pieza terminada.
Para 310S, la guía del productor aporta tres datos para preparar el WPS: por la menor penetración y fluidez del consumible frente a los usados habitualmente con 304/316, puede ser necesario evaluar un ángulo de bisel de 60–70° y una separación de raíz de 2–3 mm; antes de una soldadura de reparación debe retirarse el óxido formado durante el servicio a alta temperatura. Son puntos de partida sujetos al diseño real de la junta, al espesor, al proceso, al código y al WPS/PQR definido para el pedido.
Planifique el corte y el conformado a partir de la pieza terminada
Comience con la geometría entregada y trabaje hacia atrás hasta la forma inicial. Identifique si la pieza comienza como chapa, lámina, bobina, fleje, tubería o tubo, barra, forja o un conjunto existente. Coloque las dimensiones terminadas, las tolerancias individuales, los datos de referencia, las condiciones de los bordes, los radios de formación, las soldaduras, los márgenes de mecanizado y los requisitos de superficie en el plano controlado.
ISO 9013 se puede invocar para clasificaciones de tolerancia y calidad de corte térmico dentro de su alcance. No reemplaza el plano de la pieza terminada. Una pieza en bruto cortada aún puede cambiar durante el conformado, montaje, soldadura, enderezamiento o mecanizado. La precisión del posicionamiento del equipo es una referencia de la máquina y no una tolerancia de la pieza terminada. No establece la capacidad total del proceso para un componente 310S específico.
Defina la etapa de inspección para cada dimensión importante. Se puede verificar el tamaño del corte antes de formar, mientras que la posición del perfil o del orificio se puede controlar después de soldar y mecanizar. Si el fabricante debe desarrollar un patrón plano, acuerde si el comprador lo aprueba y qué datos de acabado regirán. Indique si los bordes cortados térmicamente requieren mecanizado u otra preparación antes de soldar.
Confirmación de metal base
Confirme el metal base antes de que el procedimiento o el precio se consideren definitivos. La ruta del productor citada identifica visiblemente el Tipo 310S / UNS S31008 y EN 1.4845. Esos identificadores no reemplazan la norma del producto solicitada y no crean una equivalencia automática con otros nombres.
La línea de materiales debe incluir:
- designación aceptada por el proyecto;
- norma y edición que rigen el producto;
- forma del producto, dimensiones y condición de suministro;
- cualquier requisito químico del comprador u opción de ensayo;
- documento de inspección requerido y trazabilidad;
- condición de superficie, borde y tratamiento térmico.
Al recibirlo, haga coincidir las marcas, la colada o el lote, las dimensiones y la condición con el certificado de material y la orden de compra. Si se requiere una identificación positiva del material, defina el procedimiento, la extensión, la aceptación y los registros. Ponga en cuarentena cualquier discrepancia hasta que el comprador autorizado o la función de ingeniería emitan una disposición.
La confirmación del material base se extiende a los accesorios, respaldo, insertos y miembros diferentes. Un WPS cualificado para una ruta puede no cubrir un cambio de norma, forma, espesor o agrupación. La autoridad de soldadura responsable decide si la cualificación existente sigue siendo válida.
Diseño de juntas
El diseño de la junta controla el acceso, el volumen de deposición, la dilución, la restricción, la calidad de la raíz y el examen. Prepare un mapa de soldadura con tipo de unión, sección en ambos lados, ángulo incluido o preparación, cara de raíz, abertura de raíz, disposición de respaldo, lado de soldadura, posición y accesibilidad. Identifique cualquier soldadura de sello, soldadura intermitente, unión o soldadura temporal.
La autoridad de diseño debería comprobar la trayectoria de carga, la fatiga o la demanda cíclica cuando corresponda, la expansión térmica y la exposición al servicio. Una ranura estrecha puede reducir el volumen depositado en un proceso adecuado, pero también cambia el acceso, el riesgo de fusión de las paredes laterales, los requisitos del equipo y las variables de calificación. Los ejemplos publicados de espacios estrechos o costuras longitudinales son solo evidencia de selección. No prueban que se pueda producir una junta, un diámetro, un espesor o una clase de aceptación específicos 310S.
Resuelva las interfaces antes de cortar
Revise las juntas en transiciones de espesor, esquinas conformadas, boquillas, soportes y materiales disímiles. Marque el acceso de inspección y cualquier superficie a la que no se pueda llegar después del montaje. Decida si la junta se completa antes o después de su formación y cómo afectará la contracción al esquema de referencia. Si una pieza de respaldo permanece en servicio, identifique su material y aceptación.
El proveedor puede proponer una preparación fabricable, pero las funciones autorizadas de diseño y soldadura deben aprobar los cambios. Registre la junta aprobada en el plano y WPS en lugar de depender de una nota de cotización.
WPS / PQR
El WPS le indica a producción cómo soldar; el PQR apoya el procedimiento dentro de las reglas de calificación aplicables. El RFQ debe nombrar el código de diseño o construcción, la norma de calificación de soldadura, el estado del procedimiento requerido y el proceso de aprobación. “WPS requerido” está incompleto si nadie sabe si el comprador lo suministra, el fabricante lo desarrolla o un tercero presencia la calificación.
Proporcione la especificación del material base, rango de espesor, junta, proceso, posición, responsabilidad del material de aportación, requisitos del gas de protección o del respaldo, condición de servicio y norma de examen. Después, la autoridad de soldadura responsable determina las variables esenciales y complementarias, los cupones de ensayo, los rangos de cualificación y cualquier cualificación del soldador u operador.
Establezca hitos de control documental
Una secuencia de puerta práctica es:
- plan preliminar revisada para cotización;
- geometría de las juntas y materiales definidos;
- envío del paquete WPS/PQR;
- la autoridad responsable aprueba o comenta;
- producción liberada contra revisión aprobada;
- registros de soldadura e inspección devueltos con la pieza.
Si las variables de producción cambian, deténgase y verifique si se requiere una nueva aprobación o recalificación. No describa retrospectivamente una práctica de taller como aprobada WPS. El registro del proyecto debe conectar cada soldadura o ubicación del mapa de soldadura con el procedimiento aplicable y el personal cualificado.
Antes de la liberación, compare la revisión del WPS indicada en la hoja de proceso de fabricación, el mapa de soldaduras y el registro de aprobación. El paquete debe hacer que las revisiones obsoletas no estén disponibles en el lugar de trabajo y definir quién puede autorizar un cambio controlado. Se trata tanto de una comprobación de control de documentos como de una comprobación de soldadura.
Aprobación del material de aportación
La elección del material de aportación queda en manos de la autoridad de ingeniería o soldadura responsable. Esa decisión puede depender de la especificación del material base, la unión, la dilución, la temperatura de servicio, la atmósfera, el diseño mecánico, el código, la disponibilidad y el examen. Una clasificación comercial familiar o una propuesta de proveedor no es una instrucción universal.
El WPS aprobado debe indicar la clasificación del material de aportación, la norma aplicable, la forma o tamaño del producto, el control del fabricante o del nombre comercial cuando sea necesario, la trazabilidad del lote, el almacenamiento y el acondicionamiento, y cualquier regla de control de cambios. Para juntas diferentes, revise ambos metales base, la dilución y las condiciones de servicio en la junta. La parte de la combinación más débil o más expuesta al medio ambiente puede controlar.
La orden de compra debe indicar quién suministra el material de aportación, quién verifica los certificados y quién puede aprobar la sustitución. Si se le pide al proveedor que recomiende una opción, etiquete la recomendación como “sujeta a la aprobación de la autoridad de ingeniería/soldadura” y no libere la producción hasta que se documente esa aprobación.
Aporte de calor
El aporte de calor es una variable del procedimiento relacionada con la corriente, el voltaje, la velocidad de desplazamiento, los supuestos de eficiencia del proceso, el tamaño del cordón, la condición y la secuencia entre pasadas. Influye en la fusión, la zona afectada por el calor, la distorsión y la productividad, pero no se debe copiar una ventana numérica genérica en un pedido sin comprobar el procedimiento cualificado.
Solicite a la autoridad de soldadura que defina cómo se miden y registran las variables requeridas. Identifique el control entre pasadas, la limpieza entre pasadas, el tratamiento de inicio y parada del arco, las disposiciones de entrada o salida y cualquier restricción en el tejido o la colocación de cordones cuando el procedimiento lo requiera. Para la soldadura automatizada, defina las expectativas de equipo, control y registro de datos.
El aporte de calor también se conecta con la geometría. Una lámina delgada, una junta gruesa y un accesorio diferente necesitan revisiones de viabilidad separadas. El plan de producción debe mostrar dónde se realizan las comprobaciones dimensionales y si la soldadura alterna entre lados o segmentos. Cualquier tratamiento térmico antes o después de la soldadura requiere la aprobación del diseño y del procedimiento; no lo deduzca de la identidad del grado.
Distorsión
La fabricación en 310S puede acumular deformaciones debido al corte, el conformado, el ajuste y la contracción de la soldadura. El proceso debe gestionar ese movimiento en función de los datos finales, no prometer “no distorsión”. Comience con la simetría de las juntas, el volumen de deposición, la secuencia, la restricción, la soldadura preestablecida y equilibrada, los accesorios temporales y los márgenes de mecanizado.
Indique qué correcciones están permitidas. El enderezamiento mecánico, el calentamiento localizado o el reformado pueden afectar el espesor, la superficie, la tensión residual y las dimensiones. La autoridad responsable debería aprobar un procedimiento de corrección y su inspección. Si la corrección está prohibida en una superficie crítica, ponga esa limitación en el plano.
Utilice puntos de control dimensionales:
| Etapa | Comprobación típica | Decisión |
|---|---|---|
| Pieza en bruto cortada | Contorno, borde y marcas de referencia | Liberación para conformado |
| Pieza conformada | Radio, perfil, abertura y espesor cuando sea necesario | Liberación para montaje |
| Montaje | Condición, alineación y sujeción de las raíces | Punto de retención de soldadura |
| Durante la soldadura | Dimensiones sensibles a la secuencia | Continuar o ajustar dentro del plan |
| Final | Plano de dimensiones, perfil y referencias | Aceptar, mecanizar o aplicar una reparación aprobada |
ISO 13920 puede proporcionar un marco de tolerancia general para construcciones soldadas cuando el contrato así lo invoque. El alcance oficial también reconoce que las tolerancias de plano establecidas individualmente controlan y que las estructuras complejas pueden necesitar disposiciones especiales. Resuelva la clase, condición de medición y cualquier requisito individual más estricto antes de la fabricación.
Limpieza
Los requisitos de limpieza van desde el material entrante hasta el embalaje final. Defina controles para la contaminación del acero al carbono, medios de marcado, residuos de corte, lubricantes de conformado, abrasivos de esmerilado, escoria o salpicaduras de soldadura, tintes térmicos, productos químicos de decapado y calidad del enjuague cuando sea relevante. Utilice herramientas y consumibles adecuados para la superficie de acero inoxidable especificada.
El plano o especificación debe indicar la superficie final y cómo se evaluará. “Acabado inoxidable” es demasiado vago. Identifique si las soldaduras permanecen como estaban, se limpian localmente, se mezclan con un contorno definido o se tratan mediante un proceso químico específico. Si se permite el rectificado, defina el área permitida y la sección mínima.
La limpieza no puede reparar la falta de fusión, un corte inaceptable o un defecto dimensional. Tampoco se puede suponer que una superficie califica para un servicio en particular. La autoridad del proyecto selecciona el tratamiento superficial necesario y la norma de aceptación. Proteja la Proteja la superficie aceptada durante la manipulación, el montaje, el marcado y el embalaje de exportación.
Inspección
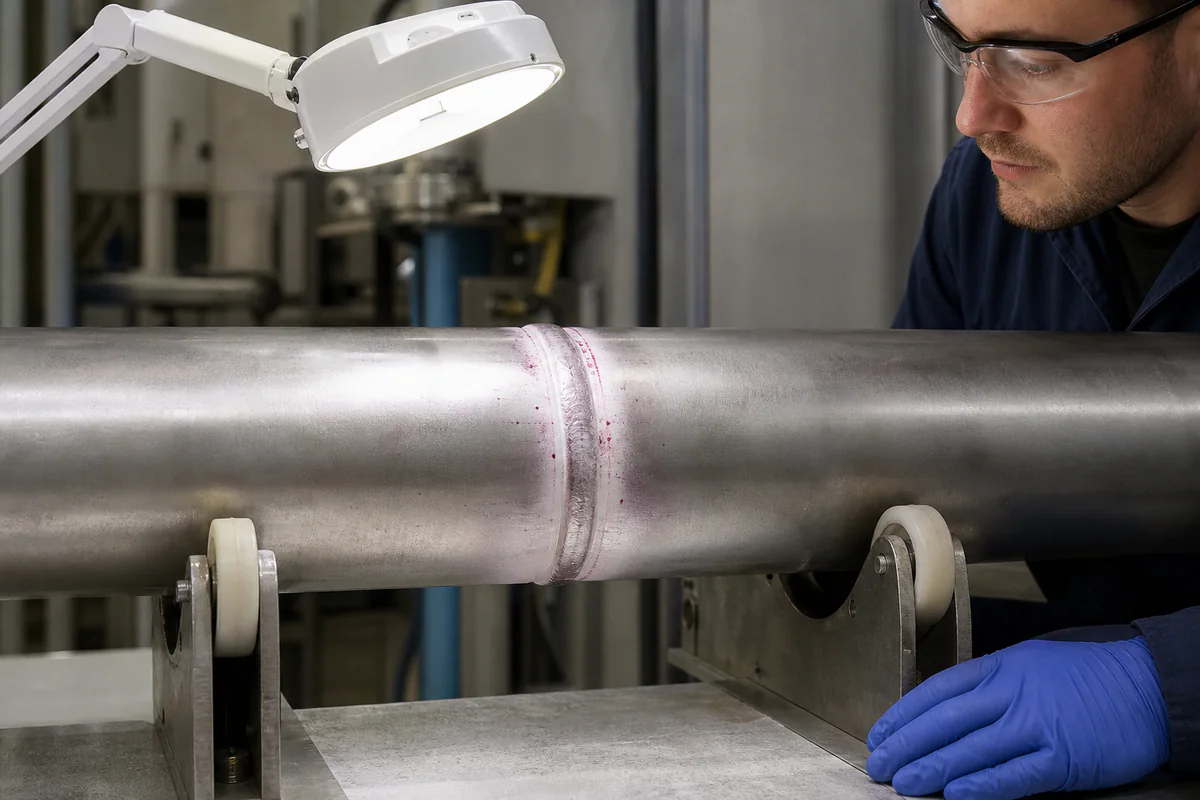
La inspección debe seguir el diseño y procedimiento aprobados. Nombre el procedimiento, alcance, oportunidad, norma de aceptación, calificación del personal y registro. “Inspección completa” no tiene ningún significado útil sin esos campos.
La inspección entrante confirma el material y los documentos. La inspección de ajuste comprueba la preparación de las juntas, la limpieza, la alineación y la disponibilidad WPS. La inspección durante el proceso puede verificar las variables requeridas del procedimiento y las dimensiones intermedias. La inspección final puede incluir un examen visual, dimensional y no destructivo especificado, seguido de marcado y revisión del expediente.
ISO 2768-1 aborda tolerancias generales para dimensiones lineales y angulares sin indicaciones de tolerancia individuales. Úselo sólo cuando el plano o contrato lo invoque y defina la clase aplicable. No anula una dimensión individual, una tolerancia específica de la soldadura o un requisito geométrico basado en datos de referencia. ISO 13920 también se aplica sólo según lo acordado y dentro del alcance.
Para la inspección dimensional, indique el esquema de referencia, el instrumento o procedimiento cuando sea importante, la temperatura, el muestreo o cobertura y el formato del informe. Para los END, identifique las ubicaciones, el procedimiento, la extensión y los criterios de aceptación de las soldaduras. Si un tercero presencia la identificación del material, la calificación del procedimiento o los ensayos finales, incluya el plazo de notificación y la autoridad de liberación.
Reparaciones
Un plan de reparación aprobada protege tanto la aceptación técnica como la trazabilidad. Defina qué se considera reparación, quién puede autorizarla y cuándo es obligatoria la revisión de ingeniería. La combinación de superficies, la excavación de soldaduras, el reemplazo de insertos y la corrección dimensional pueden tener diferentes controles.
Una instrucción de reparación debe incluir:
- identificación y ubicación de defectos;
- referencia de disposición y aprobación;
- procedimiento de eliminación y límites;
- verificación de que el defecto ha sido eliminado;
- preparación de juntas de reparación y WPS;
- requisitos de personal y de material de aportación;
- repetición del alcance visual, dimensional y de END;
- liberación final y actualización de los registros.
No permita ciclos de reparación repetidos de forma predeterminada. La autoridad responsable debe establecer cualquier límite o requisito de recalificación basándose en el código y el componente. Una concesión o desviación debe identificar el requisito de plano afectado y contar con una aprobación por escrito antes de liberar la pieza. La documentación final debe mostrar el hallazgo original, la reparación realizada y la evidencia de aceptación.
Prepare la consulta de fabricación
Hechuang Stainless Steel puede cotizar el material de partida y la secuencia de producción a partir del plano y de los requisitos facilitados.
El comprador proporciona la base del diseño, el plano aprobado, las condiciones de servicio y los requisitos de aceptación. La revisión de fabricación puede entonces devolver:
- material de partida confirmado y base documental;
- secuencia propuesta de corte, conformado, unión y soldadura;
- WPS/PQR y responsabilidades de aprobación del material de aportación;
- puntos de control dimensionales y tolerancias de mecanizado;
- controles de limpieza, inspección y reparación;
- excepciones, preguntas y puertas de aprobación;
- expediente final y programa de embalaje.
Cualquier cambio técnico debe enviarse para su aprobación a la autoridad designada por el comprador. La revisión del plano aceptado, la orden de compra, los procedimientos aprobados y el plan de inspección se convierten en la base de producción.
Utilice la página central de referencia sobre 310S para el contexto del material, la página de procesamiento para las categorías de proceso, la página de calidad para formular preguntas de inspección y la guía de formas de producto para definir el material de partida. Estas páginas apoyan la preparación de consultas; no reemplazan las especificaciones del proyecto.
RFQ de fabricación
Copie y complete esta estructura de consulta:
- Metal base: designación: [ ]; norma del producto y edición: [ ]; forma y espesor: [ ]; condición: [ ]; MTC y trazabilidad: [ ].
- Plano: número y revisión: [ ]; cantidad: [ ]; referencias de acabado y tolerancias: [ ]; clase o condición del borde: [ ]; geometría conformada: [ ]; tolerancias de mecanizado: [ ].
- Servicio: temperatura normal y máxima del metal: [ ]; atmósfera: [ ]; ciclos térmicos: [ ]; cargas y sujeción: [ ]; código que rige el diseño o la construcción: [ ].
- Uniones: mapa de soldadura: [ ]; preparación: [ ]; acceso y posición: [ ]; materiales diferentes: [ ]; respaldo: [ ]; archivos adjuntos temporales: [ ].
- Procedimiento: norma de calificación: [ ]; WPS/PQR suministrado por: [ ]; autoridad de aprobación: [ ]; calificación del soldador u operador: [ ]; registro de producción: [ ].
- Material de aportación: autoridad de selección: [ ]; clasificación y control: [ ]; certificado y trazabilidad: [ ]; aprobación de sustitución: [ ].
- Control de proceso: variables de aporte de calor: [ ]; control entre pasadas: [ ]; secuencia y restricción: [ ]; puntos de control dimensional: [ ]; correcciones permitidas: [ ].
- Limpieza: controles de contaminación: [ ]; limpieza de soldadura: [ ]; acabado superficial: [ ]; requisito de decapado o pasivación: [ ]; protección del embalaje: [ ].
- Inspección: recepción: [ ]; punto de espera del montaje: [ ]; visual: [ ]; dimensiones: [ ]; procedimiento, alcance y aceptación de los END: [ ]; tercero: [ ].
- Reparación y liberación: aprobación de reparación: [ ]; repetir el examen: [ ]; autoridad de desviación: [ ]; expediente documental: [ ]; marcado: [ ]; destino y horario: [ ].
Prepare el plano, el mapa de soldaduras y las especificaciones del proyecto. Marque cada decisión pendiente como una consulta técnica abierta antes de aceptar la cotización.
Conclusión
Una orden de fabricación 310S confiable alinea la identidad del material, el plano, la unión, el procedimiento cualificado, la aprobación del material de aportación, el control del proceso, la limpieza, la inspección y la reparación. Las normas oficiales pueden definir partes acordadas de corte o tolerancia general, pero no reemplazan los requisitos de las piezas terminadas. Las opciones de equipos de soldadura publicadas pueden respaldar la evaluación de viabilidad, no la calificación de procedimientos ni promesas de capacidad.
Envíe dimensiones y requisitos mediante el formulario completo de cotización; puede adjuntar planos y especificaciones de forma opcional. Hechuang Stainless Steel puede revisar la viabilidad de fabricación, la documentación y las excepciones para la parte indicada. Las autoridades responsables de diseño, soldadura y calidad conservan la aprobación del material, WPS/PQR, el material de aportación, las tolerancias, la aceptación de la inspección y cualquier reparación.
Preguntas frecuentes
¿Se puede soldar 310S con el WPS habitual del taller?
Solo si la autoridad responsable confirma que el WPS/PQR cubre la especificación real del material base, el espesor, la junta, el proceso, la posición, las variables esenciales, el código de diseño y el servicio. Una declaración genérica sobre el grado no constituye una aprobación.
¿Quién aprueba el metal de aportación para 310S?
La autoridad de ingeniería o soldadura responsable selecciona y aprueba el material de aportación a través del proyecto WPS/PQR y la revisión del servicio. La información del productor o proveedor puede respaldar esa decisión, pero no puede servir como instrucción universal.
¿ISO 9013 define la tolerancia final de una pieza soldada?
No. Proporciona clasificaciones de tolerancia y calidad de corte térmico dentro de su alcance. La recuperación del conformado, el ajuste, la contracción de la soldadura, la restricción, el mecanizado, los datos de referencia y las mediciones afectan la pieza terminada.
¿Se puede asumir ISO 2768-1 cuando un plano está en silencio?
No lo dé por supuesto. Indique en el plano o en la orden si se aplica ISO 2768-1, qué clase se invoca y qué dimensiones tienen tolerancias individuales. Resuelva los conflictos antes de la liberación.
¿Cómo debería un comprador controlar la distorsión de la soldadura?
Exija un plan revisado de juntas, secuencia, sujeción y aporte de calor; defina puntos de control dimensional, correcciones permitidas, tolerancias de mecanizado, referencias y aceptación final. Los controles exactos pertenecen al procedimiento aprobado y al plan de producción.
¿Qué debe incluir una instrucción de reparación?
Identifique los límites de los defectos, el procedimiento de eliminación y verificación, el WPS de reparación, el alcance de la reinspección, la nueva verificación dimensional, la trazabilidad, la autoridad de aprobación y la disposición. El esmerilado cosmético no aprobado no constituye un plan de reparación.
Fuentes técnicas
Las referencias corresponden al material especificado, la forma y el estado indicados. No certifican una entrega concreta; el pedido y el certificado identifican el material suministrado.
Prepare su consulta
Abra las páginas correspondientes al grado y producto, luego envíe la designación exacta, norma, forma, dimensiones, cantidad, procesamiento y alcance de inspección al equipo de ventas.