
Für ein Angebot zu einem gefertigten 310S-Teil senden Sie die bestätigte Grundwerkstoffspezifikation und gelenkte Zeichnung zusammen mit den Anforderungen an Trennen, Umformen, Nahtgestaltung, WPS/PQR, Zusatzwerkstoff, Schweißen, Reinigung, Prüfung und Reparatur. Bestellen Sie Type 310S / UNS S31008 oder EN 1.4845 mit der maßgebenden Produktnorm und dem geforderten MTC. Tragen Sie anwendbare ISO-Klassen für Trennqualität oder Allgemeintoleranzen in die Zeichnung ein. Die Positioniergenauigkeit einer Maschine ist keine Fertigteiltoleranz; Fertigmaße, Bezüge und Toleranzen gehören in die Zeichnung. Zusatzwerkstoff, qualifiziertes Verfahren und Abnahmekriterien für den tatsächlichen Betrieb muss die verantwortliche schweißtechnische oder technische Stelle freigeben.
Kurzdaten für Einkäufer
- Sichtbare Identität
- Kennungen Type 310S / UNS S31008 und EN 1.4845
- Referenz zum thermischen Trennen
- ISO 9013 behandelt Qualität und Toleranzklassen thermischer Schnitte
- Toleranzen für Schweißkonstruktionen
- ISO 13920 bietet einen allgemeinen Rahmen für Schweißkonstruktionen
- Maße ohne Einzeltoleranz
- ISO 2768-1 gilt nur bei ausdrücklicher Anwendung auf Maße ohne einzelne Toleranzangaben
- Verfahrenssichtung
- Längsnaht- und Engspaltverfahren erfordern eine auftragsspezifische Machbarkeitsprüfung
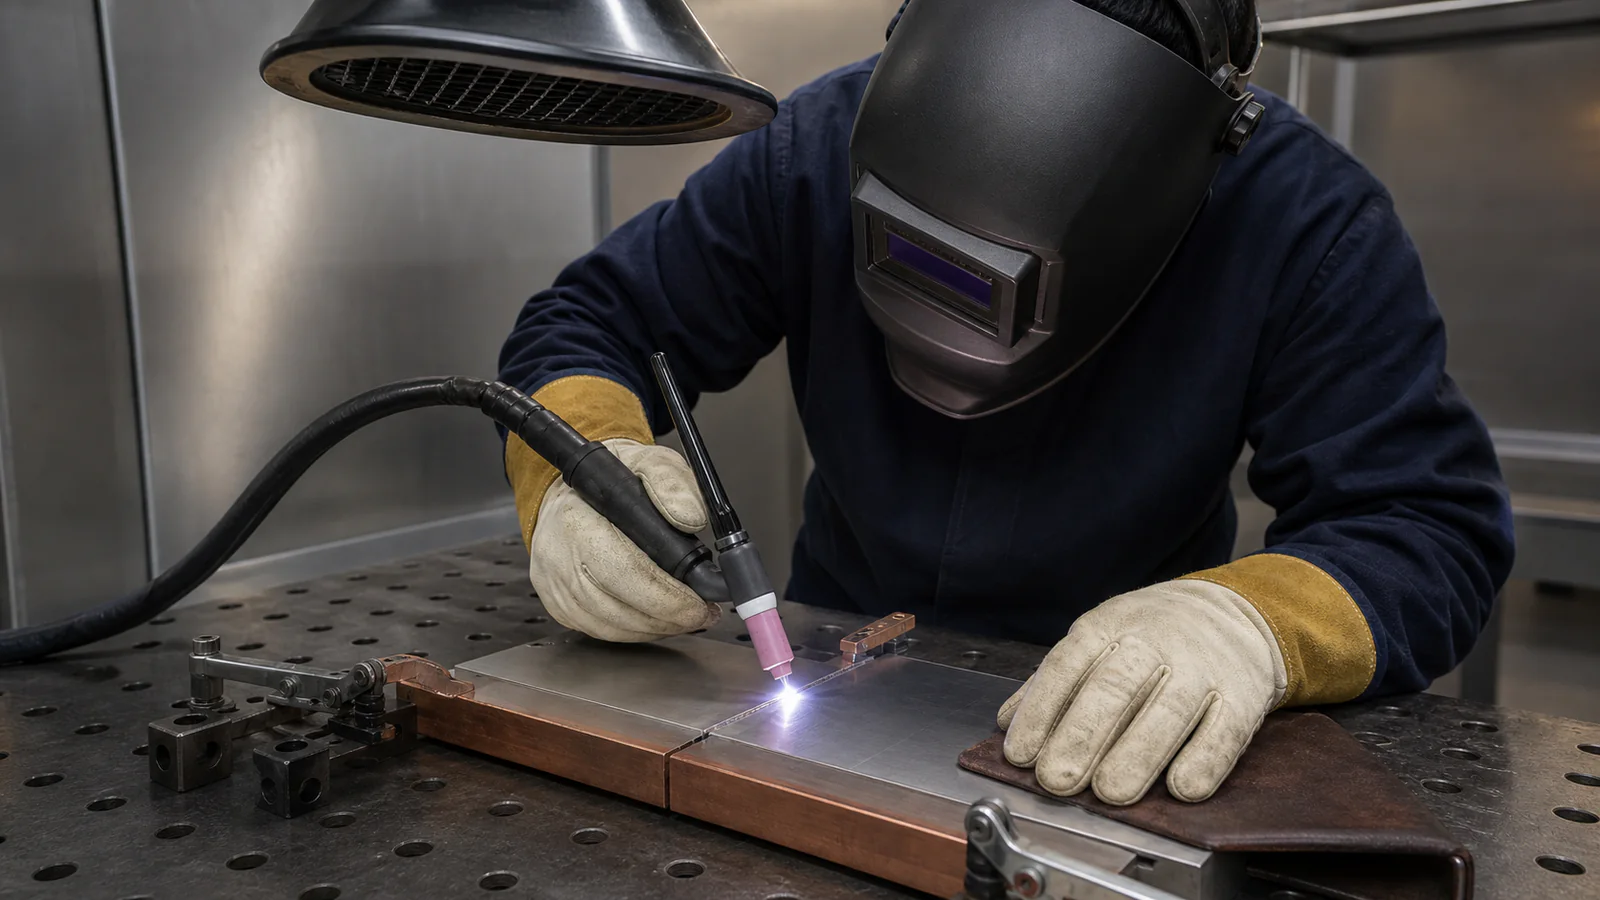
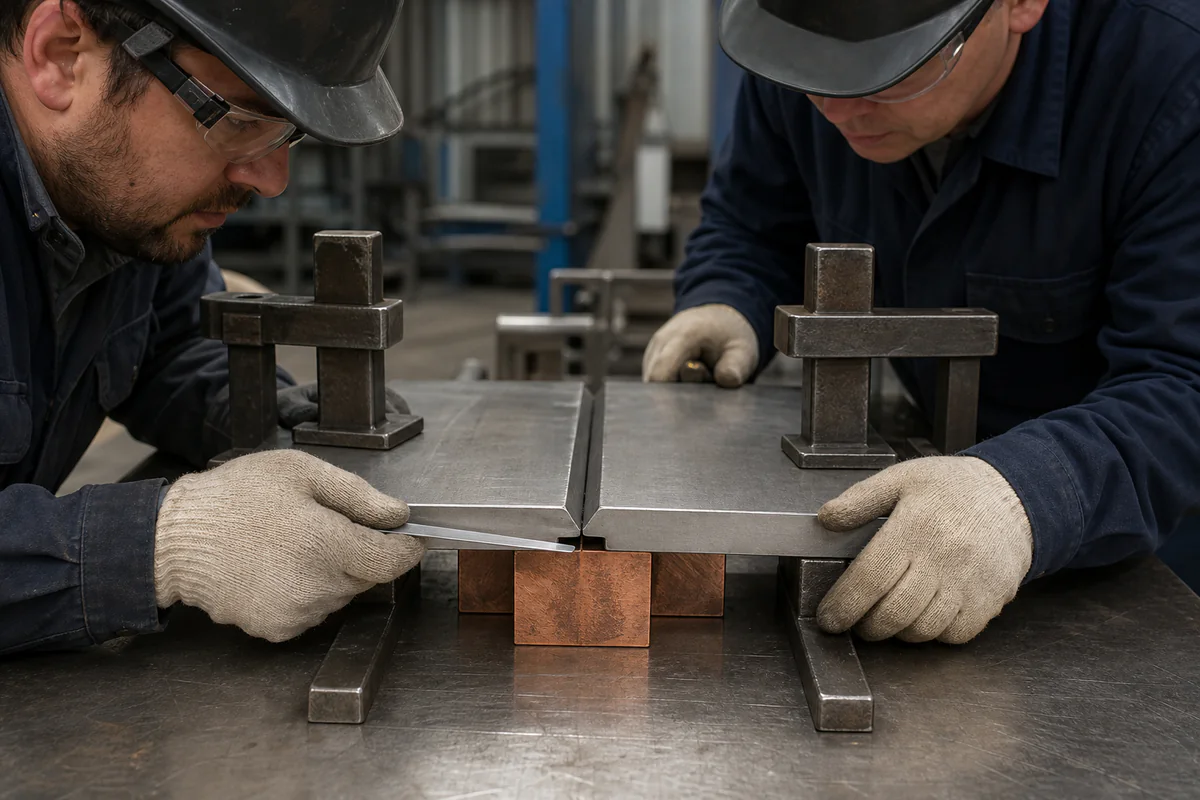
Der Fertigungsweg ist eine auftragsspezifische Kette und keine Liste voneinander unabhängiger Werkstattfähigkeiten. Die Werkstoffidentität beeinflusst die Verfahrensqualifikation; Nahtgeometrie beeinflusst Wärmeeinbringung und Prüfbarkeit; Verzug beeinflusst Bearbeitungszugaben; Reinigung beeinflusst die Oberflächenabnahme. Das Angebot sollte bestätigte, bedingte und vor Produktionsbeginn freizugebende Eingaben unterscheiden. Positioniergenauigkeit einer Anlage, ein veröffentlichtes Verfahrensbeispiel oder ein Werkstoffdatenblatt kann kein Fertigteil garantieren.
Für 310S nennt die Herstellerempfehlung drei Eingaben für die WPS-Planung: Wegen geringerer Einbrandtiefe und Fließfähigkeit des Zusatzwerkstoffs gegenüber üblichen 304/316-Zusätzen sind ein Fugenwinkel von 60–70° und ein Wurzelspalt von 2–3 mm zu prüfen; vor Reparaturschweißungen sind im Hochtemperatureinsatz entstandene Oxide zu entfernen. Dies sind Ausgangswerte, die durch reale Naht, Dicke, Verfahren, Regelwerk und die für den Auftrag festgelegte WPS/PQR zu bestätigen sind.
Trennen und Umformen vom Fertigteil aus planen
Ausgangspunkt ist die Liefergeometrie; von dort wird bis zur Ausgangsform zurückgeplant. Zu benennen ist, ob das Teil aus Blech, Feinblech, Coil, Band, Rohr, Stab, Schmiedestück oder einer bestehenden Baugruppe entsteht. Fertigmaße, Einzeltoleranzen, Bezüge, Kantenzustände, Umformradien, Schweißnähte, Bearbeitungszugaben und Oberflächenanforderungen gehören auf die gelenkte Zeichnung.
ISO 9013 kann für Qualität und Toleranzklassen thermischer Schnitte innerhalb ihres Umfangs vereinbart werden. Sie ersetzt die Fertigteilzeichnung nicht. Ein Zuschnitt kann sich beim Umformen, Heften, Schweißen, Richten oder Zerspanen weiter verändern. Die Positioniergenauigkeit einer Maschine ist kein Nachweis der Gesamtprozessfähigkeit für ein bestimmtes Bauteil aus 310S.
Für jedes wichtige Maß ist die Prüfphase festzulegen. Ein Zuschnittmaß wird gegebenenfalls vor dem Umformen kontrolliert, während Profil und Lochlage erst nach Schweißen und Bearbeitung gelten. Entwickelt der Fertiger die Abwicklung, muss die Freigabeverantwortung und das maßgebende Fertigteilbezugssystem feststehen. Ebenso ist anzugeben, ob thermisch getrennte Kanten vor dem Schweißen zerspant oder anderweitig vorbereitet werden.
Grundwerkstoff bestätigen
Vor einer endgültigen Verfahrens- oder Preisfestlegung ist der Grundwerkstoff zu bestätigen. Der angeführte Herstellerweg zeigt Type 310S / UNS S31008 und EN 1.4845. Diese Kennungen ersetzen weder die angeforderte Norm noch begründen sie automatische Gleichwertigkeit mit anderen Bezeichnungen.
Die Werkstoffzeile muss enthalten:
- projektseitig akzeptierte Bezeichnung;
- maßgebende Produktnorm und Ausgabe;
- Lieferform, Abmessungen und Lieferzustand;
- zusätzliche Chemie- oder Prüfoptionen des Käufers;
- geforderte Prüfbescheinigung und Rückverfolgbarkeit;
- Oberflächen-, Kanten- und Wärmebehandlungszustand.
Beim Wareneingang werden Kennzeichnung, Schmelze oder Los, Abmessungen und Zustand mit MTC und Bestellung abgeglichen. Ist PMI gefordert, sind Verfahren, Umfang, Annahme und Nachweis vorzugeben. Eine Abweichung bleibt gesperrt, bis Einkauf oder Technik schriftlich entscheidet. Dies gilt auch für Anschlussteile, Badsicherungen, Einlagen und artfremde Werkstoffe. Eine für einen Weg qualifizierte WPS deckt eine Änderung von Norm, Form, Dicke oder Werkstoffgruppe nicht automatisch ab.
Nahtgestaltung
Die Nahtgestaltung bestimmt Zugänglichkeit, Schweißgutvolumen, Aufmischung, Zwängung, Wurzelqualität und Prüfbarkeit. Ein Schweißplan sollte Nahtart, Querschnitt beider Seiten, Öffnungswinkel oder Vorbereitung, Steg, Wurzelspalt, Badsicherung, Schweißseite, Position und Zugang zeigen. Dicht-, unterbrochene, Anschluss- und temporäre Nähte sind einzeln zu kennzeichnen.
Die Konstruktionsstelle bewertet Lastpfad, gegebenenfalls Ermüdung oder Zyklen, Wärmedehnung und Betriebsbeanspruchung. Eine Engspaltnaht kann bei geeignetem Weg das Schweißgutvolumen senken, verändert aber Zugang, Bindefehlergefahr an Flanken, Anlagenerfordernisse und Qualifikationsvariablen. Veröffentlichte Beispiele zu Engspalt- oder Längsnähten sind nur Sichtungsnachweise; sie beweisen nicht die Herstellbarkeit einer bestimmten 310S-Naht, eines Durchmessers, einer Dicke oder Abnahmeklasse.
Schnittstellen vor dem Trennen klären
Zu prüfen sind Nähte an Dickenübergängen, Formecken, Stutzen, Auflagern und Mischverbindungen. Prüfzugänge und nach Montage unzugängliche Flächen sind zu markieren. Ferner ist zu entscheiden, ob die Naht vor oder nach dem Umformen fertiggestellt wird, wie Schrumpfung auf die Bezüge wirkt und welcher Werkstoff für eine verbleibende Badsicherung gilt.
Der Lieferant kann eine herstellbare Vorbereitung vorschlagen; Änderungen geben jedoch die befugten Konstruktions- und Schweißstellen frei. Die freigegebene Naht ist in Zeichnung und WPS festzuhalten, nicht nur in einer Angebotsnotiz.
WPS / PQR
Die WPS beschreibt die Produktionsausführung; die PQR stützt das Verfahren innerhalb der geltenden Qualifikationsregeln. Die RFQ muss Konstruktionsregelwerk, Qualifikationsnorm, geforderten Verfahrensstatus und Freigabeweg nennen. „WPS erforderlich“ bleibt unvollständig, wenn unklar ist, ob der Käufer sie stellt, der Fertiger sie entwickelt oder ein Dritter die Qualifikation begleitet.
Grundwerkstoffweg, Dickenbereich, Naht, Prozess, Position, Verantwortung für den Zusatz, Schutz- oder Formiergas, Betriebszustand und Prüfnorm sind bereitzustellen. Danach legt die verantwortliche Schweißstelle wesentliche und zusätzliche Einflussgrößen, Probestücke, Geltungsbereiche sowie Schweißer- oder Bedienerqualifikation fest.
Dokumentenmeilensteine festlegen
Ein verwendbarer Freigabeablauf umfasst:
- vorläufige Ausführung für das Angebot geprüft;
- Naht- und Werkstoffangaben fixiert;
- WPS/PQR-Paket eingereicht;
- verantwortliche Stelle erteilt die Freigabe oder kommentiert;
- Produktion gegen genehmigte Revision gestartet;
- Schweiß- und Prüfnachweise mit dem Teil zurückgegeben.
Ändern sich Produktionsvariablen, ist zu stoppen und zu prüfen, ob eine erneute Freigabe oder Qualifikation erforderlich ist. Eine Werkstattpraxis darf nicht rückwirkend als genehmigte WPS bezeichnet werden. Die Projektunterlagen müssen jede Naht oder Planposition mit dem anzuwendenden Verfahren und qualifiziertem Personal verknüpfen. Vor Freigabe sind die auf Arbeitsplan, Schweißplan und Genehmigungsregister genannten WPS-Revisionen abzugleichen; veraltete Revisionen dürfen am Arbeitsplatz nicht verfügbar sein. Die Projektunterlagen müssen außerdem die Person oder Stelle benennen, die eine gelenkte Änderung genehmigen darf. Dies ist ebenso eine Prüfung der Dokumentenlenkung wie der Schweißtechnik.
Schweißzusatz freigeben
Die Auswahl des Schweißzusatzes bleibt bei der verantwortlichen Schweiß- oder technischen Stelle. Sie kann vom Grundwerkstoffweg, der Naht, Aufmischung, Betriebstemperatur, Atmosphäre, mechanischen Auslegung, Regelwerk, Verfügbarkeit und Prüfung abhängen. Eine bekannte Handelsklassifikation oder ein Lieferantenvorschlag ist keine allgemeingültige Anweisung.
Die genehmigte WPS sollte Klassifikation, Norm, Lieferform oder Abmessung, erforderlichen Hersteller- oder Handelsnamenschutz, Chargenrückverfolgbarkeit, Lagerung, Rücktrocknung und Änderungsregeln angeben. Bei Mischverbindungen sind beide Grundwerkstoffe, Aufmischung und Beanspruchung an der Naht zu bewerten. Die Bestellung legt fest, wer Zusatz liefert, Zeugnisse prüft und über Substitutionen entscheiden darf. Eine Empfehlung des Lieferanten bleibt ausdrücklich „vorbehaltlich Freigabe der Schweiß-/Konstruktionsstelle“.
Wärmeeinbringung
Die Wärmeeinbringung ist eine Einflussgröße neben Strom, Spannung, Geschwindigkeit, Wirkungsgradannahme, Raupendimension, Zwischenlagentemperatur und Reihenfolge. Sie beeinflusst Einbrand, Wärmeeinflusszone, Verzug und Produktivität. Ein allgemeines Zahlenfenster darf nicht ohne Abgleich mit dem qualifizierten Verfahren in eine Bestellung kopiert werden.
Die Schweißstelle legt Messung und Aufzeichnung der Variablen fest. Zwischenlagenkontrolle, Reinigung zwischen Lagen, Behandlung von Ansatz und Ende, Ein- und Auslaufstücke sowie Einschränkungen des Pendelns oder der Raupenlage sind nach WPS zu definieren. Bei automatischem Schweißen gehören Anlage, Steuerung und Datensatzanforderungen dazu.
Dünnes Feinblech, eine dicke eingespannte Naht und ein artfremder Anschluss verlangen unterschiedliche Prüfungen. Der Produktionsplan zeigt Maßkontrollen und eine gegebenenfalls wechselnde Schweißfolge. Jede Wärmebehandlung vor oder nach dem Schweißen bedarf konstruktiver und verfahrenstechnischer Freigabe; sie folgt nicht allein aus der Werkstoffbezeichnung.
Verzug
Bei 310S summieren sich Bewegungen aus Trennen, Umformen, Heften und Schweißschrumpfung. Die Ausführung steuert diese Bewegungen gegen Fertigteilbezüge und verspricht nicht „verzugsfrei“. Zu bewerten sind Nahtsymmetrie, Schweißgutvolumen, Folge, Einspannung, Vorhaltung, ausgleichendes Schweißen, temporäre Anschlüsse und Bearbeitungszugabe.
Zulässige Korrekturen sind anzugeben. Mechanisches Richten, lokale Erwärmung oder erneutes Umformen können Dicke, Oberfläche, Eigenspannung und Maße beeinflussen. Die verantwortliche Stelle legt Verfahren und Nachprüfung fest. Ist eine Korrektur auf einer kritischen Fläche verboten, steht diese Grenze auf der Zeichnung.
Maßprüfpunkte können wie folgt festgelegt werden:
| Phase | Typische Prüfung | Entscheidung |
|---|---|---|
| Zuschnitt | Kontur, Kante und Bezugsmarken | Freigabe zum Umformen |
| Formteil | Radius, Profil, Öffnung und gegebenenfalls Dicke | Freigabe zum Zusammenbau |
| Zusammenbau | Wurzelzustand, Ausrichtung und Einspannung | Schweißhaltepunkt |
| Schweißen | folgeabhängige Maße | Fortsetzen oder planmäßig korrigieren |
| Fertigteil | Zeichnungsmaße, Profil und Bezüge | Abnehmen, bearbeiten oder genehmigt reparieren |
ISO 13920 kann vertraglich als allgemeiner Rahmen für Schweißkonstruktionen vereinbart werden. Einzeln angegebene Zeichnungstoleranzen bleiben vorrangig; komplexe Konstruktionen können Sonderregeln benötigen. Klasse, Messzustand und engere Einzelanforderungen sind vor Fertigungsbeginn zu klären.
Reinigung
Die Reinigung reicht vom Wareneingang bis zur Verpackung. Festzulegen sind Schutz vor unlegiertem Stahl, zulässige Markierstoffe, Schneidrückstände, Umformschmierstoffe, Schleifmittel, Schlacke oder Spritzer, Anlauffarben, Beizchemikalien und gegebenenfalls Spülwasserqualität. Werkzeuge und Verbrauchsmittel müssen zur geforderten Edelstahloberfläche passen.
Zeichnung oder Spezifikation beschreibt Endoberfläche und Prüfmethode. „Edelstahloberfläche“ ist zu ungenau. Es muss feststehen, ob Nähte im Schweißzustand bleiben, lokal gereinigt, auf eine Kontur verschliffen oder chemisch behandelt werden. Bei Schleifen sind Bereich und Mindestquerschnitt festzulegen. Reinigung behebt weder Bindefehler noch unzulässige Kerben oder Maßfehler und macht eine Oberfläche nicht automatisch für einen Betrieb geeignet.
Prüfung
Die Prüfung folgt der genehmigten Konstruktion und dem Verfahren. Für jede Prüfung sind Methode, Umfang, Zeitpunkt, Abnahmenorm, Personalqualifikation und Nachweis zu nennen. „Vollprüfung“ hat ohne diese Felder keine eindeutige Bedeutung.
Die Eingangsprüfung bestätigt Werkstoff und Dokumente. Die Zusammenbauprüfung kontrolliert Vorbereitung, Sauberkeit, Ausrichtung und WPS-Verfügbarkeit. Prozessprüfungen erfassen erforderliche Variablen und Zwischenmaße. Die Endprüfung kann Sicht-, Maß- und vereinbarte zerstörungsfreie Prüfung (ZfP) sowie Kennzeichnungs- und Dossierprüfung umfassen.
ISO 2768-1 betrifft Allgemeintoleranzen linearer und winkliger Maße ohne Einzeltoleranzangabe. Sie gilt nur, wenn Zeichnung oder Vertrag sie mit Klasse aufruft. Sie überschreibt weder Einzelmaße noch schweißspezifische Toleranzen oder geometrische Bezugsanforderungen. Dasselbe gilt für ISO 13920 innerhalb ihres vereinbarten Umfangs.
Für die Maßprüfung sind Bezugssystem, gegebenenfalls Messmittel, Temperaturzustand, Stichprobe oder Abdeckung und Berichtsformat zu nennen. Für ZfP sind Nahtstellen, Verfahren, Umfang und Annahmekriterien festzulegen. Begleitet ein Dritter Werkstoffidentifikation, Verfahrensqualifikation oder Endprüfung, gehören Ankündigungsfrist und Freigabebefugnis in die RFQ.
Reparatur
Ein genehmigter Reparaturweg schützt technische Abnahme und Rückverfolgbarkeit. Festzulegen ist, was als Reparatur gilt, wer die Freigabe erteilen darf und wann eine technische Bewertung zwingend ist. Oberflächenverschleifen, Ausschleifen einer Naht, Einsetzen eines Stücks und Maßkorrektur können unterschiedliche Regeln haben.
Eine Reparaturanweisung enthält:
- Fehlerbeschreibung und Ort;
- Entscheidung und Freigabebezug;
- Entfernungsmethode und Grenzen;
- Nachweis der vollständigen Entfernung;
- Reparaturvorbereitung und WPS;
- Zusatzwerkstoff- und Personalanforderungen;
- wiederholte Sicht-, Maß- und ZfP-Prüfung;
- aktualisierte Kennzeichnung und Dokumentation.
Wiederholte Reparaturzyklen dürfen nicht pauschal zugelassen werden. Die verantwortliche Stelle legt anhand von Regelwerk und Bauteil Grenzen oder erneute Qualifikation fest. Eine Abweichungsgenehmigung muss die betroffene Zeichnungsanforderung benennen und vor Freigabe schriftlich erteilt sein. Das Abschlussdossier zeigt Ausgangsbefund, ausgeführte Reparatur und Abnahmenachweis.
Fertigungsumfang vor dem Angebot festlegen
Hechuang Stainless Steel kann Grundwerkstoff, Zeichnung und Produktionsanforderungen prüfen und einen Angebotsumfang für Werkstoff, Trennen, Umformen, Schweißen, Prüfung, Dokumentation und Verpackung erstellen.
Der Käufer liefert Auslegungsgrundlage, freigegebene Zeichnung, Betriebsbedingungen und Abnahmeanforderungen. Die Fertigungsprüfung kann danach zurückgeben:
- bestätigten Ausgangswerkstoffweg und Dokumentgrundlage;
- vorgeschlagene Trenn-, Umform-, Naht- und Schweißfolge;
- Verantwortungen für WPS/PQR und Zusatzfreigabe;
- Maßprüfpunkte und Bearbeitungszugabe;
- Reinigungs-, Prüf- und Reparaturregeln;
- Ausnahmen, Fragen und Freigabemeilensteine;
- Abschlussdokumente und Verpackungsplan.
Technische Änderungen werden der benannten Käuferstelle zur Freigabe vorgelegt. Genehmigte Zeichnungsrevision, Bestellung, Verfahren und Prüfplan bilden die Produktionsgrundlage.
Nutzen Sie die Werkstoffseite 310S für Werkstoffangaben, die Bearbeitungsseite zur Festlegung des Fertigungsumfangs, die Qualitätsseite für die Prüfung und den Leitfaden zu Lieferformen zur Auswahl des Ausgangsmaterials. Übernehmen Sie die endgültigen Anforderungen in Projektspezifikation und Bestellung.
Fertigungs-RFQ
Folgende Struktur ist vollständig auszufüllen:
- Grundwerkstoff: Bezeichnung: [ ]; Produktnorm und Ausgabe: [ ]; Form und Dicke: [ ]; Zustand: [ ]; MTC und Rückverfolgbarkeit: [ ].
- Zeichnung: Nummer und Revision: [ ]; Menge: [ ]; Fertigteilbezüge und Toleranzen: [ ]; Schnittkantenklasse oder -zustand: [ ]; Formgeometrie: [ ]; Bearbeitungszugabe: [ ].
- Betrieb: normale und maximale Metalltemperatur: [ ]; Atmosphäre: [ ]; Zyklen: [ ]; Lasten und Zwängung: [ ]; Regelwerk: [ ].
- Nähte: Schweißplan: [ ]; Vorbereitung: [ ]; Zugang und Position: [ ]; artfremde Werkstoffe: [ ]; Badsicherung: [ ]; temporäre Anschlüsse: [ ].
- Verfahren: Qualifikationsnorm: [ ]; WPS/PQR gestellt durch: [ ]; Freigabestelle: [ ]; Schweißer- oder Bedienerqualifikation: [ ]; Fertigungsnachweis: [ ].
- Zusatz: Auswahlstelle: [ ]; Klassifikation und Kontrolle: [ ]; Zeugnis und Rückverfolgbarkeit: [ ]; Substitutionsfreigabe: [ ].
- Prozesskontrolle: Wärmeeinbringungsvariablen: [ ]; Zwischenlagenkontrolle: [ ]; Folge und Einspannung: [ ]; Maßprüfpunkte: [ ]; Korrekturfreigaben: [ ].
- Reinigung: Kontaminationsschutz: [ ]; Nahtreinigung: [ ]; Oberfläche: [ ]; Beizen oder Passivieren: [ ]; Verpackungsschutz: [ ].
- Prüfung: Eingang: [ ]; Zusammenbau-Haltepunkt: [ ]; Sicht: [ ]; Maße: [ ]; ZfP-Verfahren, Umfang und Annahme: [ ]; Dritter: [ ].
- Reparatur und Freigabe: Reparaturfreigabe: [ ]; Wiederholungsprüfung: [ ]; Abweichungsstelle: [ ]; Dokumentendossier: [ ]; Kennzeichnung: [ ]; Zielort und Termin: [ ].
Zeichnung, Schweißplan und Projektspezifikationen sind beizufügen. Jede fehlende Entscheidung bleibt vor Angebotsannahme als offene technische Frage gekennzeichnet.
Fazit
Ein zuverlässiger Fertigungsauftrag für 310S stimmt Werkstoffidentität, Zeichnung, Naht, qualifiziertes Verfahren, Zusatzfreigabe, Prozesskontrolle, Reinigung, Prüfung und Reparatur aufeinander ab. Verwenden Sie anwendbare Normen für vereinbarte Trenn- oder Allgemeintoleranzen und tragen Sie die Fertigteilanforderungen in die Zeichnung ein. Bestätigen Sie die Schweißmachbarkeit für tatsächliche Naht, Dicke, Anlage, Qualifikation und Prüfumfang.
Senden Sie Abmessungen und Anforderungen über das vollständige Anfrageformular; Zeichnungen und Spezifikationen können Sie optional anhängen. Hechuang Stainless Steel kann Machbarkeit, Dokumentation und Ausnahmen für das angegebene Teil prüfen. Die verantwortlichen Konstruktions-, Schweiß- und Qualitätsstellen behalten die Freigabe von Werkstoff, WPS/PQR, Zusatz, Toleranzen, Prüfabnahme und Reparatur.
Häufig gestellte Fragen
Kann 310S mit einer vorhandenen Standard-WPS der Werkstatt geschweißt werden?
Nur wenn die verantwortliche Stelle bestätigt, dass WPS/PQR den tatsächlichen Grundwerkstoffweg, Dicke, Naht, Prozess, Position, wesentliche Einflussgrößen, Regelwerk und Betrieb abdecken. Eine allgemeine Werkstoffaussage ist keine Freigabe.
Wer erteilt die Freigabe für den Schweißzusatz bei 310S?
Die verantwortliche Schweiß- oder technische Stelle wählt ihn anhand der projektbezogenen WPS/PQR und Betriebsbewertung aus und erteilt die Freigabe. Hersteller- oder Lieferantenangaben können die Entscheidung stützen, sind aber keine allgemeine Anweisung.
Legt ISO 9013 die Endtoleranz eines Schweißteils fest?
Nein. Die Norm behandelt in ihrem Umfang Qualitäts- und Toleranzklassen thermischer Schnitte. Rückfederung, Zusammenbau, Schweißschrumpfung, Zwängung, Bearbeitung, Bezüge und Messung beeinflussen das Fertigteil zusätzlich.
Darf ISO 2768-1 angenommen werden, wenn die Zeichnung schweigt?
Nein. Zeichnung oder Bestellung müssen angeben, ob ISO 2768-1 gilt, welche Klasse verwendet wird und welche Maße Einzeltoleranzen besitzen. Widersprüche sind vor Freigabe zu klären.
Wie steuert der Käufer Schweißverzug?
Er verlangt einen geprüften Naht-, Reihenfolge-, Spann- und Wärmeeinbringungsplan und legt Maßprüfpunkte, zulässige Korrektur, Bearbeitungszugabe, Bezüge und Endabnahme fest. Die Einzelheiten gehören in das genehmigte Verfahren und den Produktionsplan.
Was muss eine Reparaturanweisung enthalten?
Erforderlich sind Fehlergrenzen, Entfernung und Nachweis, Reparatur-WPS, Wiederholungsprüfung, erneute Maßkontrolle, Rückverfolgbarkeit, Freigabestelle und Entscheidung. Ungenehmigtes kosmetisches Verschleifen ist kein Reparaturplan.
Technische Quellen
Die Referenzen gelten für den beschriebenen Werkstoff, die Produktform und den Zustand. Sie zertifizieren keine einzelne Lieferung; Bestellung und Zeugnis identifizieren den gelieferten Werkstoff.
Ihre Anfrage vorbereiten
Öffnen Sie die relevanten Seiten und senden Sie dem Vertriebsteam genaue Bezeichnung, Norm, Produktform, Abmessungen, Menge, Bearbeitung und Prüfung.