
Uma consulta viável de fabricação do 310S começa pelo metal-base confirmado e por um desenho controlado, ligando projeto da junta, WPS/PQR, aprovação do consumível, corte, conformação, soldagem, limpeza, inspeção e reparo. Type 310S / UNS S31008 e EN 1.4845 são identificadores visíveis na especificação citada, mas a norma de compra e o MTC controlam o material recebido. Normas ISO de corte e tolerância geral só se aplicam dentro do escopo declarado e contratual. A autoridade responsável de soldagem ou engenharia — não um guia geral do fornecedor — deve aprovar consumível, procedimento e critérios para o serviço efetivo.
Dados rápidos para compradores
- Identidade visível
- Type 310S / UNS S31008 e EN 1.4845
- Referência de corte
- ISO 9013 trata da qualidade do corte térmico e da classificação de tolerâncias
- Tolerância de conjuntos soldados
- ISO 13920 fornece uma estrutura geral para construções soldadas
- Dimensões sem tolerância individual
- ISO 2768-1 só se aplica quando invocada para dimensões sem indicação individual de tolerância
- Triagem do processo
- Opções de costura longitudinal e chanfro estreito exigem revisão de viabilidade específica
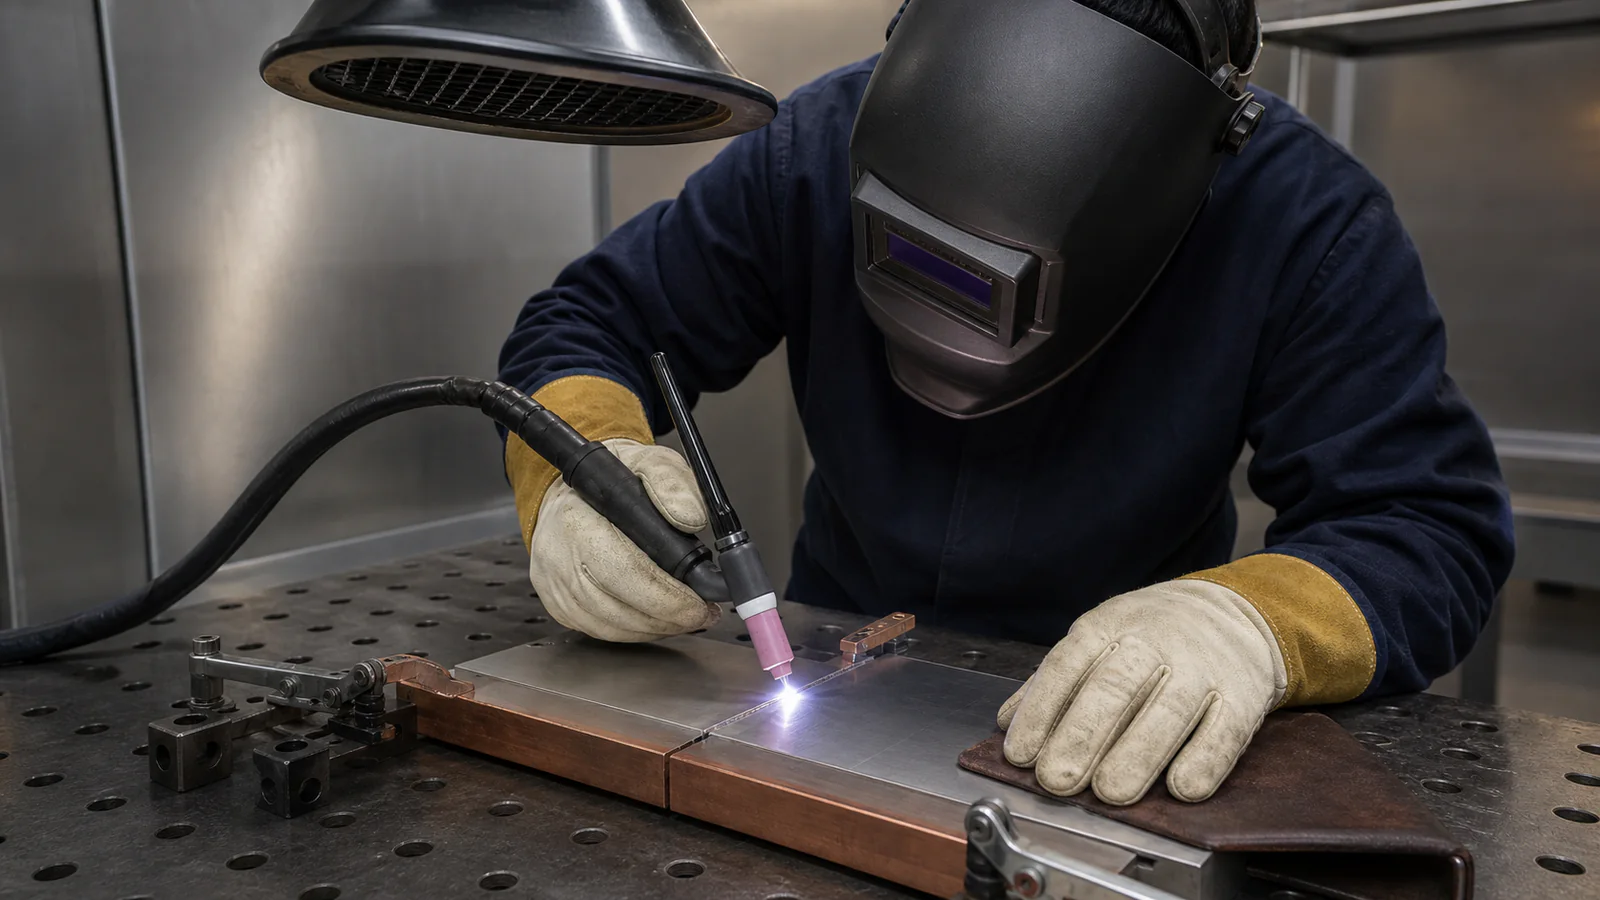
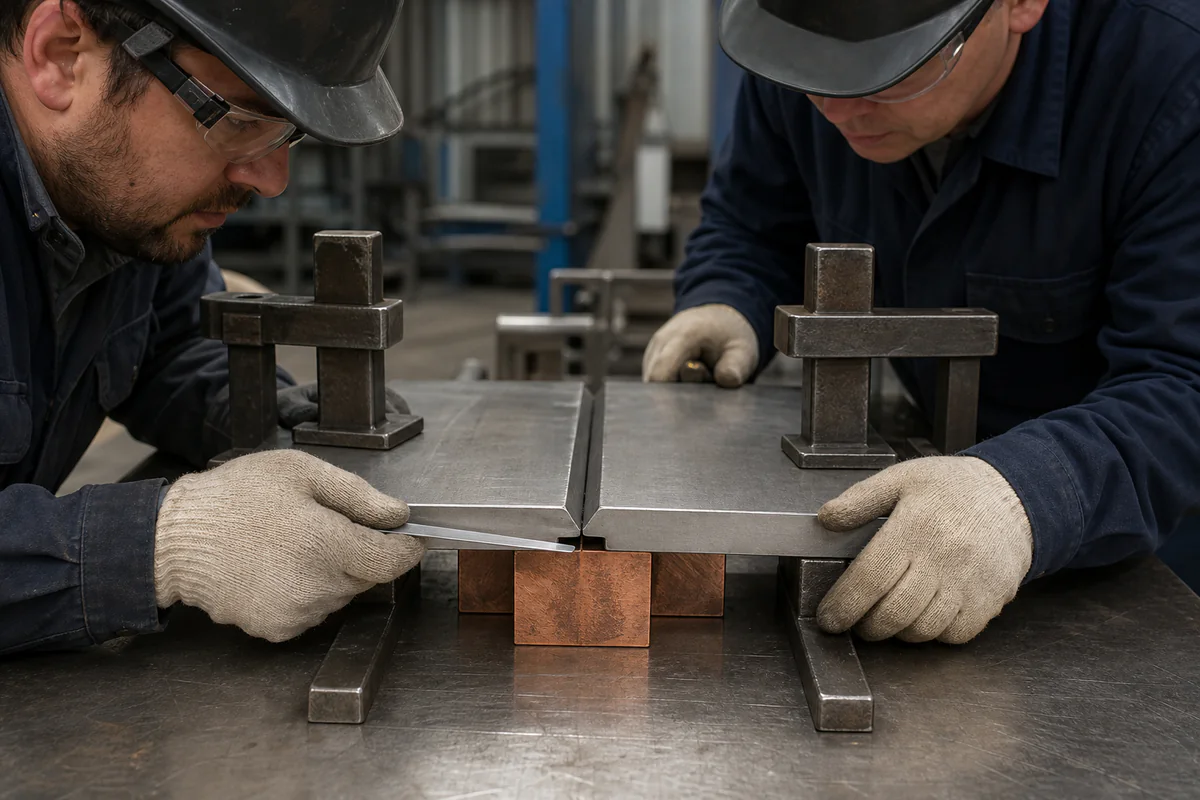
O processo de fabricação é uma cadeia específica do pedido, não uma lista de capacidades isoladas. A identidade do material afeta a qualificação exigida do procedimento; a junta afeta aporte e inspeção; a distorção afeta sobremetal; a limpeza afeta aceitação da superfície. A cotação deve separar dados confirmados, condicionais e sujeitos a aprovação. Precisão de posicionamento, exemplo publicado e ficha do material não garantem a peça final.
Para o 310S, a orientação do produtor fornece três entradas para o WPS: devido à menor penetração e fluidez do consumível em relação aos usados normalmente com 304/316, pode ser necessário avaliar chanfro de 60–70° e abertura de raiz de 2–3 mm; antes de solda de reparo, remova o óxido formado durante o serviço em alta temperatura. São pontos de partida sujeitos ao projeto real da junta, espessura, processo, código e WPS/PQR definido para o pedido.
Planeje corte e conformação a partir da peça final
Comece pela geometria entregue e retroceda até a forma inicial. Identifique chapa, folha, bobina, tira, tubo, barra, forjado ou conjunto existente. Coloque no desenho dimensões finais, tolerâncias individuais, referências, bordas, raios, soldas, sobremetal e superfície.
ISO 9013 pode ser invocada para qualidade do corte térmico e classes de tolerância em seu escopo. Não substitui o desenho final. A peça cortada muda na conformação, ajuste, soldagem, desempeno ou usinagem. Precisão de posicionamento é referência da máquina, não tolerância final nem capacidade total para um componente 310S.
Defina a etapa de inspeção de cada dimensão importante. Uma medida cortada pode ser verificada antes da conformação, enquanto perfil ou furos controlam após soldagem e usinagem. Se o fabricante desenvolver a planificação, acorde aprovação do comprador e referências finais. Informe se bordas térmicas exigem usinagem ou preparo.
Confirmação do metal-base
Confirme o metal-base antes de considerar procedimento ou preço finais. A especificação citada identifica Type 310S / UNS S31008 e EN 1.4845. Esses identificadores não substituem a norma solicitada nem criam equivalência automática.
A linha do material deve incluir:
- designação aceita pelo projeto;
- norma e edição aplicáveis;
- forma, dimensões e condição de fornecimento;
- opções químicas ou de ensaio do comprador;
- documento de inspeção e rastreabilidade;
- superfície, borda e tratamento térmico.
No recebimento, relacione marcação, corrida ou lote, dimensões e condição ao certificado e ao pedido. Se PMI for exigido, defina método, extensão, aceitação e registros. Coloque divergências em quarentena até decisão autorizada.
A confirmação abrange fixações, suporte de raiz, insertos e membros dissimilares. Um WPS qualificado, com a qualificação exigida para uma rota, pode não cobrir mudança de norma, forma, espessura ou grupo. A autoridade decide se a qualificação exigida continua válida.
Projeto da junta
O projeto controla acesso, volume depositado, diluição, restrição, qualidade da raiz e exame. Prepare mapa com tipo de junta, seções, ângulo ou preparação, face e abertura de raiz, suporte, lado, posição e acesso. Identifique soldas de vedação, intermitentes, de fixação ou temporárias.
A autoridade deve verificar caminho de carga, fadiga ou ciclos, expansão e exposição. Chanfro estreito pode reduzir volume, mas muda acesso, risco de fusão lateral, equipamento e variáveis de qualificação exigida. Exemplos publicados são apenas triagem; não comprovam produção de uma junta 310S, diâmetro, espessura ou classe específica.
Resolva interfaces antes do corte
Revise juntas em transições, cantos conformados, bocais, suportes e materiais dissimilares. Marque acesso e superfícies inacessíveis após montagem. Decida se a junta é concluída antes ou depois da conformação e como a contração afeta referências. Identifique material e aceitação do suporte de raiz permanente.
O fornecedor pode propor preparação fabricável, mas projeto e soldagem autorizados devem aprovar mudanças. Registre a junta aprovada no desenho e WPS, não apenas em nota da cotação.
WPS / PQR
O WPS orienta a produção; o PQR sustenta o procedimento nas regras de qualificação exigida. A RFQ deve citar código, norma de qualificação exigida, situação requerida e processo de aprovação. “WPS obrigatório” é incompleto sem definir se o comprador fornece, o fabricante desenvolve ou terceiro testemunha a qualificação exigida.
Forneça especificação do metal-base, faixa de espessura, junta, processo, posição, responsabilidade pelo consumível, proteção ou suporte, serviço e norma de exame. A autoridade define variáveis essenciais e suplementares, corpos de prova, faixas de qualificação exigida e qualificação exigida de soldador ou operador.
Estabeleça marcos documentais
Uma sequência prática é:
- plano preliminar revisada para cotação;
- dados da junta e material fixados;
- pacote WPS/PQR enviado;
- autoridade aprova ou comenta;
- produção liberada pela revisão aprovada;
- registros de solda e inspeção retornam com a peça.
Se variáveis mudarem, pare e verifique necessidade de nova aprovação ou qualificação. Não descreva retroativamente prática de oficina como WPS aprovado. O registro deve ligar cada solda ao procedimento e pessoal qualificado.
Antes da liberação, compare a revisão do WPS no roteiro, mapa e registro de aprovação. O pacote deve retirar revisões obsoletas do posto e definir quem autoriza mudança controlada. É controle documental e de soldagem.
Aprovação do consumível
A escolha do consumível permanece com a autoridade responsável. A decisão depende de metal-base, junta, diluição, temperatura, atmosfera, projeto mecânico, código, disponibilidade e exame. Classificação conhecida ou proposta do fornecedor não é instrução universal.
O WPS aprovado deve indicar classificação, norma, forma ou tamanho, controle do fabricante ou marca quando exigido, rastreabilidade do lote, armazenamento, condicionamento e regra de mudança. Para juntas dissimilares, revise ambos os metais, diluição e serviço; a parte mais fraca ou exposta pode controlar.
O pedido deve dizer quem fornece o consumível, verifica certificados e aprova substituição. Se o fornecedor recomendar opção, marque “sujeito à aprovação da autoridade de soldagem/engenharia” e não libere a produção antes do registro.
Aporte térmico
O aporte é um dado entre corrente, tensão, velocidade, eficiência assumida, tamanho do cordão, condição entre passes e sequência. Influencia fusão, zona afetada, distorção e produtividade, mas uma faixa genérica não deve ser copiada sem verificar o procedimento qualificado.
Peça à autoridade que defina medição e registro das variáveis. Identifique controle entre passes, limpeza, tratamento de início e fim do arco, apêndices e restrições de oscilação ou posição. Em soldagem automática, defina equipamento, controle e registro de dados.
O aporte também se liga à geometria. Folha fina, junta espessa restringida e fixação dissimilar exigem revisões distintas. O plano mostra verificações dimensionais e alternância entre lados ou segmentos. Tratamento térmico antes ou depois exige aprovação; não o deduza da liga.
Distorção
A fabricação do 310S acumula movimento de corte, conformação, ajuste e contração. O processo deve gerenciá-lo pelas referências finais, sem prometer “sem distorção”. Comece por simetria, volume, sequência, restrição, pré-ajuste, soldagem equilibrada, fixações temporárias e sobremetal.
Declare correções permitidas. Desempeno mecânico, aquecimento localizado ou reconformação afetam espessura, superfície, tensão residual e dimensões. A autoridade deve aprovar método e inspeção. Coloque no desenho proibições em superfícies críticas.
Use pontos de controle dimensional:
| Etapa | Verificação típica | Decisão |
|---|---|---|
| Peça cortada | Contorno, borda e referências | Liberar para conformação |
| Peça conformada | Raio, perfil, abertura e espessura | Liberar para ajuste |
| Ajuste | Raiz, alinhamento e restrição | Ponto de espera |
| Soldagem | Dimensões sensíveis à sequência | Continuar ou ajustar no plano |
| Final | Dimensões, perfil e referências | Aceitar, usinar ou reparar com aprovação |
ISO 13920 pode fornecer estrutura geral de tolerâncias quando o contrato a invoca. Seu escopo reconhece que tolerâncias individuais controlam e estruturas complexas podem exigir disposições especiais. Resolva classe, condição de medição e requisitos mais restritos antes de fabricar.
Limpeza
Os requisitos vão do recebimento à embalagem. Defina controles de contaminação por aço carbono, meios de marcação, resíduos de corte, lubrificantes, abrasivos, escória ou respingos, coloração térmica, químicos de decapagem e enxágue. Use ferramentas e consumíveis adequados à superfície.
O desenho deve declarar a superfície final e sua avaliação. “Acabamento inoxidável” é vago. Indique se soldas ficam como soldadas, são limpas, suavizadas a contorno definido ou tratadas quimicamente. Se esmerilhamento for permitido, defina área e seção mínima.
Limpeza não repara falta de fusão, mordedura inaceitável ou defeito dimensional nem qualifica automaticamente a superfície para o serviço. A autoridade escolhe tratamento e norma de aceitação. Proteja a superfície no manuseio, montagem, marcação e embalagem.
Inspeção
A inspeção deve seguir projeto e procedimento aprovados. Indique método, extensão, momento, norma, qualificação exigida do pessoal e registro. “Inspeção completa” não tem significado sem esses campos.
O recebimento confirma material e documentos. O ajuste verifica preparação, limpeza, alinhamento e WPS. A inspeção em processo verifica variáveis e dimensões intermediárias. A final inclui visual, dimensional e ensaios não destrutivos especificados, marcação e dossiê.
ISO 2768-1 trata de tolerâncias gerais lineares e angulares sem indicação individual. Use-a somente quando desenho ou contrato a invocar e definir classe. Ela não substitui dimensão individual, tolerância de solda ou requisito geométrico por referência. ISO 13920 também só se aplica como acordado e em seu escopo.
Na inspeção dimensional, informe referências, instrumento ou método, temperatura, amostragem ou cobertura e relatório. Para END, identifique locais, método, extensão e critérios. Se terceiro testemunhar identificação, qualificação exigida do procedimento ou ensaios finais, inclua aviso e autoridade de liberação.
Reparo
Um plano aprovado de reparo protege aceitação e rastreabilidade. Defina o que é reparo, quem autoriza e quando a engenharia revisa. Suavização, escavação de solda, substituição de inserto e correção dimensional têm controles distintos.
Uma instrução deve incluir:
- identificação e localização do defeito;
- decisão e referência de aprovação;
- método e limites de remoção;
- verificação da remoção;
- preparação e WPS de reparo;
- requisitos de consumível e pessoal;
- repetição visual, dimensional e de END;
- marcação final e atualização dos registros.
Não permita ciclos repetidos por padrão. A autoridade define limites ou requalificação pelo código e componente. Concessão ou desvio deve identificar o requisito afetado e ter aprovação escrita antes da liberação. A documentação mostra achado original, reparo e evidência de aceitação.
Prepare a cotação de fabricação
A Hechuang Stainless Steel pode cotar o material inicial e a sequência de produção com base no desenho e nos requisitos fornecidos.
O comprador fornece base de projeto, desenho aprovado, serviço e aceitação. A revisão pode retornar:
- material inicial e base documental confirmados;
- sequência proposta de corte, conformação, junta e soldagem;
- responsabilidades de WPS/PQR e consumível;
- controles dimensionais e sobremetal;
- controles de limpeza, inspeção e reparo;
- exceções, perguntas e marcos de aprovação;
- cronograma final de documentos e embalagem.
Toda mudança técnica deve ser enviada à autoridade indicada pelo comprador. Revisão aprovada, pedido, procedimentos aprovados e plano de inspeção formam a base produtiva.
Use o centro técnico do 310S para contexto, a página de processamento para rotas, a página de qualidade para inspeção e o guia de formas para o material inicial. Essas páginas apoiam a consulta, sem substituir especificações.
RFQ de fabricação
Copie e complete esta estrutura:
- Metal-base: designação: [ ]; norma e edição: [ ]; forma e espessura: [ ]; condição: [ ]; MTC e rastreabilidade: [ ].
- Desenho: número e revisão: [ ]; quantidade: [ ]; referências e tolerâncias: [ ]; borda: [ ]; geometria conformada: [ ]; sobremetal: [ ].
- Serviço: temperaturas normal e de pico: [ ]; atmosfera: [ ]; ciclos: [ ]; cargas e restrição: [ ]; código: [ ].
- Juntas: mapa: [ ]; preparação: [ ]; acesso e posição: [ ]; materiais dissimilares: [ ]; suporte: [ ]; fixações temporárias: [ ].
- Procedimento: norma de qualificação exigida: [ ]; WPS/PQR por: [ ]; autoridade: [ ]; qualificação de soldador ou operador: [ ]; registro: [ ].
- Consumível: autoridade de seleção: [ ]; classificação e controle: [ ]; certificado e rastreabilidade: [ ]; aprovação da substituição: [ ].
- Processo: aporte: [ ]; controle entre passes: [ ]; sequência e restrição: [ ]; pontos dimensionais: [ ]; correções: [ ].
- Limpeza: contaminação: [ ]; limpeza da solda: [ ]; acabamento: [ ]; decapagem ou passivação: [ ]; proteção: [ ].
- Inspeção: recebimento: [ ]; espera no ajuste: [ ]; visual: [ ]; dimensional: [ ]; método, extensão e aceitação de END: [ ]; terceiros: [ ].
- Reparo e liberação: aprovação: [ ]; repetição de exame: [ ]; autoridade de desvio: [ ]; dossiê: [ ]; marcação: [ ]; destino e prazo: [ ].
Prepare desenho, mapa de soldas e especificações. Marque cada decisão ausente como consulta técnica aberta antes de aceitar a cotação.
Conclusão
Um pedido confiável de fabricação do 310S alinha a identidade do material, o desenho, a junta, o procedimento qualificado, a aprovação do consumível, o controle do processo, a limpeza, a inspeção e o reparo. Use as normas aplicáveis para os requisitos acordados de corte e tolerância geral e informe no desenho os requisitos da peça acabada. Confirme a viabilidade da soldagem para a junta, a espessura, o equipamento, a qualificação e o escopo de inspeção reais.
Envie dimensões e requisitos pelo formulário completo de cotação; desenhos e especificações podem ser anexados opcionalmente. A Hechuang Stainless Steel pode revisar viabilidade, documentação e exceções da peça. Autoridades de projeto, soldagem e qualidade mantêm aprovação de material, WPS/PQR, consumível, tolerâncias, aceitação da inspeção e reparos.
Perguntas frequentes
O 310S pode ser soldado com um WPS padrão da oficina?
Somente se a autoridade confirmar que WPS/PQR cobrem metal-base, espessura, junta, processo, posição, variáveis essenciais, código e serviço efetivos. Declaração genérica da liga não é aprovação.
Quem aprova o consumível para 310S?
A autoridade responsável seleciona e aprova o consumível pelo WPS/PQR e pela revisão do serviço. Informações do produtor ou fornecedor podem apoiar, mas não constituem instrução universal.
ISO 9013 define a tolerância final de uma peça soldada?
Não. Ela fornece classificações de qualidade e tolerância do corte térmico em seu escopo. Retorno elástico, ajuste, contração, restrição, usinagem, referências e medição afetam a peça final.
Pode-se presumir ISO 2768-1 quando o desenho é omisso?
Não presuma. Declare no desenho ou pedido se ISO 2768-1 se aplica, qual classe e quais dimensões têm tolerâncias individuais. Resolva conflitos antes da liberação.
Como o comprador deve controlar a distorção?
Exija revisão de junta, sequência, restrição e aporte térmico; defina controles dimensionais, correção permitida, sobremetal, referências e aceitação final. Os controles pertencem ao procedimento aprovado e ao plano produtivo.
O que uma instrução de reparo deve incluir?
Identifique limites do defeito, remoção e verificação, WPS de reparo, repetição da inspeção, nova verificação dimensional, rastreabilidade, autoridade e decisão. Acabamento cosmético não aprovado não é plano de reparo.
Fontes técnicas
As referências se aplicam ao material especificado, à forma e à condição descritos. Não certificam uma entrega individual; o pedido e o certificado identificam o material fornecido.
Prepare sua consulta
Abra as páginas pertinentes e envie à equipe comercial designação, norma, forma, dimensões, quantidade, processamento e inspeção exatos.