
Dapatkah 310S digunakan pada 1.000°C? Material ini tetap menjadi kandidat dalam udara pengoksidasi karena produsen mencantumkan 1.050°C sebagai suhu aplikasi maksimum, tetapi angka itu bukan batas universal komponen. Bandingkan terlebih dahulu suhu logam aktual, bukan hanya setelan tungku, dengan atmosfer dan siklus. Setelah itu bedakan liner berbeban ringan dari komponen bertekanan atau berbeban yang juga memerlukan data desain untuk tegangan, creep, dan umur pakai.
Fakta Ringkas bagi Pembeli
- Identitas grade
- Pengenal: Type 310S / UNS S31008 · EN 1.4845
- Acuan suhu di udara
- Suhu aplikasi maksimum di udara 1.050°C
- Pemeriksaan awal kondisi kerja
- Suhu logam · atmosfer · siklus · beban
- Komponen berbeban
- Gunakan data suhu tinggi dari kode desain untuk komponen aktual
- Rentang dimensi pelat 310S
- 3–16 mm lembaran/pelat canai panas; 16–150 mm pelat sedang/tebal; lebar hingga 2.500 mm
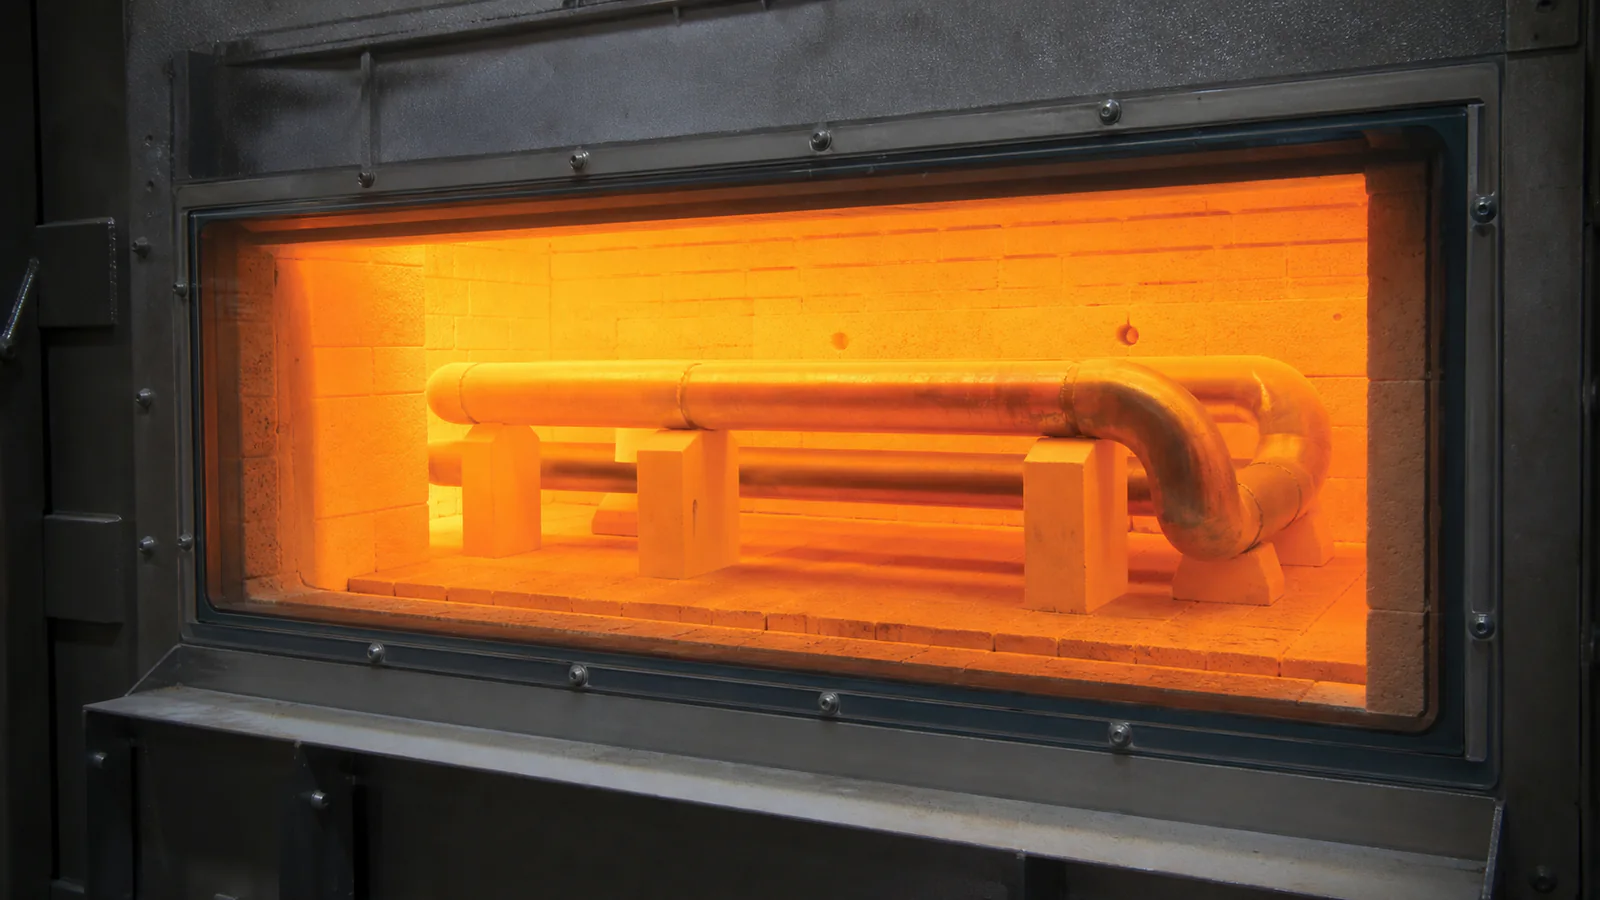
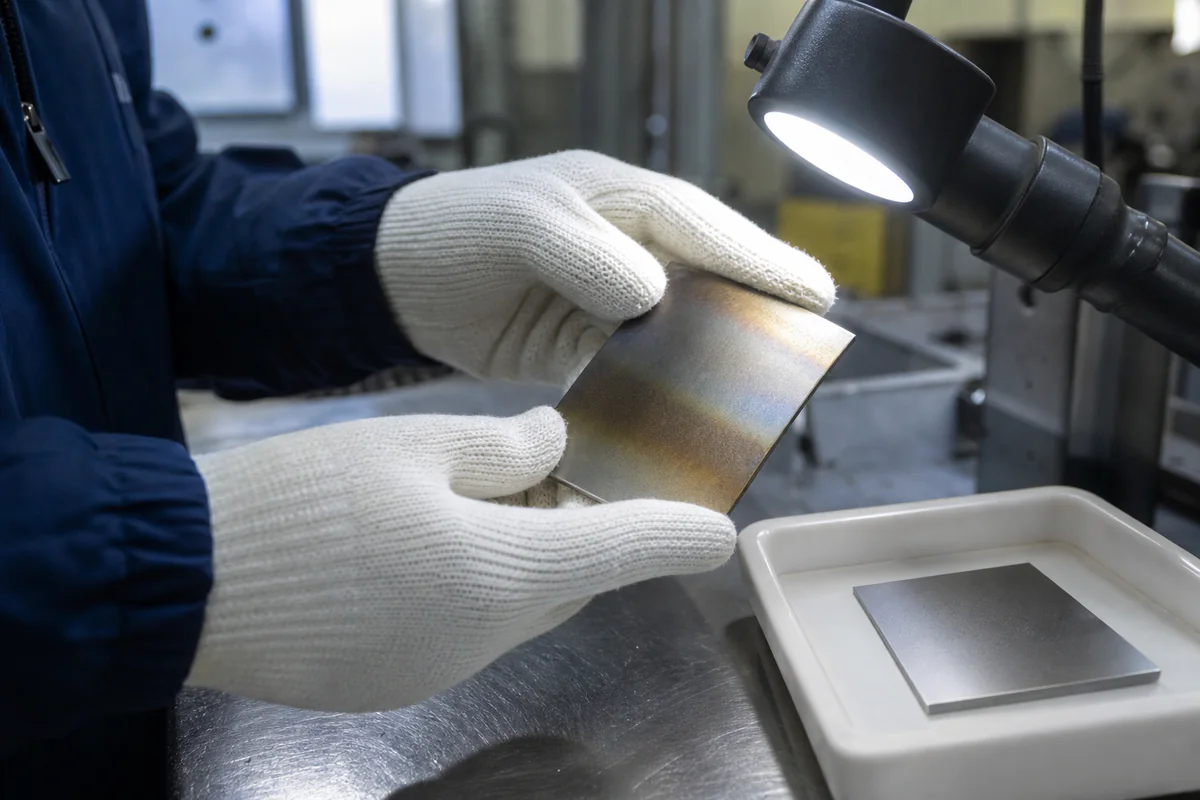
Pada 1.000°C, pertahankan 310S sebagai kandidat hanya jika paparan aktual menyerupai kondisi udara pengoksidasi yang dirujuk. Kimia gas yang berbeda, beban berat, waktu tahan yang panjang, siklus cepat, atau titik panas lokal dapat mengubah keputusan sebelum ketersediaan produk dipertimbangkan.
Oksidasi Dibandingkan Kinerja Penahan Beban
Untuk 310S dalam udara oksidatif, 1050°C adalah acuan penyaringan, bukan batas desain komponen. Gunakan angka ini untuk memutuskan apakah 310S perlu ditinjau lebih lanjut; suhu logam yang diizinkan kemudian ditentukan oleh atmosfer aktual, beban berkelanjutan, waktu paparan, tebal penampang, sambungan, dan siklus termal. Karena itu, liner berbeban ringan dan tabung penahan tekanan tidak memiliki satu jawaban suhu aman yang sama.
Ketahanan oksidasi berkaitan dengan cara permukaan material bereaksi terhadap lingkungan panas dalam kondisi tertentu. Kinerja penahan beban berkaitan dengan kemampuan komponen menahan tekanan, berat, kekangan, getaran, dan tegangan termal selama periode yang diperlukan. Kedua aspek ini saling memengaruhi, tetapi tidak dapat dipertukarkan.
Uraian suhu tinggi dari produsen dapat mendukung penyaringan awal material. Uraian tersebut tidak dapat langsung diubah menjadi suhu dinding maksimum, tegangan izin, umur desain, atau interval inspeksi. Lembaran tipis yang terkena gas panas tanpa beban struktural yang berarti merupakan persoalan berbeda dari tabung penahan tekanan, penyangga yang terkekang, perlengkapan berputar, atau alur beban yang dilas. Kasus-kasus terakhir memerlukan kode desain yang berlaku, sifat material yang diterima oleh kode tersebut, analisis tegangan, dan persetujuan proyek.
Susun dua jalur peninjauan
Pisahkan dua jalur dalam catatan pemilihan material:
- Jalur lingkungan: profil suhu, atmosfer, siklus termal, endapan, pembersihan, dan serangan permukaan yang diperkirakan.
- Jalur mekanis: beban, tekanan, kekangan, getaran, penampang, diskontinuitas, deformasi yang diizinkan, durasi desain, dan kode yang berlaku.
Kedua jalur bertemu pada allowance penampang dan perencanaan inspeksi. Jika serangan permukaan dapat mengurangi ketebalan, insinyur harus menentukan cara memasukkan kehilangan tersebut ke dalam perhitungan. Jika komponen panas dapat berubah bentuk akibat beban berkelanjutan, kekuatan pada suhu ruang bukan tolok ukur yang memadai. Jika data belum tersedia, catat sebagai hal yang masih harus diselesaikan dan jangan mengisi kekosongan dengan suhu katalog.
Jalur penyaringan pada 1.000°C
Pada 1.000°C, bandingkan terlebih dahulu suhu logam yang diukur atau dihitung—bukan hanya setpoint tungku—dengan acuan udara pengoksidasi yang dikutip. Berikutnya identifikasi ketersediaan oksigen serta periode karburisasi, mengandung sulfur, atau reduktif. Tambahkan jumlah start, laju pemanasan dan pendinginan, endapan, metode pembersihan, serta durasi puncak terlama. Terakhir, pisahkan liner tipis berbeban ringan dari penyangga, poros, atau komponen penahan tekanan. Kelompok pertama mungkin terutama dikendalikan oleh oksidasi dan distorsi; kelompok kedua juga memerlukan data kekuatan berbasis waktu dan kode yang berlaku.
Atmosfer
“Udara” dan “gas tungku” jarang menjadi uraian yang memadai untuk peninjauan proyek. Tanyakan kepada otoritas proses dan material apakah ketersediaan oksigen, uap air, spesies yang mengandung sulfur, aktivitas karbon, spesies yang mengandung nitrogen, halida, abu, dan material bawaan proses perlu dimasukkan sebagai data desain. Catat juga kecepatan aliran, zona stagnan, kebocoran gas, dan tekanan; jangan berasumsi komposisi proses nominal menggambarkan setiap lokasi komponen.
Data ketahanan oksidasi di udara tidak dapat diterapkan langsung pada lingkungan karburisasi, reduksi, sulfidasi, atau campuran. Jika komposisi kimia belum pasti, sertakan kajian spesialis korosi, uji paparan representatif, atau rencana inspeksi konservatif sebagai opsi. Pengujian harus meniru suhu, siklus termal, komposisi endapan, dan pembaruan gas pada kondisi aktual serta dinilai terpisah dari sertifikat material.
Siklus Termal
Siklus termal bukan sekadar suhu minimum dan maksimum. Laju pemanasan, laju pendinginan, waktu tahan, urutan, jumlah siklus, dan kekangan memengaruhi daya lekat oksida, regangan termal, dan perilaku sambungan. Shutdown hingga suhu lingkungan dapat memberikan tuntutan yang berbeda dari fluktuasi proses kecil di sekitar kondisi panas yang stabil.
Jelaskan tahap start-up, operasi stabil, dan shutdown secara terpisah. Sertakan pengaruh burner, udara pendingin, serta area yang lebih cepat panas atau tertahan saat memuai.
Siklus termal juga memengaruhi bentuk dan standar produksi. Sambungan ekspansi, detail geser, penempatan las, transisi hasil pembentukan, dan geometri attachment dapat lebih penting daripada perbandingan grade nominal. Insinyur yang bertanggung jawab harus menyetujui rincian tersebut. Hechuang dapat meninjau kemampuan manufaktur terhadap gambar yang telah disetujui, sedangkan skema pergerakan termal tetap mengikuti perhitungan dan persetujuan desain.
Catat waktu, laju, dan kekangan
Untuk setiap kondisi operasi, catat:
- rentang suhu logam dan dasar pengukurannya;
- laju kenaikan atau penurunan suhu;
- waktu tahan dan jumlah siklus yang diperkirakan;
- kekangan, titik kontak, dan gradien termal;
- frekuensi kondisi normal dan abnormal;
- kesempatan inspeksi setelah shutdown.
Dengan demikian, “layanan bersiklus” menjadi informasi yang dapat digunakan oleh tim desain, fabrikasi, dan inspeksi.
Endapan
Perlakukan endapan sebagai data layanan tersendiri; jangan berasumsi bahwa informasi gas curah telah mencakup kondisi permukaan komponen. Minta otoritas proyek menilai abu, kerak, garam, debu proses, kondensat, dan residu pembersihan, termasuk apakah desain harus memperhitungkan paparan lokal atau dasar suhu logam yang berbeda.
Cantumkan komposisi endapan yang diperkirakan, lokasi, tren ketebalan, laju pembentukan kembali, dan metode pembersihannya. Identifikasi apakah digunakan pengerokan, blasting, pencucian, pembersihan kimia, atau kejutan termal. Peninjauan material harus mempertimbangkan operasi panas maupun kondisi shutdown setelah kelembapan atau udara masuk ke peralatan.
Peralihan ke 310S tidak dengan sendirinya menentukan interval pembersihan, inspeksi, atau penggantian; keputusan tersebut tetap mengikuti kondisi operasi dan rencana pemeliharaan aktual. Pemilihan material merupakan satu pengendalian bersama pengelolaan proses, geometri, keseragaman suhu, pembuangan endapan, dan pemantauan. Kirimkan foto komponen lama, peta ketebalan, analisis endapan, dan lokasi kerusakan kepada Hechuang agar kami dapat mengevaluasi bentuk produk dan pasokan untuk kondisi peralatan tersebut. Umur desain dan perilaku pada instalasi lain tetap memerlukan penilaian teknik tersendiri.
Geometri
Geometri menentukan distribusi suhu, konsentrasi tegangan, kelayakan fabrikasi, dan kemudahan inspeksi. Transisi tajam, attachment kaku, bentang tanpa penyangga, sambungan tipis-ke-tebal, lubang di dekat tekukan, dan celah yang sulit dijangkau dapat menjadi faktor penentu kinerja. Ketebalan dinding nominal juga tidak banyak berarti tanpa toleransi, pengurangan akibat pembentukan, allowance korosi, dan penampang minimum yang dapat diterima setelah fabrikasi.
Tunjukkan sisi panas, penyangga, las, perubahan penampang, dan celah ekspansi pada gambar. Informasi ini memperlihatkan lokasi gradien suhu dan kekangan yang dapat memusatkan kerusakan.
Sebelum rilis, lakukan peninjauan gambar bersama perwakilan desain, fabrikasi, dan inspeksi. Pastikan catatan tidak bertentangan dengan dimensi, simbol las, atau spesifikasi pembelian. Buat daftar pertanyaan terbuka berdasarkan zona gambar, sebutkan pihak yang menyetujui, dan catat jawaban yang diterima dalam revisi atau klarifikasi terkendali. Langkah ini mencegah interpretasi informal di bengkel menjadi satu-satunya catatan keputusan teknik.
Penyambungan
Penyambungan merupakan bagian dari desain layanan, bukan rincian akhir di bengkel. Identifikasi apakah komponen dilas ke 310S, grade baja tahan karat lain, baja karbon, komponen cor, atau perakitan yang ada. Cantumkan jenis sambungan, kombinasi penampang, akses, posisi pengelasan, backing, kekangan, akses inspeksi, dan paparan layanan pada setiap sisi.
Otoritas pengelasan atau teknik yang bertanggung jawab atas proyek harus memilih dan menyetujui proses pengelasan, logam pengisi, dasar WPS/PQR, variabel esensial, perlakuan termal jika ada, dan standar penerimaan. Halaman grade produsen atau saran Hechuang hanya merupakan masukan. Keduanya tidak mengesahkan pemilihan logam pengisi dan tidak dapat menggantikan prosedur yang telah dikualifikasi untuk kondisi logam dasar, ketebalan, sambungan, dan layanan aktual.
Untuk baut, pengikat mekanis, atau antarmuka material tak sejenis, tetapkan material pengikat, suhu, beban, perbedaan pemuaian, dan pengendalian kontaminasi. Untuk komponen tambahan yang dilas, tunjukkan lokasinya pada gambar dan tinjau pengaruhnya terhadap pergerakan termal. Pesanan pembelian harus mencantumkan siapa yang menyediakan WPS, siapa yang menyetujuinya, catatan kualifikasi apa yang diperlukan, dan tindakan jika bentuk dan standar produksi berubah.
Bentuk Produk
Pelat, lembaran, koil, strip, pipa atau tabung, batang, produk tempa, dan komponen berdasarkan gambar tidak memiliki satu rentang pasokan yang sama. Setiap bentuk dapat mengikuti standar produk, rentang dimensi, toleransi, unit pengujian, kondisi perlakuan panas, dan dokumentasi yang berbeda. Ketersediaan suatu grade dalam satu bentuk tidak membuktikan ketersediaannya dalam bentuk lain.
Rentang 310S kami mencakup lembaran dan pelat canai panas dengan ketebalan 3–16 mm, serta pelat sedang dan tebal 16–150 mm. Produk datar tersedia hingga lebar 2.500 mm. Ini adalah cakupan pasokan keseluruhan, bukan stok saat ini; tidak semua nilai maksimum dapat digabungkan dalam satu ukuran. Kirim standar, ukuran tepat, hasil akhir, pengujian, jumlah, dan tanggal yang diperlukan.
Gunakan panduan bentuk produk baja tahan karat tahan panas untuk memilih bentuk awal. Selubung yang dibentuk dapat bermula dari pelat atau lembaran; poros yang dikerjakan dengan mesin dapat bermula dari batang atau produk tempa; jalur gas mungkin memerlukan pipa atau tabung. Gambar dan pesanan pembelian harus selaras mengenai material awal dan barang yang diserahkan agar dokumen inspeksi dapat ditelusuri dengan benar.
Inspeksi
Inspeksi harus menjawab risiko yang telah diidentifikasi oleh desain dan pembelian. Mulailah dengan identitas dan ketertelusuran material masuk: grade, standar produk, referensi heat atau lot, dimensi, kondisi, penandaan, dan sertifikat material yang dipersyaratkan. Selanjutnya, hubungkan inspeksi proses dengan gambar dan spesifikasi yang telah disetujui.
| Tahap | Pemeriksaan yang ditetapkan pembeli | Catatan persetujuan |
|---|---|---|
| Penerimaan | Pemeriksaan identitas, dimensi, kondisi, ketertelusuran, dan dokumen | Catatan penerimaan atau rilis material |
| Sebelum penyambungan | Persiapan sambungan, kebersihan, perakitan awal, dan ketersediaan WPS | Catatan perakitan awal atau titik tahan |
| Dalam proses | Variabel pengelasan yang disepakati, urutan, dan titik pemeriksaan dimensi | Lembar pengantar produksi atau catatan pengelasan |
| Akhir | Pemeriksaan visual, dimensi, permukaan, penandaan, dan NDE yang ditentukan | Laporan inspeksi akhir |
| Rilis | Indeks dokumen, penyimpangan, dan pengemasan | Catatan rilis atau berkas inspeksi |
Sebutkan setiap metode pemeriksaan, cakupan, standar penerimaan, format laporan, serta titik penyaksian atau titik tahan. “NDE diperlukan” belum memadai. Otoritas teknik yang bertanggung jawab harus menyetujui kriteria penerimaan. Jika inspeksi pihak ketiga diperlukan, cantumkan organisasi atau kualifikasi, jangka waktu pemberitahuan, dan otoritas rilis dalam RFQ.
Ketertelusuran harus dipertahankan selama pemrosesan. Sepakati cara identitas heat atau lot dipindahkan dari material induk ke potongan, bagian yang dibentuk, dan perakitan lengkap, serta catatan yang harus dibuat jika penandaan tidak dapat dipertahankan pada sisi panas. Berkas akhir dapat mengindeks MTC, catatan pemindahan material, prosedur yang disetujui, laporan inspeksi, konsesi, dan catatan rilis. Ketebalan laporan tidak menjamin mutu; setiap dokumen harus terhubung dengan barang yang dipesan dan revisi gambar yang diterima.
Perencanaan inspeksi juga harus menetapkan tindakan terhadap ketidaksesuaian. Cantumkan siapa yang dapat menghentikan pekerjaan, siapa yang meninjau penyimpangan, pemeriksaan mana yang harus diulang setelah perbaikan atau koreksi, dan apakah pembeli atau pihak ketiga harus menyaksikan inspeksi ulang. Koreksi dimensi, perbaikan las, atau substitusi material tidak boleh dianggap telah diterima hanya karena secara teknis dapat dilakukan.
Ubah Kondisi Layanan Menjadi Permintaan 310S
- Data teknik: pembeli memberikan kondisi layanan, beban, dasar kode, dan keputusan material yang telah disetujui.
- Data gambar: pembeli memberikan geometri terkendali, toleransi, sambungan, dan catatan penerimaan.
- Peninjauan pasokan: Hechuang memeriksa grade, standar, bentuk, dimensi, kondisi, dan jumlah terhadap opsi yang layak.
- Peninjauan proses: para pihak menetapkan pemotongan, pembentukan, penyambungan, pemesinan, pembersihan, dan pemeriksaan antara.
- Peninjauan inspeksi: para pihak menyepakati metode, standar penerimaan, titik penyaksian, dan catatan.
- Rilis pesanan: pesanan pembelian, revisi gambar, dan klarifikasi yang disetujui membentuk satu paket terkendali.
Setiap penyimpangan yang diusulkan harus dikembalikan untuk mendapatkan persetujuan tertulis dari fungsi pembeli yang berwenang. Tidak adanya tanggapan, satu baris penawaran, atau penggunaan sebutan yang umum bukan merupakan persetujuan substitusi.
Pada tahap penawaran, jawaban yang berguna membedakan ditawarkan, menunggu konfirmasi, harus ditetapkan pembeli, dan tidak termasuk. Jawaban tersebut harus mengulangi standar material, bentuk, dimensi utama, lingkup pemrosesan, inspeksi, dan paket dokumen, bukan hanya merujuk pada judul permintaan. Pada tahap pemesanan, hal-hal tersebut dimasukkan ke dalam pesanan pembelian atau lampiran teknis yang disetujui. Dengan demikian, maksud teknik dapat diserahkan secara jelas ke produksi dan rilis akhir.
Untuk menyiapkan data RFQ yang saling terkait, tinjau pusat informasi 310S, metode pemrosesan, alur mutu, dan panduan bentuk produk. Halaman tersebut membantu menyiapkan RFQ; penerimaan tetap dikendalikan oleh gambar proyek, spesifikasi, dan pesanan tertulis.
Checklist RFQ
Salin struktur ini ke dalam permintaan dan ganti setiap kolom dalam tanda kurung siku:
- Material: sebutan 310S yang digunakan proyek: [ ]; standar produk dan edisi yang berlaku: [ ]; bentuk produk awal: [ ]; kondisi pasokan: [ ].
- Layanan: suhu logam normal: [ ]; suhu puncak dan durasinya: [ ]; profil siklus: [ ]; atmosfer dan rentangnya: [ ]; endapan dan pembersihan: [ ]; tekanan atau vakum: [ ].
- Desain: kode yang berlaku: [ ]; beban dan kekangan: [ ]; allowance korosi atau oksidasi: [ ]; dasar durasi desain: [ ]; pemberi persetujuan material: [ ].
- Gambar: nomor dan revisi gambar: [ ]; dimensi akhir: [ ]; toleransi individual dan datum: [ ]; sisi panas dan antarmuka: [ ]; akses inspeksi: [ ].
- Pemrosesan: pemotongan: [ ]; pembentukan: [ ]; pemesinan: [ ]; penyambungan: [ ]; pembersihan atau perlakuan permukaan: [ ]; izin pelurusan: [ ].
- Otoritas pengelasan: WPS/PQR disediakan oleh: [ ]; logam pengisi dipilih dan disetujui oleh: [ ]; standar kualifikasi dan penerimaan: [ ]; catatan produksi: [ ].
- Inspeksi: pemeriksaan penerimaan: [ ]; titik inspeksi dalam proses: [ ]; metode dimensi akhir: [ ]; metode, cakupan, dan penerimaan NDE: [ ]; keterlibatan pihak ketiga: [ ].
- Dokumen: jenis dan isi MTC: [ ]; ketertelusuran: [ ]; laporan inspeksi: [ ]; persetujuan penyimpangan: [ ]; format dan bahasa berkas akhir: [ ].
- Komersial: jumlah: [ ]; penandaan: [ ]; pengemasan: [ ]; tujuan: [ ]; Incoterm: [ ]; jadwal yang diperlukan: [ ].
Siapkan gambar terkendali dan jadwal layanan jika ada. Jika suatu data belum diketahui, tandai untuk ditinjau dan jangan menggunakan keterangan “standar” atau “seperti biasa”.
Kesimpulan
Pemilihan 310S yang bertanggung jawab tidak dilakukan dengan menyalin suhu dari halaman produk. Pisahkan terlebih dahulu penyaringan oksidasi dari desain penahan beban; kemudian tetapkan atmosfer, siklus termal, endapan, geometri, sambungan, bentuk awal, dan inspeksi. Data teknis mendukung identitas grade dan penyaringan awal, sedangkan gambar yang disetujui, pesanan pembelian, dasar desain, dan rencana inspeksi mengendalikan keputusan proyek.
Kirim dimensi dan kebutuhan melalui formulir penawaran lengkap; gambar dan spesifikasi dapat dilampirkan bila diperlukan. Hechuang Stainless Steel dapat memberikan informasi ketersediaan, klarifikasi yang diperlukan, dan pengecualian khusus pesanan; keputusan akhir mengenai pemilihan material, suhu desain, persetujuan prosedur, dan penerimaan tetap menjadi tanggung jawab otoritas pembeli yang berwenang.
Pertanyaan yang sering diajukan
Pada suhu berapa 310S dapat menahan beban dengan aman?
Tidak ada satu batas suhu aman untuk menahan beban. Insinyur yang bertanggung jawab harus menilai riwayat suhu, tegangan, waktu, kehilangan penampang, creep atau mode kegagalan lain yang berlaku, sambungan, kekangan, dan kode desain yang berlaku. Informasi oksidasi saja tidak dapat menetapkan batas tersebut.
Apakah batas oksidasi yang dipublikasikan dapat dijadikan suhu desain komponen?
Tidak. Data oksidasi yang dipublikasikan menjelaskan respons material dalam kondisi pengujian tertentu. Suhu komponen, atmosfer, siklus termal, beban, dan umur desain memerlukan penilaian proyek tersendiri.
Apakah Type 310S, UNS S31008, dan EN 1.4845 otomatis dapat saling menggantikan?
Ketiganya merupakan pengenal grade, tetapi tidak menggantikan standar produk. Sebelum menerima substitusi, pastikan komposisi kimia, bentuk, dimensi, kondisi, pengujian, dan dokumentasinya sesuai dengan spesifikasi pembelian.
Dapatkah Hechuang memastikan umur pakai tepat suatu komponen 310S?
Insinyur proyek menetapkan metode desain, beban, riwayat operasi, allowance korosi atau oksidasi, interval inspeksi, dan kriteria penghentian pemakaian. Hechuang dapat menawarkan material, pemrosesan, dan lingkup inspeksi yang ditentukan terhadap persyaratan tersebut.
Rincian atmosfer apa yang harus disertakan dalam RFQ?
Cantumkan jenis gas dan rentang yang diperkirakan, potensi oksigen, kelembapan, unsur yang mengandung sulfur atau karbon, aliran atau kondisi stagnan, tekanan, endapan, metode pembersihan, kondisi startup dan shutdown, serta setiap paparan abnormal yang diketahui dalam proyek.
Apa yang diperlukan untuk mengajukan penawaran komponen 310S berdasarkan gambar?
Siapkan gambar yang telah disetujui beserta revisinya, standar produk, bentuk awal, dimensi dan jumlah, data layanan, lingkup pemrosesan dan penyambungan, toleransi, kondisi permukaan, metode inspeksi, kriteria penerimaan, dokumentasi, penandaan, pengemasan, dan tujuan pengiriman.
Sumber teknis
Referensi berlaku untuk material yang ditentukan, bentuk dan kondisi yang disebutkan. Referensi bukan sertifikasi kiriman tertentu; pesanan dan sertifikat menentukan material yang dipasok.
Siapkan Kebutuhan Anda
Buka halaman grade dan produk yang relevan, lalu kirimkan sebutan, standar, bentuk, dimensi, jumlah, pemrosesan, dan ruang lingkup inspeksi secara tepat kepada tim penjualan.