
310S 1.000°C'de kullanılabilir mi? Üretici oksitleyici havada azami uygulama sıcaklığı olarak 1.050°C yayımladığı için adaydır; ancak bu değer her bileşen için ortak sınır değildir. Önce fırın ayarı yerine gerçek metal sıcaklığını atmosfer ve çevrimle karşılaştırın. Ardından hafif yüklü astarı, gerilme, sürünme ve ömür için tasarım verileri de gereken basınçlı veya yük taşıyan parçadan ayırın.
Alıcılar için Kısa Bilgiler
- Kalite kimliği
- Tanımlar: Type 310S / UNS S31008 · EN 1.4845
- Havadaki sıcaklık referansı
- Havada azami uygulama sıcaklığı 1.050°C
- İlk servis kontrolü
- Metal sıcaklığı · atmosfer · çevrim · yük
- Yük taşıyan bileşenler
- Gerçek bileşen için tasarım kodundaki yüksek sıcaklık verilerini kullanın
- 310S levha ölçü aralığı
- 3–16 mm sıcak haddelenmiş sac/levha; 16–150 mm orta/kalın levha; 2.500 mm’ye kadar genişlik
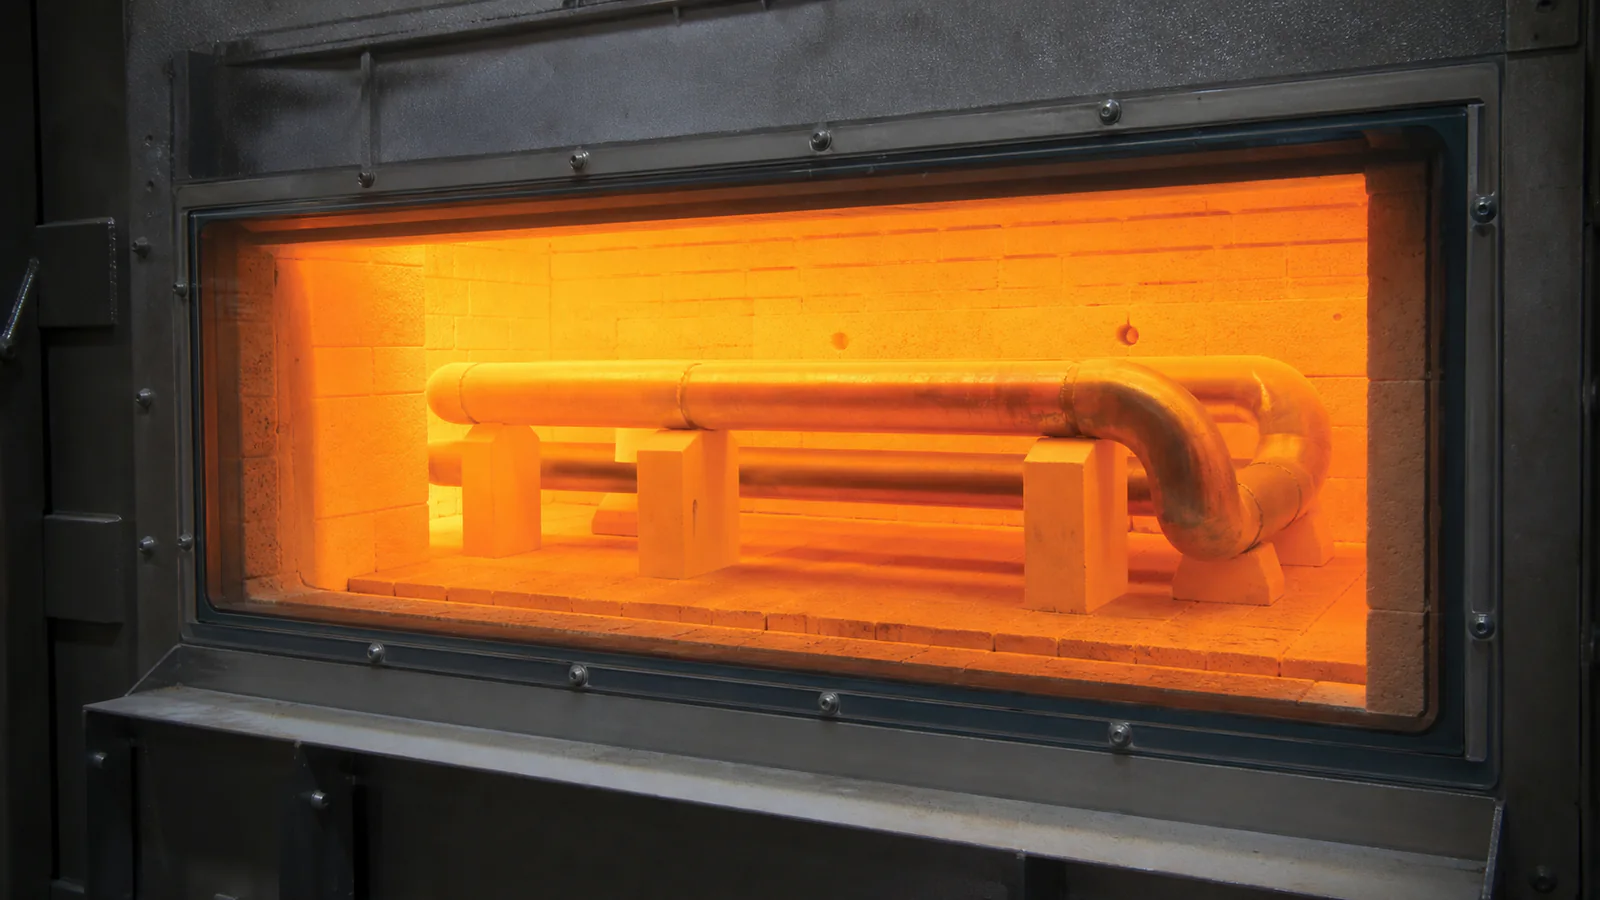
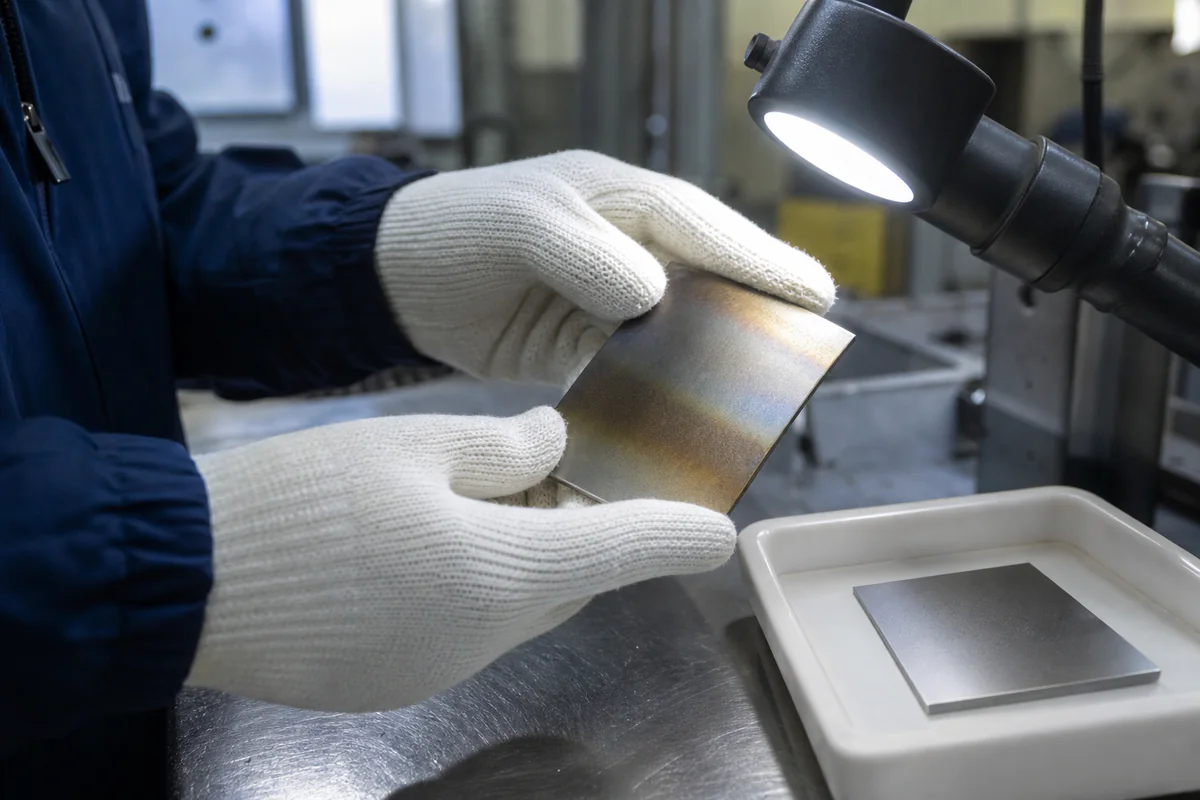
1.000°C’de 310S’yi yalnızca gerçek maruziyet, belirtilen oksitleyici hava koşullarına benziyorsa aday olarak tutun. Farklı gaz kimyası, ağır yük, uzun bekleme süresi, hızlı çevrim veya yerel sıcak nokta, ürün bulunabilirliği değerlendirilmeden önce sonucu değiştirebilir.
Oksidasyon ile Yük Taşıma Performansı
Oksitleyici hava ortamındaki 310S için 1050°C bir ön eleme referansıdır, bileşen tasarım sınırı değildir. Bu değeri 310S’nin ayrıntılı incelemeye alınıp alınmayacağına karar vermek için kullanın; kullanılacak metal sıcaklığını gerçek atmosfer, sürekli yük, maruz kalma süresi, kesit, bağlantılar ve ısıl çevrim belirler. Hafif yüklü bir astar ile basınç tutan bir boru bu nedenle tek bir güvenli sıcaklık yanıtını paylaşmaz.
Oksidasyon direnci, belirtilen koşullar altında malzeme yüzeyinin sıcak ortamla nasıl tepkimeye girdiğiyle ilgilidir. Yük taşıma performansı ise bileşenin basıncı, ağırlığı, kısıtlamayı, titreşimi ve ısıl gerilmeyi gerekli süre boyunca taşıyıp taşıyamadığıyla ilgilidir. Bu sorular birbiriyle etkileşir; ancak birbirinin yerine kullanılamaz.
Üreticinin yüksek sıcaklık açıklaması ilk malzeme elemesini destekleyebilir. Doğrudan azami cidar sıcaklığına, izin verilen gerilmeye, tasarım ömrüne veya muayene aralığına dönüştürülemez. Belirgin bir yapısal yük olmadan sıcak gaza maruz kalan ince sac; basınç taşıyan borudan, kısıtlanmış bir mesnetten, döner bir fikstürden veya kaynaklı bir yük yolundan farklı bir problemdir. Sonraki durumlar; geçerli tasarım kodunu, bu kodun kabul ettiği malzeme özelliklerini, gerilme analizini ve proje onayını gerektirir.
İki inceleme hattı oluşturun
Malzeme seçim kaydında iki hattı ayrı tutun:
- Çevresel hat: sıcaklık profili, atmosfer, çevrimler, birikintiler, temizlik ve beklenen yüzey etkisi.
- Mekanik hat: yükler, basınç, kısıtlama, titreşim, kesit, süreksizlikler, izin verilen deformasyon, tasarım süresi ve geçerli kod.
Bu iki hat kesit payında ve muayene planlamasında birleşir. Yüzey etkisi kalınlığı azaltabiliyorsa mühendis, bu kaybın hesaba nasıl gireceğine karar vermelidir. Sıcak bir bileşen sürekli yük altında şekil değiştirebiliyorsa oda sıcaklığı dayanımı yeterli bir gösterge değildir. Veri eksikse boşluğu katalog sıcaklığıyla doldurmak yerine açık konu olarak kaydedin.
1.000°C için eleme sırası
1.000°C’de önce yalnızca fırın ayarını değil, ölçülen veya hesaplanan metal sıcaklığını oksitleyici hava referansıyla karşılaştırın. Ardından oksijen erişimini ve karbürleyici, kükürtlü veya indirgeyici dönemleri belirleyin. Başlatma sayısını, ısıtma-soğutma hızlarını, birikintileri, temizliği ve en uzun tepe süresini ekleyin. Son olarak ince ve hafif yüklü astarları; destek, mil veya basınç tutan parçalardan ayırın. İlk grupta oksidasyon ve deformasyon baskın olabilir; ikinci grup ayrıca zamana bağlı dayanım ve ilgili tasarım kuralı verilerine ihtiyaç duyar.
Atmosfer
“Hava” ve “fırın gazı” proje incelemesi için nadiren yeterli açıklamalardır. Proses ve malzeme makamlarına; oksijen bulunabilirliği, su buharı, kükürt içeren türler, karbon aktivitesi, azot içeren türler, halojenürler, kül ve proses taşınımının tasarım girdisine dâhil edilip edilmeyeceğini sorun. Nominal proses bileşiminin her bileşen konumunu tanımladığını varsaymak yerine akış hızını, durgun bölgeleri, gaz sızıntısını ve basıncı da kaydedin.
Havadaki oksidasyon verilerini yalnızca kapsadığı koşullara uygulayın; karbürizasyon yapan, indirgen, sülfidasyon yapan ve karışık ortamlar ayrı değerlendirme gerektirir. Kimyanın belirsiz olduğu durumlarda proje; korozyon uzmanı görüşüne, temsilî maruziyet deneylerine veya ihtiyatlı bir muayene planına ihtiyaç duyabilir. Deney, proje sorusunu yanıtlayacak ölçüde sıcaklığı, çevrimleri, birikinti kimyasını ve gaz yenilenmesini yeniden üretmelidir. Malzeme sertifikasını ve çalışma simülasyonu kanıtını ayrı kayıtlar olarak tutun.
Çevrimler
Isıl çevrim, yalnızca asgari ve azami sıcaklıktan ibaret değildir. Isıtma hızı, soğuma hızı, bekleme süresi, sıra, çevrim sayısı ve kısıtlama; oksit tutunmasını, ısıl gerinimi ve bağlantı davranışını etkiler. Ortam sıcaklığına kadar bir duruş, sıcak ve kararlı durum çevresindeki küçük bir proses dalgalanmasından farklı bir etki oluşturabilir.
Devreye alma, kararlı çalışma ve duruşu ayrı ayrı açıklayın. Brülör etkilerini, soğutma havasını ve daha hızlı ısınan ya da ısıl genleşmesi kısıtlanan bölgeleri de belirtin.
Çevrimler üretim düzenini da etkiler. Genleşme bağlantıları, kayar detaylar, kaynak yerleşimi, şekillendirilmiş geçişler ve bağlantı geometrisi, nominal kalite karşılaştırmasından daha önemli olabilir. Bu ayrıntıları sorumlu mühendis onaylamalıdır. Tedarikçi, onaylı bir teknik resme göre üretilebilirliği inceleyebilir; ancak ısıl hareket düzenini malzeme adından çıkarım yoluyla belirlememelidir.
Süreyi, hızı ve kısıtlamayı kaydedin
Her çalışma durumu için şunları kaydedin:
- metal sıcaklığı aralığı ve ölçüm esası;
- ısıtma veya soğuma hızı;
- bekleme süresi ve beklenen çevrim sayısı;
- kısıtlama, temas noktaları ve ısıl gradyanlar;
- normal ve normal dışı durum sıklığı;
- duruş sonrasındaki muayene olanağı.
Bu, “çevrimli hizmet” ifadesini tasarım, imalat ve muayene ekiplerinin kullanabileceği bilgiye dönüştürür.
Birikintiler
Toplu gaz bilgisinin bileşen yüzeyini kapsadığını varsaymak yerine birikintileri ayrı bir hizmet girdisi olarak ele alın. Proje makamlarından külü, tufalı, tuzu, proses tozunu, yoğuşma ürününü ve temizlik kalıntılarını; tasarımda farklı bir yerel maruziyet veya metal sıcaklığı esasının hesaba katılıp katılmayacağı dâhil olmak üzere değerlendirmelerini isteyin.
Beklenen birikinti bileşimini, konumunu, kalınlık eğilimini, yenilenme hızını ve giderme yöntemini belirtin. Kazıma, raspa, yıkama, kimyasal temizlik veya ısıl şok kullanılıp kullanılmadığını belirleyin. Malzeme incelemesinde hem sıcak işletme hem de ekipmana nem veya hava girdikten sonraki duruş koşulu dikkate alınmalıdır.
310S’ye geçmek temizlik, muayene ve bakım planlaması ihtiyacını ortadan kaldırmaz. Malzeme seçimi; proses kontrolü, geometri, sıcaklık eş dağılımı, birikinti giderme ve izlemeyle birlikte ele alınır. Önceki bileşenler mevcutsa fotoğrafları, kalınlık haritalarını, birikinti analizlerini ve işaretlenmiş hasar konumlarını iletin; bunlar yeni gerekliliği tanımlarken proje ekibine genel bir sektör etiketinden daha yararlı kanıt sağlar.
Geometri
Geometri; sıcaklık dağılımını, gerilme yığılmasını, imalat uygulanabilirliğini ve muayene edilebilirliği belirler. Keskin geçişler, rijit bağlantılar, mesnetsiz açıklıklar, inceden kalına bağlantılar, bükümlere yakın delikler ve erişilemeyen yarıklar performansta belirleyici olabilir. Nominal cidar kalınlığı da tolerans, şekillendirme azalması, korozyon payı ve imalat sonrası kabul edilebilir asgari kesit olmadan fazla bilgi vermez.
Çizimde sıcak yüzü, destekleri, kaynakları, kesit değişimlerini ve genleşme boşluklarını gösterin. Bu bilgiler sıcaklık gradyanlarının ve kısıtlamanın hasarı nerede yoğunlaştırabileceğini ortaya koyar.
Serbest bırakmadan önce tasarım, imalat ve muayene temsilcileriyle teknik resim incelemesi yapın. Notların ölçüler, kaynak sembolleri veya satın alma şartnameleriyle çelişmediğini doğrulayın. Açık soruları teknik resim bölgelerine göre listeleyin, onaylayanı belirtin ve kabul edilen yanıtı bir revizyona veya kontrollü açıklamaya kaydedin. Bu, gayriresmî atölye yorumunun bir mühendislik kararının tek kaydı hâline gelmesini önler.
Birleştirme
Birleştirme, hizmet tasarımının parçasıdır; son bir atölye detayı değildir. Bileşenin 310S’ye, başka bir paslanmaz kaliteye, karbon çeliğine, döküm parçaya veya mevcut bir montaja kaynaklanıp kaynaklanmadığını belirleyin. Bağlantı türünü, kesit birleşimini, erişimi, kaynak pozisyonunu, altlığı, kısıtlamayı, muayene erişimini ve her iki taraftaki hizmet maruziyetini belirtin.
Projenin sorumlu kaynak veya mühendislik makamı; kaynak prosesini, ilave metali, WPS/PQR esasını, temel değişkenleri, varsa ısıl işlemi ve kabul standardını seçip onaylamalıdır. Kararı hazırlarken kalite bilgilerini ve tedarikçi girdilerini kullanın; ardından prosedürü gerçek ana malzeme, kalınlık, bağlantı ve çalışma koşulları için doğrulayın.
Cıvatalar, mekanik bağlantı elemanları veya benzer olmayan arayüzlerde bağlantı elemanı malzemesini, sıcaklığı, yükü, farklı genleşmeyi ve kontaminasyon kontrollerini tanımlayın. Kaynaklı bağlantı parçalarını teknik resimde konumlandırın ve ısıl harekete etkilerini inceleyin. Satın alma siparişinde WPS’yi kimin sağlayacağı, kimin onaylayacağı, hangi yeterlilik kayıtlarının gerektiği ve üretim düzeni değişirse ne olacağı belirtilmelidir.
Ürün Formları
Levha, sac, rulo, şerit, boru veya tüp, çubuk, dövme parçalar ve teknik resme göre parçalar farklı ürün standartlarına, ölçü aralıklarına, toleranslara, deney birimlerine, ısıl işlem yöntemlerine ve belgelere tabidir. Tedarik imkânının doğru ürün biçimine göre kontrol edilebilmesi için RFQ’de gerekli biçimi belirtin.
310S tedarik aralığımız 3–16 mm kalınlığında sıcak haddelenmiş sac ve levha ile 16–150 mm orta ve kalın levhayı kapsar. Yassı ürünler 2.500 mm’ye kadar genişlikte sağlanabilir. Bu değerler genel tedarik sınırlarıdır; güncel stok veya tüm üst sınırların birlikte sunulacağı anlamına gelmez. Standart, kesin ölçü, yüzey, test, miktar ve teslim tarihini iletin.
Başlangıç formunu seçmek için ısıya dayanıklı paslanmaz çelik ürün formu rehberini kullanın. Şekillendirilmiş bir gövde levha veya sactan, işlenmiş bir mil çubuk veya dövme parçadan başlayabilir; gaz yolu ise boru gerektirebilir. Muayene belgelerinin doğru izlenebilmesi için teknik resim ile satın alma siparişi hem başlangıç malzemesi hem de teslim edilen kalem konusunda uyuşmalıdır.
Muayene
Muayene, tasarım ve satın almanın belirlediği risklere yanıt vermelidir. Giriş malzemesinin kimliği ve izlenebilirliğiyle başlayın: kalite, ürün standardı, ergitme veya parti referansı, ölçüler, teslim durumu, markalama ve gerekli malzeme sertifikası. Ardından proses muayenesini onaylı teknik resim ve seçenekle ilişkilendirin.
| Aşama | Alıcının tanımladığı kontrol | Onay kaydı |
|---|---|---|
| Giriş | Kimlik, ölçüler, teslim durumu, izlenebilirlik ve belge eşleşmesi | Teslim alma veya malzeme serbest bırakma kaydı |
| Birleştirme öncesi | Bağlantı hazırlığı, temizlik, ağız uyumu ve WPS’nin bulunması | Ağız uyumu veya bekletme noktası kaydı |
| Proses içi | Üzerinde anlaşılan kaynak değişkenleri, sıra ve ölçü kontrol noktaları | İş takip formu veya kaynak kaydı |
| Nihai | Görsel muayene, ölçüler, yüzey, markalama ve belirtilen NDT | Nihai muayene raporu |
| Serbest bırakma | Belge dizini, sapmalar ve ambalajlama | Serbest bırakma notu veya muayene dosyası |
Her muayene yöntemini, kapsamını, kabul standardını, raporlama biçimini ve tanıklık veya bekletme noktasını belirtin. “NDT gerekli” ifadesi eksiktir. Kabul ölçütlerini sorumlu mühendislik makamı onaylamalıdır. Üçüncü taraf muayenesi gerekiyorsa kuruluşu veya yeterliliği, bildirim süresini ve serbest bırakma makamını RFQ’da belirtin.
İzlenebilirlik işleme boyunca korunmalıdır. Ergitme veya parti kimliğinin ana malzemeden kesilmiş parçalara, şekillendirilmiş bölümlere ve tamamlanmış montajlara nasıl aktarıldığını ve markalama sıcak yüzde kalamadığında hangi kaydın oluşturulduğunu kararlaştırın. Nihai dosyada MTC, malzeme aktarma kaydı, onaylı prosedürler, muayene raporları, sapma kabulleri ve serbest bırakma notu dizinlenebilir. Kalın bir rapor kendiliğinden iyi bir rapor değildir; her belge sipariş edilen kalemle ve kabul edilen teknik resim revizyonuyla ilişkilendirilmelidir.
Muayene planlaması bir uygunsuzluğa verilecek yanıtı da tanımlamalıdır. İşi kimin durdurabileceğini, sapmayı kimin inceleyeceğini, onarım veya düzeltme sonrasında hangi kontrollerin tekrarlanacağını ve alıcı ya da üçüncü tarafın yeniden muayeneye tanıklık edip etmeyeceğini belirtin. Hiçbir ölçü düzeltmesi, kaynak onarımı veya malzeme ikamesi, yalnızca teknik olarak mümkün olduğu için kabul edilmiş sayılmamalıdır.
Çalışma Koşullarını 310S Talebine Dönüştürün
- Mühendislik girdisi: alıcı hizmet koşullarını, yükleri, kod esasını ve onaylı malzeme kararını sağlar.
- Teknik resim girdisi: alıcı kontrollü geometriyi, toleransları, bağlantıları ve kabul notlarını sağlar.
- Tedarik incelemesi: tedarikçi kaliteyi, standardı, formu, ölçüleri, teslim durumunu ve miktarı uygulanabilir bir seçeneğe göre kontrol eder.
- Proses incelemesi: taraflar kesme, şekillendirme, birleştirme, talaşlı işleme, temizlik ve ara kontrolleri tanımlar.
- Muayene incelemesi: taraflar yöntemler, kabul standartları, tanıklık noktaları ve kayıtlar üzerinde anlaşır.
- Sipariş serbest bırakma: satın alma siparişi, teknik resim revizyonu ve onaylı açıklamalar tek bir kontrollü paket oluşturur.
Önerilen her sapma, alıcının yetkili birimi tarafından yazılı onay için geri gönderilmelidir. Sessizlik, teklif satırı veya tanıdık bir adlandırma ikame onayı değildir.
Teklif aşamasında yararlı bir yanıt; sunulan, doğrulamaya tabi, alıcının tanımlayacağı ve dâhil olmayan kalemleri birbirinden ayırır. Yalnızca talep başlığına atıfta bulunmak yerine malzeme standardını, formu, temel ölçüleri, işleme kapsamını, muayeneyi ve belge paketini tekrar etmelidir. Sipariş aşamasında bu noktalar satın alma siparişine veya onaylı teknik eke aktarılır. Bu, mühendislik niyetinden üretime ve nihai serbest bırakmaya temiz bir devir sağlar.
Talebi tamamlamak için 310S kalite sayfasını, işleme yöntemlerini, muayene bilgilerini ve ürün biçimi rehberini kullanın. Kabul edilen çalışma koşullarını, teknik resim revizyonunu, şartnameleri ve muayene gerekliliklerini yazılı siparişe ekleyin.
RFQ Kontrol Listesi
Bu yapıyı talebe kopyalayın ve köşeli parantez içindeki her alanı değiştirin:
- Malzeme: projede kullanılan 310S adlandırması: [ ]; geçerli ürün standardı ve baskısı: [ ]; başlangıç ürün formu: [ ]; teslim durumu: [ ].
- Hizmet: normal metal sıcaklığı: [ ]; tepe değer ve süre: [ ]; çevrim profili: [ ]; atmosfer ve aralıklar: [ ]; birikintiler ve temizlik: [ ]; basınç veya vakum: [ ].
- Tasarım: geçerli kod: [ ]; yükler ve kısıtlama: [ ]; korozyon veya oksidasyon payı: [ ]; tasarım süresi esası: [ ]; sorumlu malzeme onaylayıcısı: [ ].
- Teknik resim: teknik resim numarası ve revizyonu: [ ]; bitmiş ölçüler: [ ]; ayrı ayrı toleranslar ve referans noktaları: [ ]; sıcak yüz ve arayüzler: [ ]; muayene erişimi: [ ].
- İşleme: kesme: [ ]; şekillendirme: [ ]; talaşlı işleme: [ ]; birleştirme: [ ]; yüzey temizliği veya işlemi: [ ]; doğrultma izni: [ ].
- Kaynak makamı: WPS/PQR’yi sağlayan: [ ]; ilave metali seçen ve onaylayan: [ ]; yeterlilik ve kabul standardı: [ ]; imalat kayıtları: [ ].
- Muayene: giriş kontrolleri: [ ]; proses içi noktalar: [ ]; nihai ölçü yöntemi: [ ]; NDT yöntemi, kapsamı ve kabulü: [ ]; üçüncü taraf katılımı: [ ].
- Belgeler: MTC türü ve içeriği: [ ]; izlenebilirlik: [ ]; muayene raporu: [ ]; sapma onayı: [ ]; nihai dosya biçimi ve dili: [ ].
- Ticari: miktar: [ ]; markalama: [ ]; ambalajlama: [ ]; varış yeri: [ ]; Incoterm: [ ]; gerekli termin: [ ].
Kontrollü teknik resmi ve varsa hizmet çizelgesini hazırlayın. Bir girdi bilinmiyorsa “standart” veya “her zamanki gibi” yazmak yerine inceleme için işaretleyin.
Sonuç
310S, bir ürün sayfasından sıcaklık kopyalanarak sağlıklı biçimde seçilemez. Önce oksidasyon elemesini yük taşıyan tasarımdan ayırın; ardından atmosferi, çevrimleri, birikintileri, geometriyi, bağlantıları, başlangıç formunu ve muayeneyi tanımlayın. Teknik veriler kalite kimliğini ve seçenek elemesini destekler; proje kararını ise onaylı teknik resim, satın alma siparişi, tasarım esası ve muayene planı belirler.
Ölçüleri ve gereklilikleri tam teklif formundan gönderin; teknik resim ve şartnameleri isteğe bağlı olarak ekleyebilirsiniz. Hechuang Stainless Steel; seçenek bulunabilirliği, gerekli açıklamalar ve siparişe özgü istisnalarla yanıt verebilir; nihai malzeme seçimi, tasarım sıcaklığı, prosedür onayı ve kabul alıcının sorumlu makamlarına aittir.
Sık sorulan sorular
310S hangi sıcaklıkta güvenle yük taşıyabilir?
Yük taşıma için tek bir güvenli sıcaklık yoktur. Sorumlu mühendis; sıcaklık geçmişini, gerilmeyi, süreyi, kesit kaybını, sürünmeyi veya geçerli diğer hasar biçimlerini, bağlantıları, kısıtlamayı ve geçerli tasarım kodunu değerlendirmelidir. Oksidasyon bilgileri tek başına bu sınırı belirleyemez.
Katalogdaki oksidasyon sınırı bileşenin tasarım sıcaklığı olur mu?
Hayır. Katalogdaki oksidasyon verileri, belirtilen deney koşullarında malzemenin davranışını açıklar. Bileşen sıcaklığı, atmosfer, çevrimler, yük ve tasarım ömrü proje özelinde ayrıca değerlendirilmelidir.
Type 310S, UNS S31008 ve EN 1.4845 kendiliğinden birbirinin yerine kullanılabilir mi?
Bunlar kalite tanımlayıcılarıdır; ancak ürün standardının yerini tutmaz. Herhangi bir ikameyi kabul etmeden önce kimyasal bileşimi, formu, ölçüleri, teslim durumunu, deneyleri ve belgeleri satın alma şartnamesine göre doğrulayın.
Bir 310S bileşenin hizmet ömrü nasıl ele alınır?
Proje mühendisi; tasarım yöntemini, yükleri, işletme geçmişini, korozyon veya oksidasyon payını, muayene aralığını ve kullanım dışı bırakma ölçütlerini tanımlar. Hechuang, belirtilen malzemeyi, işlemeyi ve muayene kapsamını bu gerekliliklere göre fiyatlandırabilir.
Bir RFQ hangi atmosfer ayrıntılarını içermelidir?
Gaz türlerini ve beklenen aralıkları, oksijen potansiyelini, nemi, kükürt veya karbon içeren bileşenleri, akışı veya durgunluğu, basıncı, birikintileri, temizlik uygulamasını, devreye alma ve duruş koşullarını ve projede bilinen tüm normal dışı maruziyetleri belirtin.
Teknik resme göre bir 310S parçaya fiyat vermek için ne gerekir?
Onaylı teknik resmi ve revizyonunu, ürün standardını, başlangıç formunu, ölçüleri ve miktarı, hizmet girdilerini, işleme ve birleştirme kapsamını, toleransları, yüzey durumunu, muayene yöntemlerini, kabul ölçütlerini, belgeleri, markalamayı, ambalajlamayı ve varış yerini hazırlayın.
Teknik kaynaklar
Referanslar belirtilen malzeme, ürün biçimi ve durumu için geçerlidir. Tek bir teslimatı belgelemez; tedarik edilen malzeme sipariş ve sertifikada tanımlanır.
Talebinizi Oluşturun
İlgili kalite ve ürün sayfalarını açın; ardından kesin tanımlamayı, standardı, biçimi, ölçüleri, miktarı, işleme ayrıntılarını ve muayene kapsamını satış ekibine iletin.