
¿Puede utilizarse 310S a 1.000 °C? Sigue siendo un candidato en aire oxidante porque el productor publica 1.050 °C como temperatura máxima de aplicación, pero no es un límite universal del componente. Compare primero la temperatura real del metal, no solo la consigna del horno, con la atmósfera y el ciclo. Después distinga una camisa con poca carga de una pieza a presión o cargada, que además necesita datos de diseño sobre tensión, fluencia y vida útil.
Datos rápidos para compradores
- Identidad del grado
- Designaciones: Type 310S / UNS S31008 · EN 1.4845
- Referencia de temperatura en aire
- Temperatura máxima de aplicación en aire: 1.050 °C
- Primera comprobación de servicio
- Temperatura del metal · atmósfera · ciclos · carga
- Componentes con carga
- Use datos de temperatura elevada del código de diseño para el componente real
- Rango dimensional de chapa 310S
- 3–16 mm en lámina/placa laminada en caliente; 16–150 mm en placa media/gruesa; ancho hasta 2,500 mm
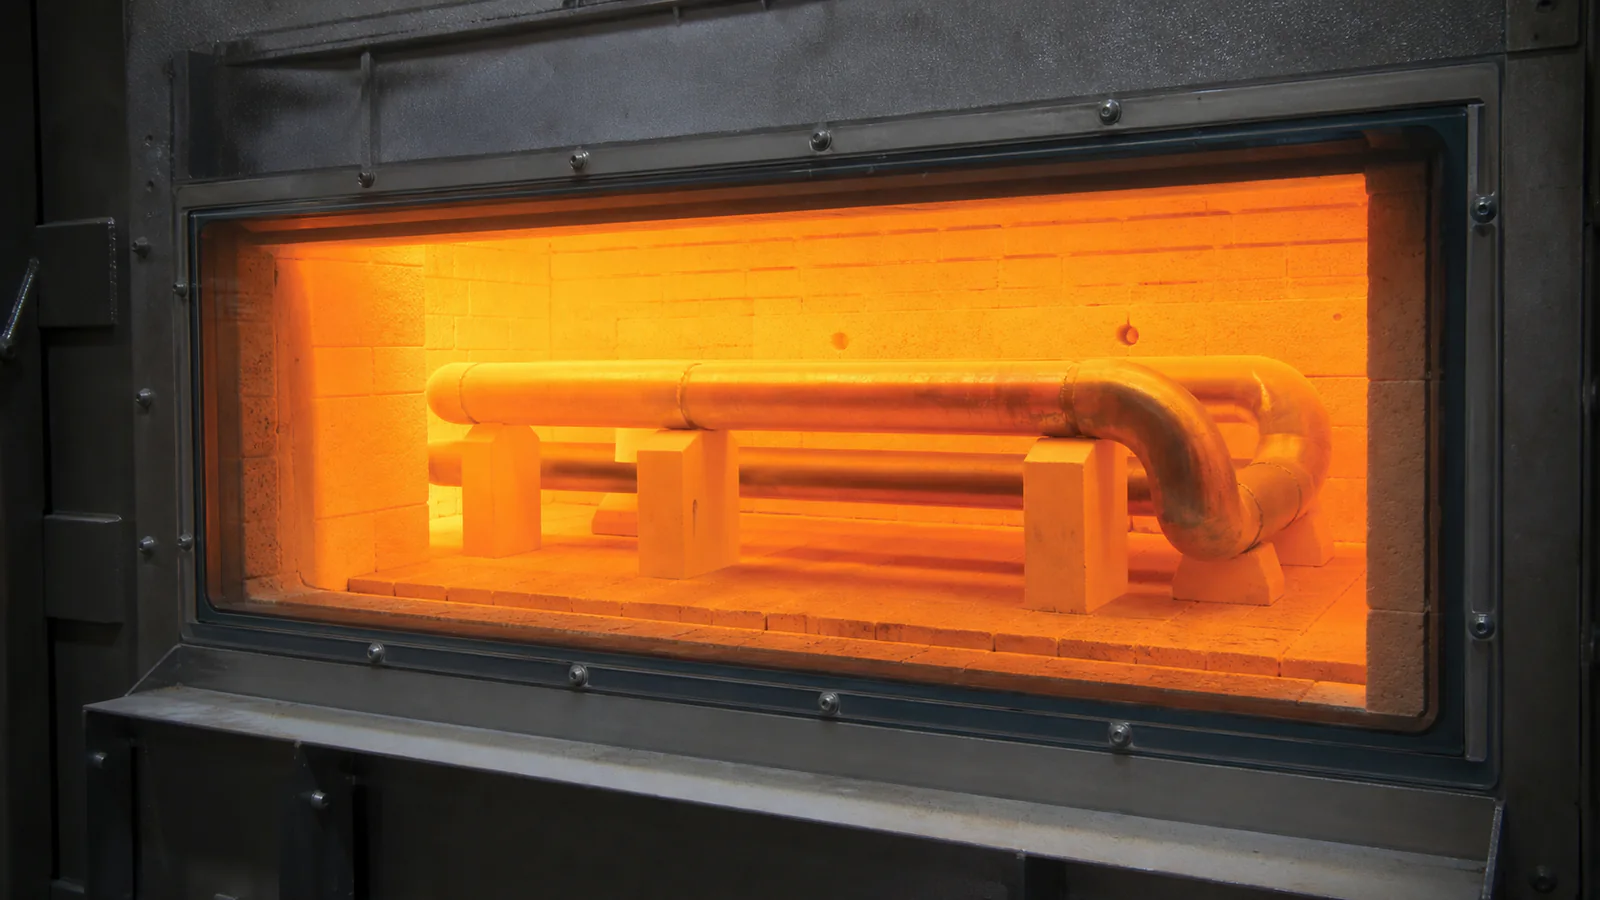
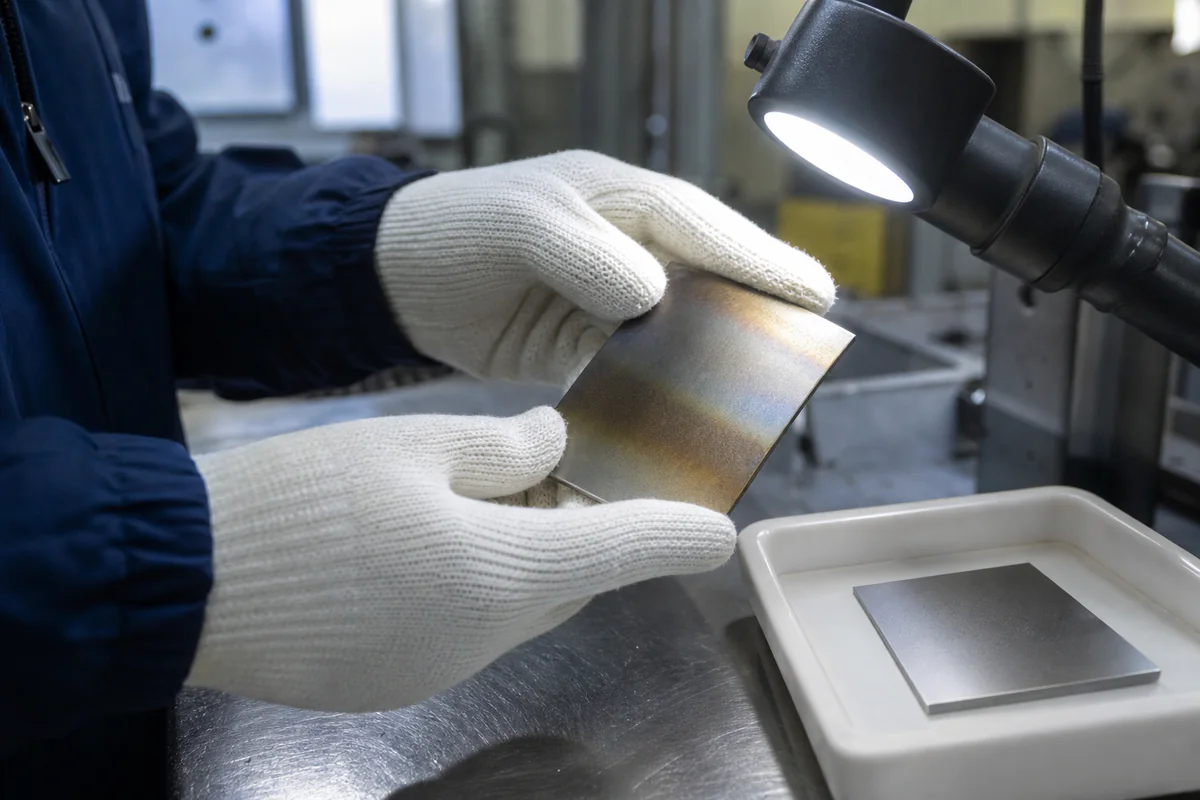
A 1.000 °C, mantenga 310S entre los candidatos solo si la exposición real se parece al contexto citado de aire oxidante. Una química gaseosa diferente, una carga elevada, una permanencia prolongada, ciclos rápidos o un punto caliente local pueden cambiar la respuesta antes de considerar la disponibilidad del producto.
Oxidación frente a resistencia bajo carga
Para 310S en aire oxidante, 1050°C es una referencia de preselección, no un límite de diseño del componente. Sirve para decidir si conviene estudiar el 310S; la temperatura admisible debe fijarse según la atmósfera real, la carga sostenida, el tiempo de exposición, el espesor, las uniones y el ciclo térmico. Por eso una camisa con poca carga y un tubo que contiene presión no comparten una única temperatura segura.
La resistencia a la oxidación se refiere a cómo reacciona la superficie de un material con un ambiente caliente en las condiciones establecidas. El rendimiento de carga se refiere a si el componente puede soportar presión, peso, restricción, vibración y tensiones térmicas durante el período requerido. Esas preguntas interactúan, pero no son intercambiables.
La descripción de alta temperatura de un productor puede respaldar una evaluación inicial del material. No se puede convertir directamente en temperatura máxima de la pared, tensión permitida, vida útil de diseño o intervalo de inspección. Una lámina delgada expuesta a gas caliente sin una carga estructural significativa es un problema diferente al de un tubo que contiene presión, un soporte restringido, un accesorio giratorio o una trayectoria de carga soldada. Los últimos casos requieren el código de diseño aplicable, las propiedades de los materiales admitidas por ese código, el análisis de tensiones y la aprobación del proyecto.
Separe las dos líneas de revisión
Mantenga dos líneas en el registro de selección de materiales:
- Línea ambiental: perfil de temperatura, atmósfera, ciclado, depósitos, limpieza y ataque superficial esperado.
- Línea mecánica: cargas, presión, restricción, vibración, sección, discontinuidades, deformación permitida, duración de diseño y código aplicable.
Ambas líneas convergen al dimensionar la sección y planificar la inspección. Si el ataque de la superficie puede reducir el espesor, el ingeniero debe decidir cómo entra esa pérdida en el cálculo. Si un componente caliente puede deformarse bajo una carga sostenida, la resistencia a temperatura ambiente no es un indicador adecuado. Si faltan datos, regístrelos como un elemento abierto en lugar de completar el vacío con una temperatura de catálogo.
Ruta de evaluación a 1.000 °C
A 1.000 °C, compare primero la temperatura del metal medida o calculada, no solo la consigna del horno, con la referencia citada para aire oxidante. Identifique después la disponibilidad de oxígeno y cualquier periodo carburante, con azufre o reductor. Añada el número de arranques, las velocidades de calentamiento y enfriamiento, los depósitos, la limpieza y la máxima duración del pico. Por último, separe revestimientos delgados y poco cargados de soportes, ejes o piezas que retienen presión. En los primeros suelen dominar oxidación y deformación; los segundos también requieren datos de resistencia dependiente del tiempo y del código aplicable.
Atmósfera
“Aire” y “gas de horno” rara vez son descripciones suficientes para la revisión de un proyecto. Pregunte a las autoridades de procesos y materiales si la disponibilidad de oxígeno, el vapor de agua, las especies que contienen azufre, la actividad del carbono, las especies que contienen nitrógeno, los haluros, las cenizas y el arrastre del proceso pertenecen a los datos de diseño. También registre la velocidad del flujo, las zonas estancadas, las fugas de gas y la presión en lugar de asumir que la composición nominal del proceso describe la ubicación de cada componente.
No generalice una declaración de oxidación por aire a ambientes carburantes, reductores, sulfurantes o mixtos. Cuando la química es incierta, el proyecto puede necesitar una revisión de un especialista en corrosión, ensayos de exposición representativos o un plan de inspección conservador. Los ensayos deben reproducir la temperatura, los ciclos, la química de los depósitos y la renovación del gas con suficiente fidelidad para responder a la pregunta del proyecto; un certificado de ensayo para el material suministrado no es evidencia de simulación de servicio.
Ciclos térmicos
El ciclo térmico significa más que una temperatura mínima y máxima. La velocidad de calentamiento, la velocidad de enfriamiento, el tiempo de permanencia, la secuencia, el número de ciclos y la restricción influyen en la adherencia del óxido, la deformación térmica y el comportamiento de las juntas. Un apagado a temperatura ambiente puede imponer una demanda diferente a la de una pequeña fluctuación del proceso alrededor de un estado estable caliente.
Describa por separado el arranque, el funcionamiento estable y la parada. Añada los efectos de los quemadores, el aire de refrigeración y las zonas que se calientan antes o tienen restringida la expansión térmica.
Los ciclos térmicos también afectan el proceso de producción. Las juntas de expansión, los detalles de deslizamiento, la ubicación de las soldaduras, las transiciones formadas y la geometría de los accesorios pueden importar más que una comparación de grados nominales. El ingeniero responsable debe aprobar estos detalles. El proveedor puede revisar la capacidad de fabricación comparándola con un plano aprobado, pero no debe inferir el esquema de movimiento térmico a partir del nombre del material.
Registre tiempos, velocidades y restricciones
Para cada estado operativo, registre:
- rango de temperatura del metal y base de medición;
- velocidad de calentamiento o enfriamiento;
- tiempo de permanencia y recuento de ciclos esperado;
- sujeción, puntos de contacto y gradientes térmicos;
- frecuencia en condiciones normales y anómalas;
- posibilidad de inspección después de la parada.
Esto convierte el “servicio cíclico” en información que los equipos de diseño, fabricación e inspección pueden utilizar.
Depósitos
Trate los depósitos como una entrada de servicio separada en lugar de asumir que la información del gas a granel cubre la superficie del componente. Solicite a las autoridades del proyecto que evalúen las cenizas, las incrustaciones, la sal, el polvo del proceso, el condensado y los residuos de limpieza, incluso si el diseño debe tener en cuenta una exposición local diferente o una base de temperatura del metal diferente.
Indique la composición esperada del depósito, su ubicación, la tendencia del espesor, la tasa de renovación y el procedimiento de eliminación. Identifique si se utiliza raspado, granallado, lavado, limpieza química o choque térmico. La revisión del material debe considerar tanto la operación en caliente como la condición de apagado después de que ingresa humedad o aire al equipo.
No prometa que cambiar a 310S eliminará la limpieza, inspección o reemplazo. La selección de materiales es un control entre la gestión del proceso, la geometría, la uniformidad de la temperatura, la eliminación de depósitos y el monitoreo. Si se dispone de componentes anteriores, las fotografías, los mapas de espesores, los análisis de depósitos en laboratorio y la ubicación de los daños pueden ser más útiles que una etiqueta industrial genérica. Preséntelos como evidencia del proyecto para revisión de ingeniería, no como prueba de que otra instalación se comportará de la misma manera.
Geometría
La geometría gobierna la distribución de temperatura, la concentración de tensiones, la viabilidad de fabricación y la inspeccionabilidad. Las transiciones pronunciadas, los accesorios rígidos, los tramos sin apoyo, las uniones entre secciones delgadas y gruesas, los orificios cerca de las curvas y las hendiduras inaccesibles pueden dominar el rendimiento. Un espesor de pared nominal también dice poco sin tolerancia, reducción de formación, tolerancia a la corrosión y la sección mínima aceptable después de la fabricación.
Marque en el plano la cara caliente, los apoyos, las soldaduras, los cambios de sección y las holguras de expansión. Así se identifica dónde pueden concentrarse los gradientes térmicos y la restricción.
Antes de la liberación, revise el plano con representantes de diseño, fabricación e inspección. Confirme que las notas no entren en conflicto con las dimensiones, los símbolos de soldadura o las especificaciones de compra. Enumere las preguntas abiertas por zona de plano, nombre al aprobador y registre la respuesta aceptada en una revisión o aclaración controlada. Esto evita que una interpretación informal del taller se convierta en el único registro de una decisión de ingeniería.
Unión
La unión forma parte del diseño para el servicio, no es un detalle final del taller. Identifique si el componente está soldado a 310S, otro grado inoxidable, acero al carbono, una fundición o un conjunto existente. Indique el tipo de junta, combinación de secciones, acceso, posición de soldadura, respaldo, sujeción, acceso de inspección y exposición de servicio en cada lado.
La autoridad de ingeniería o soldadura responsable del proyecto debe seleccionar y aprobar el proceso de soldadura, el material de aportación, la base WPS/PQR, las variables esenciales, cualquier tratamiento térmico y la norma de aceptación. Una página técnica del productor o una sugerencia de proveedor es solo una referencia técnica. No autoriza la selección del material de aportación y no puede reemplazar un procedimiento cualificado para la ruta, el espesor, la junta y el servicio reales del material base.
Para pernos, sujetadores mecánicos o interfaces diferentes, defina el material del sujetador, la temperatura, la carga, la expansión diferencial y los controles de contaminación. Para accesorios soldados, ubíquelos en el plano y revise su efecto sobre el movimiento térmico. La orden de compra debe identificar quién suministra el WPS, quién lo aprueba, qué registros de calificación se requieren y qué sucede si cambial proceso de producción.
Formas de producto
Chapas, láminas, bobinas, flejes, tuberías o tubos, barras, piezas forjadas y piezas basadas en trefiladas no comparten una misma gama de suministro. Cada forma puede seguir diferentes normas de producto, rangos dimensionales, tolerancias, unidades de ensayo, rutas de tratamiento térmico y documentación. La disponibilidad de un grado en una forma no establece disponibilidad en otra.
Nuestra gama 310S abarca lámina y placa laminadas en caliente de 3–16 mm de espesor, y placa media y gruesa de 16–150 mm. Los productos planos están disponibles en anchos de hasta 2,500 mm. Es el alcance general de suministro, no el stock actual ni la confirmación de que todos los máximos puedan combinarse. Envíe norma, medida exacta, acabado, ensayos, cantidad y fecha requerida.
Utilice la guía de formas de productos de acero inoxidable resistente al calor para elegir la forma inicial. Una cáscara formada puede comenzar como una chapa o una lámina; un eje mecanizado puede comenzar como una barra o una pieza forjada; una ruta de gas puede requerir tubería o tubo. El plano y la orden de compra deben coincidir tanto con el material de partida como con el artículo entregado para que los documentos de inspección puedan rastrearse correctamente.
Inspección
La inspección debe responder a los riesgos identificados por el diseño y la compra. Comience con la identidad y trazabilidad del material recibido: grado, norma del producto, referencia de lote o colada, dimensiones, condición, marcado y certificado de material requerido. Luego vincule la inspección del proceso con el plano y la ruta aprobados.
| Etapa | Comprobación definida por el comprador | Registro de aprobación |
|---|---|---|
| Entrante | Identidad, dimensiones, estado, trazabilidad y coincidencia de documentos | Registro de recepción o liberación de material |
| Antes de la unión | Preparación de juntas, limpieza, ajuste y disponibilidad del WPS | Registro del punto de presencia o espera |
| En proceso | Variables de soldadura acordadas, secuencia y puntos de control dimensional | Hoja de proceso de fabricación o registro de soldadura |
| Final | Inspección visual, dimensiones, superficie, marcado y END especificados | Informe final de inspección |
| Liberación | Índice de documentos, desviaciones y embalaje | Nota de liberación o expediente de inspección |
Indique cada procedimiento de examen, su alcance, la norma de aceptación, el formato del informe y cada punto de presencia o espera. «END requeridos» es una indicación incompleta. La autoridad de ingeniería responsable debe aprobar los criterios de aceptación. Si se requiere una inspección de un tercero, indique la organización o calificación, el período de notificación y la autoridad de liberación en el RFQ.
La trazabilidad debería sobrevivir al procesamiento. Acuerde cómo la colada o la identidad del lote pasa del material original a las piezas cortadas, las secciones formadas y los ensamblajes terminados, y qué registro se crea cuando el marcado no puede permanecer en la cara caliente. El expediente final puede indexar el MTC, registro de transferencia de material, procedimientos aprobados, informes de inspección, concesiones y nota de liberación. Un informe extenso no es automáticamente un buen expediente; cada documento debe vincularse con el artículo solicitado y la revisión del plano aceptado.
La planificación de la inspección también debe definir la respuesta a una no conformidad. Indique quién puede detener el trabajo, quién revisa una desviación, qué controles deben repetirse después de la reparación o corrección y si el comprador o un tercero deben presenciar la nueva inspección. Ninguna corrección dimensional, reparación de soldadura o sustitución de material debe considerarse aceptada simplemente porque sea técnicamente posible.
Prepare una consulta de 310S para alta temperatura
- Datos de ingeniería: el comprador suministra las condiciones de servicio, las cargas, la base del código y la decisión de material aprobada.
- Datos del plano: el comprador suministra la geometría, las tolerancias, las juntas y las notas de aceptación controladas.
- Confirmación de suministro: comprobamos el grado, la norma, la forma, las dimensiones, la condición y la cantidad para confirmar una opción de suministro viable.
- Revisión del proceso: las partes definen corte, conformado, unión, mecanizado, limpieza y verificaciones intermedias.
- Revisión de la inspección: las partes acuerdan procedimientos, normas de aceptación, puntos de presencia o espera y registros.
- Liberación de pedido: la orden de compra, la revisión del plano y las aclaraciones aprobadas forman un paquete controlado.
Cualquier desviación propuesta debe devolverse para la aprobación por escrito de la función autorizada del comprador. El silencio, una cita o una designación familiar no constituyen aprobación de sustitución.
En la etapa de cotización, una respuesta útil separa ofrecido, sujeto a confirmación, comprador a definir y no incluido. Debe repetir la norma del material, la forma, las dimensiones clave, el alcance del procesamiento, la inspección y el paquete de documentos en lugar de referirse únicamente al título de la consulta. En la etapa de pedido, esos puntos pasan a la orden de compra o a un archivo adjunto técnico aprobado. Esto proporciona una transferencia limpia desde la intención de ingeniería hasta la producción y la liberación final.
Para consultar información relacionada, revise la página central de referencia sobre 310S, las rutas de procesamiento, la página de calidad y la guía de formas de producto. Estos recursos ayudan a organizar las preguntas; el plano del proyecto, las especificaciones y el pedido escrito aún controlan la aceptación.
Lista de verificación de la RFQ
Copie esta estructura en la consulta y reemplace todos los campos entre corchetes:
- Material: 310S designación utilizada por el proyecto: [ ]; norma y edición que rigen el producto: [ ]; forma del producto inicial: [ ]; condición de suministro: [ ].
- Servicio: temperatura normal del metal: [ ]; pico y duración: [ ]; perfil de ciclo: [ ]; atmósfera y rangos: [ ]; depósitos y limpieza: [ ]; presión o vacío: [ ].
- Diseño: código rector: [ ]; cargas y sujeción: [ ]; margen de corrosión u oxidación: [ ]; base de duración del diseño: [ ]; aprobador responsable del material: [ ].
- Plano: número y revisión: [ ]; dimensiones terminadas: [ ]; tolerancias y referencias individuales: [ ]; cara caliente e interfaces: []; acceso de inspección: [ ].
- Procesamiento: corte: [ ]; conformado: [ ]; mecanizado: [ ]; unión: [ ]; limpieza o tratamiento de superficies: [ ]; permiso de enderezado: [ ].
- Autoridad de soldadura: WPS/PQR proporcionada por: [ ]; material de aportación seleccionado y aprobado por: [ ]; norma de calificación y aceptación: [ ]; registros de producción: [ ].
- Inspección: comprobaciones de recepción: [ ]; puntos durante el proceso: [ ]; procedimiento dimensional final: [ ]; procedimiento, alcance y aceptación de los END: [ ]; participación de terceros: [ ].
- Documentos: tipo y contenido del MTC: [ ]; trazabilidad: [ ]; informe de inspección: [ ]; aprobación de desviaciones: [ ]; formato e idioma del expediente final: [ ].
- Comercial: cantidad: [ ]; marcado: [ ]; embalaje: [ ]; destino: [ ]; Incoterm: [ ]; horario requerido: [ ].
Prepare el plano controlado y cualquier cronograma de servicio. Si una entrada es desconocida, etiquétela para revisión en lugar de usar “norma” o “como de costumbre”.
Conclusión
310S no se selecciona de manera responsable al copiar una temperatura de la página de un producto. Separe primero la evaluación de la oxidación del diseño resistente; luego defina la atmósfera, los ciclos, depósitos, geometría, juntas, forma inicial e inspección. Los datos técnicos respaldan la identidad de la evaluación preliminar y la selección de rutas, mientras que el plano aprobado, la orden de compra, la base de diseño y el plan de inspección controlan la decisión del proyecto.
Envíe dimensiones y requisitos mediante el formulario completo de cotización; puede adjuntar planos y especificaciones de forma opcional. Hechuang Stainless Steel puede responder con las opciones de suministro disponibles, las aclaraciones necesarias y las excepciones específicas del pedido; la selección final del material, la temperatura de diseño, la aprobación y aceptación del procedimiento quedan en manos de las autoridades responsables del comprador.
Preguntas frecuentes
¿A qué temperatura puede el 310S soportar carga de forma segura?
No existe una única temperatura segura para soportar cargas. El ingeniero responsable debe evaluar el historial de temperatura, tensión, tiempo, pérdida de sección, fluencia u otros modos de falla aplicables, uniones, restricciones y el código de diseño vigente. La información sobre la oxidación por sí sola no puede establecer ese límite.
¿Un límite de oxidación publicado se convierte en la temperatura de diseño del componente?
No. Los datos de oxidación publicados describen la respuesta del material en las condiciones de prueba indicadas. La temperatura de los componentes, la atmósfera, los ciclos, la carga y la vida útil de diseño requieren una evaluación del proyecto por separado.
¿Los tipos 310S, UNS S31008 y EN 1.4845 son automáticamente intercambiables?
Son identificadores del grado, pero no reemplazan la norma del producto. Confirme la composición química, la forma, las dimensiones, la condición, los ensayos y la documentación con las especificaciones de compra antes de aceptar cualquier sustitución.
¿Puede Hechuang confirmar la vida útil exacta de un componente 310S?
Ningún resumen del proveedor puede establecer la vida útil de un componente por su designación de grado. El propietario o la autoridad de ingeniería responsable debe definir el procedimiento de diseño, las cargas, el historial de operación, el margen de corrosión u oxidación, el intervalo de inspección y los criterios de retirada.
¿Qué detalles de la atmósfera debe incluir un RFQ?
Indique las especies de gas y los rangos esperados, el potencial de oxígeno, la humedad, los componentes que contienen azufre o carbono, el flujo o estancamiento, la presión, los depósitos, las prácticas de limpieza, las condiciones de inicio y parada, y cualquier exposición alterada conocida por el proyecto.
¿Qué se necesita para cotizar una pieza 310S basada en plano?
Prepare el plano aceptado con su revisión, la norma del producto, la forma inicial, las dimensiones y la cantidad, los datos de servicio, el alcance del procesamiento y la unión, las tolerancias, el estado de la superficie, los procedimientos de inspección, los criterios de aceptación, la documentación, el marcado, el embalaje y el destino.
Fuentes técnicas
Las referencias corresponden al material especificado, la forma y el estado indicados. No certifican una entrega concreta; el pedido y el certificado identifican el material suministrado.
Prepare su consulta
Abra las páginas correspondientes al grado y producto, luego envíe la designación exacta, norma, forma, dimensiones, cantidad, procesamiento y alcance de inspección al equipo de ventas.