
Peut-on utiliser du 310S à 1 000 °C ? Il reste un candidat en air oxydant, car le producteur publie 1 050 °C comme température maximale d’application, mais ce n’est pas une limite universelle de composant. Comparez d’abord la température réelle du métal, et non la seule consigne du four, avec l’atmosphère et le cycle. Distinguez ensuite un revêtement peu chargé d’une pièce sous pression ou chargée, qui exige aussi des données de calcul sur la contrainte, le fluage et la durée de vie.
Repères essentiels pour les acheteurs
- Identité de la nuance
- Désignations : Type 310S / UNS S31008 · EN 1.4845
- Repère de température dans l’air
- Température maximale d’application dans l’air : 1 050 °C
- Premier contrôle en service
- Température du métal · atmosphère · cycles · charge
- Composants porteurs
- Utiliser les données à chaud du code de calcul pour le composant réel
- Plage dimensionnelle des tôles 310S
- 3–16 mm en tôle/plaque laminée à chaud ; 16–150 mm en plaque moyenne/forte ; largeur jusqu’à 2 500 mm
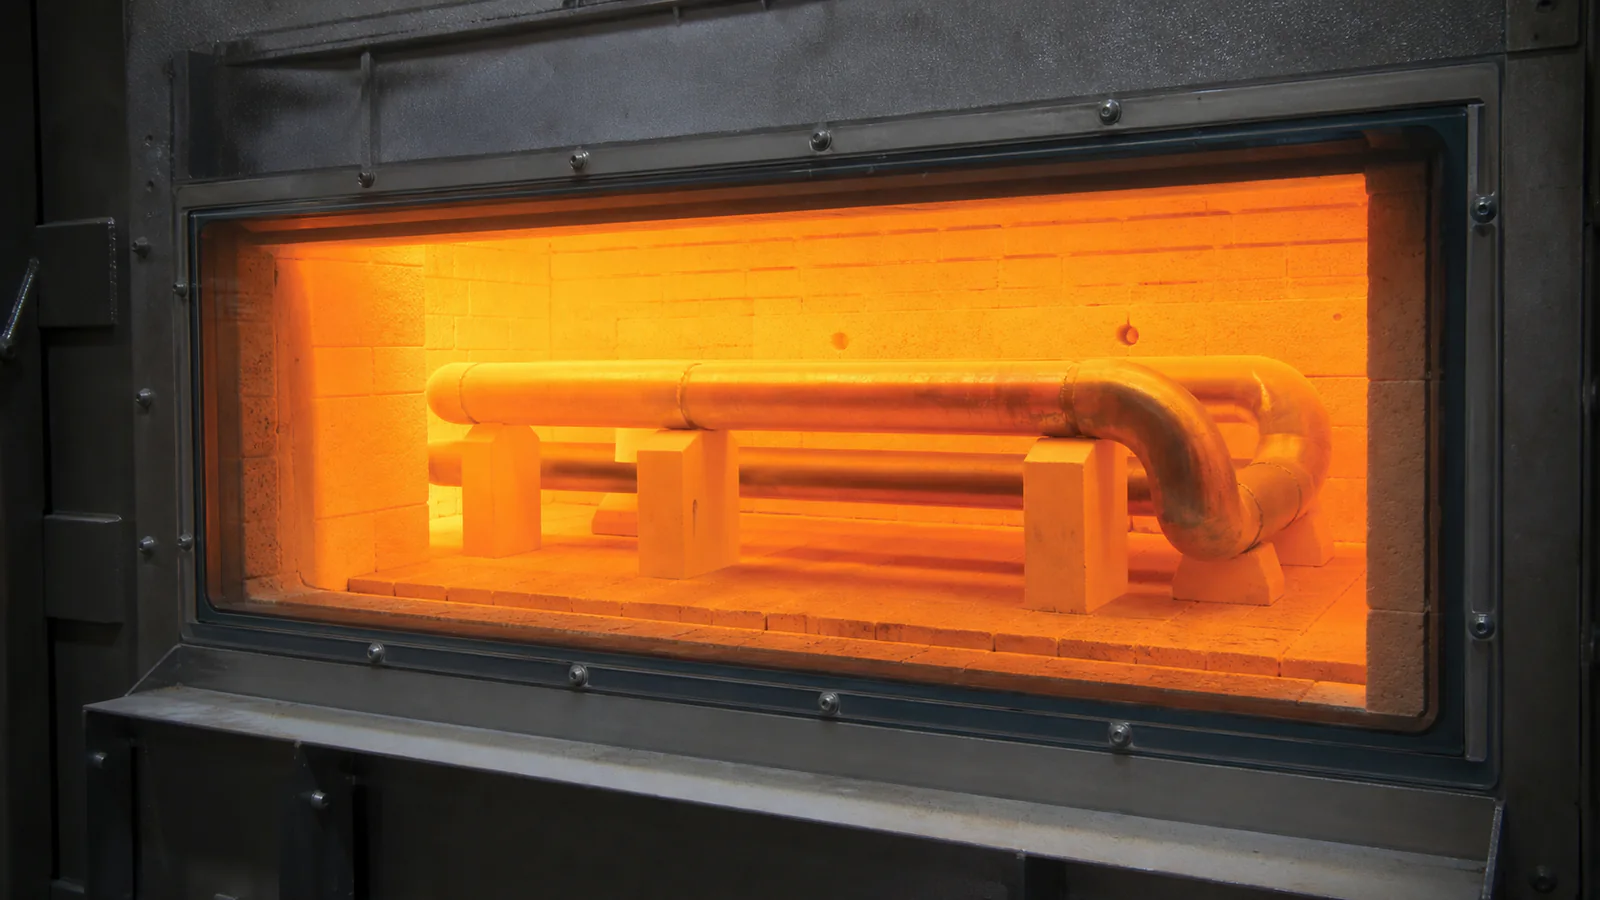
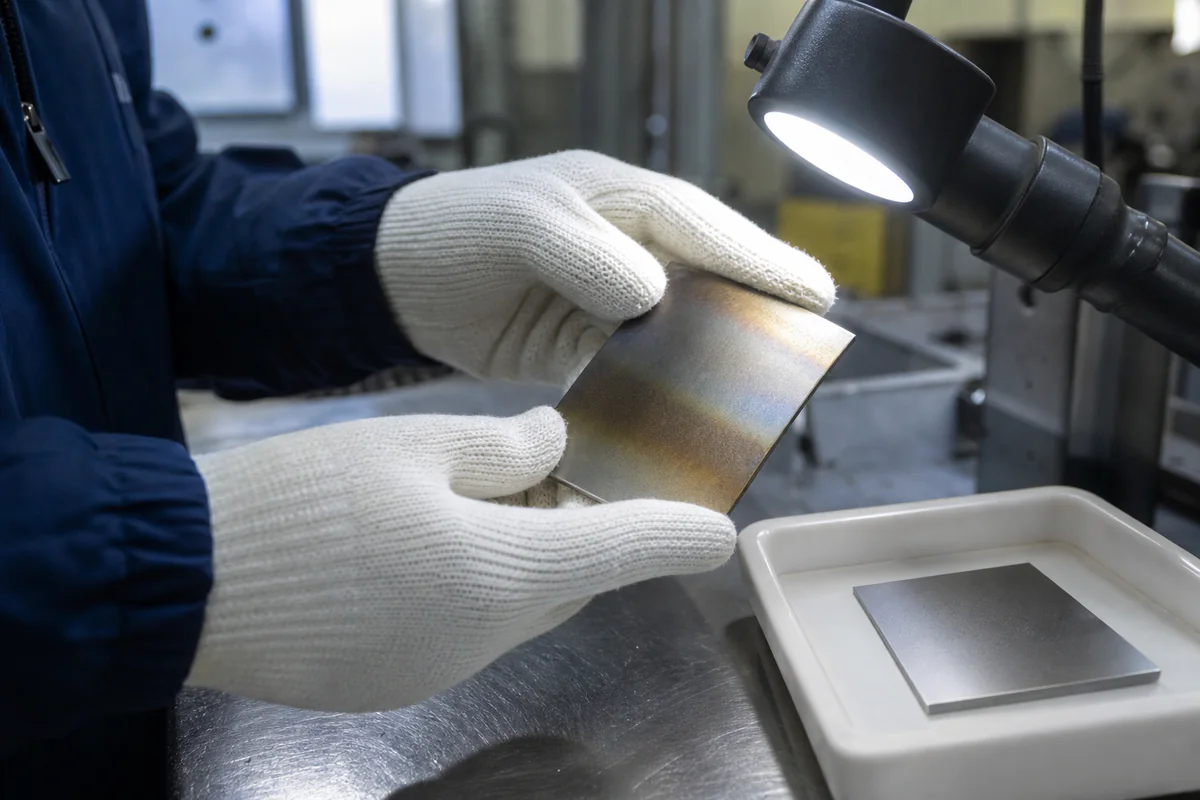
À 1 000 °C, ne conservez le 310S parmi les candidats que si l’exposition réelle ressemble au contexte cité en air oxydant. Une autre composition gazeuse, une charge élevée, un long palier, des cycles rapides ou un point chaud local peuvent modifier la réponse avant même d’examiner la disponibilité du produit.
Oxydation et comportement sous charge
Pour le 310S en air oxydant, 1050°C est une valeur de présélection, pas une limite de conception du composant. Elle sert à décider si le 310S mérite une étude détaillée ; la température admissible du métal dépend ensuite de l’atmosphère réelle, de la charge continue, de la durée, de l’épaisseur, des assemblages et des cycles thermiques. Une chemise peu chargée et un tube sous pression ne peuvent donc pas partager une seule température sûre.
La résistance à l’oxydation concerne la réaction de la surface du matériau avec un environnement chaud dans des conditions définies. Le comportement sous charge concerne la capacité du composant à supporter la pression, le poids, le bridage, les vibrations et les contraintes thermiques pendant la durée requise. Ces questions interagissent, mais ne sont pas interchangeables.
La description du comportement à haute température publiée par un producteur peut étayer une présélection du matériau. Elle ne peut pas être directement convertie en température maximale de paroi, en contrainte admissible, en durée de vie de calcul ou en intervalle de contrôle. Une tôle fine exposée à des gaz chauds sans charge structurelle significative pose un problème différent de celui d’un tube sous pression, d’un support bridé, d’un montage rotatif ou d’un chemin de charge soudé. Ces derniers cas exigent le code de calcul applicable, des propriétés matière acceptées par ce code, une analyse des contraintes et l’approbation du projet.
Établir deux axes d’examen
Conservez deux axes dans le dossier de sélection matière :
- Axe environnemental : profil de température, atmosphère, cycles, dépôts, nettoyage et attaque de surface attendue.
- Axe mécanique : charges, pression, bridage, vibrations, section, discontinuités, déformation admissible, durée de calcul et code applicable.
Ces axes se rejoignent pour la surépaisseur de section et la planification des contrôles. Si une attaque de surface peut réduire l’épaisseur, l’ingénieur doit décider comment intégrer cette perte au calcul. Si un composant chaud peut se déformer sous une charge permanente, la résistance à température ambiante ne constitue pas un indicateur adéquat. Lorsqu’une donnée manque, consignez-la comme point ouvert au lieu de combler l’écart par une température de catalogue.
Parcours d’analyse à 1 000 °C
À 1 000 °C, comparez d’abord la température du métal mesurée ou calculée, et non la seule consigne du four, au repère cité en air oxydant. Identifiez ensuite la disponibilité en oxygène et les phases carburantes, soufrées ou réductrices. Ajoutez le nombre de démarrages, les vitesses de chauffe et de refroidissement, les dépôts, le nettoyage et la durée maximale du pic. Enfin, distinguez les revêtements minces et faiblement chargés des supports, arbres ou pièces sous pression. Les premiers peuvent être dominés par l’oxydation et la déformation ; les seconds exigent aussi des données de résistance dépendant du temps et du code applicable.
Atmosphère
« Air » et « gaz de four » constituent rarement des descriptions suffisantes pour l’examen d’un projet. Demandez aux responsables du procédé et des matériaux si la disponibilité de l’oxygène, la vapeur d’eau, les espèces soufrées, l’activité du carbone, les espèces azotées, les halogénures, les cendres et les entraînements du procédé doivent figurer dans les données de calcul. Consignez également la vitesse d’écoulement, les zones stagnantes, les fuites de gaz et la pression, sans présumer que la composition nominale du procédé décrit chaque emplacement du composant.
Ne généralisez pas une indication d’oxydation dans l’air aux environnements carburants, réducteurs, sulfurants ou mixtes. Lorsque la composition chimique est incertaine, le projet peut exiger l’avis d’un spécialiste en corrosion, des essais d’exposition représentatifs ou un plan de contrôle prudent. Les essais doivent reproduire suffisamment la température, les cycles, la composition des dépôts et le renouvellement du gaz pour répondre à la question du projet ; un certificat d’essai du matériau fourni ne prouve pas la simulation du service.
Cycles
Les cycles thermiques ne se résument pas à une température minimale et une température maximale. Les vitesses de chauffage et de refroidissement, la durée de maintien, la séquence, le nombre de cycles et le bridage influent sur l’adhérence de l’oxyde, la déformation thermique et le comportement des assemblages. Un arrêt jusqu’à la température ambiante peut imposer une sollicitation différente d’une faible fluctuation du procédé autour d’un régime chaud stable.
Décrivez séparément le démarrage, le régime stable et l’arrêt. Ajoutez l’effet des brûleurs, l’air de refroidissement et les zones qui chauffent plus vite ou dont la dilatation est entravée.
Les cycles influent également sur le procédé de fabrication. Les joints de dilatation, les détails coulissants, l’emplacement des soudures, les transitions formées et la géométrie des fixations peuvent être plus déterminants qu’une comparaison nominale de nuances. L’ingénieur responsable doit approuver ces détails. Le fournisseur peut examiner la fabricabilité par rapport à un plan approuvé, mais ne doit pas déduire le schéma des déplacements thermiques à partir du nom d’un matériau.
Consigner la durée, la vitesse et le bridage
Pour chaque état de fonctionnement, consignez :
- la plage de température du métal et la base de mesure ;
- la vitesse de montée ou de refroidissement ;
- la durée de maintien et le nombre prévu de cycles ;
- le bridage, les points de contact et les gradients thermiques ;
- la fréquence normale et celle des situations perturbées ;
- les possibilités de contrôle après l’arrêt.
Cette démarche transforme la mention « service cyclique » en informations exploitables par les équipes de calcul, de fabrication et de contrôle.
Dépôts
Considérez les dépôts comme une donnée de service distincte au lieu de supposer que les informations sur le gaz en vrac décrivent la surface du composant. Demandez aux responsables du projet d’évaluer les cendres, la calamine, les sels, les poussières du procédé, les condensats et les résidus de nettoyage, notamment pour déterminer si le calcul doit intégrer une exposition locale ou une base de température du métal différente.
Indiquez la composition attendue des dépôts, leur emplacement, l’évolution de leur épaisseur, leur vitesse de renouvellement et leur méthode d’élimination. Précisez si le nettoyage fait appel au raclage, au sablage, au lavage, à des produits chimiques ou à un choc thermique. L’examen du matériau doit tenir compte du fonctionnement à chaud et de l’état à l’arrêt après l’entrée d’humidité ou d’air dans l’équipement.
Ne promettez pas que le passage au 310S supprimera le nettoyage, les contrôles ou le remplacement. La sélection du matériau n’est qu’un moyen de maîtrise parmi la gestion du procédé, la géométrie, l’uniformité de la température, l’élimination des dépôts et la surveillance. Si des composants antérieurs sont disponibles, les photographies, les cartographies d’épaisseur, l’analyse des dépôts en laboratoire et l’emplacement des dommages peuvent être plus utiles qu’une désignation générique du secteur. Présentez ces éléments comme des preuves propres au projet pour l’examen technique et non comme la preuve qu’une autre installation se comportera de la même manière.
Géométrie
La géométrie détermine la répartition des températures, les concentrations de contraintes, la faisabilité de la fabrication et la contrôlabilité. Des transitions brusques, des fixations rigides, des portées non soutenues, des assemblages entre sections minces et épaisses, des trous proches des plis et des interstices inaccessibles peuvent déterminer le comportement. Une épaisseur nominale de paroi est également peu significative sans tolérance, réduction due au formage, surépaisseur de corrosion et section minimale admissible après fabrication.
Repérez sur le plan la face chaude, les appuis, les soudures, les changements de section et les jeux de dilatation. Ces indications montrent où les gradients thermiques et les blocages peuvent concentrer les dommages.
Avant libération, organisez une revue de plan avec les représentants du calcul, de la fabrication et du contrôle. Confirmez que les notes ne contredisent ni les dimensions, ni les symboles de soudage, ni les spécifications d’achat. Dressez la liste des questions ouvertes par zone du plan, désignez l’approbateur et consignez la réponse acceptée dans un nouvel indice ou une clarification maîtrisée. Cette méthode évite qu’une interprétation informelle de l’atelier ne devienne le seul enregistrement d’une décision technique.
Assemblage
L’assemblage fait partie de la conception en service et ne constitue pas un simple détail final de l’atelier. Indiquez si le composant est soudé à du 310S, à une autre nuance inoxydable, à de l’acier au carbone, à une pièce moulée ou à un ensemble existant. Précisez le type de joint, la combinaison des sections, l’accès, la position de soudage, le support envers, le bridage, l’accès au contrôle et l’exposition de service sur chaque face.
L’autorité responsable du soudage ou le service technique du projet doit sélectionner et approuver le procédé de soudage, le métal d’apport, la base WPS/PQR, les variables essentielles, tout traitement thermique et la norme d’acceptation. Une page de nuance d’un producteur ou une suggestion du fournisseur ne constitue qu’un élément d’appréciation. Elle n’autorise pas la sélection du métal d’apport et ne peut pas remplacer un mode opératoire qualifié pour la spécification réelle du matériau de base, l’épaisseur, le joint et le service.
Pour les boulons, les fixations mécaniques ou les interfaces dissemblables, définissez le matériau de la fixation, la température, la charge, la dilatation différentielle et la maîtrise des contaminations. Pour les fixations soudées, indiquez leur emplacement sur le plan et examinez leur effet sur les déplacements thermiques. Le bon de commande doit préciser qui fournit le WPS, qui l’approuve, quels dossiers de qualification sont exigés et la marche à suivre en cas de modification de la filière de production.
Formes de produits
Plaques, tôles, bobines, bandes, tuyaux ou tubes, barres, pièces forgées et pièces réalisées sur plan ne partagent pas une même gamme d’approvisionnement. Chaque forme peut relever de normes produit, de plages dimensionnelles, de tolérances, d’unités d’essai, de filières de traitement thermique et de documents différents. La disponibilité d’une nuance sous une forme n’établit pas sa disponibilité sous une autre.
Notre gamme 310S comprend les tôles et plaques laminées à chaud de 3–16 mm d’épaisseur, ainsi que les plaques moyennes et fortes de 16–150 mm. Les produits plats sont disponibles jusqu’à 2 500 mm de largeur. Il s’agit de la gamme générale de fourniture, et non du stock actuel ; toutes les valeurs maximales ne sont pas nécessairement combinables. Indiquez norme, dimensions exactes, finition, essais, quantité et délai.
Utilisez le guide des formes de produits inoxydables résistants à la chaleur pour choisir la forme de départ. Une enveloppe formée peut partir d’une plaque ou d’une tôle ; un arbre usiné, d’une barre ou d’une pièce forgée ; un circuit de gaz peut exiger un tuyau ou un tube. Le plan et le bon de commande doivent concorder sur le matériau de départ comme sur l’article livré afin d’assurer la traçabilité correcte des documents de contrôle.
Contrôle
Le contrôle doit répondre aux risques identifiés par le calcul et les achats. Commencez par l’identité et la traçabilité de la matière reçue : nuance, norme produit, référence de coulée ou de lot, dimensions, état, marquage et certificat matière requis. Reliez ensuite les contrôles de fabrication au plan et à la filière approuvés.
| Étape | Contrôle défini par l’acheteur | Enregistrement d’approbation |
|---|---|---|
| Réception | Identité, dimensions, état, traçabilité et concordance documentaire | Enregistrement de réception ou de libération matière |
| Avant assemblage | Préparation du joint, propreté, ajustage et disponibilité du WPS | Enregistrement d’ajustage ou de point d’arrêt |
| En cours | Variables de soudage convenues, séquence et points de contrôle dimensionnel | Fiche suiveuse ou relevé de soudage |
| Final | Examen visuel, dimensions, surface, marquage et CND spécifiés | Rapport de contrôle final |
| Libération | Index documentaire, écarts et emballage | Note de libération ou dossier de contrôle |
Indiquez pour chaque examen la méthode, l’étendue, la norme d’acceptation, le format du rapport et le point de convocation ou d’arrêt. La mention « CND exigés » est incomplète. L’autorité technique responsable doit approuver les critères d’acceptation. Si le contrôle par un tiers est exigé, indiquez dans la demande de prix l’organisme ou la qualification, le délai de notification et l’autorité de libération.
La traçabilité doit survivre à la transformation. Convenez de la méthode de transfert de l’identité de la coulée ou du lot depuis le matériau de base vers les pièces découpées, les sections formées et les ensembles terminés, ainsi que de l’enregistrement créé lorsque le marquage ne peut rester sur la face chaude. Le dossier final peut indexer le MTC, le relevé de transfert matière, les modes opératoires approuvés, les rapports de contrôle, les dérogations et la note de libération. Un rapport volumineux n’est pas automatiquement un bon rapport ; chaque document doit être rattaché à l’article commandé et à l’indice de plan accepté.
La planification des contrôles doit également définir le traitement d’une non-conformité. Indiquez qui peut arrêter les travaux, qui examine un écart, quels contrôles doivent être répétés après une réparation ou une correction et si l’acheteur ou le tiers doit assister au nouveau contrôle. Aucune correction dimensionnelle, réparation de soudure ou substitution de matériau ne doit être considérée comme acceptée au seul motif qu’elle est techniquement réalisable.
Préparez une demande de 310S pour service à haute température
- Données techniques : l’acheteur fournit les conditions de service, les charges, la base du code et la décision matière approuvée.
- Données du plan : l’acheteur fournit la géométrie maîtrisée, les tolérances, les assemblages et les notes d’acceptation.
- Confirmation de la fourniture : nous vérifions la nuance, la norme, la forme, les dimensions, l’état et la quantité afin de confirmer une solution réalisable.
- Examen du procédé : les parties définissent la découpe, le formage, l’assemblage, l’usinage, le nettoyage et les contrôles intermédiaires.
- Examen du contrôle : les parties conviennent des méthodes, des normes d’acceptation, des points de convocation et des enregistrements.
- Libération de la commande : le bon de commande, l’indice du plan et les clarifications approuvées constituent un ensemble maîtrisé.
Tout écart proposé doit être soumis à l’approbation écrite de la fonction habilitée de l’acheteur. Le silence, une ligne d’offre ou une désignation connue ne constituent pas une approbation de substitution.
Au stade de l’offre, une réponse utile distingue proposé, sous réserve de confirmation, à définir par l’acheteur et non inclus. Elle doit répéter la norme matière, la forme, les dimensions principales, le périmètre de transformation, le contrôle et le dossier documentaire plutôt que de renvoyer uniquement au titre de la demande. Au stade de la commande, ces points sont reportés dans le bon de commande ou dans une annexe technique approuvée. Cette démarche assure une transition nette de l’intention technique vers la production et la libération finale.
Pour regrouper les données de la demande, consultez la page de référence principale sur le 310S, les services de transformation, le processus qualité et le guide des formes de produits. Ces pages aident à structurer les questions ; le plan du projet, les spécifications et la commande écrite régissent toujours l’acceptation.
Liste de contrôle de la demande de prix
Copiez cette structure dans la demande et remplacez chaque champ entre crochets :
- Matériau : désignation 310S utilisée par le projet : [ ] ; norme produit applicable et édition : [ ] ; forme de départ : [ ] ; état de livraison : [ ].
- Service : température normale du métal : [ ] ; température maximale et durée : [ ] ; profil des cycles : [ ] ; atmosphère et plages : [ ] ; dépôts et nettoyage : [ ] ; pression ou vide : [ ].
- Calcul : code applicable : [ ] ; charges et bridage : [ ] ; surépaisseur de corrosion ou d’oxydation : [ ] ; base de durée de calcul : [ ] ; approbateur matière responsable : [ ].
- Plan : numéro et indice : [ ] ; dimensions finies : [ ] ; tolérances individuelles et références : [ ] ; face chaude et interfaces : [ ] ; accès au contrôle : [ ].
- Transformation : découpe : [ ] ; formage : [ ] ; usinage : [ ] ; assemblage : [ ] ; nettoyage ou traitement de surface : [ ] ; autorisation de redressage : [ ].
- Autorité de soudage : WPS/PQR fourni par : [ ] ; métal d’apport sélectionné et approuvé par : [ ] ; norme de qualification et d’acceptation : [ ] ; relevés de production : [ ].
- Contrôle : contrôles à réception : [ ] ; points en cours de fabrication : [ ] ; méthode dimensionnelle finale : [ ] ; méthode, étendue et acceptation des CND : [ ] ; intervention d’un tiers : [ ].
- Documents : type et contenu du MTC : [ ] ; traçabilité : [ ] ; rapport de contrôle : [ ] ; approbation des écarts : [ ] ; format et langue du dossier final : [ ].
- Commercial : quantité : [ ] ; marquage : [ ] ; emballage : [ ] ; destination : [ ] ; Incoterm : [ ] ; calendrier requis : [ ].
Préparez le plan maîtrisé et tout relevé de service. Si une donnée est inconnue, signalez-la pour examen au lieu d’utiliser « standard » ou « comme d’habitude ».
Conclusion
Le 310S n’est pas sélectionné de manière responsable par la simple reprise d’une température figurant sur une page produit. Distinguez d’abord la présélection relative à l’oxydation du calcul sous charge, puis définissez l’atmosphère, les cycles, les dépôts, la géométrie, les assemblages, la forme de départ et le contrôle. Les données techniques étayent l’identité de la nuance et la présélection de la filière, tandis que le plan approuvé, le bon de commande, la base de calcul et le plan de contrôle régissent la décision du projet.
Envoyez les dimensions et exigences via le formulaire complet de demande de prix ; vous pouvez y joindre des plans et spécifications si nécessaire. Hechuang Stainless Steel peut répondre en indiquant la disponibilité de la filière, les clarifications nécessaires et les exceptions propres à la commande ; la sélection finale du matériau, la température de calcul, l’approbation du mode opératoire et l’acceptation restent sous la responsabilité des autorités compétentes de l’acheteur.
Questions fréquentes
À quelle température le 310S peut-il supporter une charge en toute sécurité ?
Il n’existe pas de température sûre unique pour le service sous charge. L’ingénieur responsable doit évaluer l’historique des températures, la contrainte, la durée, la perte de section, le fluage ou les autres modes de défaillance applicables, les assemblages, le bridage et le code de calcul applicable. Les seules données d’oxydation ne peuvent pas fixer cette limite.
Une limite d’oxydation publiée devient-elle la température de calcul du composant ?
Non. Les données d’oxydation publiées décrivent la réponse du matériau dans des conditions d’essai précisées. La température du composant, l’atmosphère, les cycles, la charge et la durée de vie de calcul exigent une évaluation distincte pour le projet.
Type 310S, UNS S31008 et EN 1.4845 sont-ils automatiquement interchangeables ?
Il s’agit d’identifiants de nuance, mais ils ne remplacent pas la norme produit. Avant d’accepter une substitution, confirmez la composition, la forme, les dimensions, l’état, les essais et la documentation par rapport à la spécification d’achat.
Hechuang peut-il confirmer la durée de vie exacte d’un composant en 310S ?
La durée de vie ne peut pas être déduite par la synthèse d’un fournisseur à partir du nom d’une nuance. Le propriétaire ou l’autorité technique responsable doit définir la méthode de calcul, les charges, l’historique d’exploitation, la surépaisseur de corrosion ou d’oxydation, l’intervalle de contrôle et les critères de retrait.
Quelles données d’atmosphère une demande de prix doit-elle inclure ?
Indiquez les espèces gazeuses et leurs plages prévues, le potentiel d’oxygène, l’humidité, les constituants soufrés ou carbonés, l’écoulement ou la stagnation, la pression, les dépôts, la méthode de nettoyage, les conditions de démarrage et d’arrêt ainsi que toute exposition perturbée connue du projet.
Que faut-il pour chiffrer une pièce 310S réalisée sur plan ?
Préparez le plan approuvé et son indice, la norme produit, la forme de départ, les dimensions et la quantité, les données de service, le périmètre de transformation et d’assemblage, les tolérances, l’état de surface, les méthodes de contrôle, les critères d’acceptation, la documentation, le marquage, l’emballage et la destination.
Sources techniques
Les références concernent le matériau EN, la forme et l’état décrits. Elles ne certifient pas une livraison particulière ; la commande et le certificat identifient le matériau fourni.
Préparez votre demande
Consultez les pages correspondant à la nuance et au produit, puis transmettez à l’équipe commerciale la désignation exacte, la norme demandée, la forme, les dimensions, la quantité, la transformation et le périmètre d’inspection.