
O 310S pode ser usado a 1.000°C? Ele continua candidato em ar oxidante porque o produtor publica 1.050°C como temperatura máxima de aplicação, mas isso não é um limite universal do componente. Compare primeiro a temperatura real do metal, e não apenas o ajuste do forno, com a atmosfera e o ciclo. Depois diferencie um revestimento pouco carregado de uma peça pressurizada ou carregada, que também exige dados de projeto sobre tensão, fluência e vida útil.
Dados rápidos para compradores
- Identidade da liga
- Designações: Type 310S / UNS S31008 · EN 1.4845
- Referência de temperatura no ar
- Temperatura máxima de aplicação no ar: 1 050 °C
- Primeira verificação de serviço
- Temperatura do metal · atmosfera · ciclos · carga
- Componentes sob carga
- Use os dados em alta temperatura do código de projeto para o componente real
- Faixa dimensional de chapa 310S
- 3–16 mm em chapa fina/grossa laminada a quente; 16–150 mm em chapa média/grossa; largura até 2 500 mm
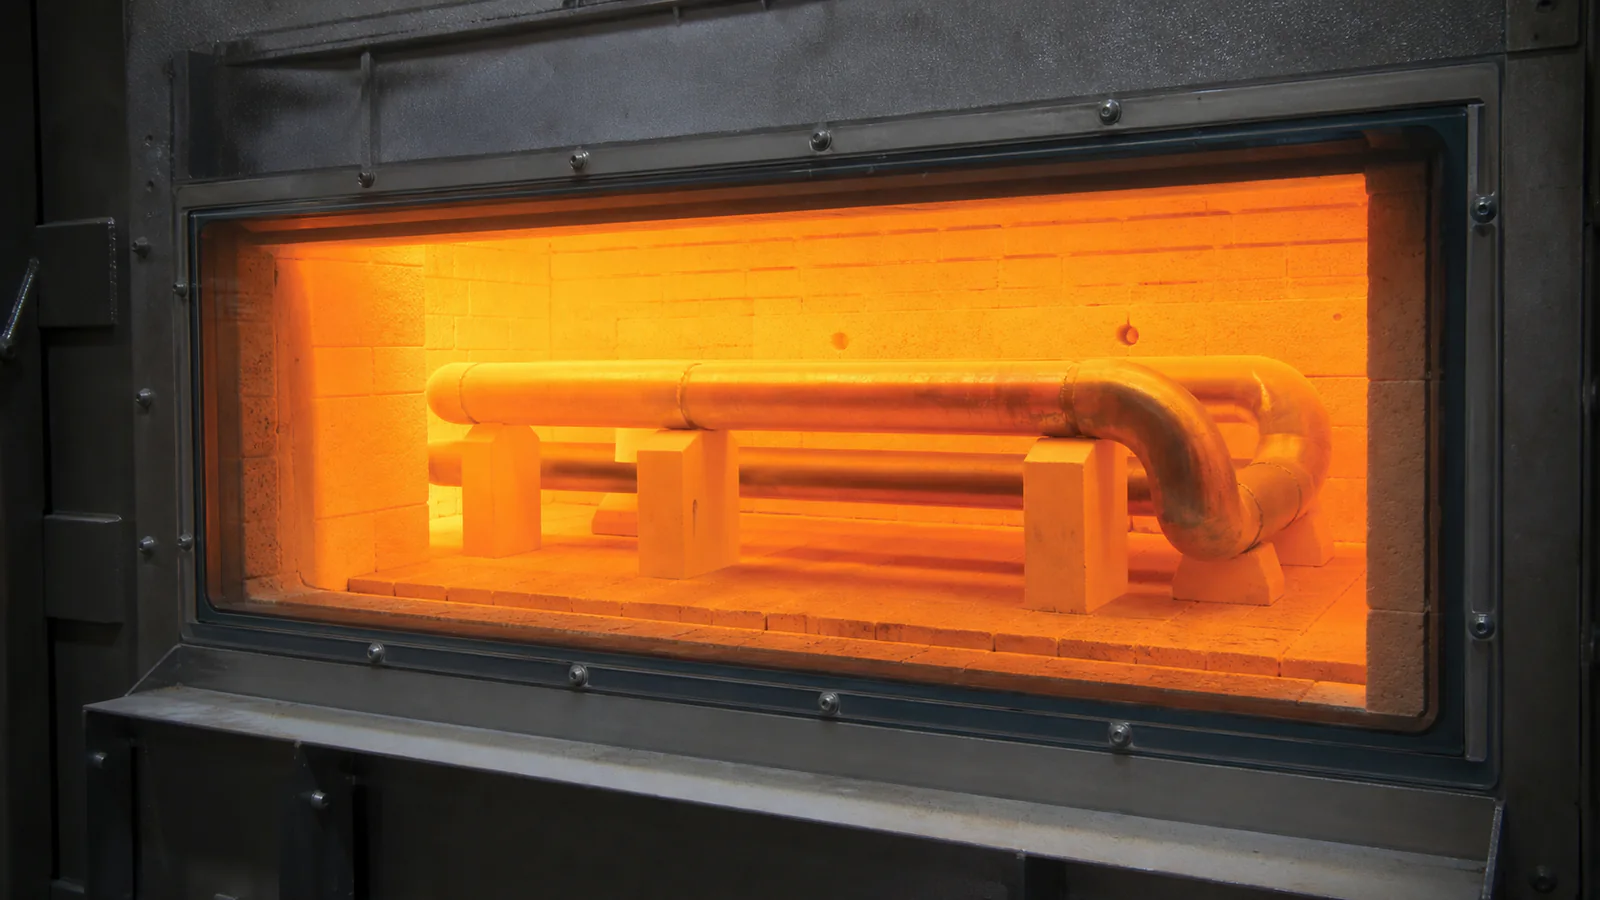
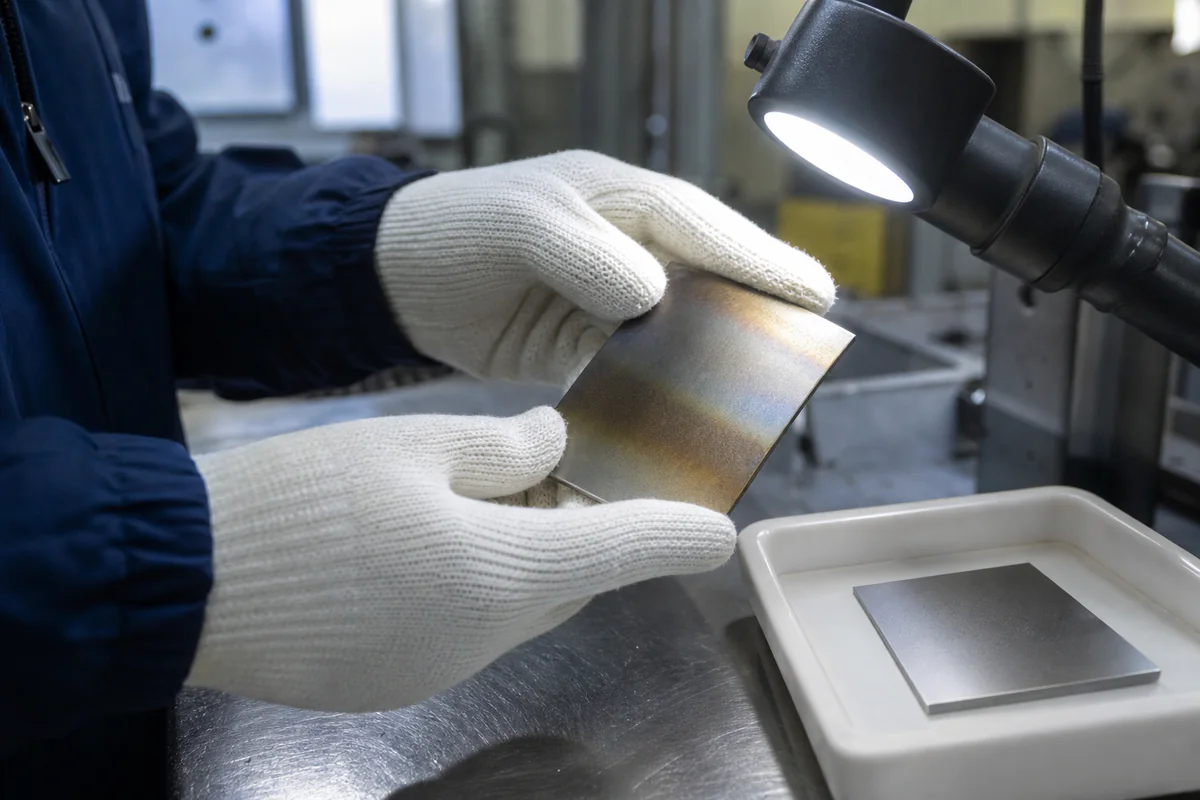
A 1.000°C, mantenha o 310S entre os candidatos somente se a exposição real for semelhante ao contexto citado de ar oxidante. Outra composição gasosa, carga elevada, permanência prolongada, ciclos rápidos ou um ponto quente local podem mudar a resposta antes mesmo de considerar a disponibilidade do produto.
Oxidação versus desempenho sob carga
Para o 310S em ar oxidante, 1050°C é uma referência de triagem, não um limite de projeto do componente. Ela ajuda a decidir se o 310S merece análise detalhada; a temperatura admissível do metal depende da atmosfera real, carga sustentada, tempo de exposição, espessura, juntas e ciclo térmico. Portanto, um revestimento com pouca carga e um tubo pressurizado não têm uma única temperatura segura em comum.
A resistência à oxidação trata da reação da superfície ao ambiente quente nas condições declaradas. O desempenho sob carga trata da capacidade de suportar pressão, peso, restrição, vibração e tensão térmica pelo período exigido. As questões interagem, mas não são intercambiáveis.
A descrição de alta temperatura do produtor apoia uma triagem inicial, mas não se converte diretamente em temperatura máxima da parede, tensão admissível, vida de projeto ou intervalo de inspeção. Uma folha fina exposta a gás quente sem carga estrutural difere de um tubo pressurizado, suporte restringido, dispositivo rotativo ou caminho de carga soldado. Esses casos exigem código aplicável, propriedades aceitas pelo código, cálculo de tensões e aprovação do projeto.
Estruture duas linhas de revisão
Mantenha duas linhas no registro de seleção:
- Linha ambiental: perfil térmico, atmosfera, ciclos, depósitos, limpeza e ataque superficial esperado.
- Linha mecânica: cargas, pressão, restrição, vibração, seção, descontinuidades, deformação admissível, duração e código.
As linhas se encontram na margem de seção e na inspeção. Se o ataque reduzir espessura, a engenharia decide como a perda entra no cálculo. Se o componente quente deformar sob carga sustentada, resistência à temperatura ambiente não é parâmetro suficiente. Registre dados ausentes como pendências em vez de preencher lacunas com temperatura de catálogo.
Caminho de triagem a 1.000°C
A 1.000°C, compare primeiro a temperatura do metal medida ou calculada, e não apenas o setpoint do forno, com a referência citada para ar oxidante. Em seguida identifique a disponibilidade de oxigênio e períodos carburantes, com enxofre ou redutores. Acrescente número de partidas, taxas de aquecimento e resfriamento, depósitos, limpeza e maior duração de pico. Por fim, separe revestimentos finos e pouco carregados de suportes, eixos ou peças que retêm pressão. No primeiro grupo podem predominar oxidação e distorção; o segundo também exige dados de resistência dependente do tempo e do código aplicável.
Atmosfera
“Ar” e “gás de forno” raramente são descrições suficientes. Consulte responsáveis de processo e materiais sobre disponibilidade de oxigênio, vapor d’água, espécies com enxofre, atividade do carbono, espécies com nitrogênio, haletos, cinzas e arraste. Registre velocidade, zonas estagnadas, vazamentos e pressão, sem presumir que a composição nominal represente todos os pontos.
Não generalize uma declaração de oxidação no ar para ambientes carbonetantes, redutores, sulfetantes ou mistos. Se a química for incerta, podem ser necessários especialista em corrosão, ensaio representativo ou plano conservador. O ensaio deve reproduzir temperatura, ciclos, depósitos e renovação gasosa; certificado do material fornecido não comprova simulação do serviço.
Ciclos térmicos
Ciclagem térmica significa mais que temperaturas mínima e máxima. Taxas de aquecimento e resfriamento, patamar, sequência, número de ciclos e restrição influenciam aderência do óxido, deformação térmica e juntas. Uma parada até a temperatura ambiente impõe solicitação diferente de pequena flutuação em regime quente.
Descreva separadamente a partida, a operação estável e a parada. Inclua efeitos dos queimadores, ar de resfriamento e regiões que aquecem mais rápido ou têm a dilatação restringida.
Os ciclos também afetam a produção. Juntas de expansão, detalhes deslizantes, posição de soldas, transições conformadas e fixações podem importar mais que uma comparação nominal. A engenharia deve aprovar esses detalhes. O fornecedor pode revisar a fabricação com base no desenho aprovado, sem deduzir o movimento térmico pelo nome do material.
Registre tempo, taxa e restrição
Para cada estado operacional, registre:
- faixa de temperatura do metal e base de medição;
- taxa de aquecimento ou resfriamento;
- tempo de patamar e número esperado de ciclos;
- restrições, contatos e gradientes;
- frequência normal e de desvio;
- oportunidade de inspeção após parada.
Isso converte “serviço cíclico” em informações utilizáveis por projeto, fabricação e inspeção.
Depósitos
Trate depósitos como dado separado, sem presumir que o gás a granel descreve a superfície. Peça avaliação de cinzas, carepa, sais, poeira, condensado e resíduos de limpeza, inclusive exposição local ou base de temperatura do metal diferente.
Informe composição, localização, tendência de espessura, renovação e método de remoção. Identifique raspagem, jateamento, lavagem, limpeza química ou choque térmico. A revisão deve considerar operação quente e parada após entrada de umidade ou ar.
Não prometa que mudar para 310S eliminará limpeza, inspeção ou reposição. A seleção é um controle entre gestão do processo, geometria, uniformidade térmica, remoção e monitoramento. Fotografias, mapas de espessura, análise de depósitos e localização dos danos de componentes anteriores podem ser mais úteis que rótulo setorial. Apresente-os como evidência para revisão, não como prova de comportamento idêntico em outra instalação.
Geometria
A geometria governa distribuição térmica, concentração de tensões, fabricação e possibilidade de inspeção. Transições bruscas, fixações rígidas, vãos sem apoio, juntas entre seções diferentes, furos perto de dobras e frestas inacessíveis podem dominar o desempenho. Espessura nominal diz pouco sem tolerância, redução na conformação, margem de corrosão e seção mínima após fabricação.
Marque no desenho a face quente, os apoios, as soldas, as mudanças de seção e as folgas de dilatação. Assim é possível identificar onde gradientes térmicos e restrições podem concentrar danos.
Antes da liberação, revise o desenho com projeto, fabricação e inspeção. Confirme que notas não conflitam com dimensões, símbolos ou especificações. Liste pendências por zona, identifique o aprovador e registre respostas em revisão ou esclarecimento controlado. Isso impede que interpretação informal da oficina seja o único registro da decisão de engenharia.
União
A união integra o projeto de serviço, não é detalhe final de oficina. Identifique se o componente é soldado a 310S, outro inoxidável, aço carbono, fundido ou conjunto existente. Informe tipo de junta, combinação de seções, acesso, posição, suporte de raiz, restrição, acesso para inspeção e exposição em cada lado.
A autoridade responsável deve selecionar e aprovar processo, consumível, base WPS/PQR, variáveis essenciais, tratamento térmico e norma de aceitação. Página do produtor ou sugestão do fornecedor é apenas informação de apoio. Não autoriza consumível nem substitui procedimento qualificado para material-base, espessura, junta e serviço efetivos.
Para parafusos, fixadores ou interfaces dissimilares, defina material, temperatura, carga, expansão diferencial e controle de contaminação. Localize fixações soldadas e avalie seu efeito no movimento térmico. O pedido deve indicar quem fornece e aprova o WPS, quais registros de qualificação exigida são necessários e o que ocorre se a rota mudar.
Formas de produto
Chapa, folha, bobina, tira, tubo, barra, forjados e peças baseadas em desenho não compartilham uma única faixa de fornecimento. Cada forma pode seguir normas, faixas dimensionais, tolerâncias, unidades de ensaio, tratamentos e documentos distintos. Disponibilidade em uma forma não estabelece disponibilidade em outra.
Nossa faixa de 310S abrange chapas finas e grossas laminadas a quente com 3–16 mm de espessura, além de chapas médias e grossas com 16–150 mm. Os produtos planos estão disponíveis em larguras de até 2 500 mm. Trata-se da faixa geral de fornecimento, não do estoque atual nem da confirmação de que todos os máximos possam ser combinados. Informe norma, dimensões, acabamento, ensaios, quantidade e prazo.
Use o guia de formas resistentes ao calor para escolher a forma inicial. Uma carcaça pode começar em chapa ou folha; um eixo em barra ou forjado; um caminho de gás pode exigir tubo. Desenho e pedido devem concordar sobre material inicial e item entregue para rastrear corretamente os documentos.
Inspeção
A inspeção deve responder aos riscos identificados por projeto e compras. Comece pela identidade e rastreabilidade: liga, norma, corrida ou lote, dimensões, condição, marcação e certificado exigido. Depois conecte inspeção de processo ao desenho e à rota aprovados.
| Etapa | Verificação definida pelo comprador | Registro de aprovação |
|---|---|---|
| Recebimento | Identidade, dimensões, condição, rastreabilidade e documentos | Registro de recebimento ou liberação |
| Antes da união | Preparação, limpeza, ajuste e disponibilidade do WPS | Registro de ajuste ou espera |
| Em processo | Variáveis, sequência e pontos dimensionais acordados | Roteiro ou registro de solda |
| Final | Visual, dimensões, superfície, marcação e END especificado | Relatório final |
| Liberação | Índice documental, desvios e embalagem | Nota de liberação ou dossiê |
Indique método, extensão, norma de aceitação, formato de relatório e ponto de testemunho ou espera. “END obrigatório” é incompleto. A engenharia responsável deve aprovar os critérios. Para terceiros, informe organização ou qualificação exigida, antecedência e autoridade de liberação na RFQ.
A rastreabilidade deve sobreviver ao processamento. Acorde como a identidade da corrida ou lote passa do material original às peças cortadas, seções conformadas e conjuntos e qual registro é criado quando a marcação não pode permanecer na face quente. O dossiê pode indexar MTC, transferência, procedimentos aprovados, relatórios, concessões e liberação. Volume não garante qualidade; cada documento deve ligar-se ao item e à revisão aceita.
O planejamento também deve definir resposta à não conformidade. Informe quem interrompe o trabalho, revisa desvio, quais verificações se repetem após reparo e se comprador ou terceiro testemunha nova inspeção. Correção dimensional, reparo de solda ou substituição não são aceitos apenas por serem tecnicamente possíveis.
Prepare uma cotação de 310S para alta temperatura
- Dados de engenharia: comprador fornece serviço, cargas, código e decisão aprovada do material.
- Dados do desenho: comprador fornece geometria, tolerâncias, juntas e notas controladas.
- Confirmação do fornecimento: conferimos liga, norma, forma, dimensões, condição e quantidade.
- Revisão do processo: partes definem corte, conformação, união, usinagem, limpeza e controles.
- Revisão da inspeção: partes acordam métodos, normas, testemunhos e registros.
- Liberação: pedido, revisão do desenho e esclarecimentos aprovados formam um pacote controlado.
Qualquer desvio proposto deve voltar à função autorizada do comprador para aprovação escrita. Silêncio, linha de cotação ou designação conhecida não aprovam substituição.
Na cotação, uma resposta útil separa oferecido, sujeito a confirmação, comprador deve definir e não incluído. Ela repete norma, forma, dimensões principais, processamento, inspeção e documentos, em vez de citar somente o título da consulta. No pedido, esses pontos passam ao pedido ou anexo aprovado, criando transferência clara entre intenção de engenharia, produção e liberação.
Para dados relacionados, consulte o centro técnico do 310S, as serviços de processamento, o fluxo de qualidade e o guia de formas. Eles organizam perguntas; desenho, especificações e pedido escrito controlam a aceitação.
Lista de verificação da RFQ
Copie esta estrutura na consulta e substitua os campos entre colchetes:
- Material: designação 310S: [ ]; norma e edição: [ ]; forma inicial: [ ]; condição: [ ].
- Serviço: temperatura normal: [ ]; pico e duração: [ ]; ciclos: [ ]; atmosfera e faixas: [ ]; depósitos e limpeza: [ ]; pressão ou vácuo: [ ].
- Projeto: código: [ ]; cargas e restrição: [ ]; margem de corrosão ou oxidação: [ ]; duração: [ ]; aprovador do material: [ ].
- Desenho: número e revisão: [ ]; dimensões finais: [ ]; tolerâncias e referências: [ ]; face quente e interfaces: [ ]; acesso: [ ].
- Processamento: corte: [ ]; conformação: [ ]; usinagem: [ ]; união: [ ]; limpeza ou tratamento: [ ]; permissão de desempeno: [ ].
- Autoridade de soldagem: WPS/PQR fornecido por: [ ]; consumível selecionado e aprovado por: [ ]; qualificação exigida e norma de aceitação: [ ]; registros: [ ].
- Inspeção: recebimento: [ ]; pontos em processo: [ ]; método dimensional final: [ ]; método, extensão e aceitação de END: [ ]; terceiros: [ ].
- Documentos: tipo e conteúdo do MTC: [ ]; rastreabilidade: [ ]; relatório: [ ]; aprovação de desvios: [ ]; formato e idioma do dossiê: [ ].
- Comercial: quantidade: [ ]; marcação: [ ]; embalagem: [ ]; destino: [ ]; Incoterm: [ ]; prazo: [ ].
Prepare o desenho controlado e a programação de serviço. Se um dado for desconhecido, marque-o para revisão em vez de usar “padrão” ou “como de costume”.
Conclusão
O 310S não é selecionado com responsabilidade copiando uma temperatura de página. Primeiro separe triagem de oxidação e projeto sob carga; depois defina atmosfera, ciclos, depósitos, geometria, juntas, forma inicial e inspeção. Dados técnicos apoiam identidade e triagem da rota; desenho aprovado, pedido, base de projeto e inspeção controlam a decisão.
Envie dimensões e requisitos pelo formulário completo de cotação; desenhos e especificações podem ser anexados opcionalmente. A Hechuang Stainless Steel pode responder com disponibilidade da rota, esclarecimentos e exceções; seleção final, temperatura de projeto, aprovação do procedimento e aceitação permanecem com as autoridades responsáveis do comprador.
Perguntas frequentes
Em que temperatura o 310S pode suportar carga com segurança?
Não existe uma única temperatura segura. O engenheiro responsável deve avaliar histórico térmico, tensão, tempo, perda de seção, fluência ou outros modos de falha, juntas, restrição e código aplicável. Dados de oxidação isolados não definem esse limite.
Um limite publicado de oxidação vira temperatura de projeto?
Não. Dados publicados descrevem a resposta do material nas condições de ensaio declaradas. Temperatura, atmosfera, ciclos, carga e vida de projeto exigem avaliação específica.
Type 310S, UNS S31008 e EN 1.4845 são automaticamente intercambiáveis?
São identificadores da liga, mas não substituem a norma do produto. Confirme química, forma, dimensões, condição, ensaios e documentação segundo a especificação antes de aceitar substituição.
A Hechuang pode confirmar a vida útil exata de um componente 310S?
Nenhum resumo de fornecedor pode definir vida útil apenas pelo nome da liga. O proprietário ou a engenharia responsável deve definir método de projeto, cargas, histórico operacional, margem de corrosão ou oxidação, intervalo de inspeção e critérios de retirada.
Quais dados de atmosfera incluir na RFQ?
Informe espécies gasosas e faixas esperadas, potencial de oxigênio, umidade, compostos com enxofre ou carbono, fluxo ou estagnação, pressão, depósitos, limpeza, partidas, paradas e desvios conhecidos.
O que é necessário para cotar uma peça 310S a partir de desenho?
Prepare desenho aprovado e revisão, norma, forma inicial, dimensões e quantidade, dados de serviço, processamento e união, tolerâncias, superfície, inspeção, critérios de aceitação, documentos, marcação, embalagem e destino.
Fontes técnicas
As referências se aplicam ao material especificado, à forma e à condição descritos. Não certificam uma entrega individual; o pedido e o certificado identificam o material fornecido.
Prepare sua consulta
Abra as páginas pertinentes e envie à equipe comercial designação, norma, forma, dimensões, quantidade, processamento e inspeção exatos.