
Kann 310S bei 1.000 °C eingesetzt werden? In oxidierender Luft bleibt es ein Kandidat, weil der Hersteller 1.050 °C als maximale Anwendungstemperatur nennt. Das ist jedoch kein allgemeiner Bauteilgrenzwert. Vergleichen Sie zuerst die tatsächliche Metalltemperatur mit Atmosphäre und Zyklus. Trennen Sie danach eine gering belastete Auskleidung von einem druck- oder lasttragenden Bauteil, für das zusätzlich Auslegungsdaten zu Spannung, Kriechen und Lebensdauer erforderlich sind.
Kurzdaten für Einkäufer
- Werkstoffidentität
- Bezeichnungen: Type 310S / UNS S31008 · EN 1.4845
- Temperaturrichtwert in Luft
- Maximale Anwendungstemperatur in Luft: 1.050 °C
- Erste Betriebsprüfung
- Metalltemperatur · Atmosphäre · Zyklen · Last
- Belastete Bauteile
- Hochtemperaturdaten des Auslegungscodes für das tatsächliche Bauteil verwenden
- Abmessungsbereich 310S-Blech
- 3–16 mm warmgewalztes Fein-/Grobblech; 16–150 mm Mittel-/Grobblech; Breite bis 2.500 mm
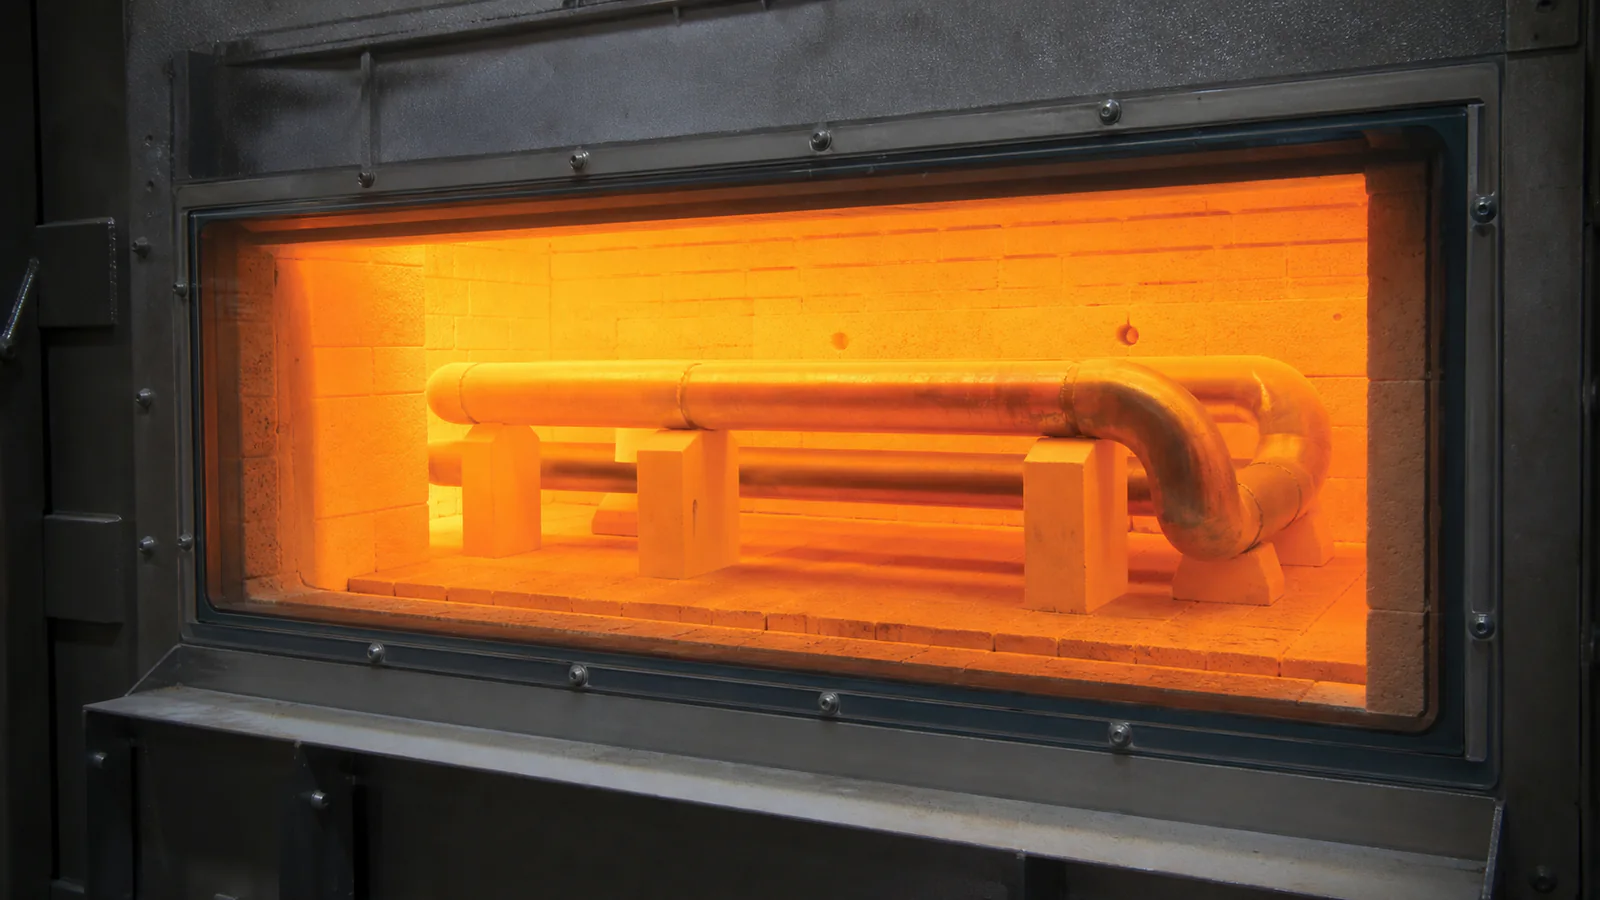
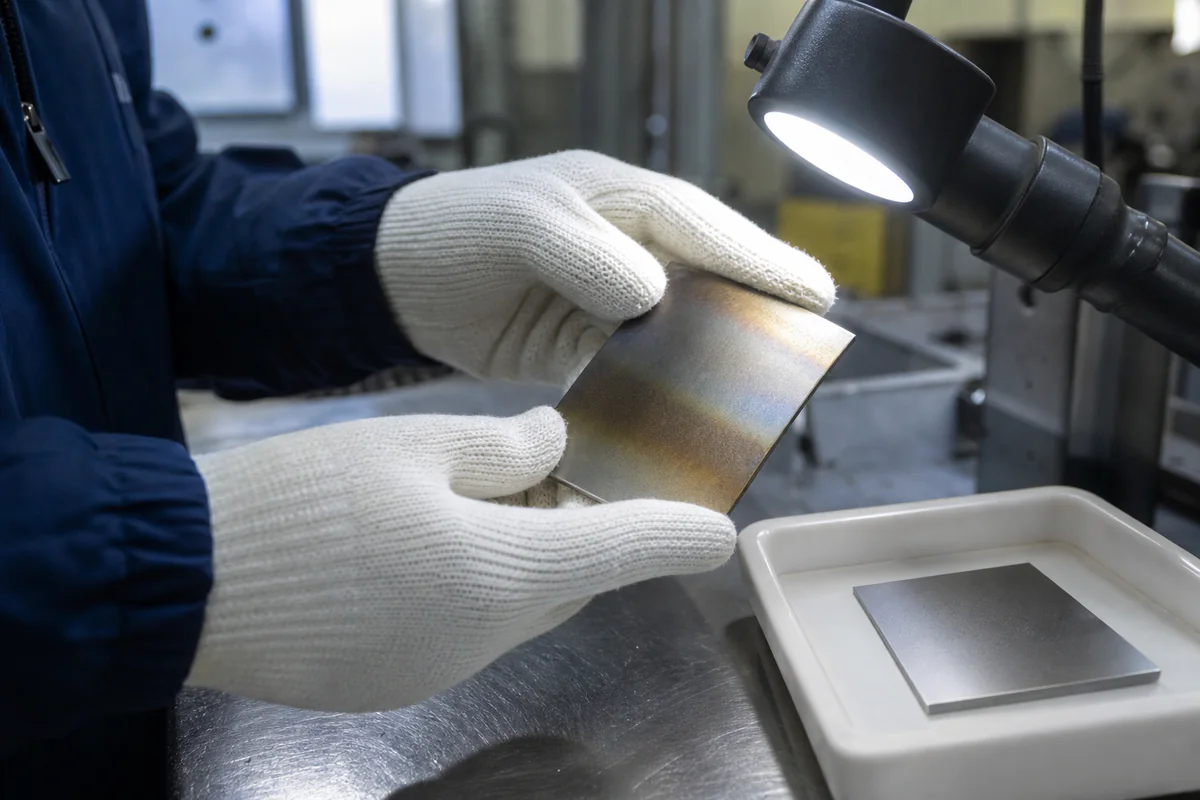
Bei 1.000 °C bleibt 310S nur dann in der engeren Auswahl, wenn die tatsächliche Beanspruchung dem genannten Kontext in oxidierender Luft ähnelt. Eine andere Gaschemie, hohe Last, lange Haltezeit, schnelle Temperaturwechsel oder eine lokale Übertemperatur können die Bewertung bereits vor der Verfügbarkeitsprüfung ändern.
Oxidation und Verhalten unter Last
Für 310S in oxidierender Luft sind 1.050 °C ein Orientierungswert für die Vorauswahl, keine Auslegungsgrenze des Bauteils. Der Wert zeigt, ob eine vertiefte Prüfung von 310S sinnvoll ist; die zulässige Metalltemperatur ergibt sich aus tatsächlicher Atmosphäre, Dauerlast, Einwirkzeit, Querschnitt, Verbindungen und Temperaturwechseln. Eine gering belastete Auskleidung und ein drucktragendes Rohr haben daher nicht dieselbe sichere Grenztemperatur.
Oxidationsbeständigkeit beschreibt die Reaktion einer Werkstoffoberfläche mit einer heißen Umgebung unter festgelegten Bedingungen. Das Verhalten unter Last beschreibt dagegen, ob das Bauteil Druck, Eigengewicht, Zwängung, Schwingung und thermische Spannung über den erforderlichen Zeitraum aufnehmen kann. Beide Fragen beeinflussen einander, sind jedoch nicht austauschbar.
Eine Hochtemperaturbeschreibung des Herstellers kann die erste Werkstoffsichtung unterstützen. Sie darf nicht unmittelbar in maximale Wandtemperatur, zulässige Spannung, Auslegungslebensdauer oder Prüfintervall umgerechnet werden. Ein dünnes Feinblech im Heißgas ohne wesentliche tragende Aufgabe unterscheidet sich von einem drucktragenden Rohr, einer eingespannten Stütze, einer rotierenden Aufnahme oder einem geschweißten Lastpfad. Für diese Fälle sind das anwendbare Regelwerk, darin zugelassene Werkstoffkennwerte, eine Spannungsbewertung und die Projektfreigabe erforderlich.
Zwei Prüfpfade aufbauen
Im Werkstoffauswahlprotokoll sind zwei Pfade getrennt zu führen:
- Umgebungspfad: Temperaturprofil, Atmosphäre, Zyklen, Ablagerungen, Reinigung und erwarteter Oberflächenangriff.
- Mechanischer Pfad: Lasten, Druck, Zwängungen, Schwingung, Querschnitt, Unstetigkeiten, zulässige Verformung, Auslegungsdauer und Regelwerk.
Beide Pfade treffen sich beim Querschnittszuschlag und bei der Prüfplanung. Kann Oberflächenangriff die Dicke verringern, muss die Berechnung diesen Verlust nach einer festgelegten Methode berücksichtigen. Kann sich ein heißes Bauteil unter Dauerlast verformen, sind Raumtemperaturwerte kein geeigneter Ersatz. Fehlende Daten bleiben als offene Punkte dokumentiert; sie dürfen nicht durch eine Katalogtemperatur ersetzt werden.
Prüffolge für 1.000 °C
Vergleichen Sie bei 1.000 °C zuerst die gemessene oder berechnete Metalltemperatur, nicht nur den Ofensollwert, mit dem genannten Richtwert für oxidierende Luft. Bestimmen Sie danach Sauerstoffverfügbarkeit sowie aufkohlende, schwefelhaltige oder reduzierende Phasen. Ergänzen Sie Starts, Aufheiz- und Abkühlraten, Ablagerungen, Reinigung und längste Spitzendauer. Trennen Sie schließlich dünne, gering belastete Auskleidungen von Haltern, Wellen oder drucktragenden Teilen. Bei der ersten Gruppe dominieren oft Oxidation und Verzug; die zweite benötigt zusätzlich zeitabhängige Festigkeits- und Regelwerksdaten.
Atmosphäre
„Luft“ und „Ofengas“ sind für eine Projektbewertung selten ausreichend. Prozess- und Werkstoffverantwortliche sollten klären, ob Sauerstoffangebot, Wasserdampf, schwefelhaltige Bestandteile, Kohlenstoffaktivität, stickstoffhaltige Arten, Halogenide, Asche und Prozessübertrag in die Auslegung eingehen. Ebenso sind Strömungsgeschwindigkeit, Totzonen, Gasleckage und Druck zu erfassen, statt die nominelle Prozesszusammensetzung auf jeden Bauteilort zu übertragen.
Wenden Sie Oxidationsdaten für Luft nur auf die Bedingungen an, die sie abdecken; aufkohlende, reduzierende, sulfidierende und gemischte Atmosphären benötigen eine eigene Bewertung. Bei unsicherer Chemie können korrosionstechnische Fachberatung, repräsentative Auslagerungsversuche oder ein konservativer Prüfplan erforderlich sein. Ein Versuch sollte Temperatur, Zyklen, Ablagerungschemie und Gasaustausch so abbilden, dass die Projektfrage beantwortet wird. Werkstoffbescheinigung und Nachweis einer Betriebssimulation sind getrennte Unterlagen.
Temperaturzyklen
Temperaturzyklen umfassen mehr als Minimal- und Maximaltemperatur. Aufheiz- und Abkühlgeschwindigkeit, Haltezeit, Reihenfolge, Zyklenzahl und Zwängung beeinflussen Oxidhaftung, thermische Dehnung und Verbindungsverhalten. Das Abfahren bis Umgebungstemperatur kann eine andere Beanspruchung erzeugen als eine kleine Prozessschwankung im heißen Beharrungszustand.
Beschreiben Sie Anfahren, Beharrungsbetrieb und Abfahren getrennt. Ergänzen Sie Brennereinflüsse, Kühlluft sowie Bereiche, die schneller aufheizen oder an der Wärmedehnung gehindert werden.
Auch der Fertigungsweg wird durch Zyklen beeinflusst. Dehnfugen, Gleitstellen, Schweißnahtlage, geformte Übergänge und Anschlussgeometrie können wichtiger sein als ein nomineller Werkstoffvergleich. Diese Einzelheiten gibt die verantwortliche technische Stelle frei. Der Lieferant kann die Herstellbarkeit anhand einer freigegebenen Zeichnung beurteilen, darf aber kein Wärmedehnungskonzept aus dem Werkstoffnamen ableiten.
Zeit, Geschwindigkeit und Zwang dokumentieren
Für jeden Betriebszustand sind zu dokumentieren:
- Metalltemperaturbereich und Messgrundlage;
- Aufheiz- oder Abkühlgeschwindigkeit;
- Haltezeit und erwartete Zyklenzahl;
- Zwängungen, Kontaktpunkte und Temperaturgradienten;
- Häufigkeit normaler Zustände und Störfälle;
- Prüfmöglichkeit nach dem Abfahren.
Damit wird „zyklischer Betrieb“ zu einer Angabe, die Auslegung, Fertigung und Prüfung tatsächlich verwenden können.
Ablagerungen
Ablagerungen sind als eigener Betriebseingang zu behandeln. Die Zusammensetzung des Hauptgasstroms beschreibt die lokale Bauteiloberfläche nicht vollständig. Projektverantwortliche sollten Asche, Zunder, Salz, Prozessstaub, Kondensat und Reinigungsrückstände bewerten und klären, ob eine andere lokale Exposition oder Metalltemperatur anzusetzen ist.
Anzugeben sind erwartete Zusammensetzung, Lage, Dickenentwicklung, Erneuerungsrate und Entfernungsmethode. Schaben, Strahlen, Waschen, chemische Reinigung und Temperaturschock wirken unterschiedlich. Die Werkstoffbewertung umfasst Heißbetrieb und den Stillstand nach Zutritt von Feuchte oder Luft.
Ein Wechsel zu 310S hebt die Notwendigkeit von Reinigung, Prüfung und Instandhaltungsplanung nicht auf. Die Werkstoffwahl wirkt zusammen mit Prozessführung, Geometrie, Temperaturgleichmäßigkeit, Entfernung von Ablagerungen und Überwachung. Liegen Altteile vor, senden Sie Fotos, Wanddickenkarten, Analysen der Ablagerungen und markierte Schadensstellen. Damit kann das Projektteam die neue Anforderung besser festlegen als anhand einer allgemeinen Branchenbezeichnung.
Geometrie
Die Geometrie bestimmt Temperaturverteilung, Spannungsspitzen, Fertigbarkeit und Prüfbarkeit. Scharfe Übergänge, starre Anschlüsse, freie Spannweiten, Dünn-Dick-Verbindungen, Bohrungen nahe Biegungen und unzugängliche Spalte können das Verhalten dominieren. Eine Nennwanddicke ist ohne Toleranz, Umformabnahme, Korrosionszuschlag und zulässigen Mindestquerschnitt nach der Fertigung nicht aussagekräftig.
Kennzeichnen Sie in der Zeichnung Heißseite, Lagerungen, Schweißnähte, Querschnittswechsel und Dehnungsspiel. Dadurch wird sichtbar, wo Temperaturgradienten und Zwang Schäden konzentrieren können.
Vor Freigabe sollten Konstruktion, Fertigung und Prüfung die Zeichnung gemeinsam prüfen. Hinweise dürfen Maßen, Schweißsymbolen oder Beschaffungsspezifikationen nicht widersprechen. Offene Fragen sind je Zeichnungszone mit Verantwortlichem und bestätigter Antwort in einer Revision oder gelenkten Klarstellung zu erfassen. So wird eine informelle Werkstattinterpretation nicht zum einzigen Nachweis einer technischen Entscheidung.
Fügen
Das Fügen ist Teil der Betriebsauslegung und kein nachgelagerter Werkstattpunkt. Anzugeben ist, ob 310S mit 310S, einem anderen Edelstahl, unlegiertem Stahl, einem Gussteil oder einer bestehenden Baugruppe verbunden wird. Nahtart, Querschnittskombination, Zugänglichkeit, Schweißposition, Badsicherung, Zwängung, Prüfzugang und beidseitige Betriebsbeanspruchung sind festzulegen.
Die verantwortliche Schweiß- oder Konstruktionsstelle wählt Verfahren, Zusatzwerkstoff, WPS/PQR-Grundlage, wesentliche Einflussgrößen, eventuelle Wärmebehandlung und Abnahmenorm aus und erteilt dafür die Freigabe. Werkstoffseite eines Herstellers oder Lieferantenvorschlag sind nur Eingaben. Sie erteilen keine Zusatzwerkstofffreigabe und können ein qualifiziertes Verfahren für tatsächlichen Grundwerkstoffweg, Dicke, Verbindung und Betrieb nicht ersetzen.
Bei Schrauben, mechanischen Befestigungen oder Mischverbindungen sind Werkstoff, Temperatur, Last, unterschiedliche Wärmedehnung und Verunreinigungsschutz zu definieren. Geschweißte Anschlüsse sind in der Zeichnung zu positionieren und hinsichtlich Wärmebewegung zu bewerten. Die Bestellung benennt, wer die WPS stellt, wer sie freigibt, welche Qualifikationsnachweise erforderlich sind und wie eine Änderung des Produktionswegs behandelt wird.
Lieferformen
Blech, Feinblech, Coil, Band, Rohr, Stab, Schmiedeteile und zeichnungsgebundene Teile haben keinen gemeinsamen Lieferbereich. Für jede Form können andere Produktnormen, Abmessungsbereiche, Toleranzen, Prüfeinheiten, Wärmebehandlungen und Dokumente gelten. Die Verfügbarkeit einer Werkstoffgüte in einer Form belegt sie nicht für eine andere.
Unser 310S-Lieferbereich umfasst warmgewalztes Fein- und Grobblech mit 3–16 mm Dicke sowie Mittel- und Grobblech mit 16–150 mm. Flacherzeugnisse sind bis 2.500 mm Breite lieferbar. Diese Angaben beschreiben den gesamten Lieferbereich, nicht den aktuellen Lagerbestand oder die Kombinierbarkeit aller Höchstwerte. Senden Sie Norm, genaue Maße, Oberfläche, Prüfung, Menge und Wunschtermin.
Der Leitfaden zu Lieferformen hitzebeständiger Edelstähle hilft bei der Auswahl der Ausgangsform. Ein geformter Mantel kann aus Blech oder Feinblech, eine bearbeitete Welle aus Stab oder Schmiedeteil und ein Gasweg aus Rohr entstehen. Zeichnung und Bestellung müssen Ausgangswerkstoff und Lieferteil übereinstimmend benennen, damit Prüfdokumente richtig zugeordnet werden.
Prüfung
Die Prüfung muss die von Konstruktion und Einkauf erkannten Risiken beantworten. Ausgangspunkt sind Werkstoffidentität und Rückverfolgbarkeit beim Wareneingang: Werkstoffgüte, Produktnorm, Schmelze oder Los, Abmessungen, Zustand, Kennzeichnung und angeforderte Prüfbescheinigung. Danach werden Prozessprüfungen mit freigegebener Zeichnung und Fertigungsweg verbunden.
| Phase | Vom Käufer definierte Prüfung | Freigabenachweis |
|---|---|---|
| Wareneingang | Identität, Abmessungen, Zustand, Rückverfolgbarkeit und Dokumentabgleich | Wareneingangs- oder Werkstofffreigabeprotokoll |
| Vor dem Fügen | Nahtvorbereitung, Sauberkeit, Zusammenbau und Verfügbarkeit der WPS | Zusammenbau- oder Haltepunktprotokoll |
| Fertigung | Vereinbarte Schweißparameter, Reihenfolge und Maßprüfpunkte | Arbeitsfolge- oder Schweißprotokoll |
| Endprüfung | Sicht, Abmessungen, Oberfläche, Kennzeichnung und festgelegte ZfP | Endprüfbericht |
| Freigabe | Dokumentenverzeichnis, Abweichungen und Verpackung | Freigabevermerk oder Prüfdossier |
Für jedes Verfahren sind Umfang, Abnahmenorm, Berichtsformat sowie Zeugen- oder Haltepunkt zu benennen. „ZfP erforderlich“ ist unvollständig. Die verantwortliche technische Stelle bestätigt die Annahmekriterien. Bei Drittprüfung sind Stelle oder Qualifikation, Ankündigungsfrist und Freigabebefugnis in der RFQ festzulegen.
Die Rückverfolgbarkeit muss die Bearbeitung überstehen. Zu vereinbaren ist, wie Schmelzen- oder Losidentität vom Ausgangsmaterial auf Zuschnitte, Formteile und Baugruppen übertragen und dokumentiert wird, wenn eine Kennzeichnung nicht auf der Heißseite verbleiben kann. Das Abschlussdossier kann MTC, Übertragungsnachweis, vereinbarte Verfahren, Prüfberichte, Abweichungsgenehmigungen und Freigabevermerk indizieren. Umfang allein ist kein Qualitätsmerkmal; jedes Dokument muss zur Bestellposition und freigegebenen Zeichnungsrevision passen.
Der Prüfplan muss auch die Reaktion auf Nichtkonformitäten regeln. Festzulegen ist, wer Arbeiten stoppt, wer Abweichungen bewertet, welche Prüfungen nach Reparatur oder Korrektur zu wiederholen sind und ob Käufer oder Dritte die Nachprüfung begleiten. Maßkorrektur, Schweißreparatur oder Werkstoffsubstitution gelten nicht allein deshalb als angenommen, weil sie technisch möglich sind.
Betriebsbedingungen in eine 310S-Anfrage überführen
- Technische Eingabe: Der Käufer stellt Betriebsbedingungen, Lasten, Regelwerksgrundlage und freigegebene Werkstoffentscheidung bereit.
- Zeichnungseingabe: Der Käufer stellt gelenkte Geometrie, Toleranzen, Verbindungen und Abnahmehinweise bereit.
- Lieferprüfung: Der Lieferant prüft Werkstoffgüte, Norm, Form, Abmessungen, Zustand und Menge gegen einen realisierbaren Weg.
- Prozessprüfung: Die Parteien definieren Trennen, Umformen, Fügen, Bearbeiten, Reinigen und Zwischenprüfungen.
- Prüfplanung: Die Parteien vereinbaren Verfahren, Abnahmenormen, Zeugenpunkte und Nachweise.
- Auftragsfreigabe: Bestellung, Zeichnungsrevision und genehmigte Klarstellungen bilden ein gelenktes Paket.
Jede vorgeschlagene Abweichung ist der befugten Stelle des Käufers zur schriftlichen Freigabe vorzulegen. Schweigen, eine Angebotsposition oder eine bekannte Bezeichnung sind keine Substitutionsfreigabe.
In der Angebotsphase sollte die Antwort zwischen angeboten, unter Vorbehalt der Bestätigung, vom Käufer festzulegen und nicht enthalten unterscheiden. Werkstoffnorm, Form, Hauptabmessungen, Bearbeitungsumfang, Prüfung und Dokumentenpaket sind zu wiederholen. Nach Auftragserteilung gehen diese Punkte in Bestellung oder genehmigte technische Anlage ein. So bleibt die Übergabe von der technischen Absicht bis zur Produktion und Endfreigabe nachvollziehbar.
Nutzen Sie die Werkstoffseite 310S, die Bearbeitungsoptionen, die Prüfinformationen und den Leitfaden zu Lieferformen, um die Anfrage zu vervollständigen. Übernehmen Sie akzeptierte Betriebsbedingungen, Zeichnungsstand, Spezifikationen und Prüfanforderungen in die schriftliche Bestellung.
RFQ-Prüfliste
Diese Struktur ist in die Anfrage zu übernehmen; jedes Feld in eckigen Klammern muss mit realen Projektdaten gefüllt werden:
- Werkstoff: projektbezogene 310S-Bezeichnung: [ ]; maßgebende Produktnorm und Ausgabe: [ ]; Ausgangsform: [ ]; Lieferzustand: [ ].
- Betrieb: normale Metalltemperatur: [ ]; Spitze und Dauer: [ ]; Zyklenprofil: [ ]; Atmosphäre und Bereiche: [ ]; Ablagerungen und Reinigung: [ ]; Druck oder Vakuum: [ ].
- Auslegung: Regelwerk: [ ]; Lasten und Zwängungen: [ ]; Korrosions- oder Oxidationszuschlag: [ ]; Grundlage der Auslegungsdauer: [ ]; verantwortliche Werkstofffreigabe: [ ].
- Zeichnung: Nummer und Revision: [ ]; Fertigmaße: [ ]; Einzeltoleranzen und Bezüge: [ ]; Heißseite und Schnittstellen: [ ]; Prüfzugang: [ ].
- Bearbeitung: Trennen: [ ]; Umformen: [ ]; Zerspanen: [ ]; Fügen: [ ]; Oberflächenreinigung oder -behandlung: [ ]; Richtfreigabe: [ ].
- Schweißverantwortung: WPS/PQR bereitgestellt durch: [ ]; Zusatz ausgewählt und genehmigt durch: [ ]; Qualifikationsnorm und Abnahmenorm: [ ]; Fertigungsnachweise: [ ].
- Prüfung: Eingangsprüfungen: [ ]; Prozesspunkte: [ ]; Endmaßverfahren: [ ]; ZfP-Verfahren, Umfang und Annahme: [ ]; Drittbeteiligung: [ ].
- Dokumente: MTC-Art und Inhalt: [ ]; Rückverfolgbarkeit: [ ]; Prüfbericht: [ ]; Abweichungsfreigabe: [ ]; Format und Sprache des Abschlussdossiers: [ ].
- Kaufmännisch: Menge: [ ]; Kennzeichnung: [ ]; Verpackung: [ ]; Zielort: [ ]; Incoterm: [ ]; gewünschter Terminplan: [ ].
Die gelenkte Zeichnung und gegebenenfalls der Betriebsplan sind beizufügen. Unbekannte Angaben werden als Prüfpunkte gekennzeichnet und nicht durch „Standard“ oder „wie üblich“ ersetzt.
Fazit
310S wird nicht verantwortbar ausgewählt, indem eine Temperatur von einer Produktseite kopiert wird. Zuerst sind Oxidationssichtung und tragende Auslegung zu trennen; danach werden Atmosphäre, Zyklen, Ablagerungen, Geometrie, Verbindungen, Ausgangsform und Prüfung festgelegt. Technische Daten stützen Werkstoffidentität und Lieferwegsichtung, während freigegebene Zeichnung, Bestellung, Auslegungsgrundlage und Prüfplan die Projektentscheidung bestimmen.
Senden Sie Abmessungen und Anforderungen über das vollständige Anfrageformular; Zeichnungen und Spezifikationen können Sie optional anhängen. Hechuang Stainless Steel kann Verfügbarkeit des Lieferwegs, erforderliche Klarstellungen und auftragsspezifische Ausnahmen mitteilen; endgültige Werkstoffwahl, Auslegungstemperatur, Verfahrensfreigabe und Abnahme bleiben bei den verantwortlichen Stellen des Käufers.
Häufig gestellte Fragen
Bei welcher Temperatur kann 310S Lasten sicher tragen?
Eine einzige sichere Einsatztemperatur gibt es nicht. Die verantwortliche technische Stelle muss Temperaturverlauf, Spannung, Zeit, Querschnittsverlust, Kriechen oder andere relevante Versagensarten, Verbindungen, Zwängungen und das maßgebende Regelwerk bewerten. Oxidationsdaten allein legen diese Grenze nicht fest.
Wird eine veröffentlichte Oxidationsgrenze zur Auslegungstemperatur des Bauteils?
Nein. Veröffentlichte Oxidationsdaten beschreiben das Werkstoffverhalten unter angegebenen Prüfbedingungen. Bauteiltemperatur, Atmosphäre, Zyklen, Last und Auslegungslebensdauer erfordern eine eigene Projektbewertung.
Sind Type 310S, UNS S31008 und EN 1.4845 automatisch austauschbar?
Es handelt sich um Werkstoffkennungen, nicht um einen Ersatz für die Produktnorm. Vor jeder Substitution sind Chemie, Lieferform, Abmessungen, Zustand, Prüfung und Dokumentation mit der Bestellspezifikation abzugleichen.
Wie wird die Lebensdauer eines Bauteils aus 310S berücksichtigt?
Die Projekttechnik legt Auslegungsverfahren, Lasten, Betriebsgeschichte, Korrosions- oder Oxidationszuschlag, Prüfintervall und Aussonderungskriterien fest. Hechuang kann den spezifizierten Werkstoff sowie Bearbeitungs- und Prüfumfang anhand dieser Anforderungen anbieten.
Welche Atmosphärendaten gehören in eine RFQ?
Anzugeben sind Gasarten und erwartete Bereiche, Sauerstoffpotenzial, Feuchte, schwefel- oder kohlenstoffhaltige Bestandteile, Strömung oder Stagnation, Druck, Ablagerungen, Reinigung, Anfahr- und Abfahrzustände sowie bekannte Störfälle.
Welche Angaben sind für ein zeichnungsgebundenes Bauteil aus 310S erforderlich?
Erforderlich sind freigegebene Zeichnung und Revision, Produktnorm, Ausgangsform, Abmessungen und Menge, Betriebsdaten, Bearbeitungs- und Fügeumfang, Toleranzen, Oberflächenzustand, Prüfverfahren, Annahmekriterien, Dokumentation, Kennzeichnung, Verpackung und Zielort.
Technische Quellen
Die Referenzen gelten für den beschriebenen Werkstoff, die Produktform und den Zustand. Sie zertifizieren keine einzelne Lieferung; Bestellung und Zeugnis identifizieren den gelieferten Werkstoff.
Ihre Anfrage vorbereiten
Öffnen Sie die relevanten Seiten und senden Sie dem Vertriebsteam genaue Bezeichnung, Norm, Produktform, Abmessungen, Menge, Bearbeitung und Prüfung.