引合いは、完成した刃組みではなく、必要な仕上げストリップから始めます。板厚、各仕上げ幅、幅ごとの数量、後工程、仕向地をお知らせください。取り数とマスターコイル情報は、すでに確定している場合のみ追加してください。Hechuangがスリット割付案を検討し、見積りに必要な不足情報を確認します。
購入者向け要点
- マスターコイル
- 鋼種、状態、板厚、実幅、数量
- 仕上げストリップ
- 各幅と数量。取り数は確定時のみ
- 幅検収
- 上下限、測定位置・頻度、不適合時の処置
- バリ
- 上限または端面状態、方法、許容面、端面処理
- キャンバー
- 合意した測定長さでの最大横曲がり
- 歩留まり
- 幅利用率と合格質量歩留まりを分離
見積りに必要な情報
板厚、仕上げ幅、幅ごとの数量または質量、後工程、仕向地を基本とし、既知であれば規格、調質、表面、受入ラインの制約も追加します。マスターコイルが確定している場合は、実幅、重量、ID、OD上限、取り数を示し、300 mm × 4本 と 40 mm × 1本 のように記載します。
Hechuangの供給範囲は冷延コイル0.25–8 mm、熱延コイル3–16 mm、平板最大幅2,500 mmです。見積書で310Sのマスターコイル、スリット割付、公差、加工条件を確認します。310Sコイルと310Sストリップも参照してください。
確認済みのスリット割付幅から幅構成を作る
マスターコイルの全幅を、そのまま仕上げストリップに使えるとは限りません。確認済みのスリット割付幅とは、入側の実幅、端部、使用できない部分を確認したうえで、割付計画に使用する幅です。
仕上げ幅合計 = Σ(取り数 × 公称スリット幅)
計画残幅 = 確認済みスリット割付幅 − 仕上げ幅合計
残幅は耳切り、残材などへ配分します。実現性は端部、欠陥、幅変動、刃物・スペーサー、材料状態、工程にも左右されます。
計算例
| 入力 | 例 |
|---|---|
| 確認済みスリット割付幅 | 1,250 mm |
| 仕上げ構成 | 300 mm × 4本 + 40 mm × 1本 |
| 仕上げ幅合計 | 1,240 mm |
| 計画残幅 | 10 mm |
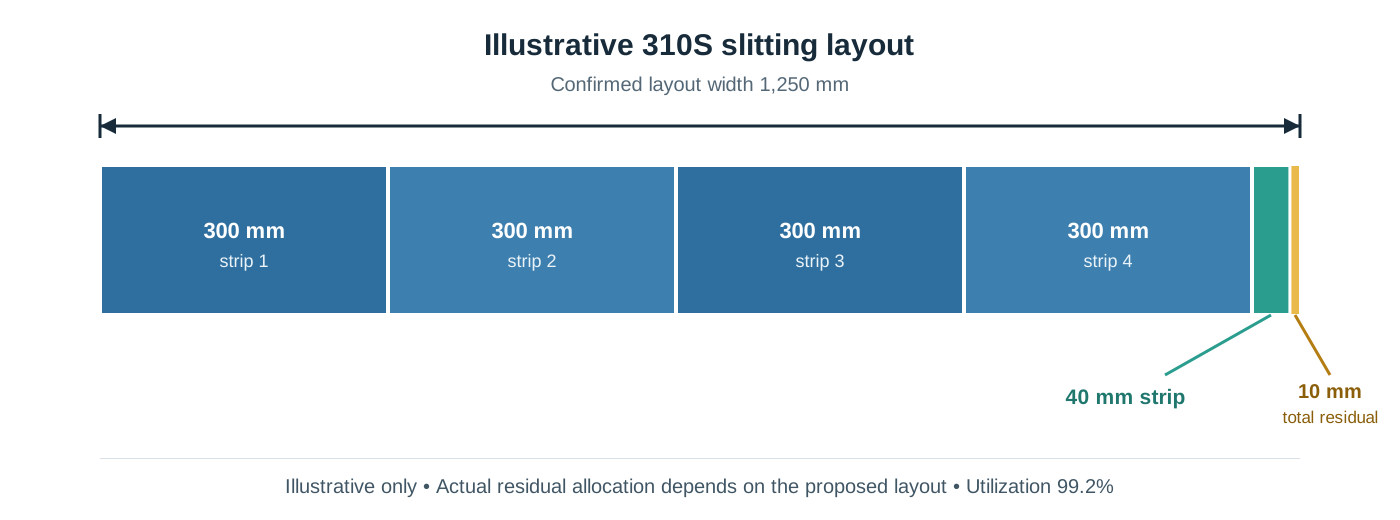
名目幅利用率は 1,240 ÷ 1,250 × 100% = 99.2% で、質量歩留まりの保証ではありません。同一鋼種・板厚・有効長なら名目質量比は (300 × 4) : 40 = 30 : 1 です。高い幅利用率でも必要数量比に合わない場合があります。10 mmを片側に描いたのは計算説明用で、頭尾、試料、不合格損失は含みません。
見積り前にHechuangが確認すること
確定要求と仮定を分け、幅と数量を実現可能なマスターコイルと取り数に照合します。さらに、名目上の各幅の産出比率と必要数量を比較し、検収条件やコイル取扱い条件の不足情報を整理します。最終値は、承認された材料と加工条件によって決まります。
幅公差と測定計画
すべての310S注文に共通する一律の公差はありません。適用規格、加工工程、板厚、材料状態、マスターコイルの形状、仕上げ幅、取り数、端面条件、検査方法によって異なります。
規格上の注意
ASTM A480/A480M-25bはASTM A240/A240M等の一般要求です。矛盾時は製品規格を優先し、注文でより厳しい要求を追加できます。版を示し、SIとinch-poundを混用しません。
ISO 9445-2:2009は広幅帯の縦スリットで得た600 mm未満の冷延材を含み、ISO 9445-1:2009も当該製品をPart 2の適用対象としています。範囲は厚さ0.30–8.0 mm、圧延幅600–2,100 mmで、製造経路と寸法範囲の双方を確認します。上記のHechuangの供給範囲がすべてISO 9445-2の適用範囲に含まれるわけではありません。
| 要求 | 記載内容 |
|---|---|
| 寸法 | 各帯の公称幅 |
| 限界 | 対称公差または個別上下限 |
| 測定 | 計器、頭尾からの距離、位置、展開条件 |
| 処置 | 不合格、隔離、再加工、特採 |
バリの許容値と向きを定める
バリとは、切断後に本来の端面形状から突出して残る隆起または残留材です。AISI用語集とISO 10209はこの用語を定義していますが、310Sに共通する一律の許容値は定めていません。
バリが送り、作業安全、溶接、シール性、仕上げ端面に影響する場合は、次を明記します。
- 許容値、または合意した端面状態と測定方法
- バリを許容する面または向き、および巻取り方向
- 抜取頻度と、不合格ストリップの処置
- 必要なバリ取り、端面調整、追加保護
端面処理と確認方法を定義しないまま「バリなし」とは指定しません。追加の端面処理は、コスト、仕上げ幅、納期に影響する場合があります。
キャンバーを合意した測定長さで定める
キャンバーは、ストリップ端に沿って生じる面内の横曲がりです。数値だけでなく、測定長さと測定条件を併記する必要があります。
測定長さ[Y] mmに対して最大[X] mm と記載し、次を定めます。
- 支持状態と直線基準
- 測定位置と抜取頻度
- 管理する端面と、不合格ストリップの処置
クロスボウ、耳波、中伸び、コイルセットが後工程に影響する場合は、キャンバーとは別に指定します。
幅利用率と合格質量歩留まりを分ける
買い手が「歩留まり」と呼ぶものには、異なる2つの計算が含まれることがあります。見積りを比較する前に分けて確認します。
幅に基づく割付利用率
この計画値は、確認済みスリット割付幅のうち、公称仕上げ幅に割り当てられた割合を示します。
割付利用率 = 仕上げ幅合計 ÷ 確認済みスリット割付幅 × 100%
比較できるのは幅構成です。頭尾部、検査試料、欠陥、不合格ストリップ、質量差は含みません。
合格質量歩留まり
本ガイドでは、合格質量歩留まりを次のように計算します。
合格質量歩留まり = 合格した仕上げストリップの質量 ÷ 当該加工に充当すると合意した投入質量 × 100%
説明用の数値: 合意した投入質量が10,000 kg、合格した仕上げストリップが9,800 kgの場合、合格質量歩留まりは 9,800 ÷ 10,000 × 100% = 98.0% です。上記の幅に基づく割付利用率99.2%とは別に計算します。98.0%はHechuangの生産実績や標準歩留まりを示す数値ではありません。
見積りでは、投入質量と検査に合格した製品の質量に何を含めるかを明記します。特に次の項目を確認します。
- 耳切り、再利用可能な残材、その他の計画的な幅損失
- 段取り時の頭尾部と検査試料
- 表面または寸法不適合で不合格となったストリップ
- スクラップ価値、返却材、重量精算
これらは調達上の定義であり、規格で一律に定められた計算式でも、Hechuangが保証する歩留まりでもありません。仕入先、比率、価格を比較するときは、同じ計算範囲を使用します。
仕上げストリップに沿った検収計画
| 特性 | 注文時の指定事項 | 合意する確認方法・検査記録 |
|---|---|---|
| 材料 | 310S、規格・版、状態、表面 | 証明書、ヒート/ロット追跡 |
| 幅 | 各帯の公称・上下限 | 計器、位置、頻度、記録 |
| バリ | 許容値または端面状態、許容面・向き、必要な端面処理 | 測定または目視方法、抜取、不合格ストリップの処置 |
| キャンバー | 指定した測定長さに対する最大偏差 | 展開条件、直線基準、測定位置、記録結果 |
| 表面 | 保護面、欠陥基準 | 照明、見本、目視方法 |
| 歩留まり | 幅基準と質量計算範囲 | 投入/合格質量と耳・試料・不合格・残材 |
ID、OD上限、コイル重量、巻姿も適合性に影響します。加工概要とコイル計算ツールを使えますが、加工損失や歩留まりは予測しません。
310Sスリット引合いの記載例
検収条件やコイル取扱い条件がすでに決まっている場合は、次の詳細テンプレートを使用できます。これは実在する顧客注文や生産記録ではありません。
材料:ASTM A240/A240M-26 Type 310S、ASTM A480/A480M-25b一般要求、冷延、合意表面。
単位系:SI。M表示 ASTM A240M-26、ASTM A480M-25bを指定。
板厚:[値] mm。帯:[幅A] mm [数量/質量]、[幅B] mm [数量/質量]。
マスターコイル(選定済みの場合):実幅[値] mm、コイル重量[値] kg、ID [値] mm。取り数は確定済みの場合のみ記載。加工前にスリット割付幅と耳切り配分を提示。
仕上げ幅の検収:[最小]~[最大] mm。[方法]により[測定位置・頻度]で測定。
バリの検収:[許容値または端面状態]、許容面または向き[内容]。測定方法:[方法・頻度]。端面処理が必要な場合:[処理と合格条件]。
キャンバー:合意した方法により、測定長さ[Y] mmに対して最大[X] mm。
歩留まりの基準:幅に基づく割付利用率と合格質量歩留まりを分けて提示し、耳切り、頭尾部、試料、不合格品、再利用可能な残材の扱いを明記。
その他の要求:トレーサビリティ、検査記録、仕向地、出荷希望日。
未確定欄は空欄で構いません。Hechuangが見積り前に不足情報を確認します。
310Sスリット材の見積りを依頼する
板厚、幅、幅ごとの数量、後工程、仕向地をお送りください。Hechuangがマスターコイル、スリット割付、幅ごとの産出比率、不足情報を確認します。
よくあるご質問
完成幅合計を母材幅と同じにできますか?
計算上は可能でも、端部、耳、欠陥、工具、公差で成立しない場合があり、質量損失も含みません。
幅公差は±で書きますか?
規格、図面、工程に従います。片側が重要なら上下限を分け、測定と抜取を追加します。
バリ方向は重要ですか?
工具、シール、成形面、作業者と接する場合は重要です。面、巻方向、端面処理を指定します。
キャンバーはどう指定しますか?
測定長さでの最大横偏差に、支持、直線基準、抜取、不合格処置を加えます。
幅利用率と材料歩留まりは同じですか?
いいえ。前者は幅、後者は合格質量と投入質量を比較します。
計算ツールでスリット歩留まりを予測できますか?
できません。寸法と密度による理論重量・長さのみで、耳、段取り、試料、欠陥、不合格、残材は含みません。
技術資料
資料は記載の材料指定、製品形状、状態に適用されます。個別納入品の認証ではありません。供給材料は注文書と材料証明書で特定します。
- ASTM International — ASTM A240/A240M-26
- ASTM International — ASTM A480/A480M-25b
- International Organization for Standardization — ISO 9445-1:2009
- International Organization for Standardization — ISO 9445-2:2009
- American Iron and Steel Institute — Steel Industry Glossary
- International Organization for Standardization — ISO 10209:2022
310S鋼帯の要件をお送りください
板厚、仕上げ幅、幅別数量、後工程、仕向地をお送りください。見積り前にマスターコイルとスリット割付を検討し、不足する受入条件を整理します。