Uma consulta de corte longitudinal de 310S começa pela tira acabada necessária, não por um plano de facas pronto. Informe espessura, larguras, quantidade de cada largura, processo posterior e destino. Acrescente número de tiras e dados da bobina-mãe apenas se já estiverem definidos. A Hechuang poderá revisar as opções de arranjo e indicar o que ainda falta para cotar.
Dados rápidos para compradores
- Bobina-mãe
- Grau, condição, espessura, largura real e quantidade
- Tiras acabadas
- Cada largura e quantidade; número de tiras só se fixado
- Aceitação da largura
- Limites, posições, frequência e tratamento de desvios
- Rebarba
- Limite/condição da borda, método, face permitida e acabamento
- Camber (curvatura lateral)
- Desvio lateral máximo em um comprimento e condição acordados
- Rendimento
- Separar utilização por largura de rendimento em massa das tiras aprovadas
O que enviar para cotar o corte 310S
Quem compra tira estreita acabada não precisa projetar o arranjo. Envie espessura, cada largura final, quantidade ou massa por largura, processo posterior e destino. Se conhecidos, acrescente norma, condição, acabamento e limitações da linha receptora.
Se a bobina-mãe ou o arranjo já estiverem definidos, informe largura real, peso, diâmetro interno, limite de diâmetro externo e número de tiras. Escreva 300 mm × 4 tiras e 40 mm × 1 tira, não apenas “1.240 mm no total”. Caso contrário, deixe esses campos em aberto.
A Hechuang fornece bobina laminada a frio de 0,25–8 mm, bobina laminada a quente de 3–16 mm e produtos planos com largura de até 2.500 mm. A cotação ainda deve confirmar bobina-mãe 310S, combinação, tolerância e rota. Consulte bobina 310S e tira 310S.
Monte o mapa de larguras com a largura confirmada do arranjo
A largura nominal da bobina não fica automaticamente disponível para as tiras. A largura confirmada do arranjo é a largura transversal real usada após revisar largura de entrada, bordas e áreas inutilizáveis. Aparas laterais, bordas impróprias, remanescentes intencionais e outras reservas são separados.
Largura final total = Σ(número de tiras × largura nominal cortada)
Largura residual planejada = largura confirmada do arranjo − largura final total
O residual deve ser destinado a apara, remanescente ou outra reserva. A viabilidade também depende de bordas, defeitos, variação de largura, facas e espaçadores, condição e rota de processo.
Arranjo ilustrativo
É apenas um exemplo aritmético, não um pedido, registro de produção ou arranjo garantido.
| Entrada | Exemplo |
|---|---|
| Largura confirmada | 1.250 mm |
| Plano final | 300 mm × 4 tiras mais 40 mm × 1 tira |
| Largura final total | 1.240 mm |
| Residual planejado | 10 mm |
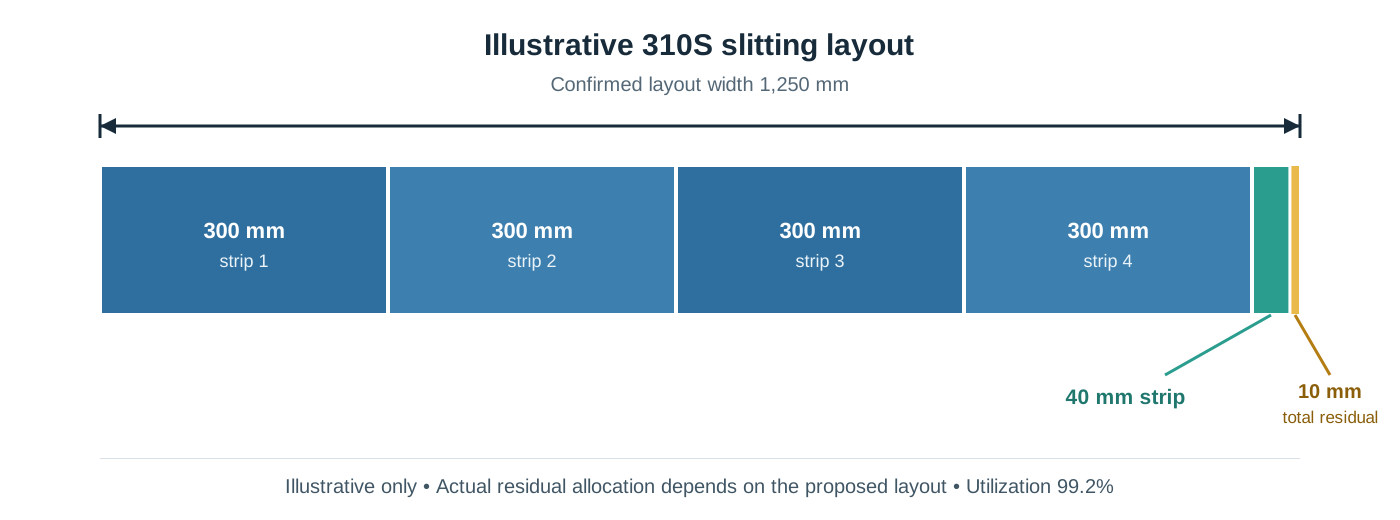
A utilização nominal é 1.240 ÷ 1.250 × 100 % = 99,2 %. É um índice baseado na largura, não uma garantia de rendimento em massa das tiras aprovadas.
Com mesmo grau, espessura e comprimento útil, ignorando variações e perdas específicas, quatro tiras de 300 mm e uma de 40 mm têm proporção nominal de massa (300 × 4) : 40 = 30 : 1. Portanto, alta utilização pode gerar uma combinação de quantidades inadequada.
O desenho concentra os 10 mm em um lado apenas para mostrar a conta. A distribuição real depende do arranjo; perdas de cabeça, cauda, amostras e rejeições não entram no cálculo de largura.
O que a Hechuang revisa antes da cotação
Separamos requisitos confirmados de hipóteses, verificamos se larguras e quantidades combinam com bobina-mãe e número de tiras viáveis, comparamos a proporção nominal com a demanda e listamos dados de aceitação ou manuseio ainda necessários. Valores finais dependem do material e da rota aprovados.
Defina a tolerância de largura com o plano de medição
Não há uma tolerância única para todos os pedidos 310S. O limite viável depende de norma, rota, espessura, condição, forma da bobina-mãe, largura final, número de tiras, borda e inspeção.
Nota sobre normas
ASTM A480/A480M-25b traz requisitos gerais usados com ASTM A240/A240M e outras especificações listadas. Em conflito, prevalece a especificação do produto; o pedido pode acrescentar requisitos mais rigorosos. Indique a edição e use SI ou inch-pound como sistemas independentes.
ISO 9445-2:2009 inclui material laminado a frio abaixo de 600 mm obtido por corte longitudinal de banda larga; ISO 9445-1:2009 remete esse produto à Parte 2. A Parte 2 cobre 0,30–8,0 mm de espessura e 600–2.100 mm de largura de laminação. Rota e faixa dimensional devem coincidir; nem toda a faixa de fornecimento mais ampla da Hechuang está nesse escopo.
| Requisito | O que escrever |
|---|---|
| Dimensão | Largura nominal de cada tira ou bobina acabada |
| Limite | Tolerância simétrica ou mínimo e máximo separados |
| Medição | Instrumento, distância de cabeça/cauda, posições e condição de apoio |
| Tratamento | Rejeição, segregação, retrabalho ou concessão para tira fora da tolerância |
Se a largura for crítica para estampagem, perfilação ou soldagem, inclua limites de ferramental/alimentação para revisão conjunta com rebarba, camber e apresentação da bobina.
Defina limite e orientação da rebarba
Rebarba é a saliência ou material residual além da geometria pretendida após o corte. O glossário AISI e a ISO 10209 definem o termo, mas não fixam um limite universal para 310S.
Quando afetar alimentação, segurança, soldagem, vedação ou borda acabada, informe:
- limite ou descrição da borda e método de medição;
- face/direção permitida e orientação de bobinamento;
- frequência e tratamento da tira reprovada;
- remoção de rebarbas, condicionamento da borda ou proteção adicional.
Evite “sem rebarba” sem processo e verificação definidos; acabamento adicional pode alterar custo, largura e prazo.
Defina o camber em um comprimento acordado
Camber (curvatura lateral) é o desvio da borda ao longo da tira. Escreva máximo [X] mm em [Y] mm e defina:
- condição de apoio e referência reta;
- posições de medição e frequência de amostragem;
- borda determinante e tratamento da tira fora da tolerância.
Curvatura transversal, ondulação de borda, abaulamento central e memória de bobina devem ser especificados separadamente quando afetarem a operação seguinte.
Separe utilização por largura do rendimento em massa das tiras aprovadas
Utilização do arranjo baseada na largura
Utilização = largura final total ÷ largura confirmada do arranjo × 100 %
Compara combinações de largura, sem cabeça/cauda, amostras, defeitos, rejeições ou diferenças de massa.
Rendimento em massa das tiras aprovadas
Rendimento em massa das tiras aprovadas = massa das tiras acabadas aprovadas segundo os critérios de inspeção acordados ÷ massa de entrada acordada atribuída ao serviço × 100 %
Números apenas ilustrativos: para 10.000 kg de entrada e 9.800 kg de tiras acabadas aprovadas segundo os critérios de inspeção acordados, o rendimento é 9.800 ÷ 10.000 × 100 % = 98,0 %. Calcule-o separadamente dos 99,2 % de utilização por largura. Os 98,0 % não são registro nem rendimento típico da Hechuang.
A cotação deve indicar o que entra nas massas de entrada e de saída aprovada, especialmente:
- aparas laterais, remanescentes reutilizáveis e outras perdas planejadas de largura;
- extremidades de preparação e amostras de inspeção;
- tiras rejeitadas por não conformidade superficial ou dimensional;
- valor da sucata, material devolvido e conciliação de peso.
São definições de compra, não uma fórmula imposta por norma nem uma garantia da Hechuang. Use os mesmos limites de cálculo ao comparar fornecedores, percentuais ou preços.
Vincule o plano de aceitação à tira acabada
| Característica | Entrada do pedido | Evidência a acordar |
|---|---|---|
| Material | 310S, norma/edição, condição e superfície | Certificado e rastreabilidade de corrida/lote |
| Largura | Nominal e limites por tira | Instrumento, posições, frequência e registros |
| Rebarba | Limite, face/direção e acabamento | Método, amostragem e tratamento de falha |
| Camber | Desvio máximo em base declarada | Apoio, referência, posições e resultado |
| Superfície | Face protegida e critérios de marcas | Iluminação, amostra ou método visual acordado |
| Rendimento | Base de largura e conteúdo do cálculo de massa | Entrada, massa das tiras aprovadas e tratamento de aparas, amostras, rejeições e remanescentes |
ID, limite de OD, peso-alvo e apresentação também podem controlar a adequação à linha. Use a visão geral de processamento e a calculadora de bobina inox; ela estima peso/comprimento, mas não prevê perdas nem garante rendimento.
Consulta ilustrativa de corte 310S
Material: ASTM A240/A240M-26 Type 310S, com requisitos gerais aplicáveis da ASTM A480/A480M-25b. Condição laminada a frio e superfície acordada.
Sistema de unidades: SI. Especificar as designações M: ASTM A240M-26 e ASTM A480M-25b.
Espessura: [valor] mm. Tiras: [largura A] mm, [quantidade/massa], e [largura B] mm, [quantidade/massa].
Bobina-mãe, se selecionada: [largura real] mm, [peso] kg, ID [valor] mm. Número de tiras: [somente se fixado]. Mostrar largura do arranjo e aparas antes do processo.
Aceitação da largura: [mínimo] a [máximo] mm, medida por [método] em [posições e frequência].
Rebarba: [limite/descrição], permitida em [face/direção]; método e frequência [dados]; condicionamento [processo e aceitação].
Camber: máximo [X] mm em [Y] mm pelo método acordado.
Rendimento: cotar separadamente utilização por largura e rendimento em massa das tiras aprovadas; definir aparas, cabeça/cauda, amostras, rejeições e remanescentes reutilizáveis.
Outros: rastreabilidade, registros, destino e data-alvo de expedição.
Campos desconhecidos podem ficar em aberto; a Hechuang indicará o que falta.
Envie seus requisitos de tira 310S
Envie espessura, larguras, quantidade por largura, processo posterior e destino. A Hechuang revisará bobina-mãe e arranjo, comparará a combinação de saída e indicará o que falta para cotar. Acrescente número de tiras ou limites de aceitação se disponíveis.
Perguntas frequentes
A largura final total pode igualar a largura completa da bobina-mãe?
Pode fechar aritmeticamente, mas bordas, aparas, defeitos, ferramental e tolerância podem inviabilizar o arranjo. Também não cobre cabeça, cauda, amostras ou rejeições.
A tolerância deve ser escrita como mais ou menos?
Use o formato exigido pela norma, desenho e processo. Mínimo e máximo separados são mais claros quando apenas um lado controla; sempre acrescente método e amostragem.
A direção da rebarba é importante?
Sim, quando uma face toca ferramenta, vedação, superfície de conformação ou operador. Informe face, bobinamento e acabamento.
Como escrever o camber no pedido?
Informe desvio lateral máximo em comprimento definido, apoio, referência reta, amostragem e tratamento do não conforme.
Utilização teórica e rendimento de material são iguais?
Não. A primeira compara larguras; o segundo compara a massa das tiras aprovadas segundo os critérios acordados com a entrada definida e pode incluir outras perdas.
A calculadora prevê o rendimento do corte?
Não. Ela calcula peso ou comprimento teórico por dimensões e densidade, sem aparas, preparação, amostras, defeitos, rejeições ou remanescentes.
Fontes técnicas
As referências se aplicam ao material especificado, à forma e à condição descritos. Não certificam uma entrega individual; o pedido e o certificado identificam o material fornecido.
- ASTM International — ASTM A240/A240M-26
- ASTM International — ASTM A480/A480M-25b
- International Organization for Standardization — ISO 9445-1:2009
- International Organization for Standardization — ISO 9445-2:2009
- American Iron and Steel Institute — Steel Industry Glossary
- International Organization for Standardization — ISO 10209:2022
Envie os requisitos da tira 310S
Informe espessura, larguras finais, quantidade por largura, processo seguinte e destino. Analisaremos as opções de bobina-mãe e arranjo de corte e indicaremos os critérios de aceitação que faltam antes da cotação.