Une demande de refendage 310S commence par le feuillard fini recherché, et non par un plan de couteaux déjà établi. Indiquez l’épaisseur, chaque largeur, la quantité par largeur, l’opération en aval et la destination. Ajoutez le nombre de bandes et les données de la bobine mère seulement s’ils sont déjà fixés. Hechuang pourra alors examiner les options du plan de refendage et préciser les informations encore nécessaires au devis.
Repères essentiels pour les acheteurs
- Bobine mère
- Nuance, état, épaisseur, largeur réelle et quantité
- Feuillards finis
- Chaque largeur et quantité ; nombre de bandes seulement s’il est fixé
- Acceptation de la largeur
- Limites, positions et fréquence de mesure, traitement des écarts
- Bavure
- Limite ou état de rive, méthode, face admise et finition éventuelle
- Cambrure
- Écart maximal sur une longueur et dans des conditions convenues
- Rendement
- Séparer l’utilisation de largeur du rendement massique des feuillards conformes
Informations à transmettre pour un devis de refendage 310S
L’acheteur d’un feuillard étroit fini n’a pas à concevoir lui-même le plan de refendage. Commencez par l’épaisseur, chaque largeur finie, la quantité ou masse par largeur, l’opération suivante et la destination. Ajoutez la norme, l’état, la surface et les limites de la ligne réceptrice si elles sont connues.
Si la bobine mère ou le plan sont imposés, indiquez largeur réelle, masse, diamètre intérieur, diamètre extérieur maximal et nombre de bandes. Écrivez 300 mm × 4 bandes et 40 mm × 1 bande, pas seulement « 1 240 mm au total ». Sinon, laissez ces champs ouverts afin de comparer les bobines mères à la répartition des quantités.
Hechuang fournit des bobines laminées à froid de 0,25 à 8 mm, des bobines laminées à chaud de 3 à 16 mm et des produits plats jusqu’à 2 500 mm de large. Le devis doit néanmoins confirmer la bobine mère 310S, la combinaison, la tolérance et la gamme de transformation. Voir bobine 310S et feuillard 310S.
Établir la carte des largeurs à partir de la largeur retenue pour le plan de refendage
La largeur commandée de la bobine n’est pas automatiquement disponible pour les bandes finies. La largeur retenue pour le plan de refendage est la largeur transversale réellement utilisée après examen de la largeur entrante, des rives et des zones inutilisables. Dans la suite du texte, elle est appelée largeur du plan de refendage. Rognage latéral, rive inutilisable, chute volontaire et autres réserves restent distincts.
Largeur finie totale = Σ(nombre de bandes × largeur nominale refendue)
Largeur résiduelle prévue = largeur du plan de refendage − largeur finie totale
Le résiduel doit être affecté au rognage, à une chute volontaire ou à une autre réserve. La faisabilité dépend aussi des rives, défauts, variations de largeur, couteaux et entretoises, état matière et gamme opératoire.
Exemple illustratif
Cet exemple montre uniquement le calcul. Il ne s’agit ni d’une commande, ni d’un relevé de production, ni d’un plan garanti.
| Donnée | Valeur d’exemple |
|---|---|
| Largeur du plan de refendage | 1 250 mm |
| Plan fini | 300 mm × 4 bandes plus 40 mm × 1 bande |
| Largeur finie totale | 1 240 mm |
| Largeur résiduelle prévue | 10 mm |
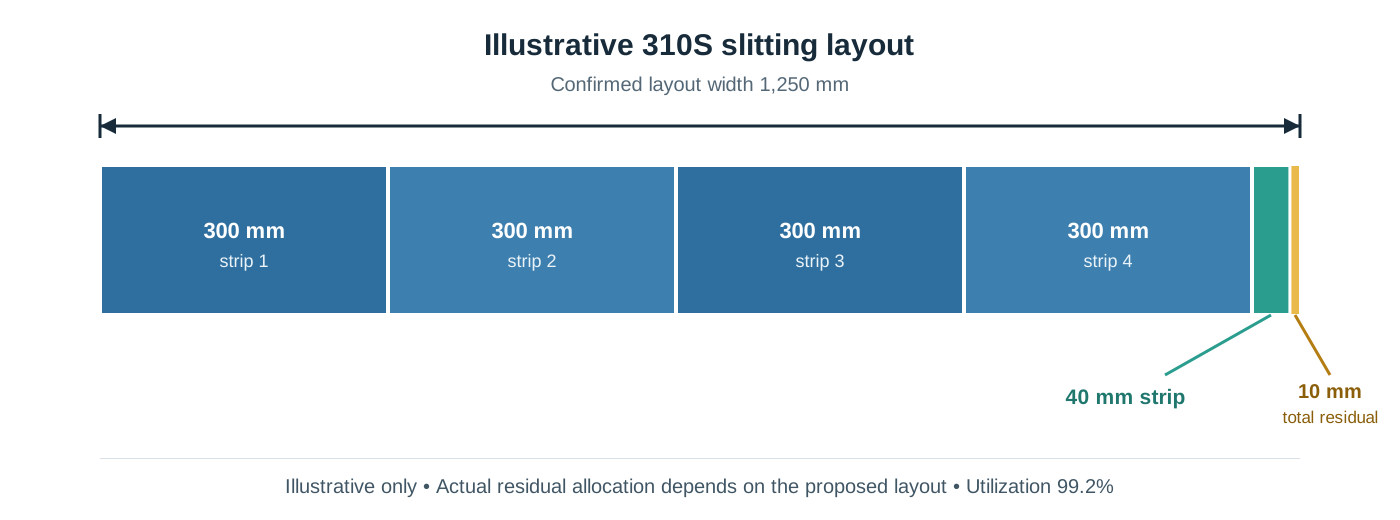
L’utilisation nominale est 1 240 ÷ 1 250 × 100 % = 99,2 %. C’est un indicateur de largeur, pas un rendement massique garanti.
À nuance, épaisseur et longueur utile identiques, sans écarts ni pertes propres à chaque bande, le rapport massique nominal entre quatre bandes de 300 mm et une bande de 40 mm est (300 × 4) : 40 = 30 : 1. Une excellente utilisation de largeur peut donc ne pas correspondre aux quantités demandées.
Les 10 mm sont dessinés d’un seul côté uniquement pour expliquer le calcul. Leur répartition réelle dépend du plan. Les pertes de tête, queue, échantillons et rebuts sont exclues de ce calcul de largeur.
Ce que Hechuang examine avant devis
Nous séparons les exigences confirmées des hypothèses du plan de refendage, vérifions si les largeurs et quantités correspondent à une bobine mère et un nombre de bandes réalistes, comparons la répartition nominale au besoin et listons les données d’acceptation ou de manutention manquantes. Les valeurs finales dépendent de la matière et de la gamme approuvées.
Associer la tolérance de largeur à un plan de mesure
Il n’existe pas une tolérance unique pour toutes les commandes 310S. La limite réalisable dépend de la norme, du mode de fabrication de la matière, de l’épaisseur, de l’état, de la forme de bobine, de la largeur finie, du nombre de bandes, de la rive et de l’inspection.
Note normative
ASTM A480/A480M-25b donne les exigences générales utilisées avec ASTM A240/A240M et d’autres spécifications de produits plats inoxydables. En cas de conflit, la spécification produit prévaut ; une commande peut ajouter des exigences plus strictes. Précisez l’édition et utilisez séparément le système SI ou inch-pound.
ISO 9445-2:2009 couvre le produit laminé à froid de moins de 600 mm obtenu par refendage longitudinal d’une bande large ; ISO 9445-1:2009 renvoie ce produit à la partie 2. Celle-ci indique 0,30–8,0 mm d’épaisseur et 600–2 100 mm de largeur de laminage. Le type de produit, son mode de fabrication et le domaine dimensionnel doivent donc tous convenir ; les plages de fourniture plus larges de Hechuang ne relèvent pas toutes de cette norme.
| Exigence | À écrire |
|---|---|
| Dimension | Largeur nominale de chaque bande ou bobine finie |
| Limite | Tolérance symétrique ou minimum et maximum séparés |
| Mesure | Instrument, distance depuis tête/queue, positions et condition de mise à plat |
| Traitement | Rejet, isolement, reprise ou dérogation du produit hors tolérance |
Si la largeur est critique pour l’emboutissage, le profilage ou le soudage, ajoutez les contraintes d’outil ou d’alimentation afin de les examiner avec bavure, cambrure et présentation de bobine.
Définir la bavure et son orientation
La bavure est la crête ou matière résiduelle au-delà de la géométrie prévue après coupe. Le glossaire AISI et ISO 10209 définissent le terme sans fixer de limite universelle pour le 310S.
Lorsque la bavure affecte alimentation, sécurité, soudage, étanchéité ou rive finie, précisez :
- limite ou description de rive et méthode de mesure ;
- face ou direction admise et sens d’enroulement ;
- fréquence et traitement des bandes non conformes ;
- ébavurage, finition de rive ou protection supplémentaire.
Évitez « sans bavure » sans traitement ni vérification définis : une finition supplémentaire peut modifier prix, largeur et délai.
Définir la cambrure sur une longueur convenue
La cambrure est la courbure latérale le long d’une rive. Écrivez maximum [X] mm sur [Y] mm, puis définissez :
- la condition d’appui et la référence droite ;
- les positions de mesure et la fréquence d’échantillonnage ;
- la rive qui fait foi et le traitement des feuillards hors tolérance.
Courbure transversale, ondulation de rive, bombé central et cintrage dû à l’enroulement sont à spécifier séparément s’ils affectent l’opération suivante.
Séparer utilisation de largeur et rendement massique des feuillards conformes
Utilisation du plan de refendage fondée sur la largeur
Utilisation = largeur finie totale ÷ largeur du plan de refendage × 100 %
Elle compare les combinaisons de largeur sans inclure les pertes en début et fin de bobine, les échantillons, les défauts, les rejets ou les écarts de masse.
Rendement massique des feuillards conformes
Rendement massique des feuillards conformes = masse des feuillards finis acceptés selon les critères convenus ÷ masse de matière affectée à la commande, selon la base convenue × 100 %
Chiffres purement illustratifs : pour 10 000 kg d’entrée et 9 800 kg de feuillards conformes, le rendement est 9 800 ÷ 10 000 × 100 % = 98,0 %. Il se calcule séparément des 99,2 % d’utilisation de largeur. Les 98,0 % ne sont ni un relevé de production ni une valeur habituelle de Hechuang.
Le devis doit préciser ce qu’incluent la masse d’entrée et la masse de sortie acceptée, notamment :
- les rognages, les chutes réutilisables et les autres pertes de largeur prévues ;
- les extrémités de réglage et les échantillons de contrôle ;
- les feuillards rejetés pour écart de surface ou de dimensions ;
- la valeur de ferraille, la matière retournée et le rapprochement des masses.
Ce sont des définitions d’achat, pas une formule normative ni un rendement garanti. Utilisez les mêmes limites de calcul pour comparer fournisseurs, pourcentages ou prix.
Relier le plan d’acceptation au feuillard fini
| Caractéristique | Donnée de commande | Preuve à convenir |
|---|---|---|
| Matière | 310S, norme/édition, état, surface | Certificat et traçabilité coulée/lot |
| Largeur | Nominal et limites de chaque bande | Instrument, positions, fréquence, valeurs |
| Bavure | Limite, face/direction, finition | Méthode, échantillonnage et traitement des écarts |
| Cambrure | Écart maximal sur une base donnée | Mise à plat, référence, positions, résultat |
| Surface | Face protégée et critères de défaut | Éclairage, échantillon ou méthode visuelle |
| Rendement | Base largeur et contenu du calcul massique | Masses d’entrée/sortie et sort des rognages, essais, rejets et chutes |
Le diamètre intérieur, le diamètre extérieur maximal, la masse cible et l’enroulement peuvent aussi conditionner la ligne. Utilisez la présentation des transformations et le calculateur de bobine inox pour une estimation théorique ; il ne prévoit pas les pertes et ne garantit pas le rendement.
Exemple illustratif de demande 310S
Matière : ASTM A240/A240M-26 Type 310S, avec exigences générales ASTM A480/A480M-25b applicables. État laminé à froid et surface convenue.
Système d’unités : SI. Préciser les désignations M : ASTM A240M-26 et ASTM A480M-25b.
Épaisseur : [valeur] mm. Feuillards : [largeur A] mm, [quantité ou masse], et [largeur B] mm, [quantité ou masse].
Bobine mère si sélectionnée : [largeur réelle] mm, [masse] kg, ID [valeur] mm. Nombre de bandes : [seulement s’il est fixé]. Montrer la largeur du plan de refendage et le rognage avant traitement.
Largeur finie : [minimum] à [maximum] mm, mesurée par [méthode] aux [positions et fréquence].
Bavure : [limite/description], admise sur [face/direction] ; méthode et fréquence [données] ; finition [procédé et acceptation].
Cambrure : maximum [X] mm sur [Y] mm selon la méthode convenue.
Rendement : chiffrer séparément utilisation de largeur et rendement massique des feuillards conformes, et définir rognage, pertes en début et fin de bobine, échantillons, rejets et chutes réutilisables.
Autres : traçabilité, relevés, destination et date d’expédition visée.
Les champs inconnus peuvent rester ouverts ; Hechuang indiquera les données manquantes avant devis.
Envoyez vos besoins en feuillard 310S
Envoyez l’épaisseur, les largeurs, la quantité par largeur, l’opération suivante et la destination. Hechuang examinera la bobine mère et le plan de refendage, comparera la répartition prévue et identifiera les informations manquantes. Ajoutez nombre de bandes ou limites d’acceptation s’ils sont disponibles.
Questions fréquentes
La somme des largeurs finies peut-elle égaler toute la bobine mère ?
Oui arithmétiquement, mais rives, rognage, défauts, outillage et tolérance peuvent rendre le plan irréalisable. Cela n’intègre pas les pertes en début et fin de bobine, les échantillons ou les rejets.
Faut-il écrire la tolérance sous forme plus ou moins ?
Suivez la norme, le plan et le procédé. Des minimum et maximum séparés sont plus clairs lorsqu’un seul côté est critique ; ajoutez méthode et échantillonnage.
Le sens de la bavure est-il important ?
Oui si une face touche outil, joint, surface de formage ou opérateur. Indiquez face, enroulement et finition.
Comment spécifier la cambrure ?
Donnez l’écart latéral maximal sur une longueur définie, l’appui, la référence droite, l’échantillonnage et le traitement des écarts.
Utilisation théorique et rendement matière sont-ils identiques ?
Non. La première compare les largeurs ; le second compare la masse des feuillards conformes à l’entrée convenue et peut intégrer d’autres pertes.
Le calculateur de bobine prévoit-il le rendement de refendage ?
Non. Il estime masse ou longueur à partir des dimensions et de la densité, sans rognage, réglage, échantillons, défauts, rejets ni chutes.
Sources techniques
Les références concernent le matériau EN, la forme et l’état décrits. Elles ne certifient pas une livraison particulière ; la commande et le certificat identifient le matériau fourni.
- ASTM International — ASTM A240/A240M-26
- ASTM International — ASTM A480/A480M-25b
- International Organization for Standardization — ISO 9445-1:2009
- International Organization for Standardization — ISO 9445-2:2009
- American Iron and Steel Institute — Steel Industry Glossary
- International Organization for Standardization — ISO 10209:2022
Envoyez vos exigences de feuillard 310S
Indiquez l'épaisseur, les largeurs finies, la quantité par largeur, le procédé suivant et la destination. Nous examinerons les options de bobine mère et de plan de refendage, puis signalerons les critères d'acceptation manquants avant l'offre.