Eine Anfrage beginnt beim benötigten Fertigband, nicht bei einem fertigen Messerplan. Nennen Sie Dicke, Breiten, Menge je Breite, Folgeprozess und Bestimmungsort. Streifenanzahl und Muttercoildaten nur ergänzen, wenn sie feststehen. Hechuang prüft Layoutoptionen und nennt fehlende Angaben.
Kurzdaten für Einkäufer
- Muttercoil
- Güte, Zustand, Dicke, Istbreite, Menge
- Fertigband
- Jede Breite und Menge; Streifenanzahl nur wenn fest
- Breite
- Grenzwerte, Messstellen, Häufigkeit, Umgang mit Abweichungen
- Grat
- Grenzwert/Kantenzustand, Methode, zulässige Seite, Nacharbeit
- Säbeligkeit
- Maximalabweichung über vereinbarte Messlänge
- Ausbringen
- Breitenbezogene Nutzung und akzeptierte Massenausbeute trennen
Angaben für ein 310S-Spaltbandangebot
Wer fertiges schmales 310S-Band bestellt, muss den Messerplan nicht selbst auslegen. Nennen Sie Dicke, jede Fertigbreite, Menge oder Fertigmasse je Breite, Folgeprozess und Zielort. Ergänzen Sie Produktnorm, Zustand, Oberfläche und Grenzen der aufnehmenden Anlage, soweit diese bereits bekannt sind.
Stehen Muttercoil oder Layout schon fest, nennen Sie außerdem Istbreite, Coilgewicht, Innendurchmesser, maximalen Außendurchmesser und Streifenanzahl. Schreiben Sie 300 mm × 4 Streifen plus 40 mm × 1 Streifen, nicht nur „1.240 mm gesamt“. Andernfalls lassen Sie diese Felder offen, damit mögliche Muttercoils mit dem benötigten Mengenverhältnis der Fertigbreiten verglichen werden können.
Für die erste Anfrage genügen die bereits bekannten Daten. Fehlende Angaben dürfen als offen gekennzeichnet werden; sie werden vor einem verbindlichen Angebot gemeinsam geklärt. Dadurch entsteht kein künstlicher Messerplan, der später wegen einer abweichenden Muttercoilbreite, der geforderten Mengenverteilung oder der Aufnahmekapazität der Folgeanlage geändert werden muss.
Hechuang liefert kaltgewalzte Coils 0,25–8 mm, warmgewalzte Coils 3–16 mm und Flachprodukte bis 2.500 mm Breite. Das Angebot bestätigt die konkrete 310S-Kombination, Toleranz und das vorgesehene Fertigungsverfahren. Siehe 310S-Coil und 310S-Band.
Breitenplan aus der bestätigten Layoutbreite
Die Bestellbreite steht nicht automatisch vollständig für die Fertigstreifen zur Verfügung. Die bestätigte Layoutbreite ist die nach Prüfung von Eingangsbreite, Kanten und unbrauchbaren Zonen tatsächlich angesetzte Querbreite. Besäumschnitt, unbrauchbare Kante und Reserve bleiben separat.
Fertigbreitensumme = Σ(Streifenanzahl × Nennspaltbreite)
Geplante Restbreite = bestätigte Layoutbreite − Fertigbreitensumme
Die Restbreite wird Besäumung, Reststreifen oder Reserve zugeordnet; die Machbarkeit hängt auch von Kanten, Fehlern, Breitenstreuung, Messern und Distanzringen, Zustand und Bearbeitungsverfahren ab.
Rechenbeispiel
Nur zur Veranschaulichung, kein Auftrag, Produktionsnachweis oder garantiertes Layout.
| Eingabe | Beispiel |
|---|---|
| Bestätigte Layoutbreite | 1.250 mm |
| Fertigplan | 300 mm × 4 Streifen plus 40 mm × 1 Streifen |
| Fertigbreitensumme | 1.240 mm |
| Geplante Restbreite | 10 mm |
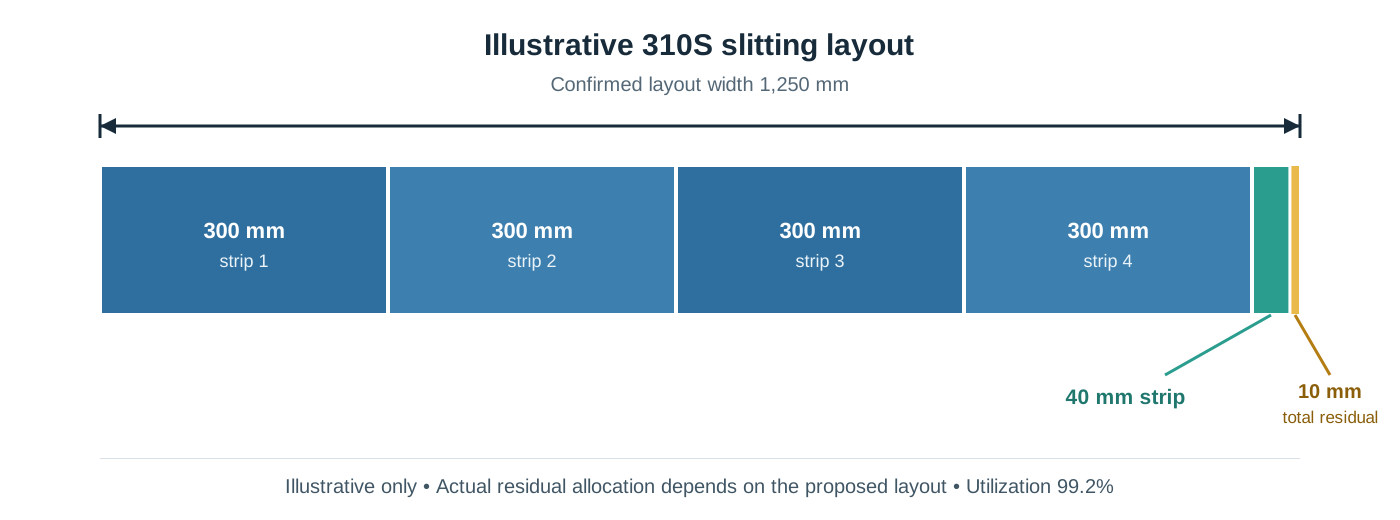
Die nominale Breitenutzung beträgt 1.240 ÷ 1.250 × 100 % = 99,2 %. Dieser Planungswert bezieht sich nur auf die Breite und garantiert keine Massenausbeute des fertigen Bands.
Bei gleicher Güte, Dicke und Nutzlänge sowie ohne streifenspezifische Maßabweichungen oder Verluste beträgt das nominale Massenverhältnis zwischen den vier 300-mm-Streifen und dem 40-mm-Streifen (300 × 4) : 40 = 30 : 1. Eine hohe Breitenutzung kann daher trotzdem den falschen Mengenmix ergeben.
Die 10 mm sind in der Skizze nur zur Erklärung einseitig eingezeichnet. Ihre tatsächliche Zuordnung hängt vom vorgeschlagenen Layout ab. Reicht die Restbreite nicht aus, müssen Muttercoilbreite, Streifenanzahl oder Breitenkombination geändert werden. Kopf- und Endverluste, Proben sowie zurückgewiesenes Material gehören nicht zu dieser Breitenrechnung.
Hechuang-Prüfung vor dem Angebot
Wir trennen bestätigte Anforderungen von Layoutannahmen. Anschließend gleichen wir Breiten und Mengen mit einer realistischen Kombination aus Muttercoil und Streifenanzahl ab, vergleichen das nominale Mengenverhältnis der Fertigbänder mit dem Bedarf und führen fehlende Prüf-, Abnahme- oder Handhabungsangaben auf. Die endgültigen Werte hängen vom freigegebenen Material und Prozess ab.
Breitentoleranz mit Messplan festlegen
Es gibt keine einheitliche Spaltbreitentoleranz für alle 310S-Aufträge. Der machbare Grenzwert hängt von Produktnorm, Herstellverfahren, Dicke, Zustand, Muttercoilgeometrie, Fertigbreite, Streifenanzahl, Kantenanforderung und Prüfverfahren ab.
Normenhinweis
ASTM A480/A480M-25b enthält allgemeine Anforderungen, die zusammen mit ASTM A240/A240M und weiteren aufgeführten Normen für nichtrostende Flachprodukte verwendet werden. Bei Widersprüchen gilt die Produktnorm. Die Bestellung darf strengere Anforderungen ergänzen, ohne die maßgebende Spezifikation außer Kraft zu setzen. Geben Sie die Ausgabe an und verwenden Sie SI- oder Inch-Pound-Werte jeweils als eigenständiges Einheitensystem.
ISO 9445-2:2009 erfasst kaltgewalztes Material unter 600 mm, wenn es längs aus Breitband geteilt wurde; ISO 9445-1:2009 verweist darauf. Teil 2 nennt 0,30–8,0 mm Dicke und 600–2.100 mm Walzbreite. Produktart, Herstellungsart und Abmessungsbereich müssen passen; nicht alle Hechuang-Lieferbereiche liegen darin.
| Punkt | Festlegung |
|---|---|
| Maß | Nennbreite je Streifen/Fertigcoil |
| Grenze | Symmetrische Toleranz oder Minimum/Maximum |
| Messung | Gerät, Abstand von Anfang/Ende, Positionen, Auflage |
| Umgang | Sperren, Nacharbeit, Ausschuss oder Sonderfreigabe |
Eine vollständige Breitenanforderung nennt Nennmaß, Grenzwerte, Messverfahren und den Umgang mit Abweichungen. Ist die Breite für Stanzen, Profilieren oder Schweißen kritisch, ergänzen Sie Werkzeug- und Zuführgrenzen, damit diese zusammen mit Grat, Säbeligkeit und Coilaufmachung geprüft werden können.
Gratgrenze und -richtung
Grat ist der Wulst oder das Restmaterial außerhalb der vorgesehenen Schnittkantengeometrie. Das AISI-Glossar und ISO 10209 definieren den Begriff, legen aber keinen universellen Abnahmegrenzwert für 310S fest.
Wenn der Grat Zuführung, Arbeitssicherheit, Schweißen, Abdichten oder die fertige Kante beeinflusst, geben Sie an:
- Grenzwert oder vereinbarten Kantenzustand und Messverfahren;
- zulässige Gratseite oder -richtung und Wickelrichtung;
- Stichprobenhäufigkeit und Behandlung nicht bestandener Streifen;
- Entgraten, Kantenbearbeitung oder zusätzlichen Schutz.
Verwenden Sie „gratfrei“ nur, wenn Kantenbearbeitung und Prüfverfahren definiert sind. Eine zusätzliche Kantenbearbeitung kann Kosten, Fertigbreite und Lieferzeit beeinflussen.
Säbeligkeit über vereinbarte Messlänge
Säbeligkeit ist die seitliche Krümmung entlang der Bandkante. Ein Zahlenwert bleibt ohne Messlänge und Messbedingung unvollständig. Schreiben Sie maximal [X] mm über eine Messlänge von [Y] mm und definieren Sie anschließend:
- Auflagebedingung und gerade Bezugslinie;
- Messstellen und Stichprobenhäufigkeit;
- maßgebende Kante und Behandlung nicht bestandener Streifen.
Querwölbung, Kantenwelle, Mittenwelle und Coilset sind separat anzugeben, wenn sie den Folgeprozess beeinflussen.
Breitenutzung und akzeptierte Massenausbeute trennen
Breitenbezogene Layoutnutzung
Layoutnutzung = Fertigbreitensumme ÷ bestätigte Layoutbreite × 100 %
Diese Planungskennzahl zeigt, welcher Anteil der bestätigten Layoutbreite den nominalen Fertigstreifen zugeordnet ist. Sie vergleicht Breitenkombinationen, berücksichtigt aber weder Kopf- und Endverluste noch Proben, Fehler, zurückgewiesene Streifen oder Massenabweichungen.
Akzeptierte Massenausbeute
Akzeptierte Massenausbeute = Masse des akzeptierten Fertigbands ÷ vereinbarte Einsatzmasse × 100 %
Nur Beispiel: Bei 10.000 kg vereinbarter Einsatzmasse und 9.800 kg akzeptiertem Fertigband gilt 9.800 ÷ 10.000 × 100 % = 98,0 %. Dieser Wert ist getrennt von der oben berechneten Breitenutzung von 99,2 % zu betrachten. 98,0 % ist weder ein Hechuang-Produktionsnachweis noch ein typischer Ausbringungswert.
Das Angebot sollte eindeutig festlegen, was Einsatz- und akzeptierte Ausgabemasse umfassen, insbesondere:
- Besäumung, wiederverwendbare Reststücke und andere geplante Breitenverluste;
- Rüstenden und Prüfproben;
- wegen Oberflächen- oder Maßabweichungen zurückgewiesenes Band;
- Schrottwert, zurückgegebenes Material und Gewichtsabgleich.
Dies sind Einkaufsdefinitionen, keine von einer Norm vorgeschriebenen Formeln und keine von Hechuang garantierte Ausbeute. Verwenden Sie beim Vergleich von Lieferanten, Prozentwerten oder Preisen dieselben Berechnungsgrenzen.
Prüf- und Abnahmeplan am Fertigband ausrichten
Der Prüfplan sollte den Eigenschaften folgen, die für den nächsten Prozess entscheidend sind:
| Merkmal | Bestellung | Vereinbarter Nachweis |
|---|---|---|
| Werkstoff | 310S, Norm/Ausgabe, Zustand, Oberfläche | Zeugnis und Schmelzen-/Losrückverfolgbarkeit |
| Breite | Nennmaß und Grenzen je Streifen | Gerät, Stellen, Häufigkeit, Werte |
| Grat | Grenze, Seite/Richtung, Nacharbeit | Methode, Stichprobe, Fehlerbehandlung |
| Säbeligkeit | Maximum über Messlänge | Auflage, Gerade, Stellen, Ergebnis |
| Oberfläche | Schutzseite und Fehlerkriterien | Beleuchtung, Muster oder Sichtprüfung |
| Ausbringen | Breitenbasis und Umfang der Massenrechnung | Einsatz/akzeptierte Masse und Behandlung von Besäumung, Proben, Ausschuss, Resten |
ID, OD-Grenze, Zielgewicht und Wickelbild können ebenfalls entscheidend sein. Siehe Bearbeitungsübersicht und Coil-Rechner; er schätzt Gewicht/Länge, nicht Prozessverlust oder Ausbringen.
Beispiel einer 310S-Anfrage
Diese ausführliche Vorlage eignet sich, wenn Abnahme- und Coilhandhabungsbedingungen bereits feststehen. Sie ist ein Lehrbeispiel und kein echter Kundenauftrag oder Produktionsnachweis. Für eine erste Bestandsanfrage können unbekannte Felder offenbleiben.
Werkstoff: ASTM A240/A240M-26 Type 310S mit anwendbaren allgemeinen Anforderungen ASTM A480/A480M-25b; kaltgewalzt, Oberfläche vereinbart.
Einheitensystem: SI. M-Bezeichnungen angeben: ASTM A240M-26 und ASTM A480M-25b.
Dicke: [Wert] mm. Streifen: [Breite A] mm, [Menge/Masse], und [Breite B] mm, [Menge/Masse].
Muttercoil, falls gewählt: [Istbreite] mm, [Gewicht] kg, ID [Wert] mm; Streifenanzahl nur falls fest. Layoutbreite und Besäumung vor Bearbeitung zeigen.
Breite: [Minimum] bis [Maximum] mm, gemessen mit [Methode] an [Stellen/Häufigkeit].
Grat: [Grenze/Beschreibung], zulässig auf [Seite/Richtung]; Methode/Häufigkeit; Kantennacharbeit.
Säbeligkeit: maximal [X] mm über [Y] mm nach vereinbarter Methode.
Ausbringen: Breitenutzung und Massenausbeute separat; Behandlung von Besäumung, Kopf/Ende, Proben, Ausschuss und Resten.
Sonstiges: Rückverfolgbarkeit, Prüfaufzeichnungen, Zielort und Versandtermin.
Unbekannte Felder offenlassen; Hechuang nennt fehlende Angaben.
Anforderungen an 310S-Band senden
Senden Sie Dicke, Breiten, Menge je Breite, Folgeprozess und Zielort. Hechuang prüft Muttercoil und Layout, vergleicht das Mengenverhältnis der Fertigbänder mit dem Bedarf und nennt fehlende Angaben. Streifenanzahl oder Abnahmegrenzen ergänzen, falls bekannt.
Häufig gestellte Fragen
Darf die Fertigbreitensumme der vollen Muttercoilbreite entsprechen?
Rechnerisch ja; Kanten, Besäumung, Fehler, Werkzeug und Toleranz können das Layout dennoch verhindern. Massenverluste sind nicht erfasst.
Plus/minus-Toleranz oder Grenzmaße?
Norm, Zeichnung und Prozess befolgen. Ein getrenntes Minimum/Maximum ist bei einseitiger Funktion klarer; Messung und Stichprobe ergänzen.
Ist die Gratrichtung wichtig?
Ja, wenn eine Seite Werkzeug, Dichtung, Umformfläche oder Bediener berührt. Seite, Wicklung und Nacharbeit festlegen.
Wie wird Säbeligkeit bestellt?
Maximale Seitenabweichung über definierte Länge plus Auflage, Gerade, Stichprobe und Fehlerbehandlung nennen.
Sind Layoutnutzung und Materialausbeute identisch?
Nein. Die erste vergleicht Breiten, die zweite akzeptierte mit eingesetzter Masse und kann weitere Verluste enthalten.
Kann der Coil-Rechner das Spaltausbringen vorhersagen?
Nein. Er berechnet theoretisches Gewicht/Länge ohne Besäumung, Rüstung, Proben, Fehler, Ausschuss und Reste.
Technische Quellen
Die Referenzen gelten für den beschriebenen Werkstoff, die Produktform und den Zustand. Sie zertifizieren keine einzelne Lieferung; Bestellung und Zeugnis identifizieren den gelieferten Werkstoff.
- ASTM International — ASTM A240/A240M-26
- ASTM International — ASTM A480/A480M-25b
- International Organization for Standardization — ISO 9445-1:2009
- International Organization for Standardization — ISO 9445-2:2009
- American Iron and Steel Institute — Steel Industry Glossary
- International Organization for Standardization — ISO 10209:2022
Senden Sie Ihre Anforderungen an 310S-Band
Senden Sie Dicke, Fertigbreiten, Menge je Breite, Folgeprozess und Zielort. Wir prüfen Muttercoil- und Spaltplanoptionen und nennen fehlende Abnahmedaten vor dem Angebot.