Una consulta de corte longitudinal de 310S debe comenzar por el fleje terminado que necesita, no por un esquema de cuchillas ya resuelto. Envíe el espesor, los anchos requeridos, la cantidad de cada ancho, el proceso posterior y el destino. Añada el número de tiras y los datos de la bobina madre solo si ya están fijados. Hechuang podrá revisar las opciones del plan de corte e identificar la información que aún falta para cotizar.
Datos rápidos para compradores
- Base de la bobina madre
- Calidad, estado, espesor, ancho real y cantidad
- Demanda de fleje terminado
- Cada ancho y su cantidad; número de tiras solo si está fijado
- Aceptación del ancho
- Límites, puntos de medición, frecuencia de muestreo y tratamiento del material fuera de tolerancia
- Requisito de rebaba
- Límite o estado del borde, método de medición, cara permitida y eventual acondicionamiento
- Camber (curvatura lateral)
- Desviación máxima sobre una longitud de medición y en una condición acordadas
- Base del rendimiento
- Separar el aprovechamiento por ancho del rendimiento en masa del fleje aceptado
Qué enviar para cotizar el corte longitudinal de 310S
Quien compra fleje estrecho 310S terminado no tiene que diseñar la disposición de cuchillas. Empiece por el espesor, cada ancho terminado, la cantidad o masa requerida de cada ancho, el proceso posterior y el destino. Añada la norma de producto, el estado, el acabado y las limitaciones de la línea receptora si ya se conocen.
Si la bobina madre o la disposición ya están fijadas, añada su ancho real, peso, diámetro interior, límite de diámetro exterior y número de tiras. Escriba 300 mm × 4 tiras y 40 mm × 1 tira, no solo «1.240 mm en total». Si no están fijados, deje esos campos abiertos para comparar las opciones de bobina madre con la combinación de cantidades solicitada.
Hechuang suministra bobina laminada en frío de 0,25 a 8 mm, bobina laminada en caliente de 3 a 16 mm y productos planos de hasta 2.500 mm de ancho. La cotización debe confirmar en cada caso la bobina madre 310S, la combinación de corte, la tolerancia y la ruta de proceso.
Consulte la página de bobina 310S para los datos de la bobina madre y la página de fleje 310S para el fleje estrecho terminado.
Construya el mapa de anchos a partir del ancho confirmado para el plan de corte
El ancho nominal de la bobina pedida no está automáticamente disponible para producir flejes. En esta guía, el ancho de bobina confirmado para el plan de corte es el ancho transversal real empleado después de revisar el ancho de entrada, el estado de los bordes y las zonas no utilizables conocidas. En adelante se denomina ancho del plan de corte. El recorte lateral, los bordes inutilizables, los remanentes intencionados y otras reservas se mantienen separados.
Calcule el ancho nominal total terminado:
Ancho terminado total = Σ(número de tiras × ancho nominal de corte)
Después, compárelo con el ancho del plan de corte:
Ancho residual previsto = ancho del plan de corte − ancho terminado total
El ancho residual previsto debe asignarse a recorte lateral, remanente intencionado u otra reserva. La viabilidad también depende del borde de entrada, los defectos, la variación de ancho, la configuración de cuchillas y separadores, el estado del material y la ruta de proceso.
Ejemplo ilustrativo de disposición
Este ejemplo solo demuestra la aritmética. No es un pedido de cliente, un registro de producción ni una disposición garantizada.
| Dato | Valor del ejemplo |
|---|---|
| Ancho del plan de corte | 1.250 mm |
| Plan de anchos terminados | 300 mm × 4 tiras más 40 mm × 1 tira |
| Ancho terminado total | 1.240 mm |
| Ancho residual previsto | 10 mm |
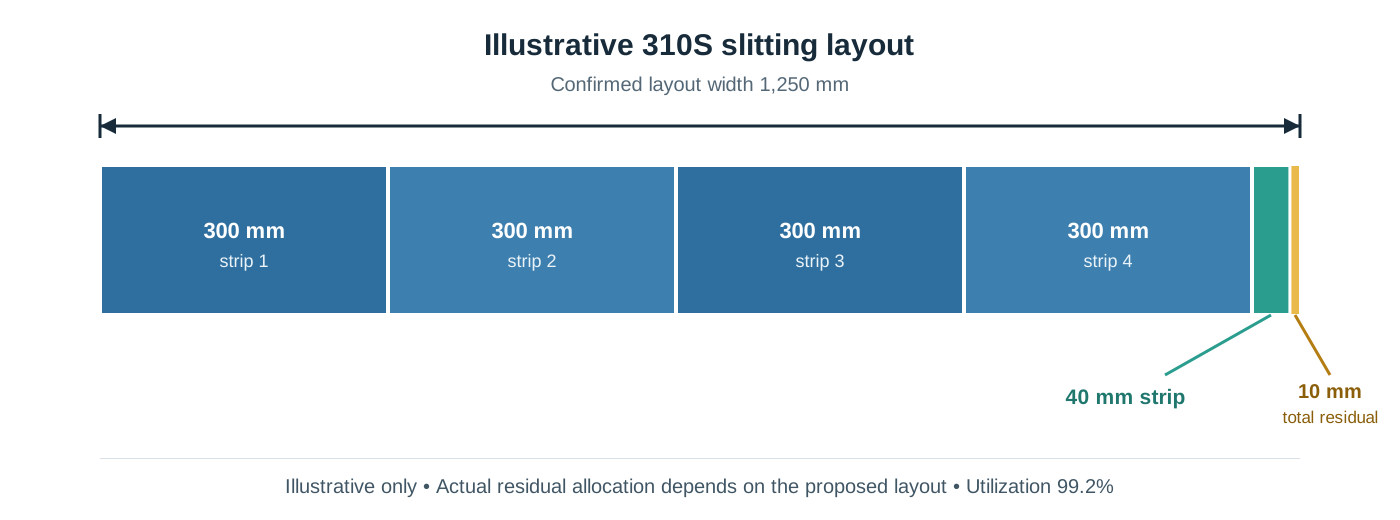
El aprovechamiento nominal del plan de corte es 1.240 ÷ 1.250 × 100% = 99,2%. Es una cifra de planificación basada en el ancho, no una garantía de rendimiento de masa terminada.
La disposición también fija la proporción nominal de salida. Si todos los flejes tienen la misma calidad, espesor y longitud útil, y se ignoran diferencias dimensionales o pérdidas específicas, los cuatro flejes de 300 mm y el fleje de 40 mm tienen una proporción nominal de masa de (300 × 4) : 40 = 30 : 1. Por tanto, un aprovechamiento alto del ancho puede producir una combinación de cantidades incorrecta.
El diagrama coloca los 10 mm residuales en un solo lado únicamente para explicar la aritmética. La asignación real depende de la disposición propuesta. Si no es suficiente, habrá que modificar el ancho de la bobina madre, el número de tiras o la combinación de anchos. Las pérdidas de cabeza, cola, muestras y material rechazado quedan fuera de este cálculo de ancho.
Qué revisa Hechuang antes de cotizar
En una revisión inicial, Hechuang separa los requisitos confirmados por el comprador de las hipótesis del plan de corte. Comprobamos si los anchos y las cantidades pueden corresponder a una combinación viable de bobina madre y tiras, comparamos la proporción nominal de salida con la cantidad requerida de cada ancho y enumeramos los datos de aceptación o manipulación que todavía hacen falta para una oferta firme. Los valores finales dependen del material y la ruta de proceso aprobados.
Defina la tolerancia de ancho junto con el plan de medición
No existe una sola tolerancia de ancho válida para todos los pedidos 310S. El límite factible depende de la norma de producto, el método de fabricación del material, el espesor, el estado, la geometría de la bobina madre, el ancho terminado, el número de tiras, el requisito de borde y el método de inspección.
Nota sobre normas
ASTM A480/A480M-25b establece requisitos generales utilizados con ASTM A240/A240M y otras especificaciones de productos planos inoxidables incluidas en su alcance. Si hay conflicto, prevalece la especificación de producto; el pedido puede añadir requisitos más estrictos sin dejar de cumplir la norma aplicable. Indique la edición y utilice los valores SI o pulgada-libra como sistemas independientes.
Cuando se aplican normas ISO, ISO 9445-2:2009 incluye material laminado en frío de menos de 600 mm cuando procede del corte longitudinal de banda ancha. ISO 9445-1:2009 remite ese producto a la Parte 2. ISO 9445-2 contempla espesores de 0,30–8,0 mm y anchos de laminación de 600–2.100 mm; por tanto, deben coincidir tanto el tipo y el método de fabricación del producto como el campo dimensional. Las gamas de suministro más amplias de Hechuang no están todas dentro de esta norma.
Un requisito completo de ancho debe responder a cuatro preguntas:
| Requisito | Qué escribir |
|---|---|
| Tamaño | Ancho nominal de cada tira o bobina terminada |
| Límite | Tolerancia simétrica o valores mínimo y máximo separados |
| Medición | Instrumento, distancia desde cabeza o cola, número de posiciones y condición para extender el fleje |
| Tratamiento | Cómo se tratará el fleje fuera de tolerancia: rechazo, segregación, reproceso o concesión |
Si el ancho es crítico para estampación, perfilado o soldadura, incluya el requisito de utillaje o alimentación para revisarlo junto con la rebaba, la curvatura y la presentación de la bobina.
Defina el límite y la orientación de la rebaba
La rebaba es la cresta o material residual que queda fuera de la geometría prevista del borde después del corte. El glosario de AISI e ISO 10209 definen el término, pero ninguno establece un límite universal para 310S.
Si la rebaba afecta a la alimentación, la seguridad del operario, la soldadura, el sellado o el borde acabado, indique:
- el límite o la descripción acordada del borde y el método de medición;
- la cara o dirección permitida de la rebaba y la orientación de bobinado;
- la frecuencia de muestreo y cómo se tratará el fleje que no supere la inspección;
- cualquier desbarbado, acondicionamiento del borde o protección adicional.
Evite «sin rebaba» si no están definidos el tratamiento del borde y el método de verificación. El acondicionamiento adicional puede modificar el coste, el ancho y el plazo.
Defina el camber sobre una longitud acordada
El camber, o curvatura lateral, es la desviación de un borde a lo largo del fleje. Un límite numérico está incompleto sin una longitud de medición y una condición de medida.
Escriba máximo [X] mm sobre una longitud de [Y] mm y defina:
- la condición de apoyo y la referencia recta;
- los puntos de medición y la frecuencia de muestreo;
- qué borde gobierna y cómo se tratará el fleje no conforme.
Especifique por separado curvatura transversal, ondulación de borde, abombamiento central o memoria de bobina si afectan a la operación posterior.
Separe el aprovechamiento del plan de corte del rendimiento en masa del fleje aceptado
Los compradores suelen utilizar rendimiento para dos cálculos distintos. Sepárelos antes de comparar ofertas.
Aprovechamiento del plan de corte basado en el ancho
Esta relación de planificación muestra qué parte del ancho del plan de corte se asigna a flejes terminados nominales:
Aprovechamiento del plan de corte = ancho terminado total ÷ ancho del plan de corte × 100%
Sirve para comparar combinaciones de ancho. No incluye pérdidas de cabeza y cola, muestras, defectos, fleje rechazado ni diferencias de masa.
Rendimiento en masa del fleje aceptado
En esta guía se calcula así:
Rendimiento en masa del fleje aceptado = masa de fleje terminado que cumple los requisitos de inspección acordados ÷ masa de entrada acordada imputada al trabajo × 100%
Cifras meramente ilustrativas: si la masa de entrada acordada es 10.000 kg y el fleje terminado que cumple los requisitos de inspección acordados pesa 9.800 kg, el rendimiento en masa del fleje aceptado es 9.800 ÷ 10.000 × 100% = 98,0%. Debe calcularse por separado del aprovechamiento por ancho del 99,2%. El 98,0% no es un registro de producción ni un rendimiento típico de Hechuang.
La cotización debe indicar qué incluyen las masas de entrada y salida aceptada, en particular:
- recorte lateral, remanentes reutilizables y otras pérdidas de ancho previstas;
- extremos de preparación y muestras de inspección;
- fleje rechazado por no conformidad superficial o dimensional;
- valor de la chatarra, material devuelto y conciliación de pesos.
Son definiciones de compra, no fórmulas impuestas por una norma ni un rendimiento garantizado por Hechuang. Utilice los mismos límites al comparar proveedores, porcentajes o precios.
Vincule el plan de aceptación al fleje terminado
| Característica | Dato del pedido | Evidencia de aceptación por acordar |
|---|---|---|
| Identidad del material | Designación 310S, norma y edición, estado y superficie | Certificado del material y trazabilidad de colada o lote exigidos por el pedido |
| Ancho terminado | Ancho nominal y límites superior o inferior de cada fleje | Instrumento, puntos, frecuencia de muestreo y valores registrados |
| Rebaba | Límite o estado del borde, cara o dirección y acondicionamiento | Método visual o de medición, muestreo y tratamiento del material no conforme |
| Curvatura | Desviación máxima sobre una longitud indicada | Condición de extendido, referencia recta, puntos y resultado registrado |
| Superficie | Cara protegida, criterios de rayas o marcas y requisito de manipulación | Iluminación, muestra o método visual acordados cuando proceda |
| Rendimiento | Base de aprovechamiento por ancho y contenido del cálculo de masa | Peso de entrada, salida aceptada y tratamiento de recortes, muestras, rechazos y remanentes |
El diámetro interior, el límite de diámetro exterior, el peso objetivo y la presentación del bobinado también pueden determinar si el fleje es apto para la línea receptora.
Utilice nuestro resumen de procesos para describir la conversión requerida. La calculadora de bobinas de acero inoxidable puede estimar peso o longitud con dimensiones y densidad acordadas, pero no predice pérdidas de proceso ni garantiza el rendimiento final.
Ejemplo ilustrativo de consulta para corte longitudinal de 310S
Utilice esta plantilla ampliada cuando los requisitos de aceptación o manipulación ya estén definidos. No es un pedido real ni un registro de producción.
Material: ASTM A240/A240M-26 Type 310S, con los requisitos generales aplicables de ASTM A480/A480M-25b. Estado laminado en frío y superficie acordada.
Sistema de unidades: SI. Especificar las designaciones M: ASTM A240M-26 y ASTM A480M-25b.
Espesor: [valor] mm. Fleje requerido: [ancho A] mm, [cantidad o masa], y [ancho B] mm, [cantidad o masa].
Bobina madre, si ya está seleccionada: [ancho real] mm, [peso] kg, ID [valor] mm. Número de tiras propuesto: [añadir solo si está fijado]. Mostrar el ancho del plan de corte y el recorte previsto antes de procesar.
Aceptación del ancho terminado: [mínimo] a [máximo] mm, medido mediante [método] en [puntos y frecuencia].
Aceptación de rebaba: [límite o descripción del borde], permitida en [cara o dirección]. Método: [método y frecuencia]. Acondicionamiento del borde, si se requiere: [proceso y aceptación].
Curvatura: máximo [X] mm sobre [Y] mm por el método acordado.
Base del rendimiento: cotizar por separado el aprovechamiento del plan de corte y el rendimiento en masa del fleje aceptado; indicar el tratamiento de recorte lateral, cabeza y cola, muestras, rechazos y remanentes reutilizables.
Otros requisitos: trazabilidad, registros de inspección, destino y fecha objetivo de expedición.
Deje abiertos los campos desconocidos. Hechuang puede identificar los datos que faltan antes de cotizar.
Envíe sus requisitos de fleje 310S
Envíe el espesor, los anchos, la cantidad de cada ancho, el proceso posterior y el destino. Hechuang puede revisar las opciones de bobina madre y plan de corte, comparar la combinación de salida prevista e identificar lo que falta para cotizar. Añada el número de tiras o los límites de aceptación si ya están disponibles.
Preguntas frecuentes
¿Puede el ancho terminado total ser igual al ancho completo de la bobina madre?
Puede coincidir aritméticamente, pero el estado de los bordes, el recorte lateral, los defectos, el utillaje y la tolerancia pueden hacer inviable la disposición. Tampoco informa sobre pérdidas de cabeza, cola, muestras o material rechazado.
¿La tolerancia de ancho debe indicarse como más/menos?
Utilice el formato exigido por la norma, el plano y el proceso posterior. Los límites mínimo y máximo separados son más claros cuando un lado condiciona la alimentación o el ajuste; añada siempre el método de medición y muestreo.
¿Importa la dirección de la rebaba en una bobina cortada 310S?
Sí, cuando una cara entra en contacto con el utillaje, una junta, una superficie de conformado o el operario. Indique la cara de rebaba permitida, la orientación de bobinado y cualquier acondicionamiento.
¿Cómo debe indicarse el camber en el pedido?
Indique la desviación lateral máxima sobre una longitud definida, más la condición de apoyo, referencia recta, muestreo y tratamiento del fleje no conforme.
¿Es lo mismo el aprovechamiento nominal del ancho que el rendimiento del material?
No. El aprovechamiento por ancho compara los anchos asignados con el ancho del plan de corte. El rendimiento en masa del fleje aceptado compara la masa que cumple los requisitos de inspección acordados con la entrada acordada e incluye pérdidas que el cálculo de ancho no muestra.
¿Puede la calculadora de bobinas predecir el rendimiento del corte?
No. Estima el peso o la longitud calculados a partir de dimensiones y densidad, no recorte, preparación, muestras, defectos, rechazos ni tratamiento de remanentes. Utilícela para comprobar cantidades y solicite después una base de rendimiento específica del proceso.
Fuentes técnicas
Las referencias corresponden al material especificado, la forma y el estado indicados. No certifican una entrega concreta; el pedido y el certificado identifican el material suministrado.
- ASTM International — ASTM A240/A240M-26
- ASTM International — ASTM A480/A480M-25b
- International Organization for Standardization — ISO 9445-1:2009
- International Organization for Standardization — ISO 9445-2:2009
- American Iron and Steel Institute — Steel Industry Glossary
- International Organization for Standardization — ISO 10209:2022
Envíe sus requisitos de fleje 310S
Indique espesor, anchos finales, cantidad por ancho, proceso posterior y destino. Revisaremos las opciones de bobina madre y esquema de corte, y señalaremos los datos de aceptación que falten antes de cotizar.