Permintaan penawaran slitting 310S dimulai dari strip jadi yang dibutuhkan, bukan susunan pisau yang sudah selesai. Kirim ketebalan, setiap lebar jadi, jumlah untuk tiap lebar, proses lanjutan, dan tujuan. **Jumlah jalur potong** berarti jumlah strip jadi untuk setiap lebar dalam satu tata letak, bukan jumlah pisau atau jumlah proses pemotongan. Tambahkan data ini dan data koil induk hanya jika sudah ditetapkan. Hechuang akan meninjau opsi tata letak slitting dan menunjukkan data yang masih diperlukan untuk penawaran.
Fakta Ringkas bagi Pembeli
- Koil induk
- Grade, kondisi, ketebalan, lebar aktual, jumlah
- Strip jadi
- Setiap lebar dan jumlah; jalur potong hanya jika sudah ditetapkan
- Penerimaan lebar
- Batas, lokasi/frekuensi ukur, penanganan penyimpangan
- Burr
- Batas atau kondisi tepi, metode, sisi yang diizinkan, perapian tepi
- Camber
- Deviasi maksimum pada panjang ukur dan kondisi yang disepakati
- Rendemen
- Pisahkan pemanfaatan lebar dan rendemen massa produk yang lolos inspeksi
Data untuk penawaran slitting 310S
Kirim ketebalan, lebar jadi, jumlah atau massa per lebar, proses lanjutan, dan tujuan; tambahkan standar, kondisi material, permukaan akhir, dan batas mesin penerima bila diketahui. Jika koil induk sudah dipilih, kirim lebar aktual, berat, ID, batas OD, dan jumlah jalur potong. Tulis 300 mm × 4 jalur dan 40 mm × 1 jalur, bukan hanya “total 1.240 mm”.
Hechuang memasok koil canai dingin 0,25–8 mm, koil canai panas 3–16 mm, dan produk datar hingga lebar 2.500 mm. Penawaran tetap harus mengonfirmasi kombinasi 310S, toleransi, dan rute pemrosesan. Lihat koil 310S dan strip 310S.
Susun peta lebar dari lebar tata letak yang terkonfirmasi
Lebar koil pesanan tidak otomatis seluruhnya tersedia. Lebar tata letak yang terkonfirmasi adalah lebar melintang aktual setelah memeriksa lebar masuk, tepi, dan area yang tidak dapat digunakan. Trim samping dan sisa dipisahkan.
Total lebar jadi = Σ(jumlah jalur potong × lebar slitting nominal)
Lebar sisa terencana = lebar tata letak terkonfirmasi − total lebar jadi
Sisa dialokasikan untuk potongan tepi atau sisa yang dapat digunakan kembali. Kelayakan juga bergantung pada kondisi tepi, cacat, variasi lebar, pisau dan spacer, kondisi material, serta rute pemrosesan.
Contoh ilustratif
| Input | Contoh |
|---|---|
| Lebar tata letak terkonfirmasi | 1.250 mm |
| Rencana jadi | 300 mm × 4 jalur + 40 mm × 1 jalur |
| Total jadi | 1.240 mm |
| Sisa | 10 mm |
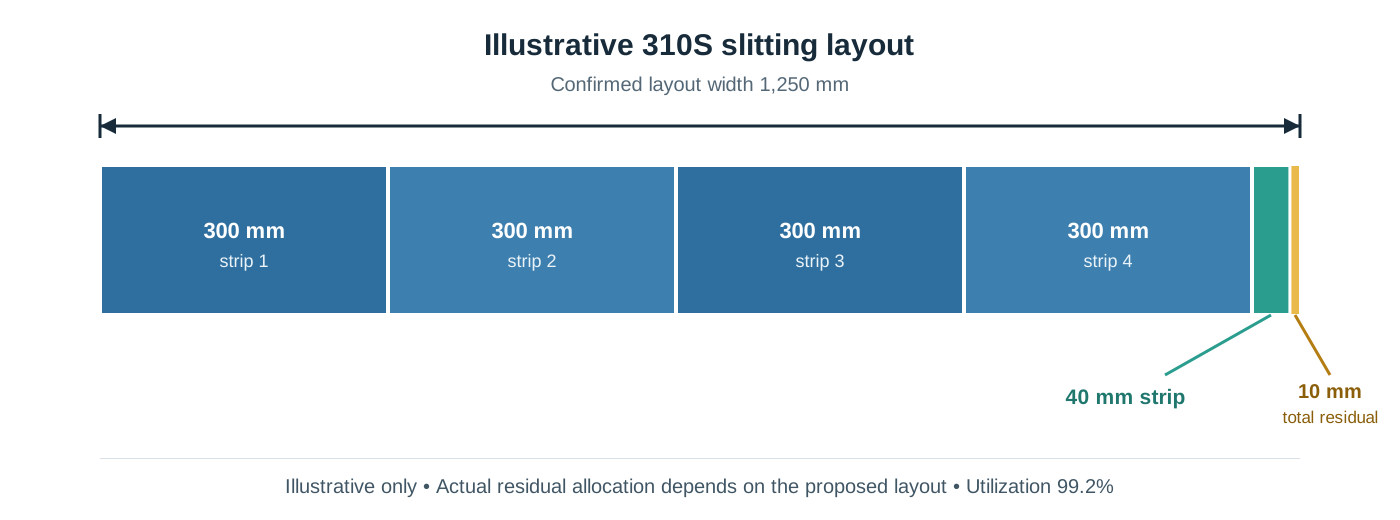
Pemanfaatan lebar nominal adalah 1.240 ÷ 1.250 × 100% = 99,2%; angka ini bukan jaminan rendemen massa. Dengan grade, ketebalan, dan panjang efektif yang sama, rasio massa nominal adalah (300 × 4) : 40 = 30 : 1, sehingga pemanfaatan lebar yang tinggi belum tentu sesuai dengan kebutuhan jumlah. Sisa 10 mm digambar di satu sisi hanya untuk menjelaskan hitungan; kehilangan pada bagian awal dan akhir koil, sampel, serta produk yang ditolak tidak termasuk.
Tinjauan Hechuang sebelum penawaran
Kami memisahkan persyaratan yang sudah pasti dari asumsi tata letak, mencocokkan lebar dan jumlah dengan koil induk serta jumlah jalur potong yang layak, membandingkan rasio keluaran nominal dengan kebutuhan, lalu mencatat data penerimaan atau penanganan koil yang masih kurang. Nilai akhir mengikuti material dan rute pemrosesan yang disetujui.
Tetapkan toleransi bersama rencana pengukuran
Tidak ada satu toleransi untuk semua pesanan 310S. Batas bergantung pada standar, rute pemrosesan, ketebalan, kondisi, bentuk koil, lebar jadi, jumlah jalur potong, kondisi tepi, dan metode inspeksi.
Catatan standar
ASTM A480/A480M-25b berisi persyaratan umum untuk ASTM A240/A240M dan spesifikasi terkait. Spesifikasi produk berlaku bila ada konflik; pesanan boleh lebih ketat. Nyatakan edisi dan gunakan SI atau inch-pound secara terpisah.
ISO 9445-2:2009 mencakup material canai dingin di bawah 600 mm yang diperoleh dengan slitting dari strip lebar; ISO 9445-1:2009 merujuk produk tersebut ke Bagian 2. Jenis produk, metode produksi, serta cakupan dimensinya—ketebalan 0,30–8,0 mm dan lebar canai 600–2.100 mm—harus sama-sama sesuai. Tidak semua rentang pasokan Hechuang masuk dalam cakupan ini.
| Persyaratan | Yang ditulis |
|---|---|
| Ukuran | Lebar nominal tiap strip atau koil jadi |
| Batas | Toleransi simetris atau minimum/maksimum |
| Pengukuran | Alat, jarak dari bagian awal atau akhir, posisi, kondisi peletakan |
| Penanganan | Ditolak, dipisahkan, dikerjakan ulang, atau diajukan untuk penerimaan khusus |
Tetapkan batas dan arah burr
Burr adalah tonjolan atau material sisa di luar geometri tepi yang dimaksud setelah pemotongan. Glosarium AISI dan ISO 10209 mendefinisikan istilah ini, tetapi tidak menetapkan satu batas penerimaan yang berlaku untuk semua pesanan 310S.
Jika burr memengaruhi proses pengumpanan, keselamatan operator, pengelasan, penyegelan, atau kondisi tepi akhir, nyatakan:
- batas atau deskripsi kondisi tepi yang disepakati beserta metode pengukurannya;
- sisi atau arah burr yang diizinkan dan arah penggulungan;
- frekuensi pengambilan sampel serta penanganan strip yang gagal inspeksi;
- penghilangan burr, perapian tepi, atau perlindungan tambahan bila diperlukan.
Hindari istilah “bebas burr” jika proses perapian tepi dan metode verifikasinya belum ditentukan. Pemrosesan tepi tambahan dapat memengaruhi biaya, lebar jadi, dan waktu penyerahan.
Tetapkan camber pada panjang ukur yang disepakati
Camber adalah kelengkungan lateral sepanjang tepi strip. Batas angka tidak lengkap tanpa panjang ukur dan kondisi pengukuran.
Tulis maksimum [X] mm pada panjang ukur [Y] mm, kemudian tentukan:
- kondisi penumpuan dan acuan garis lurus;
- lokasi pengukuran dan frekuensi pengambilan sampel;
- tepi yang menjadi acuan serta penanganan strip yang gagal inspeksi.
Tentukan crossbow, gelombang tepi, tekuk tengah, atau bentuk sisa gulungan secara terpisah jika memengaruhi proses berikutnya.
Pisahkan pemanfaatan tata letak dan rendemen massa produk yang lolos inspeksi
Pembeli sering menggunakan istilah rendemen untuk dua perhitungan yang berbeda. Pisahkan keduanya sebelum membandingkan penawaran.
Pemanfaatan tata letak berdasarkan lebar
Rasio perencanaan ini menunjukkan bagian dari lebar tata letak terkonfirmasi yang dialokasikan untuk lebar nominal strip jadi.
Pemanfaatan tata letak = total lebar jadi ÷ lebar tata letak terkonfirmasi × 100%
Rasio ini membandingkan kombinasi lebar. Perhitungan tersebut tidak mencakup kehilangan pada bagian awal dan akhir koil, sampel, cacat, strip yang ditolak, atau perbedaan massa.
Rendemen massa produk yang lolos inspeksi
Dalam panduan ini, rendemen massa produk yang lolos inspeksi berarti rendemen berdasarkan strip jadi yang diterima setelah memenuhi kriteria inspeksi yang disepakati. Perhitungannya adalah:
Rendemen massa produk yang lolos inspeksi = massa strip jadi yang memenuhi kriteria inspeksi yang disepakati ÷ massa masukan yang disepakati untuk pekerjaan × 100%
Angka ilustratif saja: jika massa masukan yang disepakati adalah 10.000 kg dan massa strip jadi yang lolos inspeksi adalah 9.800 kg, rendemen massanya 9.800 ÷ 10.000 × 100% = 98,0%. Hitung angka ini secara terpisah dari pemanfaatan tata letak berdasarkan lebar sebesar 99,2% di atas. Nilai 98,0% bukan catatan produksi atau rendemen tipikal Hechuang.
Penawaran harus menjelaskan cakupan massa masukan dan keluaran yang diterima, terutama:
- trim samping, sisa yang dapat digunakan kembali, dan kehilangan lebar terencana lainnya;
- bagian awal dan akhir untuk penyetelan serta sampel inspeksi;
- strip yang ditolak karena ketidaksesuaian permukaan atau dimensi;
- nilai scrap, material yang dikembalikan, dan rekonsiliasi berat.
Ini adalah definisi untuk keperluan pengadaan, bukan rumus yang diwajibkan standar atau jaminan rendemen Hechuang. Gunakan batas perhitungan yang sama saat membandingkan pemasok, persentase, atau harga.
Hubungkan penerimaan dengan strip jadi
| Karakteristik | Input pesanan | Bukti yang disepakati |
|---|---|---|
| Material | 310S, standar/edisi, kondisi, permukaan | Sertifikat dan ketertelusuran heat/lot |
| Lebar | Nominal dan batas tiap strip | Alat, lokasi, frekuensi, catatan |
| Burr | Batas atau kondisi tepi, sisi atau arah yang diizinkan, serta perapian yang diperlukan | Metode ukur atau visual, pengambilan sampel, dan penanganan strip yang gagal inspeksi |
| Camber | Deviasi maksimum pada panjang ukur yang dinyatakan | Kondisi peletakan, acuan lurus, lokasi, dan hasil yang dicatat |
| Permukaan | Sisi terlindung dan kriteria cacat | Pencahayaan, sampel, atau visual |
| Rendemen | Dasar pemanfaatan lebar dan cakupan perhitungan massa | Massa masukan/keluaran diterima serta perlakuan trim, sampel, produk ditolak, dan sisa |
ID, batas OD, berat koil, dan bentuk penggulungan juga dapat menentukan kecocokan. Gunakan ringkasan pemrosesan dan kalkulator koil stainless; kalkulator tidak memprediksi kehilangan proses atau menjamin rendemen.
Contoh permintaan slitting 310S
Gunakan templat yang lebih lengkap ini jika persyaratan penerimaan atau penanganan koil sudah ditentukan. Contoh ini bukan pesanan pelanggan atau catatan produksi yang nyata.
Material: ASTM A240/A240M-26 Type 310S dengan persyaratan umum ASTM A480/A480M-25b yang berlaku; kondisi canai dingin dan permukaan yang disepakati.
Sistem satuan: SI. Cantumkan penandaan M: ASTM A240M-26 dan ASTM A480M-25b.
Ketebalan: [nilai] mm. Strip: [lebar A] mm [jumlah/massa], [lebar B] mm [jumlah/massa].
Koil induk, jika sudah dipilih: lebar aktual [nilai] mm, berat koil [nilai] kg, ID [nilai] mm. Jumlah jalur potong hanya dicantumkan jika sudah ditetapkan. Tampilkan lebar tata letak dan rencana pembagian trim sebelum pemrosesan.
Penerimaan lebar jadi: [minimum] sampai [maksimum] mm, diukur dengan [metode] pada [lokasi dan frekuensi].
Penerimaan burr: [batas atau kondisi tepi], diizinkan pada [sisi atau arah]. Metode pengukuran: [metode dan frekuensi]. Perapian tepi bila diperlukan: [proses dan kriteria penerimaan].
Camber: maksimum [X] mm pada panjang ukur [Y] mm dengan metode yang disepakati.
Dasar rendemen: nyatakan perhitungan pemanfaatan tata letak secara terpisah dari rendemen massa produk yang lolos inspeksi, serta jelaskan perlakuan trim samping, bagian awal dan akhir, sampel, produk ditolak, dan sisa yang dapat digunakan kembali.
Persyaratan lain: ketertelusuran, catatan inspeksi, tujuan, dan target tanggal pengiriman.
Kolom yang belum diketahui dapat dibiarkan terbuka. Hechuang dapat membantu mengidentifikasi data yang masih kurang sebelum penawaran.
Kirim kebutuhan strip 310S
Kirim ketebalan, lebar, jumlah per lebar, proses lanjutan, dan tujuan. Hechuang akan meninjau koil induk, tata letak slitting, komposisi keluaran, dan data yang masih kurang.
Pertanyaan yang sering diajukan
Apakah total lebar jadi boleh sama dengan lebar koil induk?
Secara hitung bisa, tetapi kondisi tepi, potongan tepi, cacat, perkakas, dan toleransi dapat membuatnya tidak layak; kehilangan massa tidak tercakup.
Haruskah toleransi ditulis plus/minus?
Ikuti standar, gambar, dan proses. Minimum/maksimum terpisah lebih jelas bila satu sisi kritis; tambahkan metode dan sampling.
Apakah arah burr penting?
Ya, bila satu sisi bersentuhan dengan perkakas, seal, permukaan pembentukan, atau operator. Nyatakan sisi, arah penggulungan, dan perapian tepinya.
Bagaimana menulis camber?
Nyatakan deviasi maksimum pada panjang ukur, tumpuan, referensi lurus, sampling, dan penanganan gagal.
Apakah pemanfaatan tata letak dan rendemen material sama?
Tidak. Yang pertama membandingkan lebar; yang kedua membandingkan massa yang diterima dengan massa masukan dan dapat mencakup kehilangan lain.
Bisakah kalkulator memprediksi rendemen slitting?
Tidak. Kalkulator hanya menghitung berat atau panjang teoritis tanpa potongan tepi, penyetelan, sampel, cacat, produk ditolak, atau sisa material.
Sumber teknis
Referensi berlaku untuk material yang ditentukan, bentuk dan kondisi yang disebutkan. Referensi bukan sertifikasi kiriman tertentu; pesanan dan sertifikat menentukan material yang dipasok.
- ASTM International — ASTM A240/A240M-26
- ASTM International — ASTM A480/A480M-25b
- International Organization for Standardization — ISO 9445-1:2009
- International Organization for Standardization — ISO 9445-2:2009
- American Iron and Steel Institute — Steel Industry Glossary
- International Organization for Standardization — ISO 10209:2022
Kirim persyaratan strip 310S
Kirim ketebalan, lebar akhir, jumlah tiap lebar, proses lanjutan, dan tujuan. Kami akan meninjau opsi koil induk dan tata letak slitting serta menunjukkan data penerimaan yang masih diperlukan sebelum penawaran.