
Le 253MA peut être envisagé pour un service à chaud, souvent cyclique, lorsque ses caractéristiques d’oxydation et de fluage correspondent à l’environnement réel et aux sollicitations mécaniques du projet. Une sélection responsable ne repose ni sur un nom commercial ni sur une seule température de catalogue. Confirmez l’identité de la nuance — 253MA, UNS S30815 et EN 1.4835 — par rapport à la norme produit applicable, puis examinez l’historique des températures, l’atmosphère, la charge, les cycles, les dépôts, la géométrie, la fabrication, les assemblages et le contrôle. Les données techniques publiées permettent une présélection ; elles ne fixent ni la température de calcul d’un composant, ni la contrainte admissible, ni sa durée de vie. La sélection finale relève de l’autorité technique responsable.
Repères essentiels pour les acheteurs
- Identité de la nuance
- 253MA / UNS S30815 · EN 1.4835
- Stratégie d’alliage
- Acier chrome-nickel avec silicium, azote et additions de terres rares
- Premier cas d’emploi à examiner
- Service oxydant où les cycles et l’adhérence de la calamine comptent
- Référence de soudage publiée
- Apport thermique <1,5 kJ/mm · température entre passes <150 °C
- Décision d’approvisionnement
- Confirmer la forme, les dimensions, l’état, la norme et le dossier documentaire exacts
Sélectionnez le 253MA selon un processus maîtrisé d’ingénierie et d’achat. Son concept d’alliage convient aux services à haute température, notamment lorsque les cycles thermiques sont importants, mais il ne constitue qu’un point de départ. Le composant exige encore une base de calcul, tandis que la commande exige une forme de produit effectivement disponible. Un dossier solide relie la décision matière au plan approuvé, à la description d’achat, au plan de contrôle et à l’approbation documentée.
Identité de la nuance
Le 253MA est un acier inoxydable austénitique résistant à la chaleur associé à UNS S30815 et EN 1.4835. Conservez le nom commercial, la désignation et la norme produit dans des champs distincts. « 253MA » n’est pas un numéro AISI, et un identifiant ne définit pas à lui seul une plaque, une tôle, un tube, une barre ou une autre forme.
Utilisez par exemple la formulation d’achat suivante :
253MA / UNS S30815, norme produit [numéro et édition], forme du produit [ ], dimensions [ ], état de livraison [ ], document de contrôle [ ].
L’acheteur responsable doit confirmer que la norme produit retenue couvre effectivement la forme demandée et qu’elle précise la composition chimique, les caractéristiques mécaniques, le traitement thermique, les tolérances, les essais et le marquage requis. Ne fondez pas une décision de substitution sur un tableau de correspondance sans source. Si un plan utilise un autre système de désignation, ouvrez une demande technique et obtenez une approbation écrite avant le chiffrage ou l’émission de la commande.
Le certificat matière doit reprendre l’identité acceptée dans le bon de commande et la relier à la traçabilité de la coulée ou du lot. Un certificat affichant un nom de nuance connu ne suffit pas si la norme produit, la forme ou l’état diffère de la commande.
Conception de l’alliage
La conception de l’alliage associe le chrome et le nickel au silicium, à l’azote et à un ajout de terres rares. Ces caractéristiques expliquent pourquoi la nuance peut entrer dans une présélection ; elles ne constituent pas une recette permettant de vérifier une coulée particulière.
L’acceptation de la composition chimique doit reposer sur la norme produit demandée et le document de contrôle convenu. Les valeurs nominales d’une fiche technique ne remplacent ni les limites d’analyse sur produit, ni les écarts admis, ni les essais demandés par l’acheteur. Si le projet exige une composition restreinte, la déclaration d’éléments supplémentaires ou une identification positive des matériaux, précisez-le avant d’accepter la commande.
Traduire la description de l’alliage en décisions
Utilisez la description de l’alliage pour structurer les questions :
- L’environnement permet-il la formation et le maintien d’un oxyde protecteur ?
- L’adhérence cyclique de l’oxyde constitue-t-elle un facteur déterminant ?
- Le calcul mécanique utilise-t-il des propriétés dépendantes du temps adaptées ?
- La forme et la section de produit requises sont-elles disponibles selon la norme acceptée ?
- Le procédé de fabrication et de soudage approuvé permet-elle de préserver la géométrie requise ?
Cette démarche relie le langage métallurgique aux justificatifs et évite d’affirmer que l’ajout d’un élément garantit les performances d’un composant non spécifié.
Oxydation
La résistance à l’oxydation, y compris en conditions cycliques, doit être évaluée séparément dans l’air, dans une atmosphère carburante et dans les autres atmosphères gazeuses. Cette distinction peut aider l’ingénieur à déterminer si le 253MA mérite une étude détaillée.
Ne transformez pas une indication approximative de température de service en température de calcul, en température promise du métal ou en durée de vie promise. Le comportement d’un composant peut être déterminé par la charge, le fluage, la perte de section, les gradients thermiques, les soudures, les dépôts ou une chimie de procédé différente de l’exposition évaluée.
Pour étudier l’oxydation, fournissez :
- les températures normales et maximales du métal, et non le seul point de consigne du four ;
- le temps passé à température et les vitesses de montée ou de descente en température ;
- la composition et la pression du gaz à la surface du matériau ;
- les dépôts, le décalaminage et la contamination pendant les arrêts ;
- la marge de section requise et l’intervalle entre les contrôles ;
- les données issues de composants antérieurs, si elles sont disponibles.
Si des essais sont proposés, définissez l’état de l’éprouvette, le renouvellement du gaz, le cycle de température, les dépôts, la durée et la méthode d’évaluation. Une brève exposition d’une éprouvette peut comparer des matériaux dans ces conditions d’essai, mais ne doit pas être présentée comme une prévision complète de la durée de vie du composant.
Fluage et données de service
Les données de fluage dépendant du temps et de rupture par fluage, pour les formes et conditions d’essai indiquées, montrent pourquoi la contrainte et la durée doivent faire partie d’une sélection pour haute température. Ces données n’autorisent pas le fournisseur à calculer un composant en dehors du code de calcul applicable.
L’ingénieur responsable doit définir le code ou la méthode de calcul applicable, la définition de la température de calcul, les charges, la pression, le poids propre, les contraintes de déplacement, les vibrations, la déformation admissible, les coefficients de soudure, la marge de section et la durée. Confirmez quelle source de propriétés matière est acceptée par le code et si elle couvre exactement la forme du produit, son état et la gamme de températures. Ne mélangez pas les valeurs moyennes du producteur, les valeurs minimales de calcul et les résultats d’essais à température ambiante.
Distinguer quatre températures
Consignez, selon le cas, quatre valeurs :
- la température du procédé ou du four ;
- la température moyenne attendue du métal ;
- la température maximale locale du métal ;
- la température de calcul définie par les règles applicables.
Ces valeurs ne sont pas automatiquement identiques. L’isolation, les dépôts, le rayonnement, l’écoulement, le contact, le refroidissement interne et les régimes transitoires peuvent créer des écarts importants. L’autorité technique du projet est responsable de convertir les conditions du procédé en données de calcul.
La durée de service doit également être définie. Le fonctionnement continu, les campagnes répétées, les longues périodes d’arrêt et les excursions d’urgence produisent différentes combinaisons de durée, d’atmosphère et de contrainte. Une commande ne doit pas promettre une « longue durée de vie » ou un « coût de remplacement réduit » ; elle doit plutôt préciser les critères d’acceptation auxquels le matériau et la pièce fournis doivent satisfaire.
Atmosphère
La source citée concerne les tubes sans soudure. Dans ce contexte, le 253MA se comporte bien dans certaines atmosphères carburantes contenant un peu d’oxygène, mais une alternance oxydante/carburante peut être plus sévère et le comportement est moins bon dans un gaz azoté pauvre ou dépourvu d’oxygène. Le producteur ne recommande pas le matériau pour l’ammoniac craqué ni pour une forte corrosion humide. Utilisez ces limites comme filtres de sélection et ne les transposez pas automatiquement à d’autres formes de produit.
L’étude de l’atmosphère est essentielle à la sélection du 253MA. La résistance dans l’air, dans une atmosphère carburante et dans d’autres atmosphères gazeuses peut différer, car le comportement de l’oxyde protecteur dépend de l’environnement. Il ne faut donc pas considérer que « résistant à la chaleur » signifie « adapté à toute atmosphère ».
Demandez les espèces gazeuses, les plages de concentration, le potentiel d’oxygène, l’humidité, l’activité du carbone, les composés soufrés, les composés azotés, les halogénures et les contaminants. Consignez si la combustion est équilibrée, réductrice ou oxydante par intermittence. Ajoutez la vitesse d’écoulement, les zones stagnantes, les variations de pression, les fuites, l’impact de la flamme et la chimie de chaque côté du composant.
Les dépôts méritent une rubrique distincte, car ils peuvent modifier la chimie locale et la température du métal. Indiquez les cendres, poussières, sels, condensats ou entraînements du procédé, ainsi que l’évolution de leur épaisseur et la méthode de nettoyage. Les conditions d’arrêt sont importantes : l’exposition à l’air ou à l’humidité après un service à chaud peut créer une autre phase de dégradation.
Lorsque l’atmosphère sort du domaine des données d’exploitation disponibles, demandez l’avis d’un spécialiste qualifié en corrosion ou en matériaux. Cette étude peut conduire à des essais supplémentaires, à une autre présélection de matériaux, à une marge de section ou à un plan de contrôle plus fréquent. Elle ne doit pas devenir une assurance commerciale dépourvue de justification technique.
Fabrication
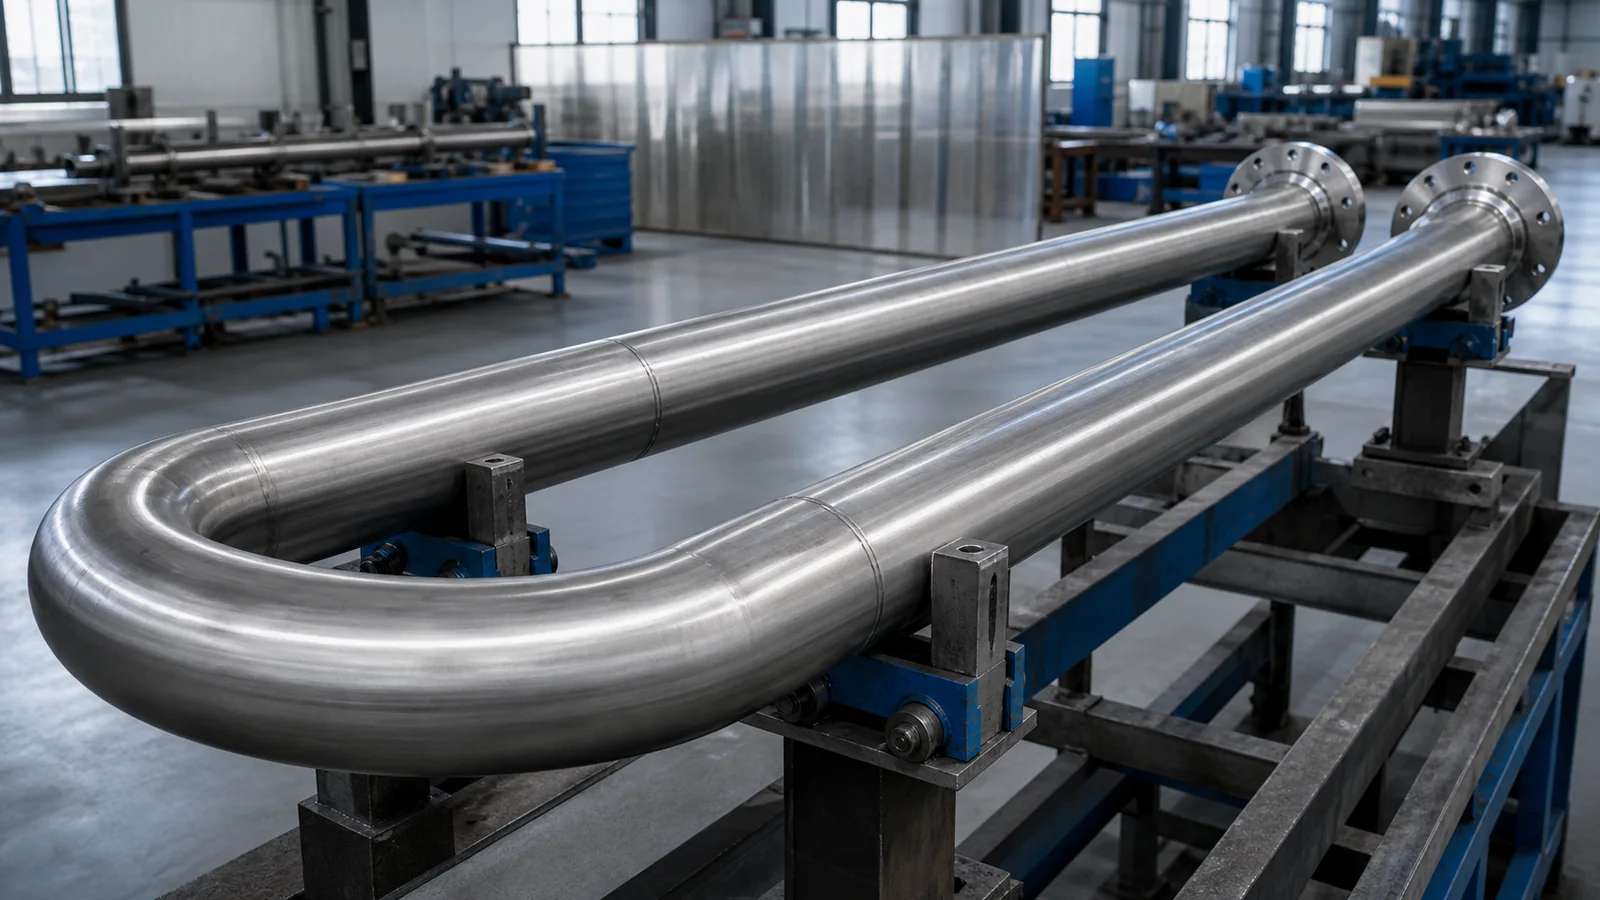
La fabrication commence par le plan approuvé et la forme de départ. Définissez la découpe, la préparation des rives, le pliage, le roulage, l’usinage, l’assemblage, les fixations temporaires, la protection des surfaces et les points de contrôle dimensionnel. Le comportement d’un acier inoxydable austénitique résistant à la chaleur impose de planifier la filière, notamment lorsque la dilatation thermique, le retour élastique ou le retrait de soudage peuvent affecter la géométrie finale.
Le plan doit préciser les références, les dimensions et tolérances individuelles, les rayons de pliage ou de roulage, l’orientation lorsqu’elle est pertinente, les symboles de soudage, les surépaisseurs d’usinage et les surfaces à protéger. Indiquez-nous quelles dimensions sont déterminantes avant le soudage, après le soudage et après tout usinage. Précisez si un redressage est prévu et comment le résultat sera contrôlé.
La maîtrise de la contamination est importante. Réservez des outils et abrasifs adaptés, évitez les résidus incrustés d’acier au carbone, éliminez comme spécifié les résidus de découpe et de formage, et protégez la surface requise pendant l’emballage. Si un décapage, une passivation ou un autre traitement de nettoyage est exigé, indiquez la spécification applicable et l’état d’acceptation au lieu d’écrire simplement « propre ».
La faisabilité de la fabrication ne peut pas être déduite de la seule disponibilité de la nuance. Le Nous devons examiner ensemble la section, la géométrie, la quantité, l’outillage, les tolérances, la surface et le contrôle avant de confirmer la faisabilité de la fabrication.
Soudage
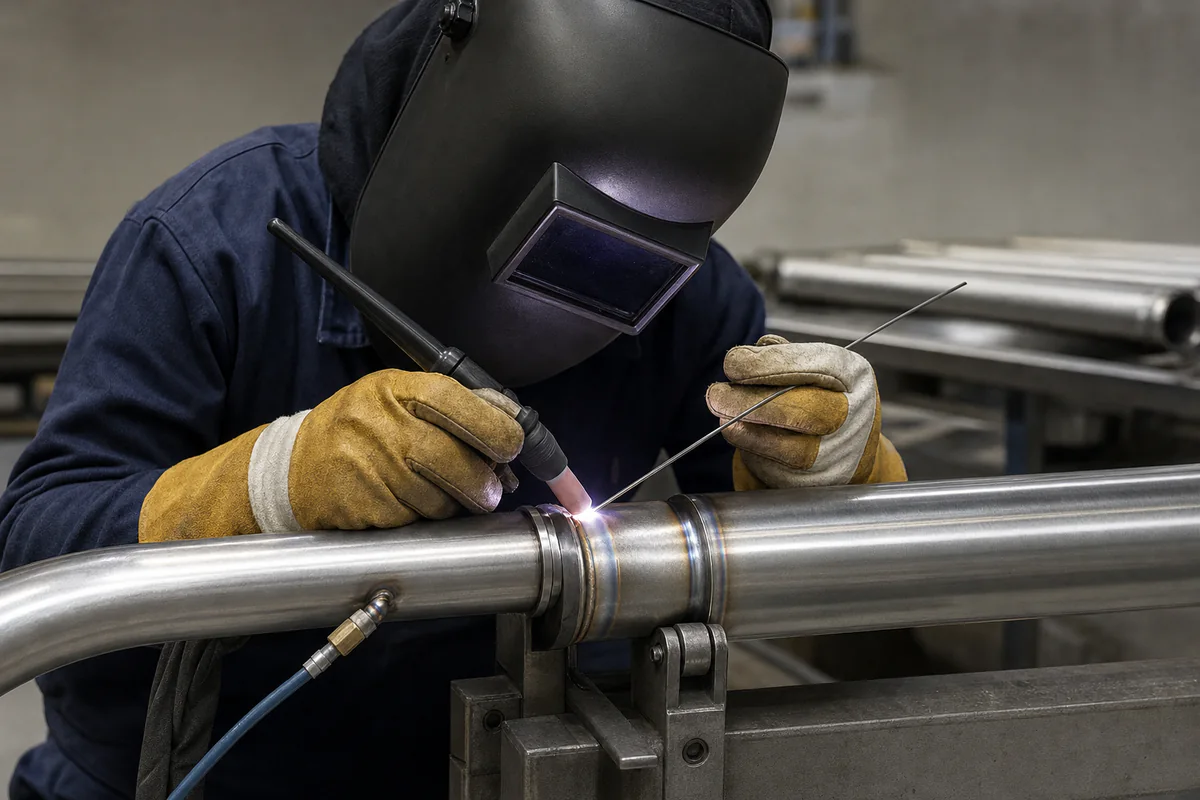
Considérez les recommandations publiées relatives aux procédés, à l’apport thermique, à la température entre passes et aux métaux d’apport comme des données techniques destinées à élaborer le mode opératoire, et non comme des instructions d’atelier permanentes pour tous les produits, joints ou codes.
L’autorité responsable du soudage ou de l’ingénierie doit sélectionner et approuver :
- le groupement et la traçabilité des matériaux de base ;
- la conception du joint, le procédé, la position et le support envers ;
- la classification et la désignation du métal d’apport ;
- le dossier WPS-PQR et les variables essentielles ;
- la préparation avant soudage, l’apport thermique et les contrôles entre passes ;
- le plan de séquence, de bridage et de maîtrise des déformations ;
- tout traitement après soudage ;
- la méthode de contrôle et la norme d’acceptation.
Si le fournisseur propose un mode opératoire, le dossier d’achat doit préciser qui le contrôle et l’approuve. Une modification de la norme du matériau de base, de la plage d’épaisseurs, de l’accès au joint ou du procédé peut nécessiter une nouvelle évaluation. Les relevés de soudage en production doivent être reliés au WPS approuvé et à la pièce ou à la cartographie des soudures.
Les assemblages dissemblables exigent une étude de service supplémentaire. Le comportement en dilatation, la dilution, le choix du métal d’apport, la température de chaque côté et le matériau le plus faible peuvent déterminer le calcul. Le nom de la nuance d’un seul côté ne permet pas d’approuver l’assemblage.
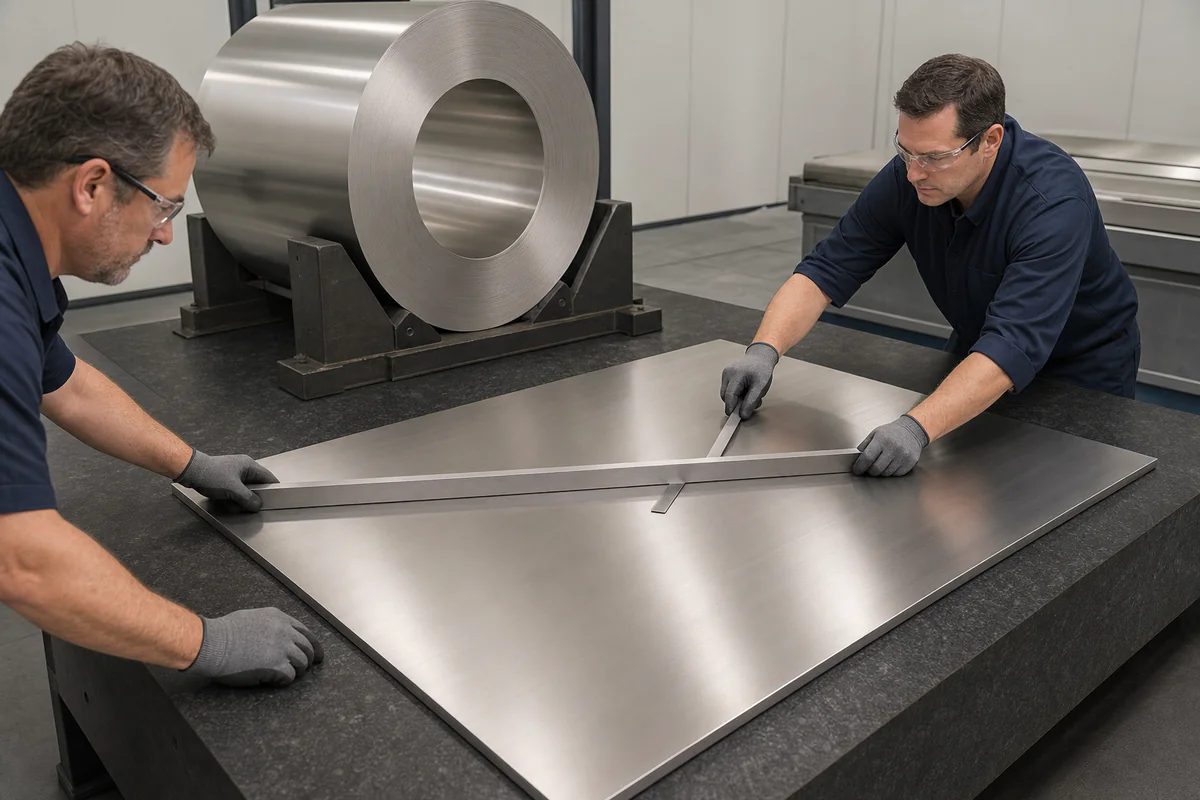
Formes de produits
Le 253MA peut relever de plusieurs spécifications produit, notamment des tuyaux et tubes sans soudure et des produits plats. Ne déduisez jamais qu’une propriété ou une possibilité dimensionnelle applicable à un tube s’applique automatiquement à une plaque, une tôle, une barre, une pièce forgée ou un ensemble fini.
Pour chaque demande, définissez :
| Donnée de commande | Décision requise |
|---|---|
| Nuance | Formulation 253MA / UNS S30815 / EN 1.4835 acceptée par le projet |
| Norme | Norme produit et édition correspondant à la forme retenue |
| Forme | Plaque, tôle, bobine, bande, tuyau ou tube, barre, pièce forgée ou pièce sur plan |
| Dimensions | Exigences nominales et minimales, tolérances et longueurs découpées |
| État | Traitement thermique, état de surface et état des rives |
| Essais | Essais normalisés requis et options de l’acheteur |
| Documents | Type de MTC, traçabilité, rapports de contrôle et approbations |
Consultez le guide des formes de produits avant d’envoyer la demande de prix. Demandez-nous de confirmer la combinaison complète au lieu de répondre uniquement à la question « le 253MA est-il disponible ? ».
Confirmez comment les propriétés et les essais sont attribués à la forme livrée. Les données d’une filière de tubes sans soudure peuvent utiliser des définitions dimensionnelles, des unités d’essai et des justificatifs de traitement thermique différents de ceux des produits plats ou des barres. Pour un ensemble réalisé sur plan, identifiez les articles livrés avec une traçabilité MTC individuelle et la manière dont cette identité est transférée après découpe. Si l’offre propose une autre forme de départ, l’autorité technique de l’acheteur doit approuver sa norme, son état et son incidence sur le calcul avant l’achat.
La quantité peut également modifier la filière réalisable. Les pièces d’essai, les quantités minimales de production, le rendement de découpe et la marge de remplacement doivent être examinés explicitement, sans présenter une gamme de fabrication comme du stock disponible. La ligne commerciale doit préciser si le matériau est proposé à partir d’une coulée confirmée, sous réserve d’une production en usine ou sous condition d’une vérification dimensionnelle finale.
Processus de comparaison
Comparez le 253MA au 310S ou à un autre candidat selon le mécanisme de défaillance et la filière de commande, et non selon un seul pourcentage d’alliage ou une température de catalogue.
- Confirmer l’identité. Utilisez les identifiants acceptés et la norme produit de la commande.
- Définir le service. Consignez la température du métal, la durée, les cycles, l’atmosphère, les dépôts et les situations perturbées.
- Définir les sollicitations mécaniques. Consignez la charge, la pression, les contraintes de déplacement, la section, la déformation admissible et la base du code.
- Examiner l’assemblage et la fabrication. Vérifiez la géométrie, les assemblages dissemblables, la responsabilité relative au WPS/PQR et l’accès au contrôle.
- Confirmer l’approvisionnement. Comparez la forme, les dimensions, l’état, la quantité, les essais et la documentation disponibles.
- Approuver. Faites consigner la décision matière et toute condition par la fonction technique habilitée.
Une matrice de comparaison doit utiliser les statuts « confirmé », « à examiner » et « non disponible » plutôt que des notes vagues. Si les données ne s’appliquent qu’à une forme d’un producteur, indiquez cette limite. L’évaluation commerciale peut intervenir après que les deux spécifications matière ont satisfait aux exigences techniques et documentaires ; n’affirmez pas qu’elles procurent systématiquement une économie de coût ou de cycle de vie.
Ajoutez une colonne « base » à chaque affirmation comparative. La norme applicable et le code de calcul étayent les exigences contractuelles et de calcul, tandis que les relevés d’exploitation du projet définissent le profil de service réel. Lorsqu’un essai s’applique à une forme de matériau ou à une atmosphère donnée, n’en élargissez pas silencieusement la portée. Consignez l’écart et désignez un responsable chargé de le résoudre.
Le dossier de sélection final doit indiquer la nuance et la forme acceptées, les solutions rejetées ou soumises à conditions, les hypothèses de service, les règles de calcul, les conditions de fabrication, les obligations de contrôle et la fonction d’approbation. Les achats peuvent alors reprendre cette décision dans la commande au lieu de la réduire à un nom commercial.
Transformez la sélection du 253MA en demande de prix
Pour une demande de 253MA, Hechuang transforme les données techniques et d’achat fournies en une offre claire de matière, transformation, contrôle et documents.
Hechuang Stainless Steel peut examiner la demande au regard du matériau, de la forme, des dimensions, du périmètre de transformation, du contrôle et des documents. L’acheteur fournit la base de décision technique et le plan approuvé. Le résultat de l’examen doit préciser :
- les données reçues et l’indice de révision du plan ;
- le matériau de départ et la norme proposés ;
- la exigences dimensionnelles confirmée ou soumise à conditions ;
- les étapes de transformation et le périmètre sous-traité, le cas échéant ;
- les responsabilités relatives aux documents de soudage ;
- les méthodes de contrôle et les points de convocation ;
- le MTC, la traçabilité et le dossier final ;
- les écarts exigeant une approbation écrite.
L’autorité technique responsable de l’acheteur approuve la sélection du matériau, les substitutions, les choix de procédures et les critères d’acceptation. Le bon de commande et les plans approuvés constituent ensuite la base de la production.
Consultez la page de référence principale sur le 310S lorsque cette nuance fait partie de la comparaison, puis reliez la décision aux services de transformation, au processus qualité et au guide des formes de produits. Ces pages structurent une demande ; elles n’approuvent pas le composant et ne remplacent pas les documents applicables au projet.
Liste de contrôle de la demande de prix
Copiez et complétez :
- Identité : nom commercial : [ ] ; identifiant UNS / EN : [ ] ; norme produit et édition : [ ] ; substitution interdite ou filière d’approbation : [ ].
- Service : température du procédé : [ ] ; base de température du métal : [ ] ; pointes et durée : [ ] ; séquence et nombre de cycles : [ ] ; base de durée de calcul : [ ].
- Environnement : composition et plages des gaz : [ ] ; pression : [ ] ; humidité ou point de rosée : [ ] ; teneurs en carbone / soufre / azote / halogénures : [ ] ; dépôts et nettoyage : [ ].
- Sollicitations mécaniques : code de calcul : [ ] ; charges : [ ] ; pression : [ ] ; contraintes de déplacement : [ ] ; déformation admissible : [ ] ; marge de section : [ ].
- Produit : forme : [ ] ; dimensions et tolérances : [ ] ; état et surface : [ ] ; quantité : [ ] ; matériau fini ou matériau de départ : [ ].
- Plan : numéro et indice : [ ] ; références : [ ] ; formage : [ ] ; assemblages : [ ] ; surépaisseur d’usinage : [ ] ; accès au contrôle : [ ].
- Soudage : responsable du WPS/PQR : [ ] ; responsable de l’approbation du métal d’apport : [ ] ; procédé et base de qualification : [ ] ; relevés de production : [ ] ; acceptation des CND : [ ].
- Contrôle : réception : [ ] ; en cours de fabrication : [ ] ; dimensions finales : [ ] ; méthode et étendue des CND : [ ] ; points de convocation ou d’arrêt : [ ] ; tiers : [ ].
- Documents et livraison : MTC : [ ] ; traçabilité : [ ] ; dossier de rapports : [ ] ; marquage : [ ] ; emballage : [ ] ; destination et Incoterm : [ ] ; calendrier : [ ].
Préparez le relevé d’atmosphère, le plan approuvé et toute spécification applicable. Signalez explicitement les inconnues afin qu’elles fassent l’objet d’une étude technique.
Conclusion
Le 253MA devient un candidat défendable lorsque l’identité de la nuance, le concept de l’alliage et les données techniques sont reliés au service et à la commande réels. Distinguez l’oxydation du calcul sous charge, vérifiez l’atmosphère et les cycles, qualifiez la fabrication et le soudage, puis confirmez la forme exacte du produit. L’autorité technique responsable — et non une déclaration de catalogue — fixe la température de calcul, approuve le mode opératoire et accepte le matériau.
Envoyez les dimensions et exigences via le formulaire complet de demande de prix ; vous pouvez y joindre des plans et spécifications si nécessaire. Hechuang Stainless Steel peut confirmer la forme de fourniture et la transformation proposées, le périmètre de contrôle et les exceptions documentaires de la demande, sans présenter cet examen comme une promesse de durée de vie ou de conception du composant.
Questions fréquentes
Le 253MA est-il un numéro de nuance AISI ?
Non. 253MA est un nom commercial de nuance associé à UNS S30815 et EN 1.4835 ; le bon de commande doit également préciser la norme produit applicable, la forme du produit, l’état et la documentation.
Quelle est la température de calcul maximale sûre du 253MA ?
Une température publiée ne permet pas d’établir à elle seule une température de calcul sûre pour un composant. L’ingénieur responsable doit évaluer la contrainte, la durée, le fluage ou les autres modes de défaillance applicables, l’atmosphère, les cycles, la section, les assemblages et les règles de calcul en vigueur.
Le 253MA est-il toujours préférable au 310S ?
Non. Comparez le profil réel de service, la base de calcul, l’atmosphère, les cycles, la fabrication et la spécification produit disponible. Un classement général des nuances peut masquer le mécanisme qui détermine le comportement du composant.
Les données d’oxydation dans l’air peuvent-elles être utilisées pour un four de cémentation ?
Pas sans une étude distincte de l’atmosphère. L’activité du carbone, le potentiel d’oxygène, la composition du gaz, les dépôts et les cycles peuvent modifier la réponse du matériau. Utilisez des données pertinentes pour l’environnement réel.
Qui choisit le métal d’apport pour souder le 253MA ?
L’autorité responsable du soudage ou de l’ingénierie doit sélectionner et approuver le métal d’apport au moyen du WPS/PQR du projet et de l’évaluation du service. Une recommandation du producteur ou une proposition du fournisseur ne constitue qu’un élément d’appréciation.
Quelles informations faut-il fournir pour chiffrer du 253MA ?
Préparez la désignation et la norme produit, la forme et les dimensions, l’état, la quantité, les données de service et de calcul, le plan, le périmètre de transformation et d’assemblage, les tolérances, le contrôle, le MTC, le marquage, l’emballage et la destination.
Sources techniques
Les références concernent le matériau EN, la forme et l’état décrits. Elles ne certifient pas une livraison particulière ; la commande et le certificat identifient le matériau fourni.
Préparez votre demande
Consultez les pages correspondant à la nuance et au produit, puis transmettez à l’équipe commerciale la désignation exacte, la norme demandée, la forme, les dimensions, la quantité, la transformation et le périmètre d’inspection.