
253MA'yı oksidasyon davranışı, yüksek sıcaklık dayanımı, imalat yöntemi ve mevcut ürün biçimi bileşenin gerçek çalışma koşullarına uyduğunda seçin. 253MA / UNS S30815 / EN 1.4835 tanımlamasını geçerli ürün standardıyla birlikte belirtin; ardından metal sıcaklığı geçmişini, atmosferi, yükü, çevrimleri, birikintileri, geometriyi, imalatı, birleştirmeyi ve muayene gerekliliklerini iletin. Bu bilgiler, tedarikçinin istenen ürünü ve üretim yöntemini kontrol etmesini; proje mühendisinin de malzemeyi ve tasarım esasını onaylamak için gereken girdileri değerlendirmesini sağlar.
Alıcılar için Kısa Bilgiler
- Kalite kimliği
- 253MA / UNS S30815 · EN 1.4835
- Alaşım yaklaşımı
- Silisyum, azot ve nadir toprak ilaveli krom-nikel çeliği
- İlk değerlendirmede öne çıkan kullanım
- Çevrimlerin ve tufal yapışmasının önemli olduğu oksitleyici ortam
- Yayımlanmış kaynak referansı
- Isı girdisi <1.5 kJ/mm · pasolar arası sıcaklık <150 °C
- Tedarik kararı
- Kesin biçimi, ölçüyü, durumu, standardı ve belge paketini teyit edin
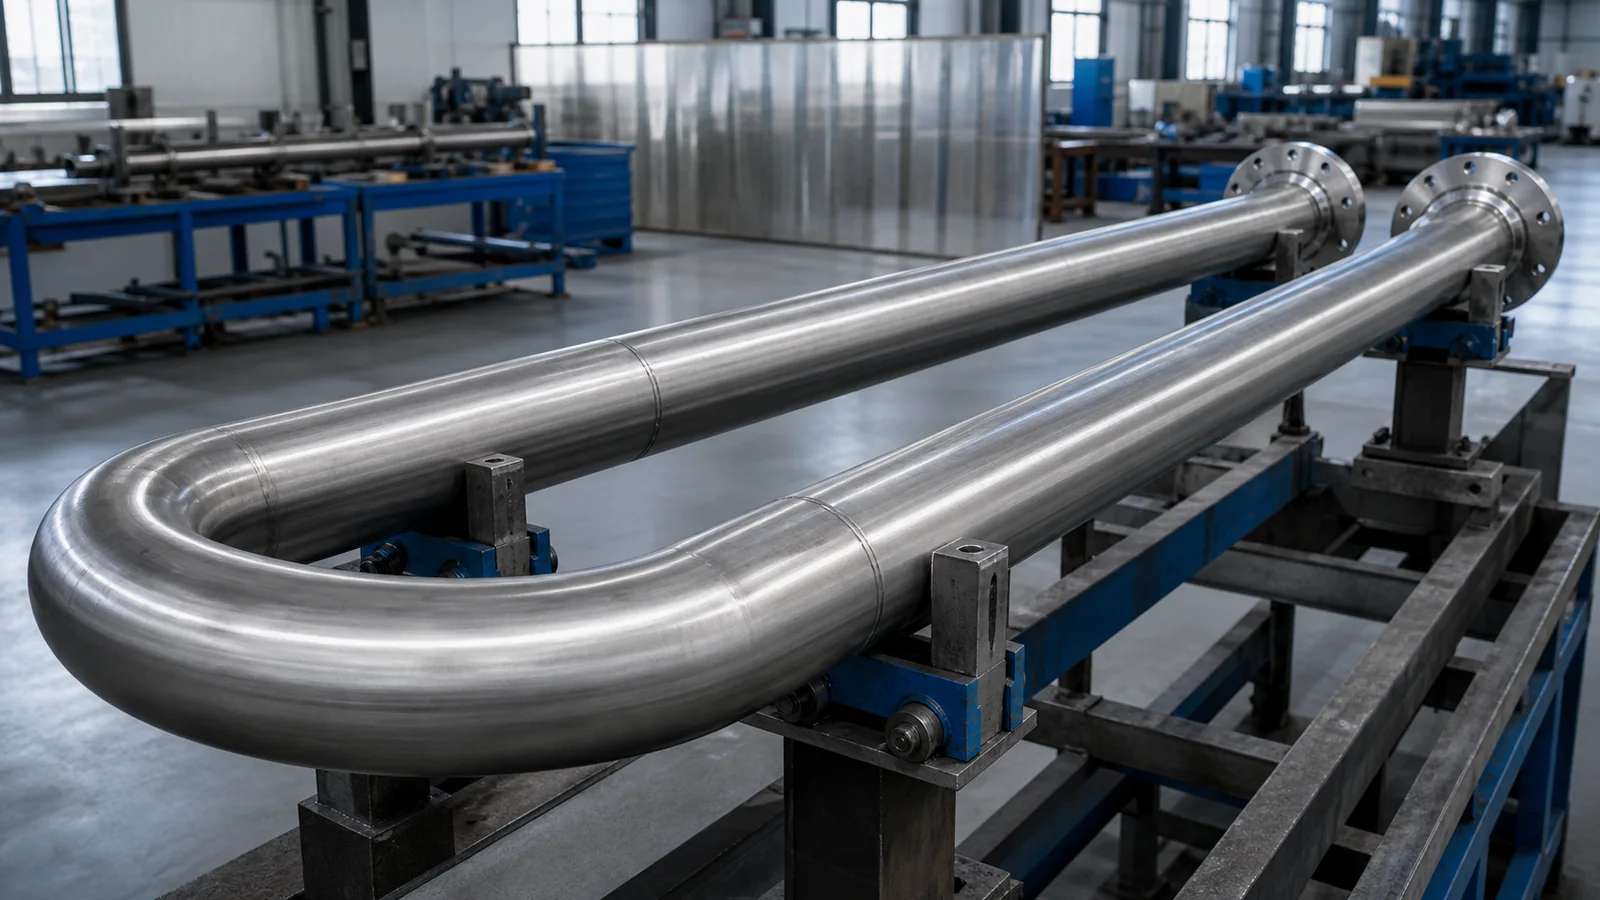
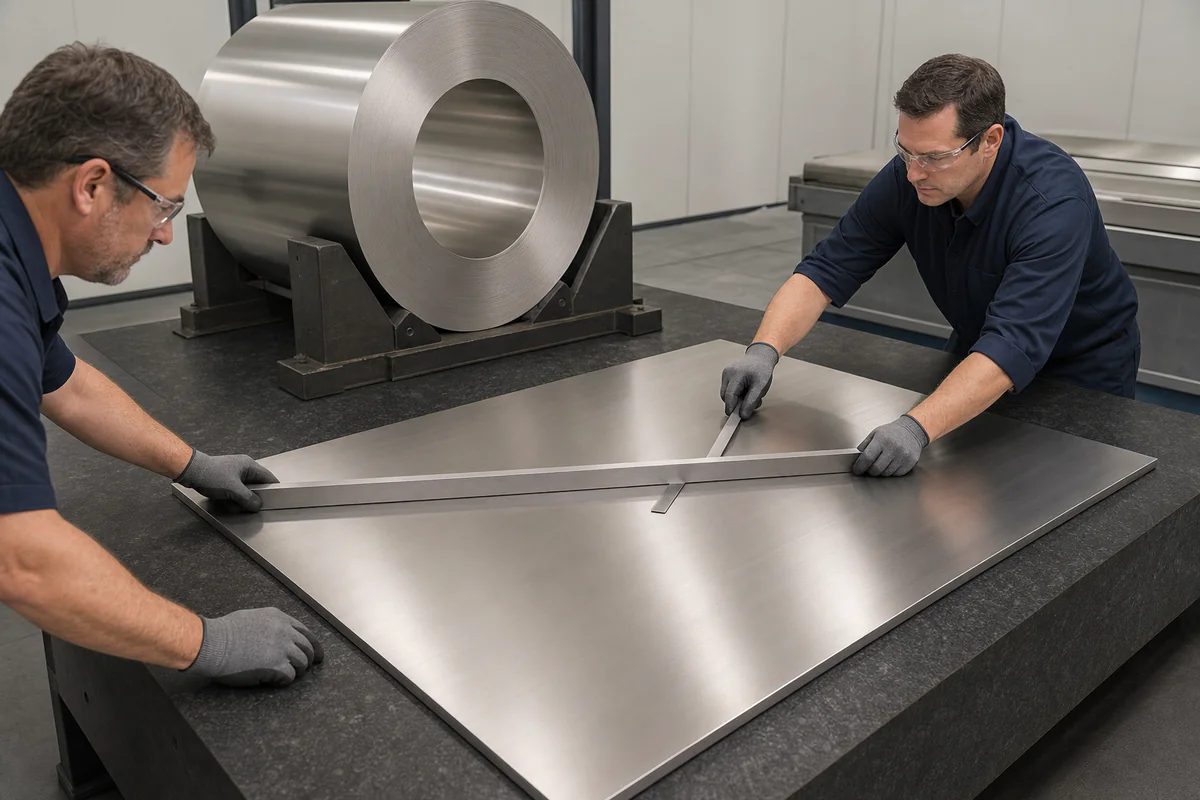
253MA’yı kontrollü bir mühendislik ve satın alma iş akışıyla seçin. Alaşım yaklaşımı, özellikle çevrimlerin önem taşıdığı yüksek sıcaklık görevlerine uygundur; ancak bu yalnızca başlangıç noktasıdır. Bileşen için hâlâ bir tasarım esası, sipariş içinse teslim edilebilir bir ürün seçeneği gerekir. Sağlam bir kayıt; malzeme kararını onaylı teknik resim, satın alma tanımı, muayene planı ve belgeli onayla ilişkilendirir.
Kalite Kimliği
253MA, UNS S30815 ve EN 1.4835 ile ilişkilendirilen östenitik, ısıya dayanıklı bir paslanmaz çeliktir. Ticari adı, adlandırmayı ve ürün standardını ayrı alanlarda tutun. “253MA” bir AISI numarası değildir; ayrıca tek başına bir tanımlayıcı levha, sac, boru, çubuk veya başka bir formu tarif etmez.
Şu tür bir satın alma ifadesi kullanın:
253MA / UNS S30815, ürün standardı [numara ve baskı], ürün formu [ ], ölçüler [ ], teslim durumu [ ], muayene belgesi [ ].
Sorumlu alıcı, seçilen ürün standardının sipariş edilen formu gerçekten kapsadığını ve gerekli kimyasal bileşimin, mekanik özelliklerin, ısıl işlemin, toleransların, deneylerin ve markalamanın belirtildiğini doğrulamalıdır. Kaynağı olmayan bir çapraz eşleştirmeden ikame kararı çıkarmayın. Teknik resimde farklı bir adlandırma sistemi kullanılıyorsa teknik soru açın ve teklif ya da sipariş serbest bırakılmadan önce yazılı onay alın.
Malzeme sertifikası, satın alma siparişinde kabul edilen kimliği tekrar etmeli ve bunu ergitme veya parti izlenebilirliğiyle ilişkilendirmelidir. Ürün standardı, formu ya da teslim durumu siparişten farklıysa, tanıdık bir kalite adının yer aldığı sertifika yeterli değildir.
Alaşım Tasarımı
Alaşım tasarımı; krom ve nikelin yanı sıra silisyum, azot ve bir nadir toprak elementi ilavesi içerir. Bu özellikler kalitenin neden aday listesine girdiğini açıklar; tek bir ergitmeyi doğrulamak için reçete değildir.
Kimyasal bileşim kabulü, sipariş edilen ürün standardına ve üzerinde anlaşılan muayene belgesine dayanmalıdır. Bir veri sayfasındaki nominal değerler; ürün analizi sınırlarının, izin verilen sapmaların veya alıcı deneylerinin yerini tutmaz. Proje sınırlı bir kimyasal bileşim, ek element raporlaması ya da pozitif malzeme tanımlaması gerektiriyorsa bunu sipariş kabulünden önce belirtin.
Alaşım dilini kararlara dönüştürün
Alaşım açıklamasını şu soruları kurmak için kullanın:
- Ortam, koruyucu oksit tabakasının oluşmasına ve kalıcı olmasına izin veriyor mu?
- Çevrimli koşullarda oksit tabakasının tutunması belirleyici bir konu mu?
- Mekanik tasarımda zamana bağlı uygun özellikler kullanılıyor mu?
- Gerekli ürün formu ve kesit, kabul edilen standarda göre bulunabiliyor mu?
- Onaylı imalat ve kaynak seçeneği gerekli geometriyi koruyabiliyor mu?
Bu yaklaşım, alaşım dilini kanıta bağlı tutar ve tek bir element ilavesinin tanımlanmamış bir bileşendeki performansı garanti ettiği iddiasını önler.
Oksidasyon
Çevrimli koşullar dâhil oksidasyon direnci; hava, sementasyon ortamı ve diğer gaz atmosferleri için ayrı ayrı değerlendirilmelidir. Bu ayrım, mühendisin 253MA’nın ayrıntılı incelemeye değer olup olmadığına karar vermesine yardımcı olabilir.
Yaklaşık çalışma sıcaklığı ifadelerini tasarım sıcaklığına, garantili metal sıcaklığına veya vaat edilen hizmet ömrüne dönüştürmeyin. Bir bileşen; yük, sürünme, kesit kaybı, ısıl gradyanlar, kaynaklar, birikintiler ya da değerlendirilen maruziyetten farklı bir proses kimyası tarafından sınırlandırılabilir.
Oksidasyon incelemesi için şunları sağlayın:
- yalnızca fırın ayar değeri değil, normal ve tepe metal sıcaklıkları;
- sıcaklıkta kalma süresi ile ısıtma veya soğutma hızları;
- malzeme yüzeyindeki gaz bileşimi ve basıncı;
- birikintiler, tufal giderme ve duruş sırasındaki kirlenme;
- gerekli kesit payı ve muayene aralığı;
- varsa önceki bileşenlerden elde edilen kanıtlar.
Deney öneriliyorsa numune durumunu, gaz yenilemesini, sıcaklık çevrimini, birikintiyi, süreyi ve değerlendirme yöntemini tanımlayın. Kısa süreli bir kupon maruziyeti, malzemeleri o deney koşulları altında karşılaştırabilir; ancak tam bir bileşen ömrü tahmini olarak sunulmamalıdır.
Sürünme ve Çalışma Koşulları
Belirtilen formlar ve deney koşulları için zamana bağlı sürünme ve sürünme kopması verileri, yüksek sıcaklık seçiminde gerilme ve sürenin neden hesaba katılması gerektiğini gösterir. Bu tür veriler, tedarikçiye geçerli tasarım kodunun dışında bir bileşen hesabı yapma yetkisi vermez.
Sorumlu mühendis; geçerli kodu veya tasarım yöntemini, tasarım sıcaklığı tanımını, yükleri, basıncı, öz ağırlığı, kısıtlamayı, titreşimi, izin verilen deformasyonu, kaynak katsayılarını, kesit payını ve süreyi belirlemelidir. Kodun hangi malzeme özelliği kaynağını kabul ettiğini ve bu kaynağın tam olarak ilgili ürün formunu, teslim durumunu ve sıcaklık aralığını kapsayıp kapsamadığını doğrulayın. Üretici ortalama verilerini, asgari tasarım değerlerini ve oda sıcaklığı deney sonuçlarını birbirine karıştırmayın.
Dört sıcaklığı birbirinden ayırın
İlgili olduğu durumlarda dört değeri kaydedin:
- proses veya fırın sıcaklığı;
- beklenen ortalama metal sıcaklığı;
- yerel tepe metal sıcaklığı;
- geçerli kuralların tanımladığı tasarım sıcaklığı.
Bunlar kendiliğinden birbirine eşit değildir. Yalıtım, birikintiler, ışınım, akış, temas, iç soğutma ve geçici işletme koşulları büyük farklar yaratabilir. Proses koşullarının tasarım girdilerine dönüştürülmesinden projenin mühendislik makamı sorumludur.
Hizmet süresi de tanımlanmalıdır. Sürekli işletme, tekrarlanan partiler, uzun bekleme dönemleri ve acil durum sapmaları; süre, atmosfer ve gerilmenin farklı birleşimlerini oluşturur. Tasarım ömrü esasını ve tedarik edilen malzeme ile parçanın karşılaması gereken kabul şartlarını belirtin.
Atmosfer
Atıf yapılan kaynak dikişsiz boru kapsamındadır. Bu bağlamda 253MA, bir miktar oksijen içeren belirli karbürleme koşullarında iyi davranış gösterir; ancak dönüşümlü oksitleyici/karbürleyici koşullar daha ağır olabilir ve az oksijenli veya oksijensiz azotlu gazda performans daha düşüktür. Üretici malzemeyi kraking amonyağı veya kuvvetli ıslak korozyon için önermez. Bu sınırları erken eleme ölçütü olarak kullanın ve başka ürün biçimlerine otomatik olarak aktarmayın.
Atmosfer incelemesi 253MA seçiminin merkezindedir. Koruyucu oksit davranışı ortama bağlı olduğundan hava, sementasyon koşulları ve diğer gaz atmosferlerindeki direnç farklılık gösterebilir. Bu, “ısıya dayanıklı” ifadesini evrensel bir nitelik saymamak gerektiğini gösterir.
Gaz türlerini, derişim aralıklarını, oksijen potansiyelini, nemi, karbon aktivitesini, kükürt içeren bileşenleri, azot içeren bileşenleri, halojenürleri ve kirleticileri isteyin. Yanmanın dengeli, indirgen veya aralıklı olarak oksitleyici olup olmadığını kaydedin. Akış hızını, durgun bölgeleri, basınç değişimlerini, sızıntıyı, brülör alevinin doğrudan temasını ve bileşenin her iki tarafındaki kimyayı dâhil edin.
Birikintiler, yerel kimyayı ve metal sıcaklığını değiştirebildiği için ayrı bir satırda ele alınmalıdır. Kül, toz, tuz, yoğuşma ürünü veya proses taşınımını; kalınlık eğilimi ve temizleme yöntemiyle birlikte belirtin. Duruş koşulları da önemlidir: sıcak hizmet sonrasında hava veya neme maruz kalma, farklı bir bozunma evresi oluşturabilir.
Atmosfer, mevcut çalışma verilerinin kapsamı dışındaysa nitelikli bir korozyon veya malzeme uzmanından inceleme isteyin. Sonuç; ek deney, farklı bir malzeme aday listesi, kesit payı veya daha sık muayene planı olabilir. Bu sonuç, satış açıklamasına dayanan ve kanıtla desteklenmeyen bir güvence olmamalıdır.
İmalat
İmalat, onaylı teknik resim ve başlangıç formuyla başlar. Kesme, kenar hazırlama, bükme, silindirle şekillendirme, talaşlı işleme, montaj, geçici bağlantılar, yüzey koruması ve ölçü kontrol noktalarını tanımlayın. Özellikle ısıl genleşme, geri yaylanma veya kaynak çekmesi nihai geometriyi etkileyebiliyorsa, östenitik ısıya dayanıklı paslanmaz çeliğin davranışı seçenek planlaması gerektirir.
Teknik resimde referans noktaları, ayrı ayrı ölçüler ve toleranslar, bükme veya silindirle şekillendirme yarıçapları, ilgili olduğunda yönlenme, kaynak sembolleri, işleme payı ve korunması gereken yüzeyler belirtilmelidir. Tedarikçiye kaynak öncesinde, kaynak sonrasında ve herhangi bir talaşlı işlemden sonra hangi ölçülerin belirleyici olduğunu bildirin. Doğrultmaya izin verilip verilmediğini ve sonucun nasıl muayene edileceğini tanımlayın.
Kontaminasyon kontrolü önemlidir. Uygun alet ve aşındırıcıları ayrı tutun, gömülü karbon çeliği parçacıklarından kaçının, kesme ve şekillendirme kalıntılarını belirtildiği şekilde giderin ve gerekli yüzeyi ambalajlama boyunca koruyun. Asitleme, pasivasyon veya başka bir temizleme işlemi gerekiyorsa yalnızca “temiz” yazmak yerine geçerli şartnameyi ve kabul durumunu belirtin.
İmalatın uygulanabilir olduğu, kalitenin bulunabilirliğinden çıkarılamaz. Tedarikçi; seçeneği doğrulamadan önce kesit, geometri, miktar, takım, tolerans, yüzey ve muayene birleşiminin tamamını incelemelidir.
Kaynak
Yayımlanmış proses, ısı girdisi, pasolar arası sıcaklık ve ilave metal kılavuzunu; her ürün, bağlantı veya kod için kalıcı bir atölye talimatı olarak değil, prosedür geliştirmeye yönelik teknik girdi olarak değerlendirin.
Sorumlu kaynak veya mühendislik makamı şunları seçmeli ve onaylamalıdır:
- ana malzeme gruplaması ve izlenebilirlik;
- bağlantı tasarımı, proses, pozisyon ve altlık;
- ilave metal sınıflandırması ve adlandırması;
- WPS/PQR seçeneği ve temel değişkenler;
- kaynak öncesi hazırlık, ısı girdisi ve pasolar arası sıcaklık kontrolleri;
- sıra, kısıtlama ve çarpılma planı;
- varsa kaynak sonrası işlem;
- muayene yöntemi ve kabul standardı.
Tedarikçi bir prosedür öneriyorsa, satın alma paketinde bunu kimin inceleyip onaylayacağı belirtilmelidir. Ana malzeme standardındaki, kalınlık aralığındaki, bağlantı erişimindeki veya prosesteki bir değişiklik yeniden değerlendirme gerektirebilir. İmalat kaynak kayıtları, onaylı WPS ile parçaya veya kaynak haritasına bağlanmalıdır.
Benzer olmayan metaller arasındaki bağlantılar ayrı bir çalışma değerlendirmesi gerektirir. Genleşme davranışı, seyrelme, ilave metal seçimi, her iki taraftaki sıcaklık ve daha zayıf eleman tasarımı belirleyebilir. Her iki ana metali de belirtin; sorumlu kaynak makamının bağlantıyı ve ilave metali proje prosedürü üzerinden onaylamasını şart koşun.
Ürün Formları
253MA, dikişsiz boru ve yassı ürün seçenekleri dâhil birden fazla ürün seçeneğinde bulunabilir. Bir boru özelliğinin veya ölçü olanağının levha, sac, çubuk, dövme parça ya da bitmiş bir montaja kendiliğinden uygulanacağını hiçbir zaman varsaymayın.
Her talep için şunları tanımlayın:
| Sipariş alanı | Gerekli karar |
|---|---|
| Kalite | Projenin kabul ettiği 253MA / UNS S30815 / EN 1.4835 ifadesi |
| Standart | Seçilen form için ürün standardı ve baskısı |
| Form | Levha, sac, rulo, şerit, boru, çubuk, dövme parça veya teknik resme göre parça |
| Ölçüler | Nominal ve asgari şartlar, toleranslar ve kesim boyları |
| Teslim durumu | Isıl işlem, yüzey ve kenar durumu |
| Deneyler | Gerekli standart deneyler ve alıcı seçenekleri |
| Belgeler | MTC türü, izlenebilirlik, muayene raporları ve onaylar |
RFQ’yu göndermeden önce ürün formu rehberini kullanın. Tedarikçiden yalnızca “253MA mevcut mu?” sorusunu yanıtlamasını değil, bileşimin tamamını doğrulamasını isteyin.
Özelliklerin ve deneylerin teslim edilen forma nasıl atandığını doğrulayın. Dikişsiz boru veri seçeneğinde, yassı ürünlerden veya çubuktan farklı ölçü tanımları, deney birimleri ve ısıl işlem kanıtları kullanılabilir. Teknik resme göre bir montajda, hangi kalemlerin ayrı MTC izlenebilirliğiyle geldiğini ve bu kimliğin kesimden sonra nasıl aktarıldığını belirleyin. Teklifte alternatif bir başlangıç formu öneriliyorsa alıcının mühendislik makamı, satın almadan önce bunun standardını, teslim durumunu ve tasarıma etkisini onaylamalıdır.
Miktar da uygulanabilir seçeneği değiştirebilir. Deneme parçaları, asgari üretim miktarları, kesim ölçüsü verimi ve yedek payı; tesisin üretim aralığı eldeki stok gibi gösterilmeden açıkça görüşülmelidir. Ticari satırda malzemenin doğrulanmış bir ergitmeden mi sunulduğu, tesis üretimine mi tabi olduğu, yoksa nihai ölçü incelemesine bağlı mı olduğu belirtilmelidir.
Karşılaştırma İş Akışı
253MA’yı 310S veya başka bir adayla tek bir alaşım yüzdesine ya da katalog sıcaklığına göre değil, hasar mekanizması ve sipariş seçeneği üzerinden karşılaştırın.
- Kimliği doğrulayın. Sipariş için kabul edilen tanımlayıcıları ve ürün standardını kullanın.
- Hizmeti tanımlayın. Metal sıcaklığını, süreyi, çevrimleri, atmosferi, birikintileri ve normal dışı durumları kaydedin.
- Mekanik görevi tanımlayın. Yükü, basıncı, kısıtlamayı, kesiti, izin verilen deformasyonu ve kod esasını kaydedin.
- Birleştirme ve imalatı inceleyin. Geometriyi, benzer olmayan metal bağlantılarını, WPS/PQR sorumluluğunu ve muayene erişimini kontrol edin.
- Tedariki doğrulayın. Mevcut formu, ölçüleri, teslim durumunu, miktarı, deneyleri ve belgeleri karşılaştırın.
- Onaylayın. Yetkili mühendislik biriminin malzeme kararını ve tüm koşulları kaydetmesini sağlayın.
Karşılaştırma matrisinde belirsiz derecelendirmeler yerine “doğrulandı”, “inceleme gerekli” ve “mevcut değil” ifadeleri kullanılmalıdır. Kanıt yalnızca bir üreticinin belirli bir formu için geçerliyse bu sınırı belirtin. Ticari değerlendirme, iki malzeme seçeneği de teknik şartları ve belge şartlarını karşıladıktan sonra yapılabilir; evrensel maliyet veya yaşam döngüsü tasarrufu iddiasında bulunmayın.
Her karşılaştırma ifadesinin yanında bir dayanak sütunu bulundurun. Geçerli standart ve tasarım kodu sözleşme ile hesap şartlarını desteklerken, projenin işletme kayıtları gerçek hizmet profilini tanımlar. Bir deney yalnızca belirli bir malzeme formuna veya atmosfere uygulanıyorsa kapsamını sessizce genişletmeyin. Boşluğu kaydedin ve kapatılması için bir sorumlu atayın.
Nihai seçim kaydında kabul edilen kalite ve form, reddedilen veya koşullu alternatifler, hizmet varsayımları, tasarım kuralları, imalat koşulları, muayene yükümlülükleri ve onaylayan birim yer almalıdır. Böylece satın alma, kararı yalnızca ticari bir ada indirgemek yerine siparişte eksiksiz biçimde tekrarlayabilir.
253MA Seçimini RFQ’ye Dönüştürün
Hechuang, 253MA talebinizde sağladığınız tasarım ve satın alma bilgilerini açık bir malzeme, işleme, muayene ve belge teklifine dönüştürebilir.
Hechuang Stainless Steel; malzeme seçeneği, form, ölçüler, işleme kapsamı, muayene ve belgeler açısından talebi inceleyebilir. Alıcı, mühendislik karar esasını ve onaylı teknik resmi sağlar. İnceleme çıktısında şunlar belirtilmelidir:
- alınan girdiler ve teknik resim revizyonu;
- önerilen başlangıç malzemesi ve standart;
- doğrulanmış veya koşullu ölçü seçeneği;
- varsa işleme adımları ve alt yüklenici kapsamı;
- kaynak belgelerine ilişkin sorumluluklar;
- muayene yöntemleri ve tanıklık noktaları;
- MTC, izlenebilirlik ve nihai dosya;
- yazılı onay gerektiren sapmalar.
Malzeme seçimini, ikameleri, prosedür tercihlerini ve kabul ölçütlerini alıcının sorumlu mühendislik makamı onaylar. Ardından onaylı satın alma siparişi ve teknik resimler üretim girdileri hâline gelir.
Karşılaştırmada bu kalite yer alıyorsa 310S kalite sayfasını kullanın; ardından gerekli işleme yöntemlerini, muayene kapsamını ve ürün biçimini tanımlayın. Onaylanan seçimi ve proje gerekliliklerini çizime ve satın alma siparişine kaydedin.
RFQ Kontrol Listesi
Kopyalayıp doldurun:
- Kimlik: ticari ad: [ ]; UNS / EN tanımlayıcısı: [ ]; ürün standardı ve baskısı: [ ]; ikame yasak veya onay seçeneği: [ ].
- Hizmet: proses sıcaklığı: [ ]; metal sıcaklığı esası: [ ]; tepe değerler ve süre: [ ]; çevrim sırası ve sayısı: [ ]; tasarım süresi esası: [ ].
- Ortam: gaz bileşimi ve aralıkları: [ ]; basınç: [ ]; nem veya çiğ noktası: [ ]; karbon / kükürt / azot / halojenür girdileri: [ ]; birikintiler ve temizleme: [ ].
- Mekanik görev: tasarım kodu: [ ]; yükler: [ ]; basınç: [ ]; kısıtlama: [ ]; izin verilen deformasyon: [ ]; kesit payı: [ ].
- Ürün: form: [ ]; ölçüler ve tolerans: [ ]; teslim durumu ve yüzey: [ ]; miktar: [ ]; bitmiş ürün veya başlangıç malzemesi: [ ].
- Teknik resim: numara ve revizyon: [ ]; referans noktaları: [ ]; şekillendirme: [ ]; bağlantılar: [ ]; işleme payı: [ ]; muayene erişimi: [ ].
- Kaynak: WPS/PQR sorumlusu: [ ]; ilave metal onay sorumlusu: [ ]; proses ve yeterlilik esası: [ ]; imalat kayıtları: [ ]; NDT kabulü: [ ].
- Muayene: giriş: [ ]; proses içi: [ ]; nihai ölçü: [ ]; NDT yöntemi ve kapsamı: [ ]; tanıklık veya bekletme noktaları: [ ]; üçüncü taraf: [ ].
- Belgeler ve teslimat: MTC: [ ]; izlenebilirlik: [ ]; rapor paketi: [ ]; markalama: [ ]; ambalajlama: [ ]; varış yeri ve Incoterm: [ ]; termin: [ ].
Atmosfer çizelgesini, onaylı teknik resmi ve geçerli tüm şartnameleri hazırlayın. Bilinmeyenleri teknik inceleme için açıkça işaretleyin.
Sonuç
253MA; kalite kimliği, alaşım yaklaşımı ve teknik veriler gerçek çalışma koşulları ve siparişle eşleştirildiğinde uygulanabilir bir aday hâline gelir. Oksidasyonu yük taşıyan tasarımdan ayrı tutun, atmosferi ve çevrimi kontrol edin, imalat ile kaynak işlemlerini yeterlilikten geçirin ve kesin ürün biçimini doğrulayın. Tasarım sıcaklığını, prosedür onayını ve malzeme kabulünü sorumlu mühendislik makamı belirler.
Ölçüleri ve gereklilikleri tam teklif formundan gönderin; teknik resim ve şartnameleri isteğe bağlı olarak ekleyebilirsiniz. Hechuang Stainless Steel, talebe yönelik önerilen tedarik ve işleme yöntemini, muayene kapsamını ve belge paketini teyit edebilir. Teklifimizin gerçek bileşeni kapsayabilmesi için onaylanmış çalışma ve tasarım gerekliliklerini ekleyin.
Sık sorulan sorular
253MA bir AISI kalite numarası mıdır?
Hayır. 253MA, UNS S30815 ve EN 1.4835 ile ilişkilendirilen ticari bir kalite adıdır; satın alma siparişinde ayrıca geçerli ürün standardı, ürün formu, teslim durumu ve belgeler belirtilmelidir.
253MA için güvenli azami tasarım sıcaklığı nedir?
Yayımlanmış bir sıcaklık ifadesi, bir bileşen için güvenli tasarım sıcaklığı belirleyemez. Sorumlu mühendis; gerilmeyi, süreyi, sürünmeyi veya geçerli diğer hasar biçimlerini, atmosferi, çevrimleri, kesiti, bağlantıları ve geçerli tasarım kurallarını değerlendirmelidir.
253MA her zaman 310S'den daha mı iyidir?
Hayır. Gerçek hizmet profilini, tasarım esasını, atmosferi, çevrimleri, imalatı ve mevcut ürün seçeneğini karşılaştırın. Kaliteleri genel bir sıralamaya koymak, bileşeni belirleyen hasar mekanizmasını gizleyebilir.
Havadaki oksidasyon verileri sementasyon fırını için kullanılabilir mi?
Ayrı bir atmosfer incelemesi yapılmadan kullanılamaz. Karbon aktivitesi, oksijen potansiyeli, gaz bileşimi, birikintiler ve çevrimler malzemenin davranışını değiştirebilir. Gerçek ortamla ilgili kanıtları kullanın.
253MA için kaynak ilave metalini kim seçer?
Sorumlu kaynak veya mühendislik makamı, ilave metali projenin WPS/PQR süreci ve hizmet değerlendirmesi üzerinden seçip onaylamalıdır. Üretici tavsiyesi veya tedarikçi önerisi yalnızca bir girdidir.
253MA fiyat teklifi için hangi bilgiler gerekir?
Adlandırmayı ve ürün standardını, formu ve ölçüleri, teslim durumunu, miktarı, hizmet ve tasarım girdilerini, teknik resmi, işleme ve birleştirme kapsamını, toleransları, muayeneyi, MTC'yi, markalamayı, ambalajlamayı ve varış yerini hazırlayın.
Teknik kaynaklar
Referanslar belirtilen malzeme, ürün biçimi ve durumu için geçerlidir. Tek bir teslimatı belgelemez; tedarik edilen malzeme sipariş ve sertifikada tanımlanır.
Talebinizi Oluşturun
İlgili kalite ve ürün sayfalarını açın; ardından kesin tanımlamayı, standardı, biçimi, ölçüleri, miktarı, işleme ayrıntılarını ve muayene kapsamını satış ekibine iletin.