Pour les revêtements minces, capots et panneaux formés, examinez d’abord les options de tôle mince 310S. Pour les ébauches épaisses, supports ou pièces avec surépaisseur d’usinage, examinez d’abord la tôle forte. Conservez l’épaisseur imposée par le plan, puis comparez matière disponible, finition et coût de fabrication. La désignation de commande doit également correspondre à la norme spécifiée.
Repères essentiels pour les acheteurs
- Limite ASTM SI de plate
- Au moins 5,00 mm d’épaisseur et plus de 250 mm de largeur
- Limite ASTM SI de sheet
- Moins de 5,00 mm d’épaisseur et au moins 600 mm de largeur
- Gamme de produits plats
- 0,25–150 mm d’épaisseur ; jusqu’à 2 500 mm de largeur
- Décision d’achat
- Comparer finition, rendement matière et transformation par pièce finie
Comment ASTM distingue plate et sheet
ASTM A240/A240M couvre les produits plats inoxydables relevant des catégories ASTM « plate », « sheet » et « strip ». ASTM A480/A480M fournit les exigences générales utilisées avec A240, notamment les définitions de produits et les exigences dimensionnelles.
Pour une commande selon les dispositions métriques SI de l’ASTM A480/A480M-25b, les sections 3.2.2 et 3.2.3 définissent :
- Plate : épaisseur d’au moins 5,00 mm et largeur supérieure à 250 mm.
- Sheet : épaisseur inférieure à 5,00 mm et largeur d’au moins 600 mm.
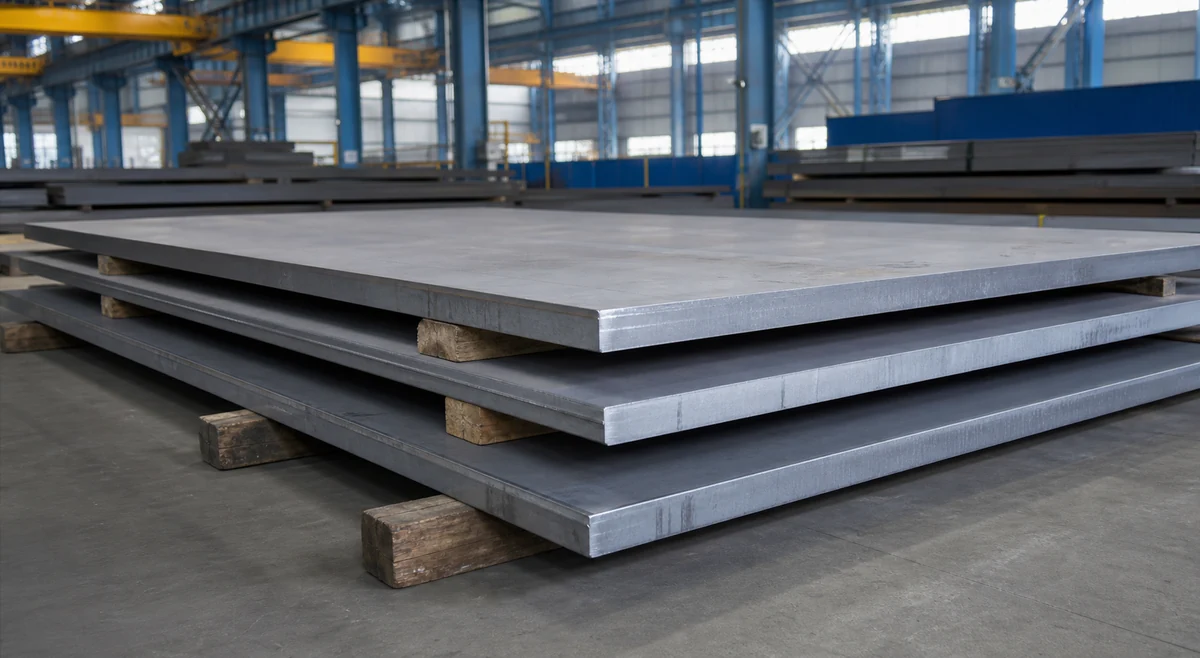
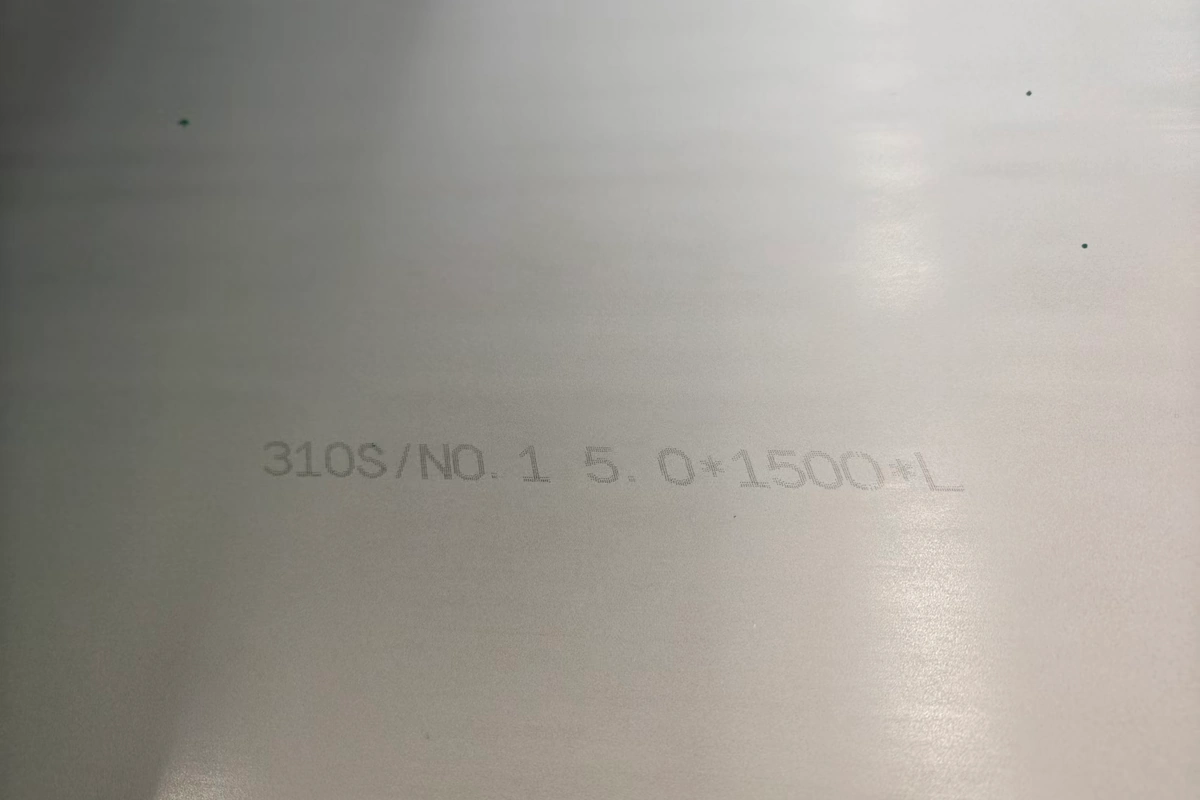
Ainsi, un produit de 5 mm × 1 500 mm relève de la catégorie ASTM « plate », même si le fournisseur parle commercialement de tôle laminée à froid. Laminage à froid ou à chaud décrit le procédé de production et ne détermine pas seul la catégorie.
Précisez l’édition de la norme et le système d’unités. Les systèmes pouce-livre et SI sont indépendants ; ces limites métriques ne constituent pas une frontière universelle pour toutes les normes.
Gammes de produits plats 310S de Hechuang
Nous fournissons le 310S plat selon les options ci-dessous. Consultez nos pages tôle forte 310S et tôle mince 310S.
| Description de fourniture Hechuang | Épaisseur | Largeur |
|---|---|---|
| Produits plats laminés à froid et tôles découpées à longueur | 0,25–8 mm | Jusqu’à 2 500 mm |
| Bobine laminée à chaud livrée en tôles découpées à longueur | 3–16 mm | Jusqu’à 2 500 mm avant découpe |
| Tôle mince ou forte laminée à chaud | 3–16 mm | Jusqu’à 2 500 mm |
| Tôle moyenne et forte | 16–150 mm | Jusqu’à 2 500 mm |
Il s’agit de gammes commerciales, non de définitions normatives ni d’un état de stock en direct. Épaisseur et largeur maximales ne sont pas nécessairement combinables. L’offre confirme forme, format, finition et délai pour la quantité demandée.
Choisir selon le composant et l’opération suivante
| Point de décision | Examiner d’abord la tôle mince | Examiner d’abord la tôle forte |
|---|---|---|
| Section et géométrie | Revêtements fins, capots et panneaux formés | Supports épais, ébauches et surépaisseurs d’usinage |
| Formage | Plis répétés ou poinçonnage de matière mince | Pliage ou roulage d’une section épaisse avec outillage adapté |
| Surface | Finition imposée ou face protégée importante | Finition brute acceptable ou surface créée par usinage |
| Découpe | Cisaillage, poinçonnage ou laser | Laser, jet d’eau, plasma ou usinage |
Ce sont des points de départ, pas des usages exclusifs. Choisissez la découpe selon l’épaisseur, la géométrie, la qualité de rive et l’opération suivante. Indiquez si la planéité s’applique au produit livré, à l’ébauche découpée ou à la pièce finie.
Dans la plage commune 3–8 mm, le format disponible, la finition et la transformation peuvent compter davantage que l’appellation commerciale. Comparez le coût par pièce utilisable et pas seulement le prix matière.
Exigences de surface et de formage
Deux finitions utiles sont No. 1 et 2B. No. 1 correspond généralement à un produit laminé à chaud, recuit et décalaminé ou décapé, d’aspect plutôt mat. 2B est plus lisse et modérément réfléchissant, sans être miroir. Aucun de ces noms n’impose à lui seul une rugosité numérique.
Pour une face visible, précisez la face critique, les marques refusées et le maintien éventuel d’un film pendant découpe ou pliage. Pour assortir une autre pièce, fournissez un échantillon ou des critères convenus. La disponibilité de la finition dépend du format et de la voie de fourniture.
Pour une pièce formée, indiquez les rayons de pliage, le sens de formage si nécessaire et les dimensions finies. Une tôle forte peut également être pliée ou roulée, mais l’épaisseur modifie les équipements, l’outillage et les paramètres de formage nécessaires.
Exemple illustratif : capot formé de 5 mm
Supposons un capot 310S de 5 mm à bords pliés et face extérieure visible. Il s’agit d’un exemple d’achat, pas d’une commande client. L’épaisseur reste 5 mm ; il faut choisir comment produire la pièce à partir d’une matière adaptée.
Demandez quels formats laminés à froid ou à chaud existent dans la dimension voulue. Pour un produit de départ large de 1 500 mm commandé selon la définition ASTM métrique ci-dessus, le produit relève de la catégorie ASTM « plate » ; l’offre doit indiquer séparément état de laminage et finition.
Si une finition disponible donne directement l’aspect extérieur demandé, elle peut éviter une finition supplémentaire. Si le capot doit de toute façon être entièrement fini après fabrication, comparez d’abord le travail total avant de payer davantage pour la surface de départ. La matière proposée doit aussi être évaluée selon la géométrie de pliage et les exigences d’aspect.
Comparez ensuite le travail total de finition, le nombre d’ébauches utiles dans chaque format et les chutes. Un prix inférieur au kilogramme peut être annulé par davantage de pertes ou de transformation. Comparez le coût total par pièce finie, rendement matière et transformation compris, avec le délai.
Enfin, convenez du stade de contrôle de la planéité. Si le plan impose une face plane après pliage, contrôler seulement la matière non découpée ne répond pas au besoin. L’offre doit distinguer matière entière, ébauches découpées et pièces formées, puis préciser dimensions, finition, transformation et critères de réception pour ce périmètre.
Découpe et préparation des rives
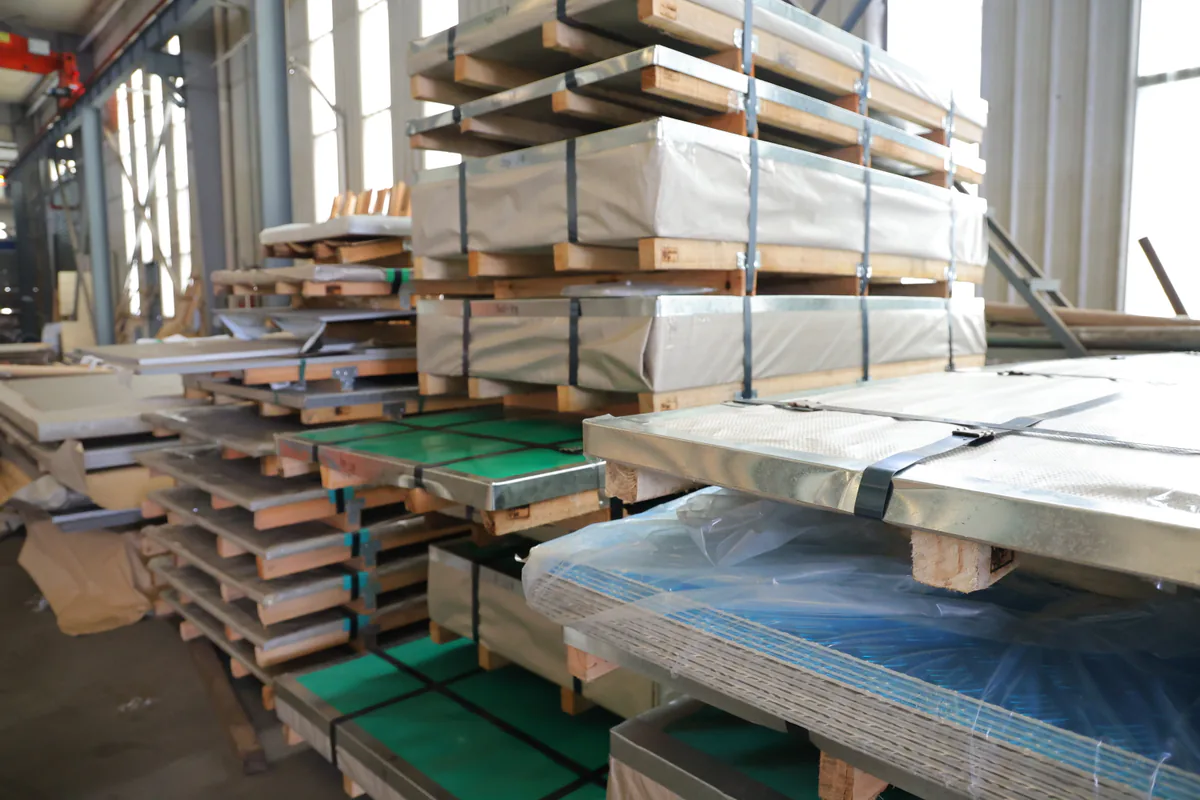
La tôle mince comme la tôle forte 310S peut être fournie entière ou transformée. La méthode dépend de l’épaisseur, la géométrie, la qualité de rive, l’apport thermique, les opérations ultérieures et la tolérance. Nos services de transformation comprennent découpe sur plan et préparation de rives.
Précisez si une cote vise une ébauche ou une pièce finie. Ajoutez perçages, chanfreins, finition de rive et points de contrôle. Si la traçabilité du numéro de coulée doit être conservée après découpe, définissez le transfert de l’identification à chaque pièce ou lot contrôlé. Un marquage visible de la nuance aide à identifier la matière, mais ne remplace pas les documents matière exigés par la commande.
Planéité et tolérance
Indiquez si la planéité concerne la matière livrée, l’ébauche découpée ou la pièce finie. Découpe, formage et soudage peuvent modifier la forme même lorsque le produit initial respecte sa tolérance.
Nommez la norme dimensionnelle ou la tolérance du plan, le stade de mesure, la surface et le référentiel. Cela évite de comparer une tolérance de matière brute avec une exigence de pièce finie.
Vérifier séparément les conditions de service du 310S
Choisir plate ou sheet ne démontre pas l’aptitude du 310S au service. Pour un four ou un composant à haute température, évaluez température réelle du métal, atmosphère, charge, supports, cycles thermiques et déformation prévue. La forme influe sur fabrication et géométrie, mais ne fixe ni limite de température ni valeur de durée de vie.
Données pour une première demande de prix
Vous n’avez pas à trancher d’abord le nom sheet ou plate. Envoyez le plan ou les dimensions, la quantité et l’opération suivante. Si les éléments ci-dessous sont déjà définis, joignez-les :
- norme de produit et édition ;
- finition, face protégée, détails de pliage et tolérances ;
- produit entier, flans découpés ou pièces finies ;
- exigences d’inspection et de documents matière ;
- destination et date d’expédition visée.
Hechuang examinera les options 310S disponibles, la transformation utile et les données encore nécessaires au devis.
Questions fréquentes
Un produit 310S de 5 mm relève-t-il de la catégorie ASTM « sheet » ou « plate » ?
Selon les définitions SI de l’ASTM A480/A480M-25b, un produit de 5 mm et de plus de 250 mm de large relève de la catégorie ASTM « plate ». Ainsi, 5 mm × 1 500 mm répond à cette définition. La commande doit aussi préciser l’état de laminage et la finition.
Une tôle mince est-elle toujours laminée à froid et une tôle forte à chaud ?
Non. Une tôle mince peut être laminée à chaud ou à froid, et une tôle forte peut aussi être laminée à froid. Classification, état de laminage et finition sont des informations distinctes.
Comment comparer les options entre 3–8 mm ?
Conservez l’épaisseur de conception et comparez formats, finition, formage et exigences dimensionnelles. Vérifiez le nombre d’ébauches utiles, le coût de transformation et le délai.
Les deux formes peuvent-elles être découpées sur mesure ?
Oui. Nous fournissons des tôles découpées à longueur, des ébauches et des pièces découpées suivant un contour. Transmettez plan ou dimensions, épaisseur, quantité et opération suivante pour définir la découpe et les contrôles.
Le tableau signifie-t-il que toutes les dimensions sont en stock ?
Non. Il décrit notre capacité habituelle. La disponibilité dépend des dimensions, de la finition, de la quantité et de la transformation et doit être confirmée dans l’offre.
Le choix plate ou sheet suffit-il à valider 310S pour un four ?
Non. Le concepteur doit aussi évaluer température du métal, atmosphère, charge, supports et cycles thermiques. La forme ne fixe ni une limite de température ni une durée de vie.
Sources techniques
Les références concernent le matériau EN, la forme et l’état décrits. Elles ne certifient pas une livraison particulière ; la commande et le certificat identifient le matériau fourni.
Vérifier une option de tôle mince ou forte 310S
Envoyez le plan ou les dimensions, la quantité et l’opération suivante. Nous examinerons les formats, finitions et procédés disponibles avant de confirmer les éléments du devis.